 EN


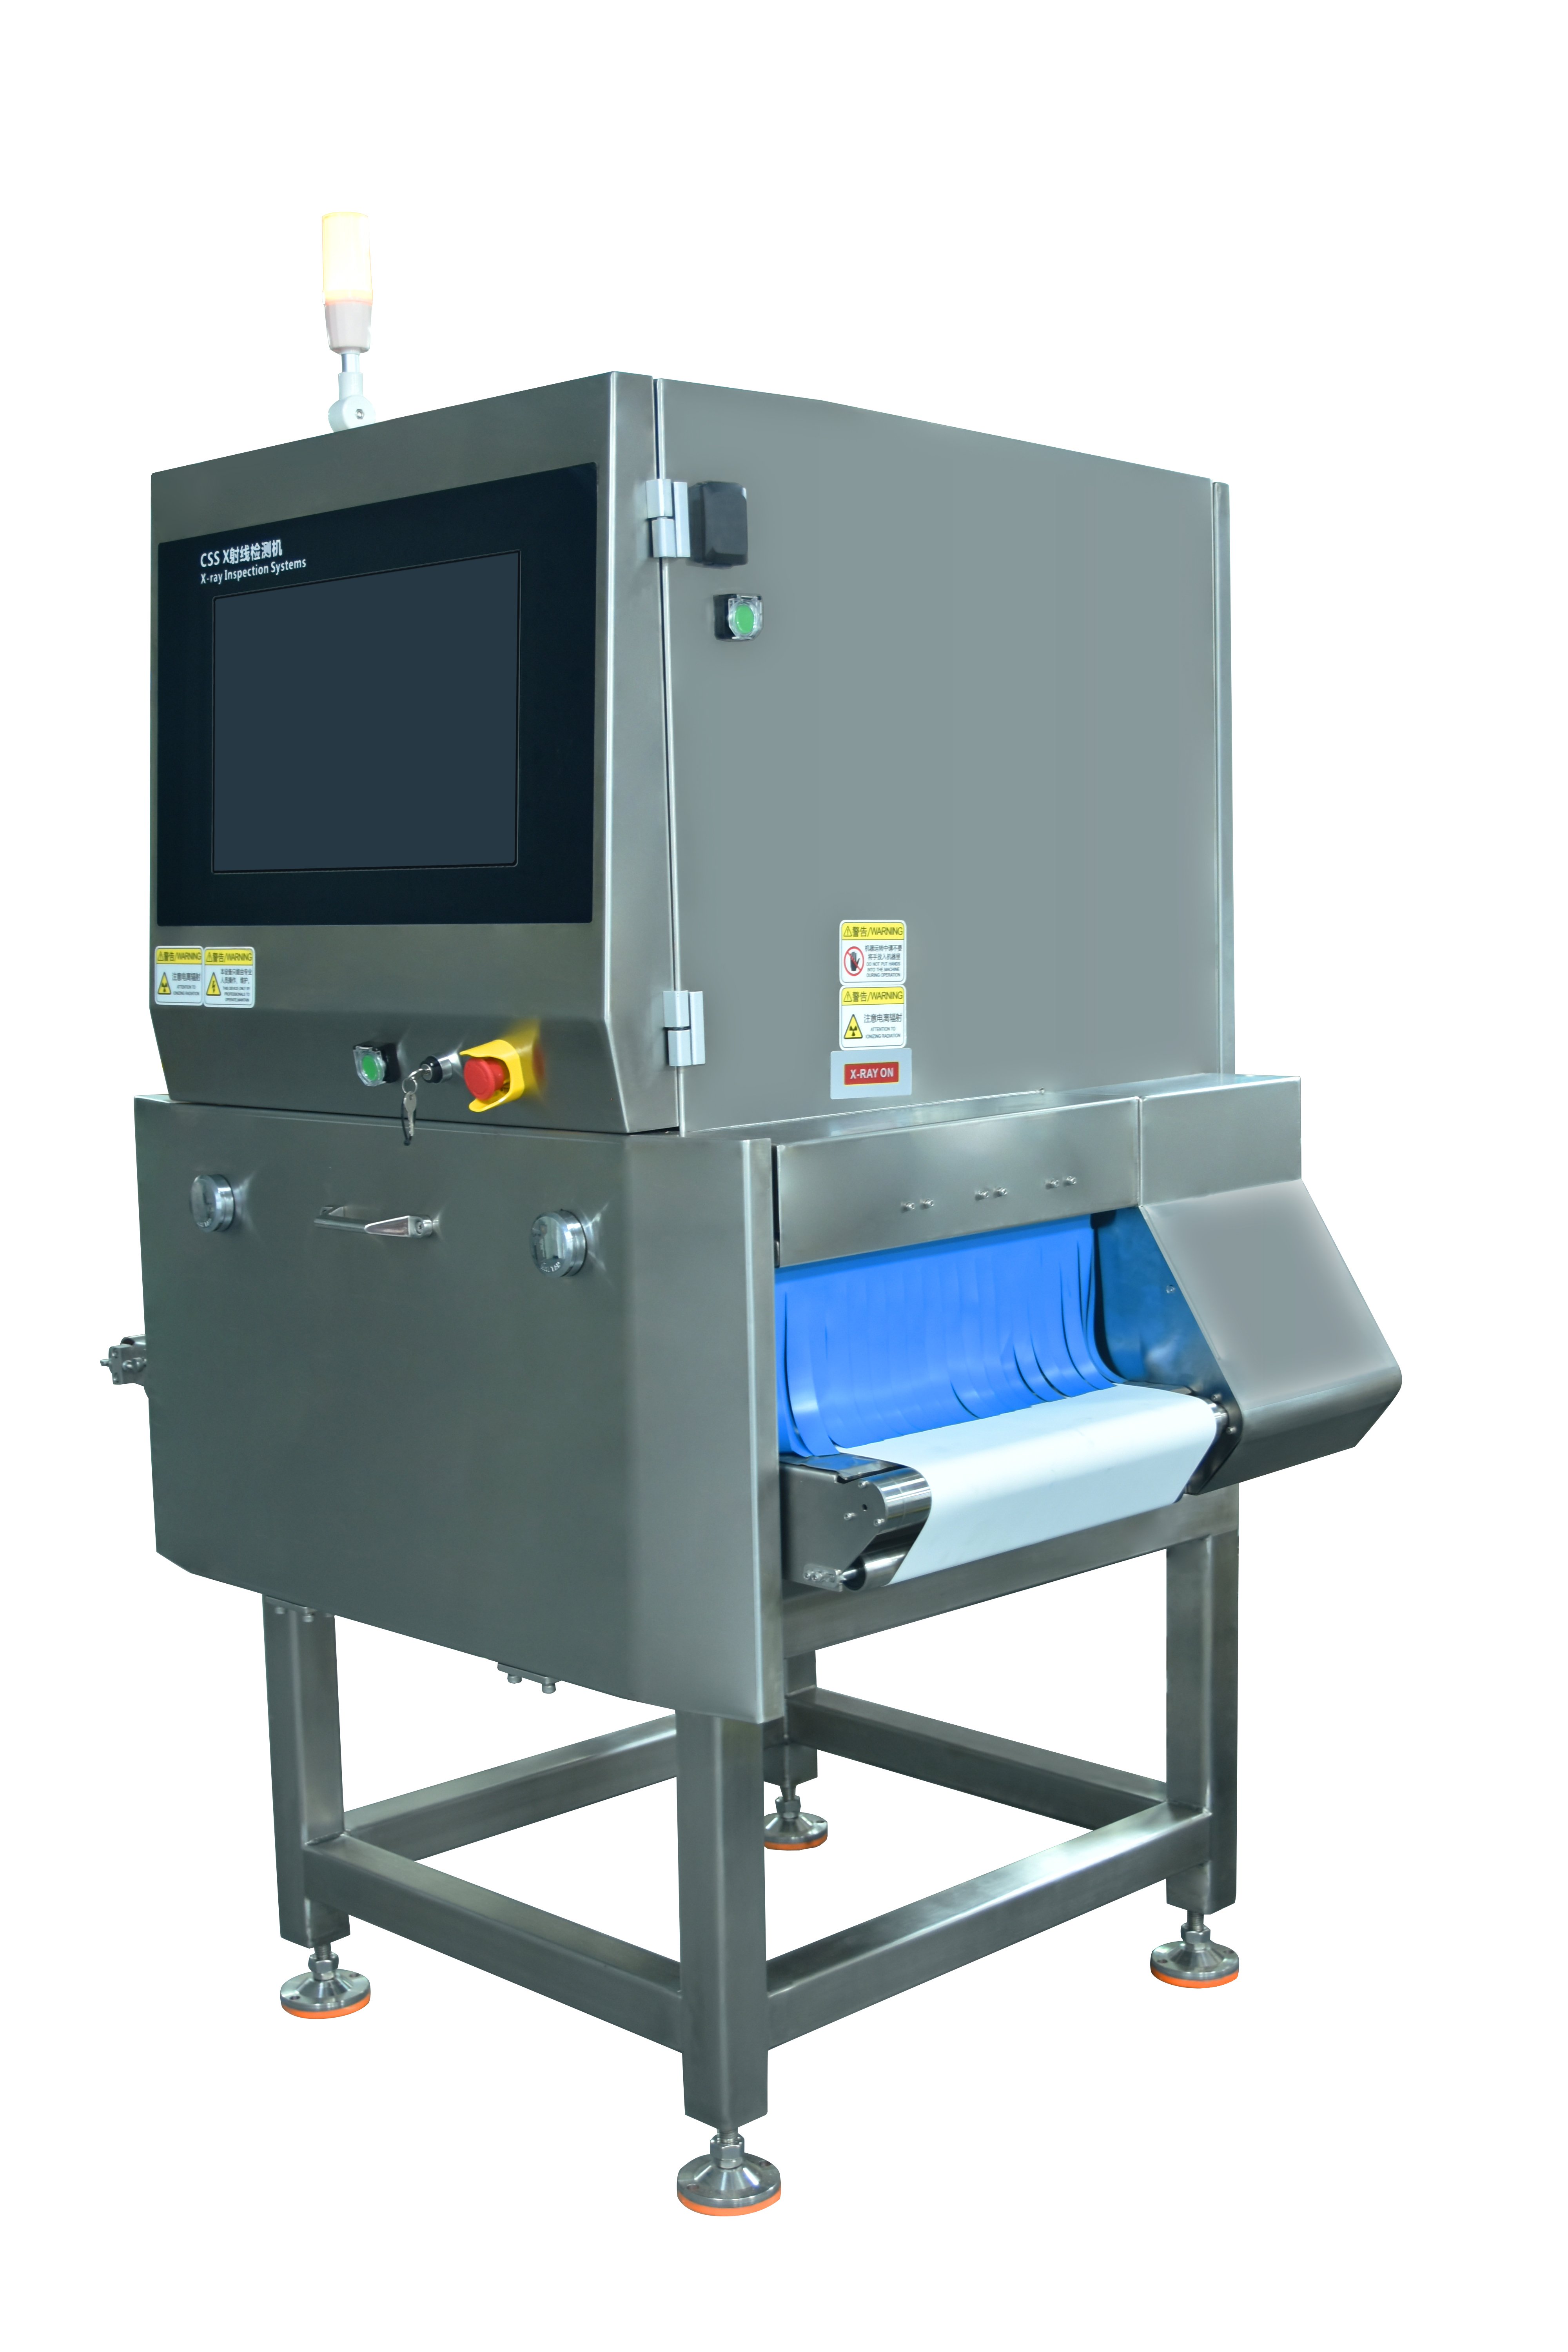
Produktüberlappung stellt eine der hartnäckigsten Herausforderungen in modernen röntgen detektor lebensmittel industrie anlagen dar, bei denen mehrere Artikel auf einem Förderband sich während der Inspektion gegenseitig verdecken. Wenn produkte artikel stapeln, sich ansammeln oder sich während des Scannens berühren, fällt es dem Röntgen-Bildgebungssystem schwer, einzelne Artikel von ihrer Umgebung zu unterscheiden – mit falschen Aussortierungsquoten von bis zu 15 bis 25 Prozent in Hochgeschwindigkeits-Produktionsumgebungen. Dieses Phänomen beeinträchtigt unmittelbar die Produktionseffizienz, erhöht die Betriebskosten und erzeugt weltweit unnötige Abfälle in Lebensmittelherstellungsbetrieben.

Das Verständnis dafür, wie Produktüberlappungen diese falschen Ablehnungen auslösen, ist entscheidend für Lebensmittelhersteller, die ihre Investitionen in Lebensmittelsicherheits-Scanner optimieren möchten. Die Röntgenbildgebungstechnologie, die in Systemen zur Schadstofferkennung eingesetzt wird, analysiert Dichteunterschiede – doch wenn Produkte sich berühren oder überlappen, kann das System nicht mehr zuverlässig zwischen legitimen Produktmaterialien und potenziellen Fremdkörpern unterscheiden. Dieser Artikel beleuchtet die technischen Mechanismen hinter falschen Ablehnungen, praktische Lösungen zur Minimierung von Überlappungen sowie bewährte Verfahren, um präzise Erkennungsraten aufrechtzuerhalten, ohne die Durchsatzleistung einzuschränken.
Verständnis der Mechanismen der Produktüberlappung
Wie sich überlappende Produkte auf die Röntgenbildgebung auswirken
Wenn Verpackungen oder einzelne Lebensmittelprodukte auf einem Förderband überlappen, erhalten die Röntgeldetektorsysteme für die Lebensmittelindustrie verwirrende Signaldaten. Der Röntgenstrahl durchdringt gleichzeitig mehrere Produktlagen, wodurch zusammengesetzte Dichtewerte entstehen, die kein einziges Produkt korrekt widerspiegeln. Ein Lebensmittelsicherheits-Scanner interpretiert diese mehrdeutigen Signale als potenzielle Kontaminationszonen und löst dadurch Aussortiermechanismen aus – selbst wenn keinerlei tatsächlicher Verunreiniger vorhanden ist. Dieses Szenario falscher Alarme tritt zunehmend häufiger in Hochgeschwindigkeitsfertigungslinien auf, bei denen der Abstand zwischen den Produkten nicht garantiert werden kann.
Der Röntgen-Bildgebungsprozess beruht grundsätzlich auf einer konsistenten Produktplatzierung und Dichteprofilen. Wenn Produkte sich ansammeln, fällt es dem System schwer, Baseline-Erwartungen für die normale Materialzusammensetzung zu ermitteln. Die Erkennung fremder Objekte hängt davon ab, Dichtespitzen über den erwarteten Schwellenwerten zu identifizieren; überlappende Produkte erzeugen jedoch unregelmäßige Dichtemuster, die Verunreinigungssignaturen vortäuschen können. Lebensmittelhersteller, die diese Systeme betreiben, müssen diese technische Einschränkung verstehen, um wirksame vorbeugende Maßnahmen zu entwerfen.
Verwirrung der Dichtesignatur
Jedes Lebensmittelprodukt weist eine charakteristische Dichtesignatur auf, die Röntgen-Bildgebungssysteme während der Kalibrierungsphasen erlernen. Bei der Kalibrierung eines Kontaminantenerkennungssystems werden Baseline-Dichteprofile für das Zielprodukt unter normalen, nicht überlappenden Bedingungen erstellt. Überlappen sich zwei Artikel, so überschreitet die kombinierte Dichtemessung den erwarteten Bereich, wodurch das System den betreffenden Bereich als verdächtig markiert. Daher arbeiten Lebensmittelsicherheits-Scannersysteme am zuverlässigsten, wenn die Produkte während der gesamten Förderbandstrecke einen konstanten Abstand und eine einheitliche Ausrichtung beibehalten.
Die Softwarealgorithmen in modernen Röntgen-Detektor-Geräten für die Lebensmittelindustrie versuchen, zwischen normaler Produktvariation und echtem Fremdmaterial zu unterscheiden; überlappende Produkte führen jedoch zu berechtigter Unklarheit. Wenn der Röntgen-Bild-Detektor unerwartete Dichtespitzen erfasst, kann er nicht zuverlässig bestimmen, ob diese Spitzen auf Produktkontakt, Schattenartefakte oder tatsächlich auf Metall-, Glas- oder Knochenfragmente zurückzuführen sind. Diese Unsicherheit führt zu einer Verzerrung zugunsten der Aussortierung statt einer falschen Annahme und verursacht so Abfall.
Technische Lösungen und Systemoptimierung
Förderbandkonstruktion und Produktabstand
Das wirksamste Mittel gegen Produktüberlappung beginnt stromaufwärts des Röntgen-Detektor-Lebensmittel-Scanners selbst. Die Optimierung von Fördergeschwindigkeit, -breite und Zuführmechanismen stellt sicher, dass Produkte mit gleichmäßigen Abständen und einheitlicher Orientierung in die Prüfzone gelangen. Viele Anlagen senken ihre Falsch-Aussortierungs-Raten um 40 bis 60 Prozent, allein indem sie Abstandshalter einsetzen, die Fördergeschwindigkeit während der Prüfzyklen reduzieren oder die Verpackungsanordnung stromaufwärts anpassen. Diese mechanischen Maßnahmen verhindern Überlappung, bevor sie den Lebensmittelsicherheits-Scanner erreicht.
Produkttrenner, Trennstäbe und programmierbare Förderbandsteuerungen tragen zur einheitlichen Trennung der Artikel bei. Moderne Röntgen-Bildsysteme arbeiten optimal, wenn die Produkte einzeln durch das Inspektionsfenster laufen; in der praktischen Produktion wird jedoch selten eine perfekte Ausrichtung erreicht. Betriebe, die in präzise Förderanlagen und Abstandshalter-Hardware investieren, verzeichnen deutlich niedrigere Falsch-Aussortierungs-Raten. Die Verunreinigungserkennungsfähigkeit des Scanners verbessert sich direkt, wenn das Gerät gut getrennte und korrekt orientierte Artikel zur Analyse erhält.
Scanner-Software und Algorithmus-Anpassungen
Fortgeschrittene Röntgen-Detektorsysteme für die Lebensmittelindustrie bieten Software-Anpassungsoptionen, die Überlappungs-bedingte Fehlauswürfe adressieren. Empfindlichkeitsschwellen, Einstellungen für die minimale Größe von Verunreinigungen sowie räumliche Filteralgorithmen können alle angepasst werden, um falsch-positive Ergebnisse zu reduzieren. Einige Röntgen-Bildgebungssysteme enthalten mittlerweile Komponenten mit maschinellem Lernen, die gängige Überlappungsmuster erkennen und kompensieren und dabei echte Fremdkörper von überlappenden Produkten anhand von Form-, Verteilungs- und Dichteprofilmerkmalen unterscheiden.
Die regelmäßige Neukalibrierung des Lebensmittelsicherheits-Scanners – insbesondere bei Wechseln der Produktarten oder Verpackungsabmessungen – gewährleistet, dass die Referenzdichteprofile weiterhin genau bleiben. Die Mehrspektrum-Röntgen-Bildgebungstechnologie, die in Premium-Systemen verfügbar ist, liefert zusätzliche Dichtedifferenzierungsdaten, die dabei helfen, Produktüberlagerungen von Kontaminationen zu unterscheiden. Betriebe, die ihre Schadstofferkennungssysteme um fortschrittliche Filterung und KI-unterstützte Analyse erweitern, verzeichnen häufig eine Stabilisierung der Ausschussraten unter fünf Prozent – selbst in Umgebungen mit hohem Durchsatz.
Best Practices zur Minimierung der Auswirkungen falscher Ausschüsse
Produktionsplanung und -überwachung
Eine strategische Produktionsplanung verringert die Wahrscheinlichkeit einer Produktüberlagerung während Phasen mit maximaler Durchsatzleistung. Viele Lebensmittelhersteller setzen gestaffelte Chargenverarbeitung ein oder reduzieren die Fördergeschwindigkeit leicht während Hochvolumenläufen, wenn das Röntgendetektorsystem für die Lebensmittelindustrie besonders anfällig für überlagerte Artikel ist. Echtzeit-Monitoring-Dashboards, die Ausschussstatistiken anzeigen, ermöglichen es den Bedienern, plötzliche Anstiege bei Fehlaussschüssen sofort zu erkennen und zu beheben. Sobald eine Anlage feststellt, dass die Ausschussraten über die festgelegten Referenzwerte steigen, kann unverzüglich eingegriffen werden – bevor sich erheblicher Produktverlust ansammelt.
Schulungen des Personals zu den Grundlagen der Röntgenbildgebung und der Wartung von Scannern wirken sich ebenfalls auf die Rate falscher Ablehnungen aus. Bediener, die verstehen, wie Systeme zur Lebensmittelsicherheitsprüfung auf Produktüberlappungen reagieren, können fundierte Entscheidungen über Anpassungen der Fertigungsstraße treffen. Betriebe, die Ablehnungsmuster dokumentieren und mit Fördergeschwindigkeit, Produktart und Verpackungsgröße korrelieren, gewinnen datengestützte Erkenntnisse zur Optimierung ihrer Verfahren zur Schadstofferkennung. Dieser analytische Ansatz verwandelt falsche Ablehnungen von einer unvermeidlichen Kostenposition in einen steuerbaren betrieblichen Parameter.
Vorbeugende Wartung und Systemzustand
Eine Verschlechterung der Leistung von Röntgenbildgebungsgeräten zeigt sich häufig in einer erhöhten Rate falsch positiver Ablehnungen. Verschmutzte Detektorfenster, nicht ausgerichtete Förderanlagen oder eine Drift der Detektor-Kalibrierung können die Empfindlichkeit gegenüber Produktüberlappungen verstärken. Regelmäßige präventive Wartungsmaßnahmen – darunter die Reinigung der Detektoren, die Überprüfung der Ausrichtung des Förderbands sowie Kalibrierungszyklen der Software – halten die Rate falsch positiver Ablehnungen stabil. Einrichtungen, die vierteljährlich oder halbjährlich umfassende Systemdiagnosen durchführen, berichten über vorhersehbarere Ablehnleistungen und weniger unerwartete Spitzenwerte.
Sicherungssysteme oder redundante Sensoren bieten zusätzliche Sicherheit für kritische Lebensmittelsicherheitsanwendungen. Einige Röntgendetektor-Anlagen für die Lebensmittelindustrie umfassen mittlerweile sekundäre Inspektionszonen, die markierte Artikel erneut scannen – unter Verwendung anderer Detektionswinkel oder niedrigerer Empfindlichkeitsschwellen –, um zu bestätigen, ob Aussortierungen echte Kontaminationen oder Fehlalarme darstellen. Dieser Zweischritt-Ansatz ermöglicht die Wiederverwertung von 15 bis 30 Prozent der fälschlich ausgesonderten Produkte, ohne die Lebensmittelsicherheitsstandards oder die Integrität der Kontaminanterkennung zu beeinträchtigen.
FAQ
Was verursacht genau Fehlaussonderungen bei Röntgendetektor-Systemen für die Lebensmittelindustrie?
Eine falsche Ablehnung tritt auf, wenn sich Produkte überlappen oder ungewöhnlich positioniert sind, wodurch verwirrende Röntgenbildsignale entstehen, die das System als mögliche Kontamination deutet. Wenn zwei Artikel während der Inspektion sich berühren oder übereinander gestapelt werden, überschreitet die kombinierte Dichtemessung die erwartete Referenzdichte für ein einzelnes Produkt. Dadurch wird der Aussortiermechanismus des Lebensmittelscanners ausgelöst, obwohl tatsächlich kein Fremdmaterial vorhanden ist. Dies stellt eine grundsätzliche Einschränkung der dichte-basierten Kontaminanterkennung dar, solange die Produkte nicht ordnungsgemäß voneinander getrennt sind.
Kann die Röntgenbildgebung falsche Ablehnungen aufgrund von Produktüberlappung vollständig eliminieren?
Eine vollständige Eliminierung ist bei der Hochgeschwindigkeitsproduktion nicht realistisch, doch durch mechanische Abstandslösungen, Software-Optimierung und ordnungsgemäße Wartung können falsch-positive Aussortierungen auf unter fünf Prozent gesenkt werden. Fortschrittliche Röntgen-Detektor-Systeme für die Lebensmittelindustrie mit maschinellen Lernalgorithmen leisten bessere Ergebnisse bei der Unterscheidung von Überlappungen und Kontaminationen; eine konsistente Produktpräsentation bleibt jedoch unverzichtbar. Die Kombination aus Hardware-Verbesserungen und Software-Abstimmung liefert in der Regel die besten Ergebnisse, um falsch-positive Aussortierungen zu minimieren, ohne die Wirksamkeit des Lebensmittelsicherheits-Scanners einzuschränken.
Wie hoch sind die typischen Kosten für Lebensmittelhersteller aufgrund von Produktüberlappungen?
Die Kosten variieren stark je nach Produktionsumfang und Produktwert; falsche Ablehnungen können jedoch bei schlecht optimierten Lebensmittelsicherheits-Scannereinrichtungen 1 bis 3 Prozent der gesamten Produktionsmenge verschwenden. Für eine Anlage mit einer täglichen Verarbeitungskapazität von 10 Tonnen bedeutet dies erhebliche Materialverluste sowie zusätzliche Aufwendungen für Arbeitskraft und Entsorgung. Jenseits des direkten Abfalls verlangsamen falsche Ablehnungen zudem den Durchsatz und erzeugen Produktionsengpässe. Die Investition in ein verbessertes Förderbanddesign, die Optimierung der Röntgenbildgebung sowie die Feinabstimmung des Kontaminanten-Erkennungssystems amortisiert sich typischerweise innerhalb von 6 bis 12 Monaten allein durch die reduzierten Abfallkosten.
Inhaltsverzeichnis
- Verständnis der Mechanismen der Produktüberlappung
- Technische Lösungen und Systemoptimierung
- Best Practices zur Minimierung der Auswirkungen falscher Ausschüsse
-
FAQ
- Was verursacht genau Fehlaussonderungen bei Röntgendetektor-Systemen für die Lebensmittelindustrie?
- Kann die Röntgenbildgebung falsche Ablehnungen aufgrund von Produktüberlappung vollständig eliminieren?
- Wie hoch sind die typischen Kosten für Lebensmittelhersteller aufgrund von Produktüberlappungen?