 EN


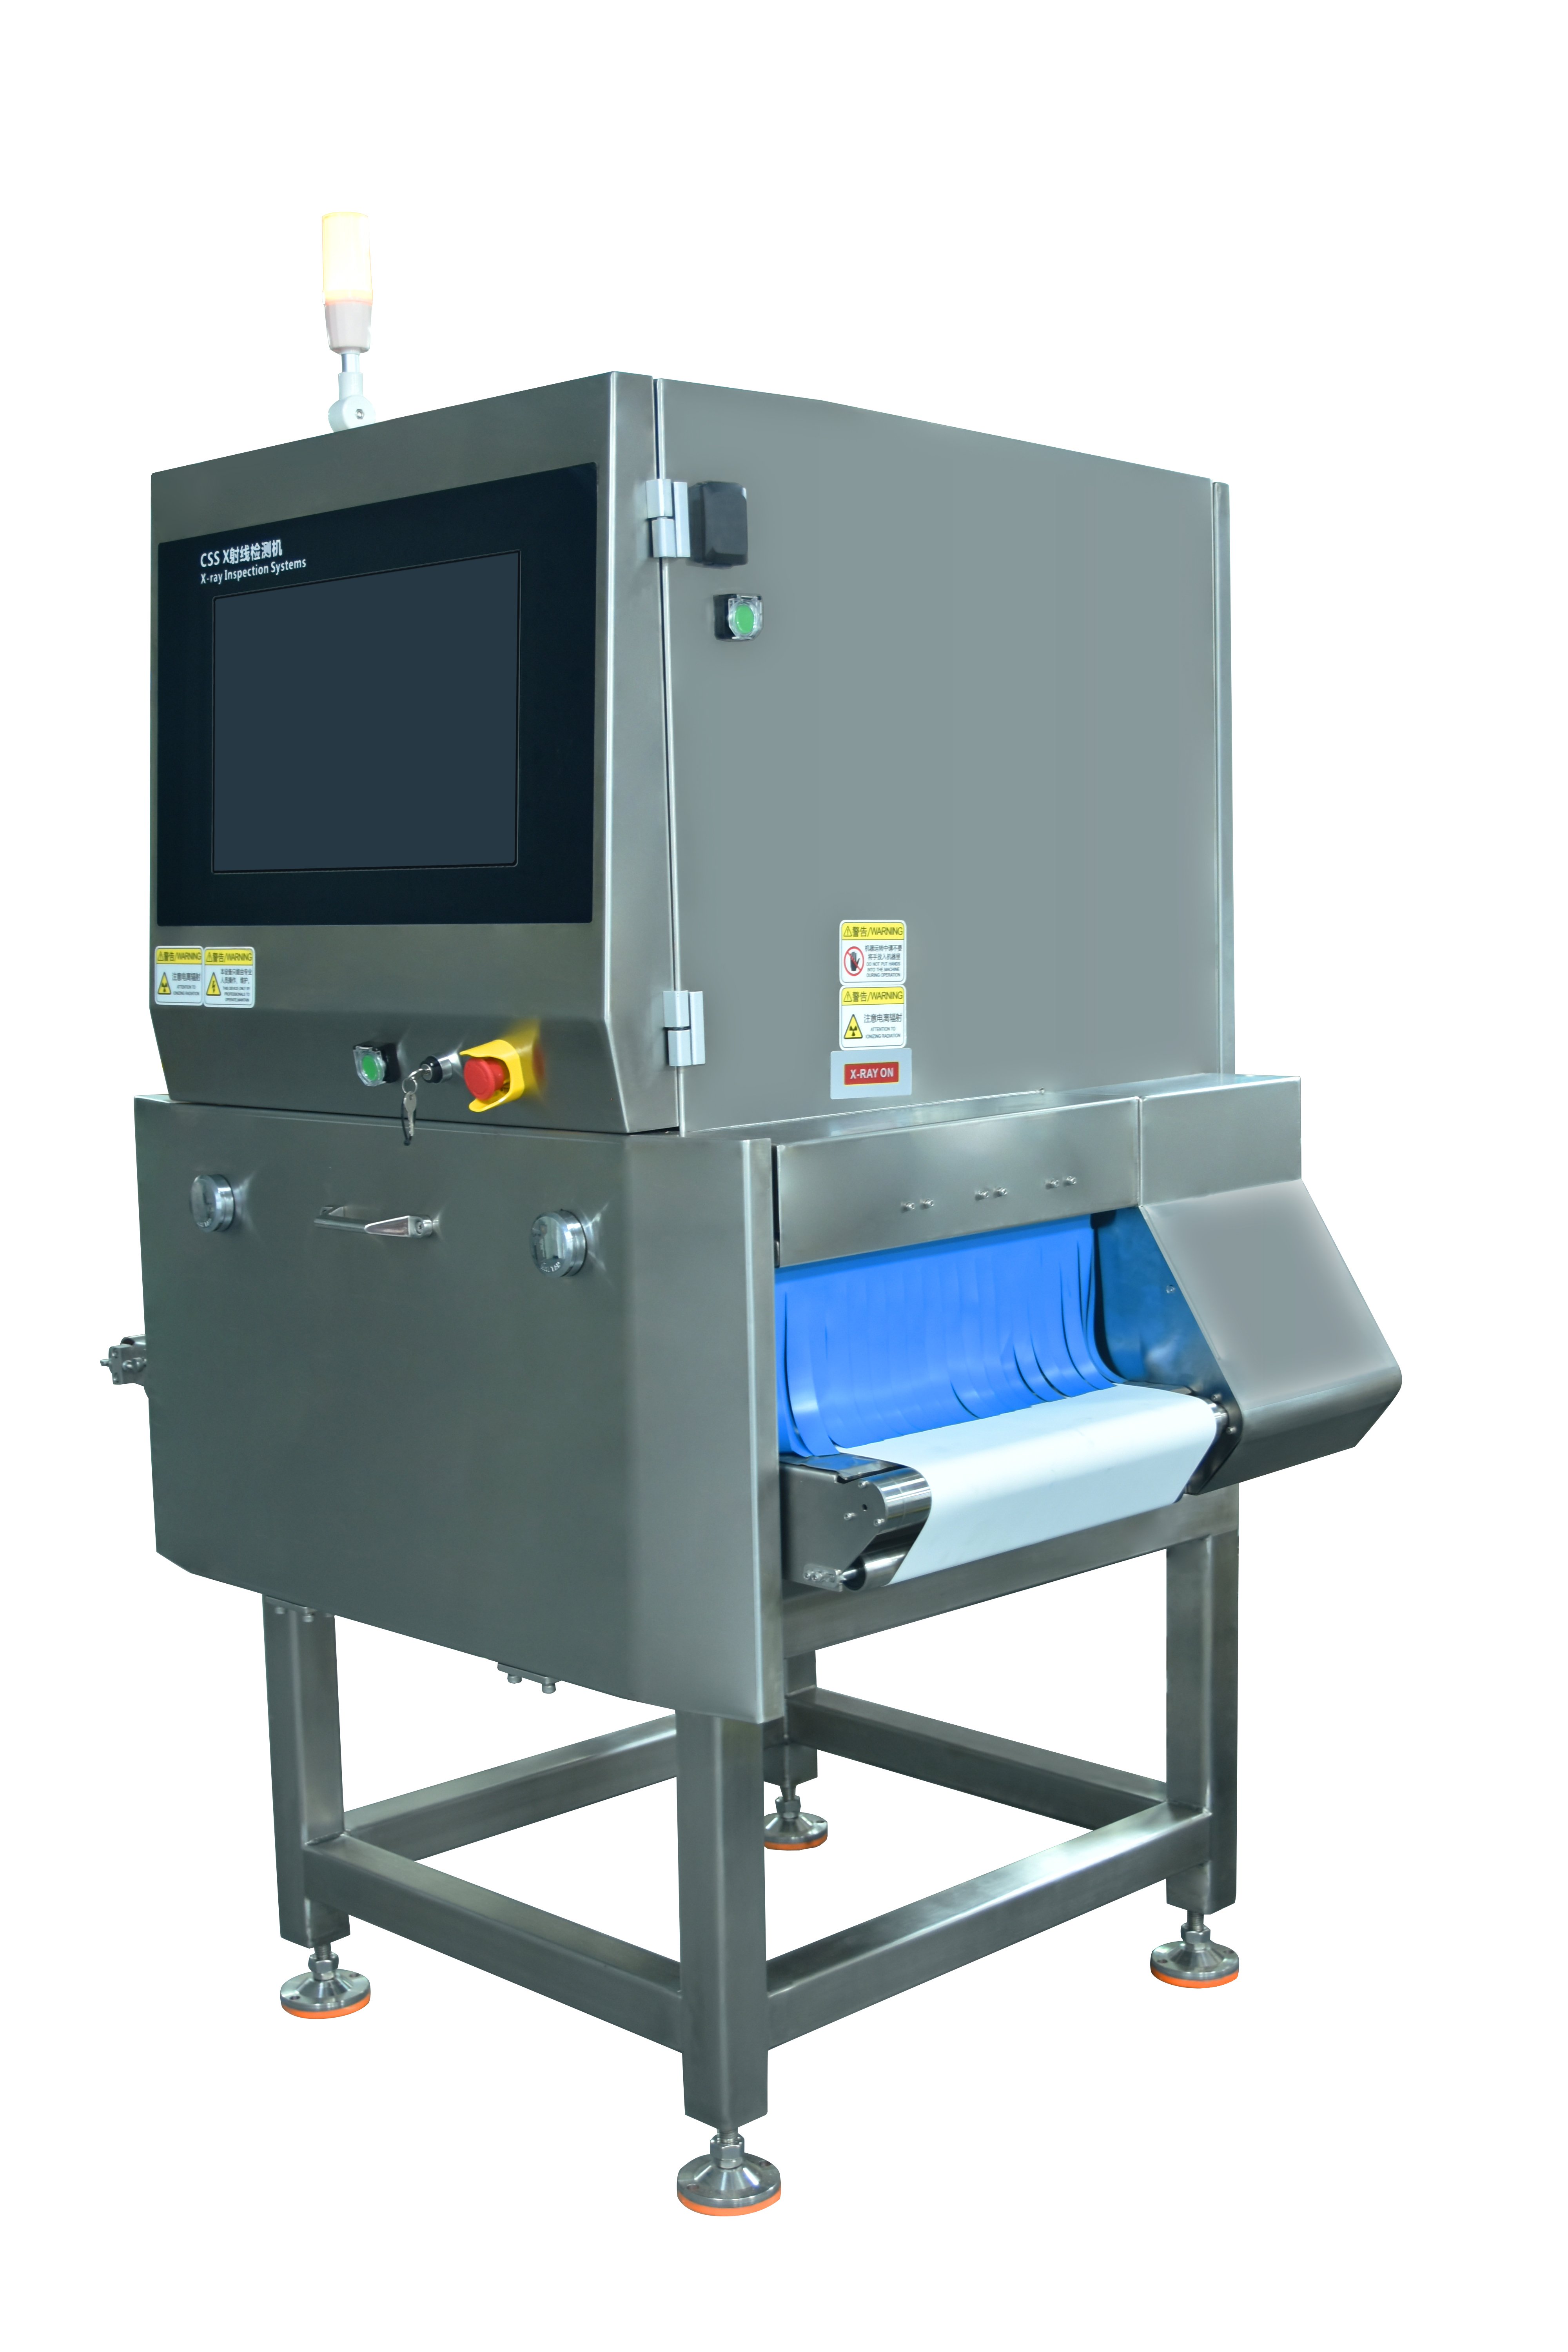
Наложение продуктов представляет собой одну из самых стойких проблем в современных детектор рентгена пищевая промышленность установках, где несколько изделий на конвейерной ленте заслоняют друг друга во время контроля. Когда продукты изделия располагаются в стопке, группируются или соприкасаются в процессе сканирования, система рентгеновской визуализации испытывает трудности при различении отдельных изделий на фоне окружающих объектов, что приводит к ложным отклонениям в диапазоне 15–25 % в условиях высокоскоростного производства. Это явление напрямую снижает эффективность производства, повышает эксплуатационные расходы и создаёт ненужные потери на предприятиях пищевой промышленности по всему миру.

Понимание того, как перекрытие продуктов вызывает ложные отклонения, имеет решающее значение для производителей пищевой продукции, стремящихся оптимизировать инвестиции в сканеры безопасности пищевых продуктов. Технология рентгеновской визуализации, используемая в системах обнаружения загрязнений, основана на анализе различий в плотности, однако при соприкосновении или перекрытии продуктов система не может точно различить легитимный продукт и потенциальный посторонний объект. В этой статье рассматриваются технические механизмы возникновения ложных отклонений, практические решения по минимизации перекрытия продуктов и передовые методы поддержания точности обнаружения без снижения пропускной способности.
Механика перекрытия продуктов
Влияние перекрытия продуктов на рентгеновскую визуализацию
Когда упаковки или отдельные продукты питания перекрываются на конвейерной ленте, рентгеновские детекторные системы для пищевой промышленности получают противоречивые сигналы. Рентгеновский луч проходит одновременно через несколько слоёв продукции, формируя составные показания плотности, которые не соответствуют ни одному отдельному изделию. Сканер для обеспечения безопасности пищевых продуктов интерпретирует такие неоднозначные сигналы как потенциальные зоны загрязнения и активирует механизмы отбраковки даже при отсутствии реального загрязнителя. Такой сценарий ложных срабатываний становится всё более распространённым на высокоскоростных производственных линиях, где гарантировать необходимое расстояние между изделиями невозможно.
Процесс рентгеновской визуализации принципиально зависит от стабильного положения изделий и профилей их плотности. При скоплении изделий система испытывает трудности с установлением базовых ожиданий относительно нормального состава материала. Обнаружение посторонних предметов основано на выявлении всплесков плотности, превышающих заданные пороговые значения, однако перекрывающиеся изделия создают нерегулярные плотностные паттерны, которые могут имитировать признаки загрязнения. Производителям пищевой продукции, эксплуатирующим такие системы, необходимо понимать данное техническое ограничение для разработки эффективных профилактических мер.
Путаница в сигнатурах плотности
Каждый пищевой продукт имеет характерную плотностную сигнатуру, которую рентгеновские системы визуализации учатся распознавать на этапах калибровки. При калибровке системы обнаружения загрязнений устанавливаются базовые профили плотности для целевого продукта в нормальных условиях без наложений. Если два предмета накладываются друг на друга, суммарное показание плотности превышает ожидаемый диапазон, и система помечает эту область как подозрительную. Именно поэтому сканеры для обеспечения безопасности пищевых продуктов работают наиболее эффективно, когда продукты сохраняют постоянное расстояние друг от друга и неизменную ориентацию на всём протяжении движения по конвейеру.
Алгоритмы программного обеспечения в современном оборудовании для рентгеновской детекции, применяемом в пищевой промышленности, пытаются различать нормальные колебания продукции и наличие посторонних материалов, однако перекрывающиеся изделия создают обоснованную неопределённость. Когда рентгеновский детектор изображений фиксирует неожиданные всплески плотности, он не может надёжно определить, связаны ли эти всплески с контактом изделий, теневыми артефактами или действительно с металлическими, стеклянными или костными включениями. Эта неопределённость приводит к предпочтению отбраковки вместо ложного принятия, что вызывает потери.
Технические решения и оптимизация систем
Конструкция конвейера и расстояние между изделиями
Самое эффективное средство борьбы с наложением продуктов начинается до самого рентгеновского детектора, используемого в пищевой промышленности. Оптимизация скорости конвейера, его ширины и механизмов подачи обеспечивает поступление продукции в зону контроля с постоянным расстоянием между изделиями и стабильной ориентацией. Многие предприятия снижают долю ложных отбраковок на 40–60 % всего лишь за счёт установки направляющих для соблюдения интервалов, снижения скорости конвейера в периоды контроля или изменения упаковочных решений на предшествующих этапах. Такие механические меры предотвращают наложение ещё до того, как продукция достигнет сканера для обеспечения безопасности пищевых продуктов.
Разделители товаров, разделительные планки и программируемые элементы управления конвейером помогают поддерживать равномерное расстояние между предметами. Современные рентгеновские системы визуализации работают наиболее эффективно, когда товары проходят по одному через окно контроля, однако в реальных производственных условиях идеальное выравнивание достигается редко. Предприятия, инвестирующие в высокоточные конвейерные системы и оборудование для регулирования расстояния между предметами, сообщают о значительно меньшем проценте ложных отбраковок. Возможности сканера по обнаружению загрязнений напрямую улучшаются, когда оборудование получает хорошо разделённые и правильно ориентированные предметы для анализа.
Программное обеспечение сканера и настройка алгоритмов
Современные рентгеновские детекторные системы для пищевой промышленности предлагают программные настройки, устраняющие ложные отклонения, вызванные наложением объектов. Пороги чувствительности, минимальные размеры обнаруживаемых загрязнителей и алгоритмы пространственной фильтрации можно регулировать для снижения количества ложных срабатываний. Некоторые рентгеновские системы визуализации теперь включают компоненты машинного обучения, распознающие типичные паттерны наложения и компенсирующие их, а также различающие наложенные продукты и настоящие посторонние предметы по таким признакам, как форма, распределение и профиль плотности.
Регулярная калибровка сканера безопасности пищевых продуктов, особенно при изменении типов продукции или габаритов упаковки, обеспечивает точность эталонных профилей плотности. Технология рентгеновской многоспектральной визуализации, доступная в премиальных системах, предоставляет дополнительные данные о различиях в плотности, что помогает отличать наложение продуктов от загрязнений. На предприятиях, модернизирующих свои системы обнаружения загрязнителей за счёт внедрения передовых фильтров и анализа с поддержкой искусственного интеллекта, показатели отбраковки зачастую стабилизируются ниже 5 % даже при высокой производственной мощности.
Рекомендуемые методы минимизации влияния ложных отбраковок
Планирование и мониторинг производства
Стратегическое планирование производства снижает вероятность наложения продуктов в периоды пиковой пропускной способности. Многие производители пищевой продукции применяют поочерёдную обработку партий или немного снижают скорость линий во время высоконагруженных циклов, когда рентгеновская система контроля для пищевой промышленности чаще получает наложенные друг на друга изделия. Панели оперативного мониторинга, отображающие статистику отбраковки, позволяют операторам немедленно выявлять и устранять всплески ложных отбраковок. Если на предприятии замечено повышение показателей отбраковки выше установленных базовых значений, можно вмешаться до того, как накопится существенный объём отходов продукции.
Обучение персонала, ориентированное на принципы рентгеновской визуализации и техническое обслуживание сканеров, также влияет на показатели ложных отбраковок. Операторы, понимающие, как системы рентгеновского контроля безопасности пищевой продукции реагируют на наложение продуктов, могут принимать обоснованные решения относительно корректировок конвейера. Предприятия, документирующие паттерны отбраковок и сопоставляющие их со скоростью конвейера, типом продукта и размером упаковки, получают аналитические данные для оптимизации процессов обнаружения загрязнений. Такой аналитический подход превращает ложные отбраковки из неизбежных затрат в управляемый операционный параметр.
Профилактическое техническое обслуживание и состояние системы
Ухудшение производительности рентгеновского оборудования для контроля часто проявляется в росте доли ложных отбраковок. Загрязнённые окна детекторов, неправильно отцентрованные конвейерные системы или смещение калибровки детекторов повышают чувствительность к наложению продуктов. Регулярное профилактическое обслуживание — включая очистку детекторов, проверку центровки конвейерной ленты и циклы программной рекалибровки — поддерживает стабильный уровень ложных отбраковок. Предприятия, проводящие полную диагностику всей системы ежеквартально или раз в полгода, сообщают о более предсказуемой работе по отбраковке и реже сталкиваются с неожиданными всплесками.
Системы резервного обнаружения или избыточные датчики обеспечивают дополнительную безопасность для критически важных применений в области безопасности пищевых продуктов. В некоторых установках рентгеновских детекторов для пищевой промышленности теперь используются вторичные зоны контроля, которые повторно сканируют отбракованные изделия с применением других углов обнаружения или более низких порогов чувствительности, чтобы подтвердить, связано ли отбракование с реальным загрязнением или представляет собой ложную тревогу. Такой двухэтапный подход позволяет восстановить от 15 до 30 процентов изделий, ошибочно отбракованных ранее, при сохранении стандартов безопасности пищевых продуктов и целостности обнаружения загрязнителей.
Часто задаваемые вопросы
Что именно вызывает ложное отбракование в системах рентгеновских детекторов для пищевой промышленности?
Ложное отклонение возникает, когда перекрытие продуктов или их необычное расположение создаёт неоднозначные рентгеновские сигналы, которые система интерпретирует как потенциальное загрязнение. Когда два изделия соприкасаются или укладываются друг на друга во время контроля, суммарное значение плотности превышает ожидаемый базовый уровень для одного изделия, что запускает механизм отклонения пищевого сканера, даже если посторонних материалов фактически нет. Это фундаментальное ограничение метода обнаружения загрязнений на основе плотности при неправильном расстоянии между продуктами.
Может ли рентгеновская визуализация полностью устранить ложные отклонения, вызванные перекрытием продуктов?
Полное устранение ложных срабатываний нереалистично при высокоскоростном производстве, однако их частоту можно снизить ниже 5 % за счёт механических решений по размещению изделий, оптимизации программного обеспечения и надлежащего технического обслуживания. Современные рентгеновские детекторные системы для пищевой промышленности с алгоритмами машинного обучения лучше различают наложение продуктов и загрязнение, однако стабильная подача продукции остаётся критически важной. Комбинирование улучшений аппаратного обеспечения с тонкой настройкой программного обеспечения, как правило, даёт наилучшие результаты при минимизации ложных срабатываний без снижения эффективности сканеров для обеспечения безопасности пищевых продуктов.
Какие затраты обычно возникают у производителей пищевой продукции из-за наложения продуктов?
Zatraty sil’no razlichajutsja v zavisimosti ot masshtaba proizvodstva i stoimosti produkta, no lozhnye otkazy mogut privesti k potere 1–3 % obshhego ob”ëma proizvodstva pri neoptimal’noj nastroyke skanerov dlya obespechenija bezopasnosti pishchevykh produktov. Dlja predprijatija, pererabatyvajushhego 10 tonn v den’, eto oznachaet znachitel’nuju poterju syr’ja, a takzhe dopolnitel’nye rashody na trud i udalenie otkhodov. Vne zavisimosti ot prjamyh poter’, lozhnye otkazy takzhe zamedljajut proizvodstvennyj protsess i sozdayut uzkie mesta v proizvodstve. Vlozhenija v uluchshennuyu konstrukciju konvejera, optimizaciju rentgenovskogo izobrazhenija i tonkuyu nastroyku sistemy obnaruzhenija zagryaznenij kak pravilo okupajutsja v techenie 6–12 mesjacev tol’ko za schët snizhenija poter’.
Содержание
- Механика перекрытия продуктов
- Технические решения и оптимизация систем
- Рекомендуемые методы минимизации влияния ложных отбраковок
-
Часто задаваемые вопросы
- Что именно вызывает ложное отбракование в системах рентгеновских детекторов для пищевой промышленности?
- Может ли рентгеновская визуализация полностью устранить ложные отклонения, вызванные перекрытием продуктов?
- Какие затраты обычно возникают у производителей пищевой продукции из-за наложения продуктов?