 EN


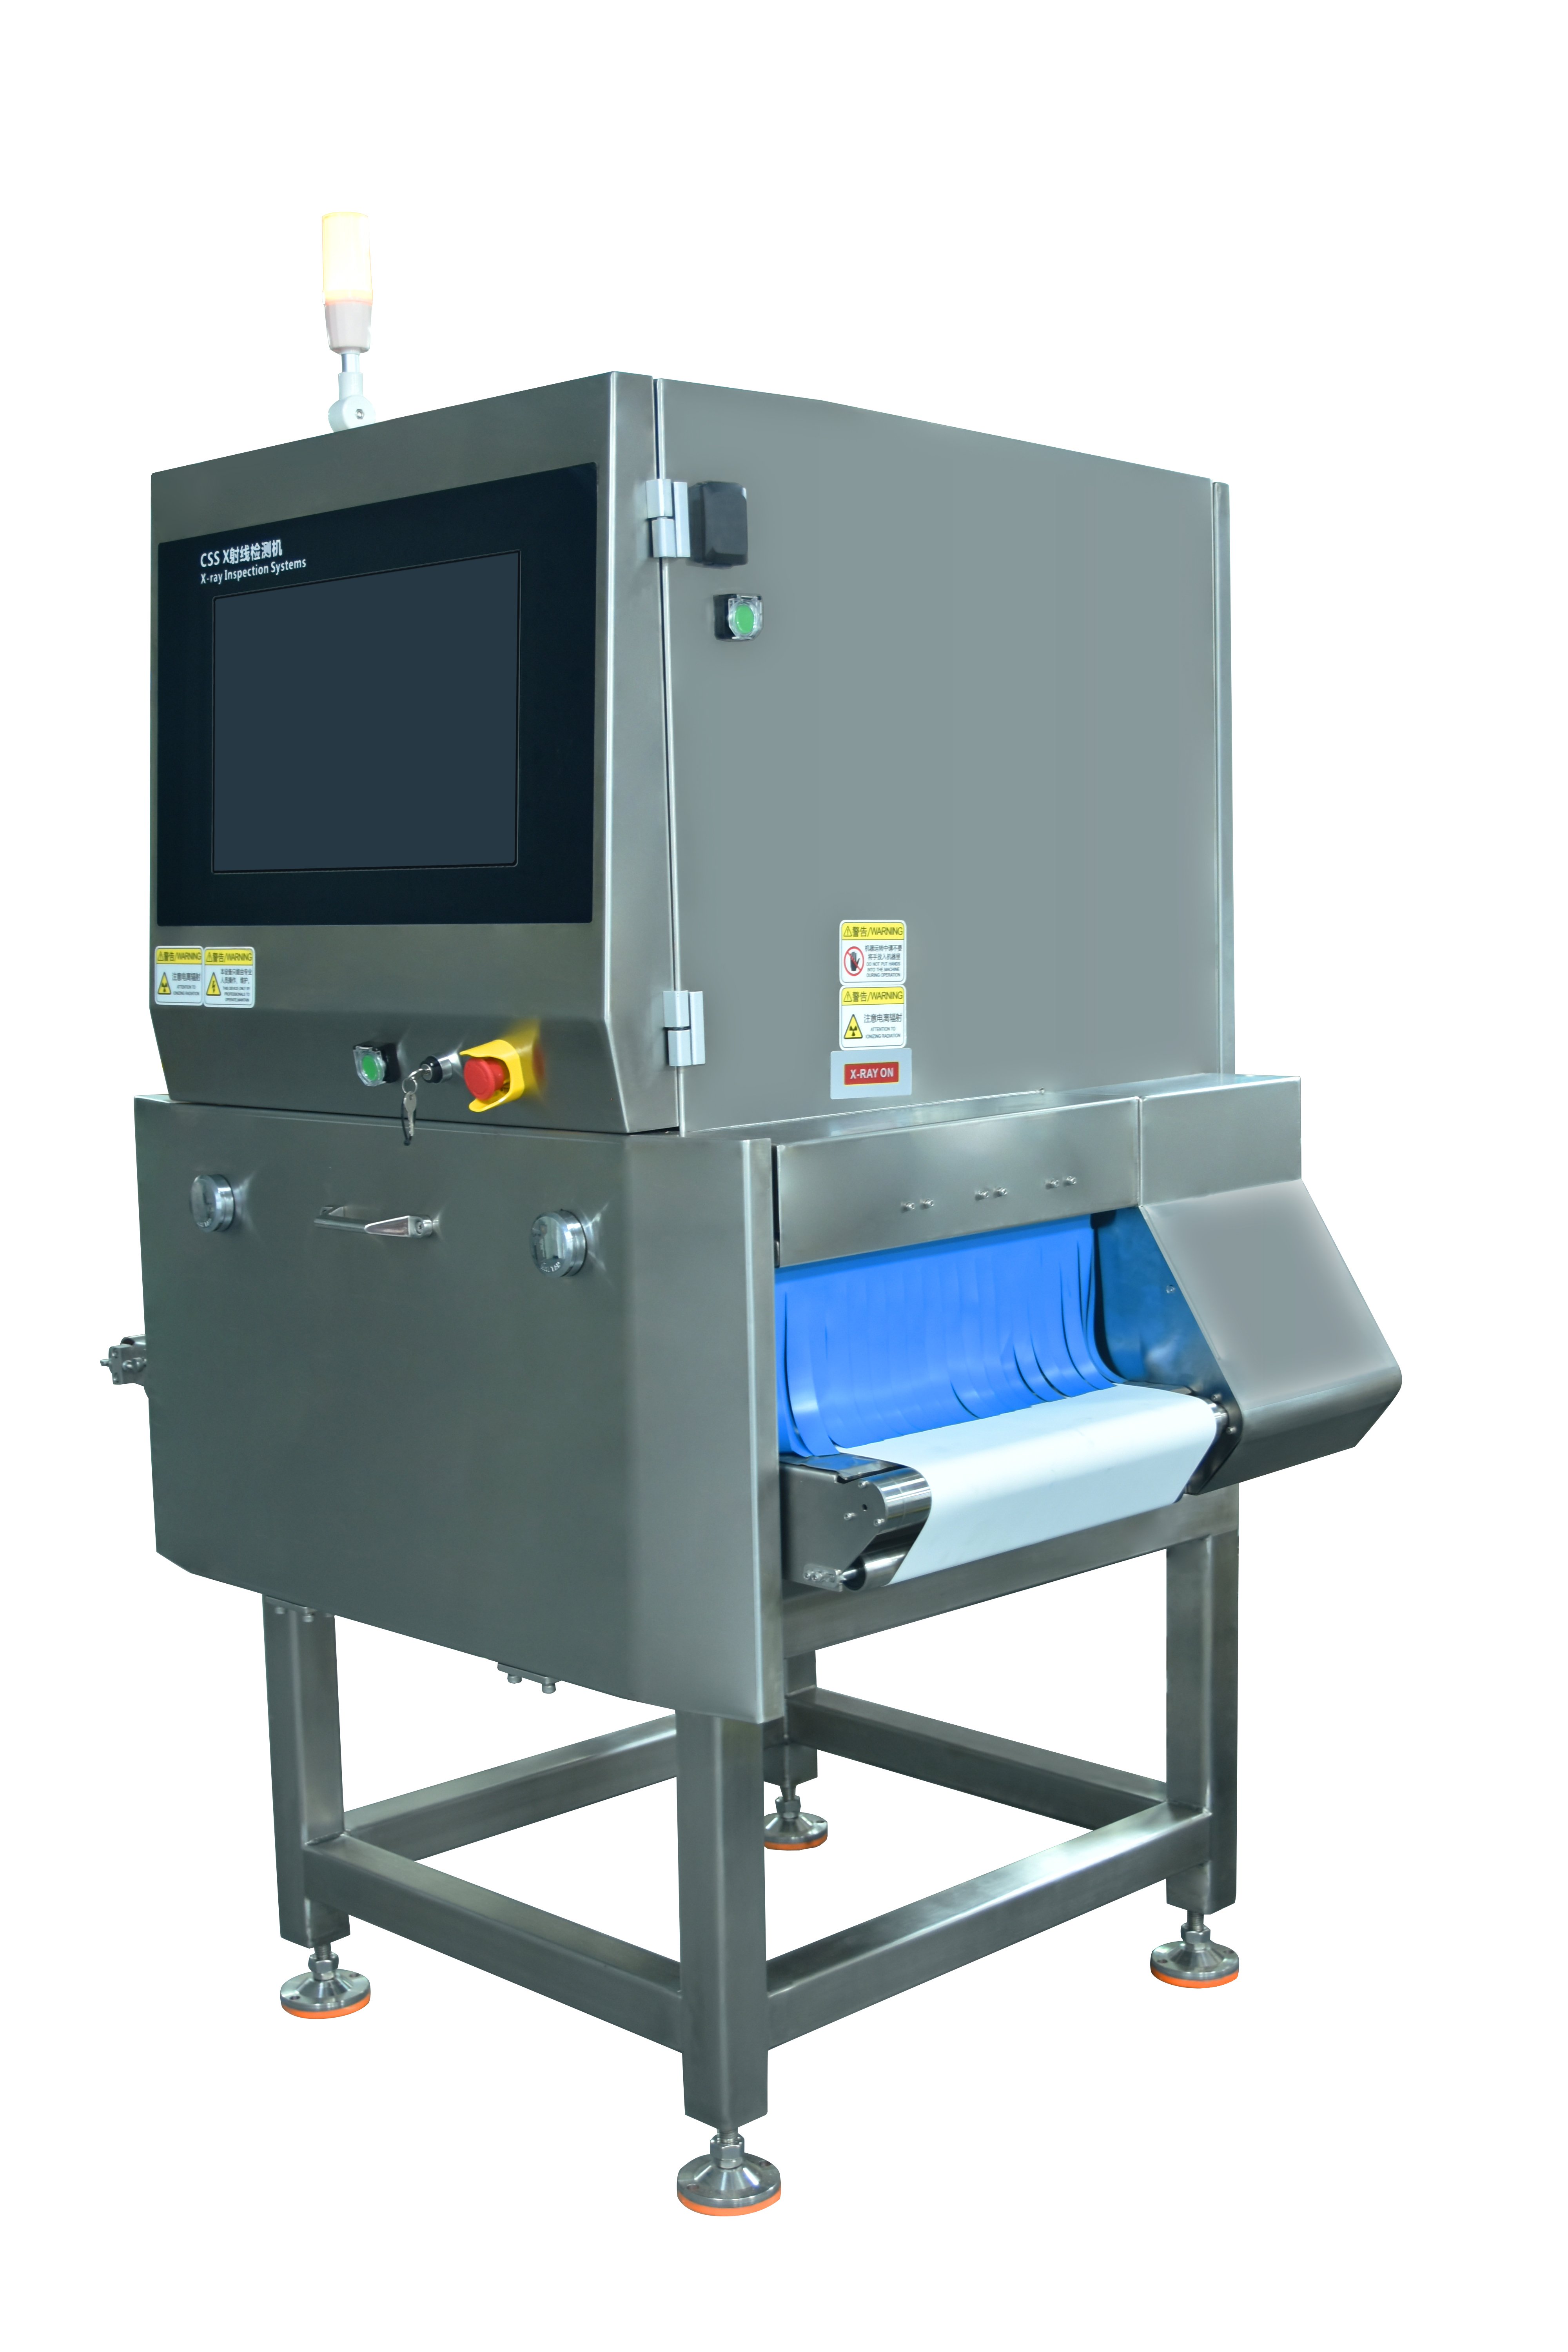
Toodete ülekattumine on üks jätkusuutlikumaid väljakutsi kaasaegses röntgenandur tootmisvaldkonnas seadistustes, kus mitu eset konveieril varjavad teineteist inspekteerimise ajal. Kui tooted tooted kuhjuvad, kogunevad või puutuvad kokku skaneerimise ajal, ei suuda X-kiirguse pildistussüsteem eristada üksikuid tooteid nende ümbrusest, mis põhjustab valede tagasitõmbamiste määra tõusmist kuni 15–25 protsendini kõrgkiiruslikes tootmisringkondades. See nähtus mõjutab otseselt tootmise efektiivsust, suurendab toimimiskulusid ja teeb tarbetut jäätmeid toiduainetetööstuse ettevõtetes üle kogu maailma.

Toote ülekatte tekkimise tõttu esinevate valesti tagasi lükatud toodete põhjuste mõistmine on oluline tootjatele, kes soovivad optimeerida oma toiduohutus-skannerite investeeringuid. Saasteainete tuvastamise süsteemides kasutatav röntgenkiirte pildistustehnoloogia töötab tiheduse erinevuste analüüsil, kuid kui tooted puutuvad kokku või üle kattuvad, ei suuda süsteem täpselt eristada õiget tootematerjali võimalikest võõrkehadest. Selles artiklis uuritakse tehnilisi mehhanisme, mis põhjustavad valesti tagasi lükatud tooteid, praktilisi lahendusi ülekattumise vähendamiseks ning parimaid tavasid täpsete tuvastusmäärade säilitamiseks ilma läbilaskevõime kaotamiseta.
Toote ülekattumise mehhanismide mõistmine
Kuidas ülekattuvad tooted mõjutavad röntgenkiirte pildistust
Kui pakendid või üksikud toidutooted liiguvad konveerilindil üksteise kohale, saavad röntgenkiirte tuvastussüsteemid tootetööstuses segaseid signaale. Röntgenkiir läbib korraga mitmeid toote kihte, mis teeb tiheduslugemised segatudks nii, et need ei esinda ühtegi üksikut toodet. Toiduohutusskanner tõlgendab neid ebatäpseid signaale potentsiaalsete saastumispiirkondadena ja käivitab tagasilükkamismehhanismid isegi siis, kui tegelikku saastajat pole olemas. Selline valealarmi stsenaarium muutub üha sagedasemaks kõrgkiiruselistes tootmisliinides, kus kaugust toodete vahel ei saa tagada.
Röntgenpildistusprotsess põhineb põhimõtteliselt toodete ühtlasel paigutusel ja tihedusprofiltel. Kui tooted kogunevad kokku, ei suuda süsteem luua algtaseme ootusi tavapärase materjali koostuse kohta. Võõrkehade tuvastamine sõltub tihedusnäitajate tuvastamisest oodatud läveületustes, kuid üksteise peale kattuvad tooted teevad tihedusmustritest ebaregulaarseid, mis võivad imiteerida saastumise tunnuseid. Toidutööstuse ettevõtted, kes neid süsteeme kasutavad, peavad seda tehnilist piirangut mõistma, et kujundada tõhusaid ennetusmeetmeid.
Tihedusallkirjade segadus
Iga toidutoode omab iseloomulikku tihedusallkirja, mida röntgenpildistussüsteemid õpivad kalibreerimisfaasides. Kui saastujate tuvastamise süsteem kalibreerub, loob see algtaseme tihedusprofili sihttoodete jaoks tavatingimustes, kus tooted ei ülekatu. Kui kaks eset ülekattuvad, ületab kogutiheduse näit oodatud vahemikku ning süsteem märgistab selle ala kahtlaseks. Seepärast töötavad toiduohutus-skannerisüsteemid parimalt siis, kui tooted säilitavad konstantse kauguse ja orientatsiooni kogu konveieril liikumise ajal.
Tänapäevaste röntgenkiirguse detektorite tarkvaralgoritmid toiduainetööstuses püüavad eristada tavapärast tootevariatsiooni ja tegelikku võõrkeha, kuid ülekattega tooted tekitavad õigustatud ebatäpsust. Kui röntgenkiirguse pildi detektor tuvastab ootamatuid tihedusnäitajate tõusu, ei suuda see usaldusväärselt kindlaks teha, kas need tõusud on tingitud toote kokkupuutest, varjude artefaktidest või tegelikest metall-, klaas- või luukimpudest. See ebakindlus soodustab tagasilükkamist vale aktsepteerimise asemel, mis viib jäätmete tekkeni.
Tehnilised lahendused ja süsteemi optimeerimine
Konveierdisain ja toodete vahekaugus
Tõhusaim vahend toote ülekattumise vältimiseks algab ise röntgenkiirte detektori tootetööstus-skannerist enne. Konveierilaua kiiruse, laiuse ja toidetegurite optimeerimine tagab, et tooted sisenevad kontrollitavasse tsooni ühtlase vahega ja orientatsiooniga. Paljud ettevõtted vähendavad valesti tagasi lükatud toodete osakaalu 40–60 protsendi võrra lihtsalt paigutusjuhiste kasutamisega, konveierilaua kiiruse aeglustamisega inspektsioonitsüklite ajal või ülemistes pakendusarrangutes tehtavate muudatustega. Need mehaanilised sekkumised takistavad ülekattumist enne kui see jõuab toiduohutus-skannerini.
Tootejaotajad, eraldusribad ja programmeeritavad konveierijuhtimissüsteemid aitavad säilitada ühtlast kaupade eraldamist. Kaasaegsed röntgenpildistussüsteemid toimivad parimalt siis, kui tooted liiguvad ühekaupa läbi kontrolliakna, kuid tegelikus tootmises on täiuslik joondumine harva saavutatav. Ettevõtted, kes investeerivad täpsuskonveierite ja kaupade vahemaa reguleerimise seadmetesse, teatavad oluliselt väiksematest valepositiivsetest tagasilükkamistest. Skanneri saastajate tuvastamise võimekus paraneb otseselt siis, kui seade saab analüüsiks hästi eraldatud ja õigesti orienteeritud tooteid.
Skanneri tarkvara ja algoritmide kohandused
Täiustatud röntgenkiirte detektorite toiduainetööstuse süsteemid pakuvad tarkvaralisi seadistusvõimalusi, mis kõrvaldavad ülekattumisega seotud valest tagasilükkamisest tingitud probleeme. Tundlikkuse läve, minimaalse saasteosa suuruse seadistused ja ruumilised filtrialgoritmide parameetreid saab kõiki kohandada valepositiivsete tulemuste vähendamiseks. Mõned röntgenkiirte pildistussüsteemid sisaldavad nüüd masinõppe komponente, mis tuvastavad ja kompenseerivad tavalisi ülekattumismustreid, eristades ülekattuvaid tooteid ja tegelikke võõrkehi nende kujundi, jaotuse ja tihedusprofiili omaduste põhjal.
Toiduohutus-skanneri regulaarne taasalustamine, eriti siis, kui muudetakse toodetüüpe või pakendite mõõtmeid, tagab, et algtihedusprofili jäävad täpsed. Premium süsteemides saadaval olev mitmespektriline röntgenkiirte pildistamistehnoloogia pakub täiendavaid tihedusdiskrimineerimisandmeid, mis aitavad eristada toote ülekatet saastumisest. Seadmed, mis uuendavad saastumiste tuvastamise süsteeme, lisades täiendavaid filtritehnoloogiaid ja AI-toetatud analüüsi, näevad sageli tagasilükkamismäära stabiilseks alla 5 protsendi ka kõrglahutuslike keskkondade korral.
Vale tagasilükkamise mõju vähendamise parimad tavad
Tootmisplaneerimine ja jälgimine
Strateegiline tootmisplaneerimine vähendab toote ülekattumise tõenäosust tipptootmisperioodidel. Paljud toidutööstuse ettevõtted rakendavad sammus partii töötlemist või vähendavad liinikiirust veidi kõrgmahtuvuste ajal, kui röntgenkiirte detektori toiduvaldkonna süsteem on tundlikum ülekattuvate esemete vastuvõtmisele. Reaalajas jälgimisega töölaud, mis kuvavad tagasitõmbamise statistikat, võimaldab operaatortel kohe tuvastada ja kõrvaldada valede tagasitõmbamiste tippide. Kui tootmisüksus märkab, et tagasitõmbamismäär tõuseb kindlaksmääratud algtasemest ülespoole, saab sekkuda enne olulise toote kaotuse tekkimist.
Töötajate koolitus röntgenkiirguse pildistamise põhimõtete ja skanneri hooldamise kohta mõjutab ka vale tagasirejectimise näitajat. Operaatorid, kes mõistavad, kuidas toote ohutusskannerite süsteemid reageerivad toodete ülekattumisele, saavad teha kaalutud otsuseid konveieriliini seadistuste kohta. Ettevõtted, kes dokumenteerivad tagasirejectimise mustreid ning seostavad neid konveierikiirusega, tootetüübiga ja pakendisuurusega, saavutavad andmetele tugineva ülevaate oma saasteainete tuvastamise protsesside optimeerimise kohta. See analüütiline lähenemine muudab vale tagasirejectimise mitte vältimatuks kulukohaks, vaid haldatavaks operatsiooniparameetriks.
Ennetav hooldus ja süsteemi tervis
Halvaneva röntgenpildistusseadme töö tõenäoliselt ilmneb suurenenud valest tagasilükkamisest. Murdunud detektori aknad, valesti paigutatud konveierisüsteemid või kõrvale kaldunud detektori kalibreerimine võivad suurendada tundlikkust toote ülekattel. Regulaarsed ennetavad hoolduskavad, sealhulgas detektorite puhastamine, konveierlindade paigutuse kontrollimine ja tarkvara uuesti kalibreerimine, aitavad säilitada valest tagasilükkamisest stabiilsed näitajad. Seadmetes, kus teostatakse kvartaliselt või poolaastaselt täielikku süsteemidiagnostikat, on tagasilükkamise tulemused ennustatavamad ja ootamatuid tippudeid esineb vähem.
Tagasipöördumise tuvastussüsteemid või üleliialised andurid tagavad täiendavat turvalisust olulistes toiduohutuslikutes rakendustes. Mõned röntgenkiirte detektorite toiduainetööstuslikud paigaldused kasutavad nüüd sekundaarseid kontrolltsoone, kus kahtlased tooted skaneeritakse uuesti erinevate tuvastusnurkade või madalamate tundlikkusepiiridega, et kinnitada, kas tagasilükkamised vastavad tegelikule saastumisele või valele häirele. See kahekordne kontroll lähtub 15–30 protsenti valeselt tagasi lükatud toodetest, säilitades samas toiduohutuse standardid ja saastujate tuvastamise usaldusväärsuse.
KKK
Mis põhjustab täpselt valeid tagasilükkamisi röntgenkiirte detektorite toiduainetööstuslikes süsteemides?
Väärne tagasilükkamine toimub siis, kui toodete ülekattumine või ebatavaline paigutus teeb röntgenpildil segadust tekitavaid signaale, mida süsteem tõlgendab võimaliku saastumisena. Kui kaks eset inspekteerimisel kokku puutuvad või üksteise peale kuhjuvad, ületab nende kogutiheduse näitaja üksiktoote oodatavat algtasemet, põhjustades toiduohutus-skanneri tagasilükkamismehhanismi aktiveerumise isegi siis, kui tegelikult välismaise aine esinemist pole. See on tiheduspõhise saasteainete tuvastamise põhilise piiranguks juhul, kui tooted ei ole korralikult eraldatud.
Kas röntgenpiltide kasutamine võib täielikult kõrvaldada väärseid tagasilükkamisi toodete ülekattumise tõttu?
Täielik likvideerimine ei ole kõrgkiirusel tootmisel reaalne, kuid vale tagasilükkamise määr saab mehaaniliste paigutuslahenduste, tarkvarasoptimeerimise ja korraliku hoolduse abil vähendada alla viie protsendi. Täiustatud röntgenikiirguse detektoritega toiduainetööstuse süsteemid, milles kasutatakse masinõppe algoritme, suudavad paremini eristada üksteise peale kattuvaid tooteid saastumisest, kuid toodete ühtlane esitus jääb siiski oluliseks. Tavaliselt annab vale tagasilükkamise miinimumini hoidmiseks parima tulemuse kombinatsioon riistvaraliste täiustustega ja tarkvarasätete kohandamisega, säilitades samas toiduohutusskannerite tõhususe.
Kui palju maksavad toote ülekatted toiduainetööstuse ettevõtetele tavaliselt?
Kulud erinevad oluliselt tootmismahust ja toote väärtusest, kuid valesti tuvastatud tooted võivad halvasti optimeeritud toiduohutus-skannerite seadistustes kulutada 1–3 protsenti kogu tootmisest. Kui tehas töötleb päevas 10 tonni, tähendab see olulist materjali kaotust ning lisaks tööjõu ja kõrvaldamise kulusid. Välistades otsest kaotust, aeglustavad valesti tuvastatud tooted ka läbilaskekiirust ja teevad tootmisprotsessi kitsaskohad. Investeering paremasse konveierisüsteemi disaini, röntgenpildistuse optimeerimisse ja saasteainete tuvastussüsteemi sätetesse tasub end tavaliselt 6–12 kuu jooksul ainult kaotuste vähenemise tõttu.