 EN


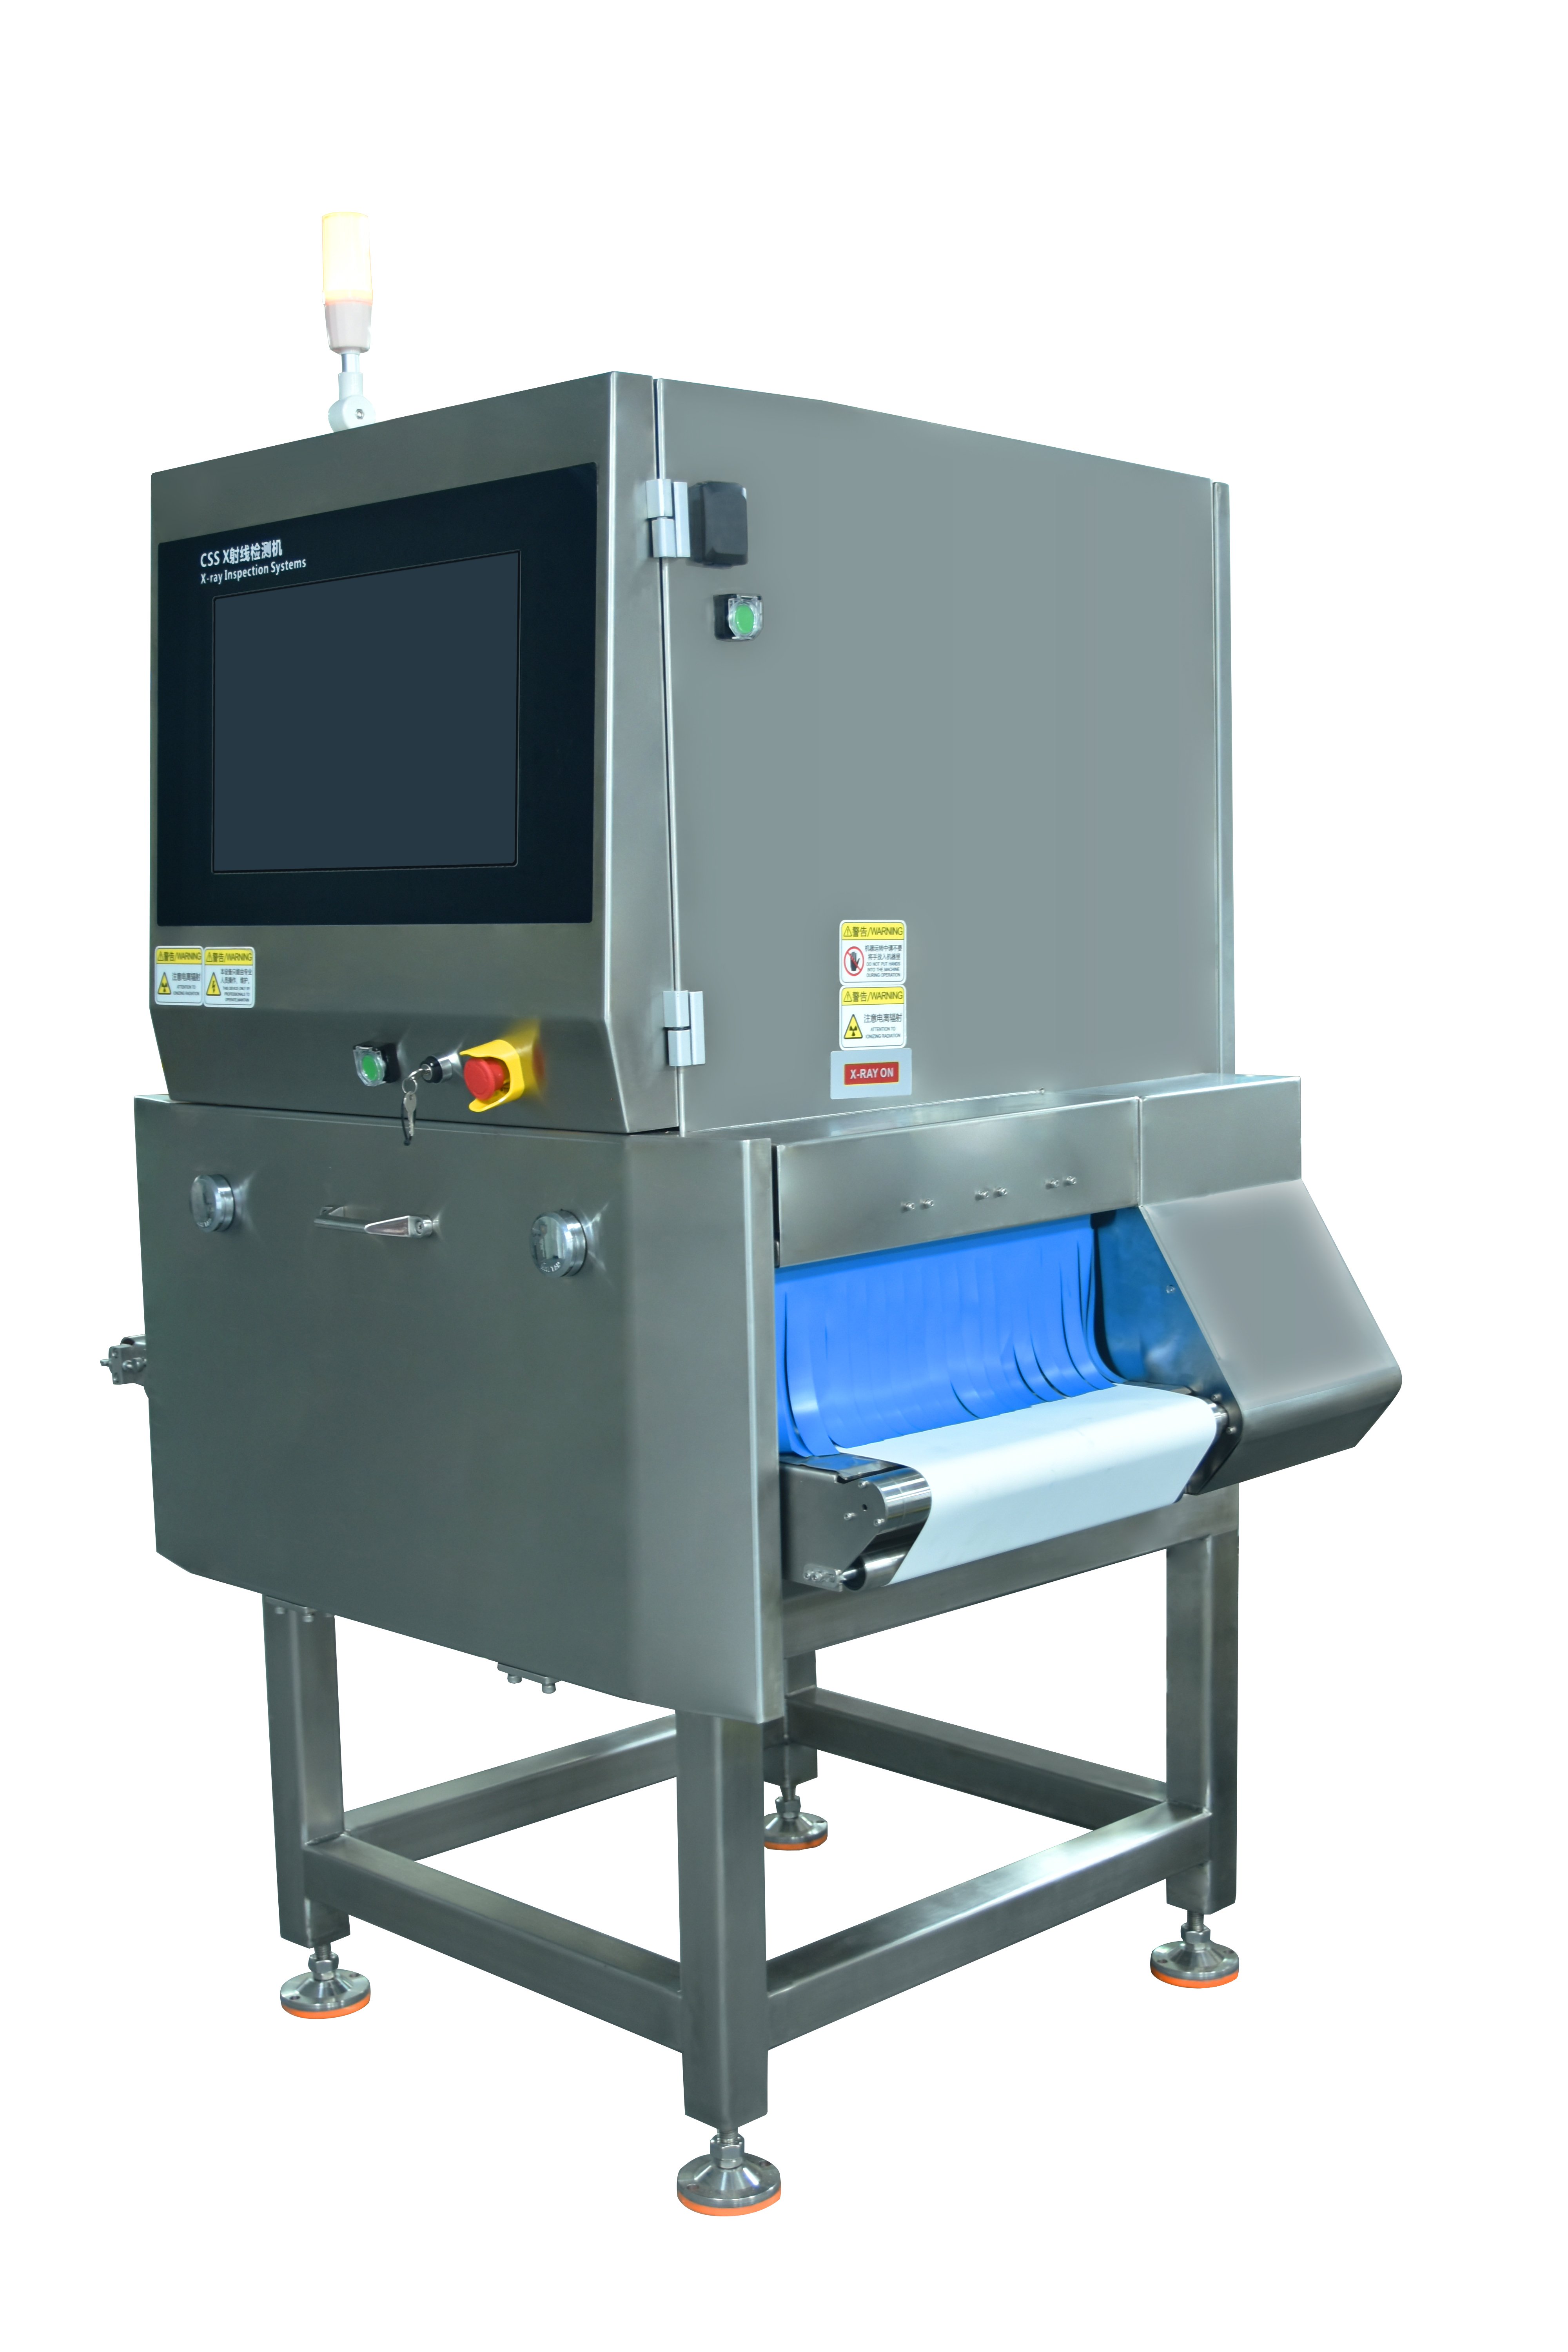
Productoverlapping vormt een van de hardnekkigste uitdagingen in de moderne röntgendetector voedselindustrie installaties, waar meerdere producten op een transportband elkaar tijdens inspectie verbergen. Wanneer producten producten opstapelen, clusteren of elkaar aanraken tijdens het scannen, heeft het röntgenbeeldvormingssysteem moeite om individuele producten van hun omgeving te onderscheiden, wat leidt tot valse afkeurpercentages die in snelle productieomgevingen oplopen tot 15 tot 25 procent. Dit verschijnsel beïnvloedt direct de productie-efficiëntie, verhoogt de operationele kosten en veroorzaakt onnodig afval in voedingsmiddelenfabrieken wereldwijd.

Begrijpen hoe productoverlapping deze valse afwijzingen veroorzaakt, is essentieel voor voedingsmiddelenfabrikanten die hun investeringen in voedselveiligheidsscanners willen optimaliseren. De röntgenbeeldtechnologie die wordt gebruikt in systemen voor het detecteren van verontreinigingen werkt door dichtheidsverschillen te analyseren, maar wanneer producten elkaar raken of overlappen, kan het systeem niet nauwkeurig onderscheid maken tussen legitiem productmateriaal en mogelijke vreemde voorwerpen. In dit artikel worden de technische mechanismen achter valse afwijzingen besproken, praktische oplossingen om overlapping te minimaliseren en beste praktijken voor het behouden van nauwkeurige detectiesnelheden zonder afbreuk te doen aan de doorvoersnelheid.
De werking van productoverlapping begrijpen
Hoe overlappende producten röntgenbeeldvorming beïnvloeden
Wanneer verpakkingen of afzonderlijke voedingsproducten op een transportband overlappen, ontvangen de röntgendetector-systemen voor de voedingsindustrie verwarrende signaalgegevens. De röntgenstraal gaat tegelijkertijd door meerdere lagen product heen, waardoor samengestelde dichtheidsmetingen ontstaan die geen enkel afzonderlijk product weerspiegelen. Een voedselveiligheidsscanner interpreteert deze dubbelzinnige signalen als mogelijke contaminatiezones en activeert daardoor afkeurmechanismen, zelfs wanneer er in werkelijkheid geen verontreiniging aanwezig is. Dit scenario van valse alarmen komt steeds vaker voor op snelle productielijnen, waarbij de afstand tussen producten niet gegarandeerd kan worden.
Het röntgenbeeldvormingsproces berust fundamenteel op consistente productpositionering en dichtheidsprofielen. Wanneer producten zich ophopen, heeft het systeem moeite om basiskennissen te ontwikkelen over de normale materiaalsamenstelling. Vreemde-voorwerpdetectie is gebaseerd op het herkennen van dichtheidspieken boven verwachte drempels, maar overlappende producten veroorzaken onregelmatige dichtheidspatronen die contaminatiesignalen kunnen nabootsen. Voedingsmiddelenfabrikanten die deze systemen gebruiken, moeten deze technische beperking begrijpen om effectieve preventieve maatregelen te ontwerpen.
Verwarring rond dichtheidssignalen
Elk voedingsproduct heeft een karakteristieke dichtheidssignatuur die röntgenbeeldsystemen leren tijdens de kalibratiefasen. Wanneer een verontreinigingsdetectiesysteem wordt gekalibreerd, stelt het baselinedichtheidsprofielen op voor het doelproduct onder normale, niet-overlappende omstandigheden. Als twee objecten overlappen, overschrijdt de gecombineerde dichtheidsmeting het verwachte bereik, waardoor het systeem het betreffende gebied als verdacht markeert. Daarom presteren voedselveiligheidsscanners het beste wanneer producten tijdens de gehele transportbandreis een consistente onderlinge afstand en oriëntatie behouden.
De softwarealgoritmes in moderne röntgendetectorapparatuur voor de voedingsindustrie proberen het verschil te bepalen tussen normale productvariatie en echt vreemd materiaal, maar overlappende producten veroorzaken een legitieme onduidelijkheid. Wanneer de röntgenbeelddetector onverwachte dichtheidspieken waarneemt, kan deze niet betrouwbaar bepalen of die pieken het gevolg zijn van productcontact, schaduwartefacten of daadwerkelijke metalen, glas- of botfragmenten. Deze onzekerheid leidt tot een voorkeur voor afkeuring boven foutieve acceptatie, wat tot verspilling leidt.
Technische oplossingen en systeemoptimalisatie
Transportbandontwerp en productafstand
De meest effectieve oplossing voor productoverlapping begint stroomopwaarts van de röntgendetectiescanner voor de voedingsmiddelenindustrie zelf. Het optimaliseren van de transportbandssnelheid, -breedte en -voedermechanismen zorgt ervoor dat producten met een consistente onderlinge afstand en stand het inspectiegebied binnengaan. Veel installaties verminderen het percentage valse afkeuringen met 40 tot 60 procent door eenvoudigweg afstandshouders te implementeren, de transportbandssnelheid tijdens inspectiecycli te verlagen of de verpakkingen stroomopwaarts aan te passen. Deze mechanische ingrepen voorkomen overlapping nog voordat deze de voedselveiligheidsscanner bereikt.
Productverdelers, scheidingsstaven en programmeerbare transportbandbedieningen helpen een uniforme scheiding van artikelen te behouden. Moderne röntgenbeeldsystemen werken het beste wanneer producten één voor één door het inspectieraam bewegen, maar in de praktijk wordt zelden een perfecte uitlijning bereikt. Installaties die investeren in precisietransportbandsystemen en uitrusting voor artikelafstand houden, melden aanzienlijk lagere percentages valse afkeuringen. De mogelijkheden van de scanner om verontreinigingen te detecteren verbeteren direct wanneer het apparaat goed gescheiden en correct georiënteerde artikelen ontvangt voor analyse.
Scannersoftware en algoritmeaanpassingen
Geavanceerde röntgendetectorsystemen voor de voedingsindustrie bieden software-instelmogelijkheden die zich richten op foutieve afkeuringen door overlappende producten. Gevoeligheidsgrenzen, instellingen voor minimale verontreinigingsgrootte en ruimtelijke filteralgoritmes kunnen allemaal worden aangepast om valse positieven te verminderen. Sommige röntgenbeeldsystemen zijn nu uitgerust met machine learning-componenten die veelvoorkomende overlappatronen herkennen en hierop compenseren, waarbij wordt onderscheiden tussen overlappende producten en echte vreemde voorwerpen op basis van vorm-, verdelings- en dichtheidsprofielkenmerken.
Het regelmatig herkalibreren van de voedselveiligheidsscanner, met name bij wijzigingen in productsoorten of verpakkingsafmetingen, zorgt ervoor dat de basisdichtheidsprofielen nauwkeurig blijven. De multispectrum-röntgenbeeldvormingstechnologie, beschikbaar in premiumsystemen, levert extra dichtheidsdiscriminatiegegevens die helpen om productoverlapping te onderscheiden van besmetting. Installaties die hun contaminatiedetectiesystemen upgraden met geavanceerde filtering en AI-ondersteunde analyse, zien vaak dat de afkeurpercentages zelfs in omgevingen met een hoog doorvoervermogen stabiel onder de 5 procent blijven.
Beste praktijken voor het minimaliseren van het effect van valse afkeuringen
Productieplanning en -bewaking
Strategische productieplanning vermindert de kans op productoverlapping tijdens piekdoorvoerperioden. Veel voedingsmiddelenfabrikanten passen gestaggerde partijverwerking toe of verlagen de lijnsnelheid licht tijdens hoogvolumeproductie, wanneer het röntgendetectorsysteem voor de voedingsmiddelenindustrie gevoeliger is voor overlappende items. Real-time bewakingsdashboards die afkeurstatistieken weergeven, stellen operators in staat om pieken in foutieve afkeuringen onmiddellijk te detecteren en aan te pakken. Wanneer een installatie constateert dat de afkeurpercentages boven de vastgestelde baselines stijgen, kan ingegrepen worden voordat aanzienlijke productverspilling optreedt.
Opleiding van personeel gericht op de principes van röntgenbeeldvorming en onderhoud van scanners heeft ook invloed op de prestaties bij valse afkeuringen. Operators die begrijpen hoe voedselveiligheidsscanners reageren op productoverlapping, kunnen weloverwogen beslissingen nemen over aanpassingen in de productielijn. Installaties die afkeurpatronen documenteren en correleren met transportsnelheid, producttype en verpakkingsgrootte, verkrijgen data-gestuurde inzichten voor optimalisatie van hun processen voor detectie van verontreinigingen. Deze analytische aanpak transformeert valse afkeuringen van een onvermijdelijke kostenpost naar een beheersbare operationele parameter.
Preventief onderhoud en systeemgezondheid
Verslechterende prestaties van röntgenapparatuur worden vaak zichtbaar door een stijging van het percentage onterechte afkeuringen. Vuile detectorenvensters, misuitgelijnde transportsystemen of instabiele detectorkalibratie kunnen de gevoeligheid voor productoverlapping vergroten. Regelmatige preventieve onderhoudsplanningen – inclusief het reinigen van detectoren, controle op uitlijning van de transportband en softwareherkalibratie – houden het percentage onterechte afkeuringen stabiel. Installaties die elke drie of zes maanden een volledige systeemdiagnose uitvoeren, melden voorspelbaardere afkeurprestaties en minder onverwachte pieken.
Reserve detectiesystemen of redundante sensoren bieden extra beveiliging voor kritieke toepassingen op het gebied van voedselveiligheid. Sommige installaties van röntgendetectors in de voedingsindustrie omvatten nu secundaire inspectiezones die items met een waarschuwing opnieuw scannen, met behulp van andere detectiehoeken of lagere gevoeligheidsdrempels om te bevestigen of afkeuringen daadwerkelijk wijzen op verontreiniging of op valse alarmen. Deze dubbele-controleaanpak herstelt 15 tot 30 procent van de ten onrechte afgewezen producten, zonder dat de normen voor voedselveiligheid of de integriteit van verontreinigingsdetectie worden aangetast.
Veelgestelde vragen
Wat veroorzaakt precies valse afkeuring in röntgendetector-systemen voor de voedingsindustrie?
Een valse afkeuring treedt op wanneer productoverlapping of ongebruikelijke positionering verwarrende röntgenbeeldsignalen creëert die het systeem interpreteert als mogelijke besmetting. Wanneer twee producten tijdens de inspectie elkaar raken of op elkaar worden gestapeld, overschrijdt de gecombineerde dichtheidsmeting de verwachte basiswaarde voor één enkel product, waardoor het voedselveiligheidsscanner-afkeursysteem wordt geactiveerd, ook al is er in werkelijkheid geen vreemd materiaal aanwezig. Dit is een fundamentele beperking van op dichtheid gebaseerde verontreinigingsdetectie wanneer producten niet correct op afstand van elkaar worden geplaatst.
Kan röntgenbeeldvorming valse afkeuringen door productoverlapping volledig elimineren?
Volledige eliminatie is niet realistisch bij productie met hoge snelheid, maar het percentage valse afkeuringen kan worden teruggebracht tot minder dan 5 procent via mechanische ruimteoplossingen, softwareoptimalisatie en correct onderhoud. Geavanceerde röntgendetectiesystemen voor de voedingsmiddelenindustrie met machineleeralgoritmen presteren beter bij het onderscheiden van overlapping van verontreiniging, maar consistente productpresentatie blijft essentieel. Het combineren van hardwareverbeteringen met softwareafstemming levert doorgaans de beste resultaten op voor het minimaliseren van valse afkeuringen, zonder de effectiviteit van voedselveiligheidsscanners in gevaar te brengen.
Hoeveel kost productoverlapping voedingsmiddelenfabrikanten doorgaans?
De kosten variëren sterk afhankelijk van de productieschaal en de productwaarde, maar valse afkeuringen kunnen 1 tot 3 procent van de totale productie-uitvoer verspillen bij slecht geoptimaliseerde voedselveiligheidsscanners. Voor een installatie die dagelijks 10 ton verwerkt, betekent dit aanzienlijk materiaalverlies, plus arbeidskosten en kosten voor verwijdering. Buiten het directe afval veroorzaken valse afkeuringen ook een lagere doorvoersnelheid en productieknelpunten. Een investering in een beter transportbandontwerp, optimalisatie van röntgenbeeldvorming en afstemming van het verontreinigingsdetectiesysteem betaalt zich doorgaans binnen 6 tot 12 maanden terug via gereduceerd afval alleen al.