 EN


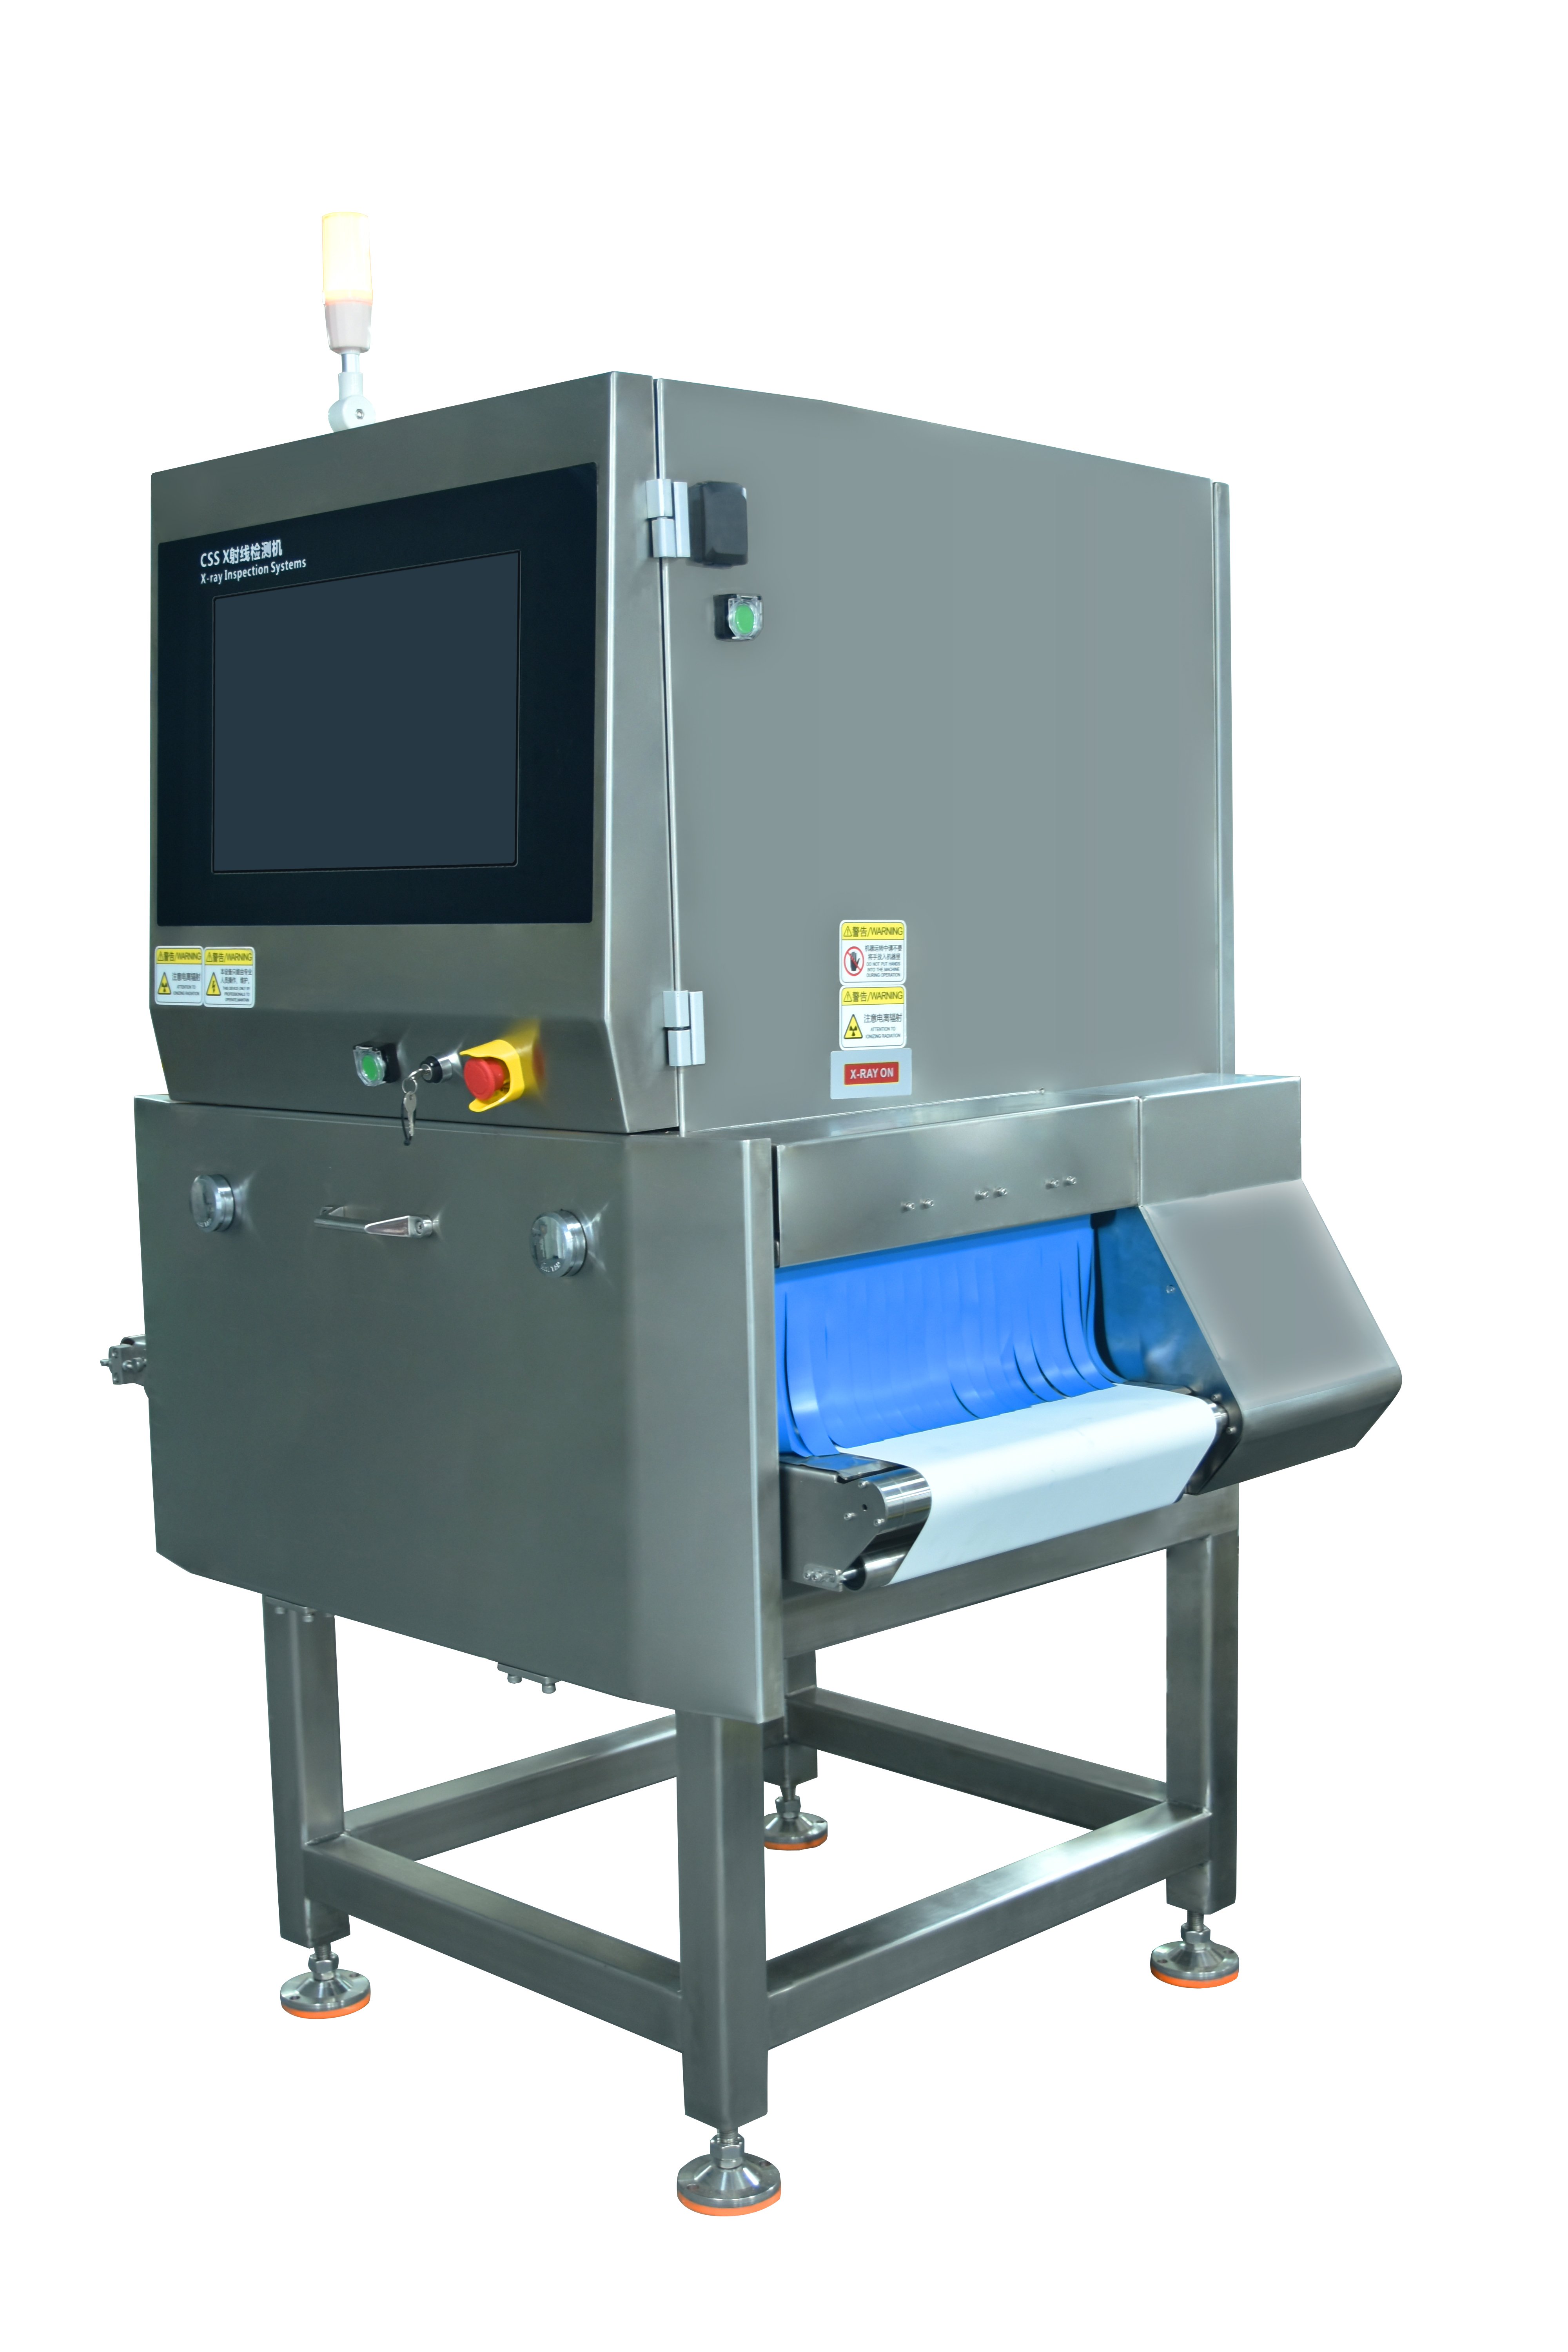
Nachodzenie produktów stanowi jedną z najtrwalszych wyzwań współczesnych detektor promieni X przemysł spożywczy układów, w których wiele przedmiotów na taśmie transportowej zakrywa się nawzajem podczas kontroli. Gdy produkty produkty układają się jeden na drugim, gromadzą lub stykają ze sobą w trakcie skanowania, system obrazowania w promieniach X ma trudności z rozróżnieniem poszczególnych artykułów od ich otoczenia, co powoduje fałszywe odrzucenia – nawet w zakresie 15–25 procent w środowiskach produkcyjnych o wysokiej prędkości. Zjawisko to bezpośrednio wpływa na wydajność produkcji, zwiększa koszty operacyjne i generuje niepotrzebne marnotrawstwo w zakładach przetwórstwa spożywczego na całym świecie.

Zrozumienie, w jaki sposób nachodzenie produktów powoduje te fałszywe odrzucenia, jest kluczowe dla producentów żywności dążących do zoptymalizowania inwestycji w skanery bezpieczeństwa żywności. Technologia obrazowania rentgenowskiego stosowana w systemach wykrywania zanieczyszczeń opiera się na analizie różnic gęstości, ale gdy produkty stykają się ze sobą lub nachodzą na siebie, system nie potrafi dokładnie rozróżnić między prawidłowym materiałem produktu a potencjalnymi obcymi przedmiotami. W niniejszym artykule omówiono techniczne mechanizmy leżące u podstaw fałszywych odrzuceń, praktyczne rozwiązania minimalizujące nachodzenie produktów oraz najlepsze praktyki zapewniające dokładne wskaźniki wykrywania bez utraty wydajności.
Mechanizmy nachodzenia produktów
Wpływ nachodzących produktów na obrazowanie rentgenowskie
Gdy opakowania lub pojedyncze produkty spożywcze nachodzą na siebie na taśmie transportowej, systemy detekcyjne promieni X przeznaczone dla przemysłu spożywczego otrzymują mylące dane sygnałowe. Promień rentgenowski przechodzi jednocześnie przez wiele warstw produktu, tworząc złożone pomiary gęstości, które nie odzwierciedlają żadnego pojedynczego przedmiotu. Skaner bezpieczeństwa żywności interpretuje te niejednoznaczne sygnały jako potencjalne strefy zanieczyszczenia, uruchamiając mechanizmy odrzucania nawet wtedy, gdy żadne rzeczywiste zanieczyszczenie nie występuje. Taki scenariusz fałszywych alarmów staje się coraz częstszy na szybkich liniach produkcyjnych, gdzie nie można zagwarantować odpowiedniej odległości między produktami.
Proces obrazowania rentgenowskiego w podstawowy sposób opiera się na spójnym pozycjonowaniu produktów oraz profilach ich gęstości. Gdy produkty są ułożone blisko siebie, system ma trudności z ustaleniem standardowych oczekiwań dotyczących normalnego składu materiału. Wykrywanie obcych ciał polega na rozpoznawaniu skoków gęstości przekraczających przewidywane progi, lecz nachodzące na siebie produkty tworzą nieregularne wzory gęstości, które mogą naśladować sygnatury zanieczyszczeń. Producentom żywności obsługującym te systemy konieczne jest zrozumienie tego ograniczenia technicznego, aby zaprojektować skuteczne środki zapobiegawcze.
Pomylenie sygnatur gęstości
Każdy produkt spożywczy ma charakterystyczny sygnał gęstości, który systemy obrazowania rentgenowskiego uczą się podczas faz kalibracji. Podczas kalibracji systemu wykrywania zanieczyszczeń ustala się bazowe profile gęstości dla danego produktu w warunkach normalnych, bez nachodzenia na siebie. Jeśli dwa elementy nachodzą na siebie, odczyt łącznej gęstości przekracza oczekiwany zakres, co powoduje, że system oznacza dany obszar jako podejrzany. Dlatego systemy skanerów bezpieczeństwa żywności osiągają najlepsze wyniki, gdy produkty zachowują stałą odległość i orientację w trakcie przemieszczania się taśmą transmisyjną.
Algorytmy oprogramowania w nowoczesnym sprzęcie przemysłowym do detekcji promieni X próbują rozróżnić normalne odchylenia produktu od rzeczywistych materiałów obcych, ale nachodzące na siebie produkty wprowadzają uzasadnioną niejednoznaczność. Gdy detektor obrazowania w promieniach X wykrywa nieoczekiwane szczyty gęstości, nie jest w stanie wiarygodnie określić, czy te szczyty reprezentują kontakt produktów, artefakty cieniowe czy rzeczywiste fragmenty metalu, szkła lub kości. Ta niepewność powoduje, że system preferuje odrzucenie zamiast fałszywego zaakceptowania, co prowadzi do marnotrawstwa.
Rozwiązania techniczne i optymalizacja systemu
Projekt taśmy transportowej oraz rozmieszczenie produktów
Najskuteczniejszym środkiem zapobiegawczym przeciwko nachodzeniu produktów jest interwencja na etapie wcześniejszym niż sam skaner do wykrywania przedmiotów w przemyśle spożywczym z wykorzystaniem promieni X. Optymalizacja prędkości taśmy transportowej, jej szerokości oraz mechanizmów podawania zapewnia, że produkty wchodzą do strefy kontroli z jednolitą odległością i odpowiednią orientacją. Wiele zakładów obniża wskaźnik fałszywych odrzuceń o 40–60 procent poprzez zastosowanie przewodników zapewniających odpowiednie odstępy między produktami, dostosowanie prędkości taśmy transportowej do niższych wartości w trakcie cykli kontroli lub modyfikację układu opakowań na etapie wcześniejszym. Te działania techniczne zapobiegają nachodzeniu produktów jeszcze przed dotarciem ich do skanera zapewniającego bezpieczeństwo żywności.
Dzielniki produktów, listwy rozdzielające oraz programowalne sterowanie taśmociągami wspomagają utrzymanie jednolitej odległości między przedmiotami. Nowoczesne systemy obrazowania rentgenowskiego działają najlepiej, gdy produkty przemieszczają się pojedynczo, w linii prostej przez okno inspekcji, lecz w rzeczywistych warunkach produkcyjnych rzadko osiąga się idealne ustawienie. Zakłady inwestujące w precyzyjne systemy taśmociągów oraz sprzęt do regulacji odstępów zgłaszają znacznie niższy odsetek fałszywych odrzuceń. Możliwości wykrywania zanieczyszczeń przez skaner poprawiają się bezpośrednio, gdy urządzenie otrzymuje dobrze rozdzielone i prawidłowo zorientowane przedmioty do analizy.
Oprogramowanie skanera i dostosowania algorytmów
Zaawansowane systemy detektorów promieniowania rentgenowskiego do przemysłu spożywczego oferują opcje strojenia oprogramowania, które eliminują fałszywe odrzucenia spowodowane nachodzeniem się obiektów. Progi czułości, ustawienia minimalnego rozmiaru zanieczyszczenia oraz algorytmy filtrowania przestrzennego można dostosować w celu zmniejszenia liczby fałszywych wyników pozytywnych. Niektóre systemy obrazowania rentgenowskiego zawierają obecnie komponenty oparte na uczeniu maszynowym, które rozpoznają typowe wzory nachodzenia się obiektów i kompensują je, rozróżniając produkty nachodzące na siebie od rzeczywistych ciał obcych na podstawie cech takich jak kształt, rozkład oraz profil gęstości.
Regularne kalibrowanie skanera bezpieczeństwa żywności, szczególnie przy zmianie typów produktów lub wymiarów opakowań, zapewnia zachowanie dokładności podstawowych profili gęstości. Technologia obrazowania rentgenowskiego wielospektralnego, dostępna w systemach premium, dostarcza dodatkowych danych o dyskryminacji gęstości, które ułatwiają rozróżnienie nachodzenia produktów od zanieczyszczeń. Zakłady modernizujące swoje systemy wykrywania zanieczyszczeń poprzez wdrożenie zaawansowanych filtrów oraz analizy wspieranej sztuczną inteligencją często osiągają stabilizację wskaźnika odrzuceń poniżej 5 procent, nawet w środowiskach o wysokiej przepustowości.
Najlepsze praktyki minimalizacji wpływu fałszywych odrzuceń
Planowanie i monitorowanie produkcji
Strategiczne planowanie produkcji zmniejsza prawdopodobieństwo nachodzenia się produktów w okresach szczytowego przepływu. Wielu producentów żywności wprowadza przesunięte przetwarzanie partii lub nieznacznie obniża prędkość linii podczas przebiegów o wysokim natężeniu, kiedy system detekcyjny rentgenowski do przemysłu spożywczego jest bardziej narażony na odbieranie nachodzących na siebie przedmiotów. Tablice kontrolne w czasie rzeczywistym wyświetlające statystyki odrzuceń umożliwiają operatorom natychmiastowe wykrywanie i rozwiązywanie nagłych wzrostów fałszywych odrzuceń. Gdy zakład zauważa, że wskaźniki odrzuceń przekraczają ustalone poziomy odniesienia, interwencja może zostać podjęta jeszcze przed gromadzeniem się znacznych ilości marnowanej produkcji.
Szkolenie personelu skupiające się na zasadach obrazowania rentgenowskiego oraz konserwacji skanerów wpływa również na wydajność w zakresie fałszywych odrzuceń. Obsługujący, którzy rozumieją, jak systemy skanerów do kontroli bezpieczeństwa żywności reagują na nachodzenie produktów, mogą podejmować uzasadnione decyzje dotyczące dostosowań linii produkcyjnej. Obiekty, które dokumentują wzorce odrzuceń i korelują je z prędkością taśmy transportowej, rodzajem produktu oraz rozmiarem opakowania, zdobywają spostrzeżenia oparte na danych, umożliwiające zoptymalizowanie procesów wykrywania zanieczyszczeń. Takie analityczne podejście przekształca fałszywe odrzucenia z nieuniknionego kosztu w kontrolowany parametr operacyjny.
Konserwacja zapobiegawcza i stan techniczny systemu
Występujące pogorszenie wydajności sprzętu do obrazowania rentgenowskiego często objawia się wzrostem liczby fałszywych odrzuceń. Brudne okna detektorów, niewłaściwie wyjustowany system taśmy transportowej lub przesunięcie kalibracji detektora mogą zwiększać wrażliwość na nachodzenie produktów na siebie. Regularne harmonogramy konserwacji zapobiegawczej – w tym czyszczenie detektorów, sprawdzanie wyjustowania taśmy transportowej oraz cykle ponownej kalibracji oprogramowania – utrzymują stały poziom fałszywych odrzuceń. Obiekty przeprowadzające pełne diagnostyki systemu co kwartał lub pół roku zgłaszają bardziej przewidywalną wydajność odrzuceń oraz rzadziej występujące nagłe skoki.
Systemy wykrywania zapasowego lub czujniki rezerwowe zapewniają dodatkowe zabezpieczenie w krytycznych zastosowaniach związanych z bezpieczeństwem żywności. Niektóre instalacje detektorów promieni X w przemyśle spożywczym wykorzystują obecnie strefy kontroli wtórnej, które ponownie skanują przedmioty oznaczone jako podejrzane, stosując inne kąty wykrywania lub niższe progi czułości, aby potwierdzić, czy odrzucenie wynika z rzeczywistej kontaminacji czy z fałszywego alarmu. Takie podejście z podwójną kontrolą pozwala odzyskać od 15 do 30 procent produktów fałszywie odrzuconych, zachowując przy tym standardy bezpieczeństwa żywności oraz integralność wykrywania zanieczyszczeń.
Często zadawane pytania
Co dokładnie powoduje fałszywe odrzucanie w systemach detektorów promieni X w przemyśle spożywczym?
Fałszywe odrzucenie występuje, gdy nachodzenie produktów lub nietypowe ich ułożenie generuje mylące sygnały obrazowania rentgenowskiego, które system interpretuje jako potencjalne zanieczyszczenie. Gdy dwa przedmioty stykają się ze sobą lub są ułożone jeden na drugim podczas kontroli, odczyt łącznej gęstości przekracza oczekiwany poziom odniesienia dla pojedynczego produktu, co aktywuje mechanizm odrzucania skanera bezpieczeństwa żywności, mimo że w rzeczywistości nie ma żadnego obcego materiału. Jest to podstawowe ograniczenie wykrywania zanieczyszczeń opartego na gęstości, gdy produkty nie są odpowiednio oddzielone od siebie.
Czy obrazowanie rentgenowskie może całkowicie wyeliminować fałszywe odrzucenia spowodowane nachodzeniem produktów?
Pełne wyeliminowanie tego zjawiska nie jest realistyczne w produkcji wysokoprędkościowej, ale wskaźnik fałszywych odrzuceń można obniżyć poniżej 5 procent dzięki rozwiązaniom mechanicznym zapewniającym odpowiednie odstępy, optymalizacji oprogramowania oraz prawidłowej konserwacji. Zaawansowane systemy detekcyjne do przemysłu spożywczego z wykorzystaniem promieni X i algorytmów uczenia maszynowego lepiej rozróżniają nachodzenie produktów od zanieczyszczeń, jednak spójna prezentacja produktów pozostaje kluczowa. Łączenie ulepszeń sprzętowych z dopasowaniem oprogramowania zwykle daje najlepsze rezultaty w minimalizowaniu fałszywych odrzuceń przy jednoczesnym zachowaniu skuteczności skanerów zapewniających bezpieczeństwo żywności.
Ile kosztuje typowe nachodzenie produktów producentom żywności?
Koszty różnią się znacznie w zależności od skali produkcji i wartości produktu, ale fałszywe odrzucenia mogą powodować marnowanie od 1 do 3 procent całkowitej wydajności produkcyjnej w przypadku słabo zoptymalizowanych układów skanerów bezpieczeństwa żywności. Dla zakładu przetwarzającego codziennie 10 ton surowca oznacza to znaczne straty materiału oraz dodatkowe koszty pracy i usuwania odpadów. Poza bezpośrednimi stratami fałszywe odrzucenia spowalniają również przepustowość i powodują wąskie gardła w procesie produkcyjnym. Inwestycja w lepsze zaprojektowanie taśmy transportowej, optymalizację obrazowania rentgenowskiego oraz dopasowanie systemu wykrywania zanieczyszczeń zwykle zwraca się w ciągu 6–12 miesięcy wyłącznie dzięki zmniejszeniu strat.