 EN


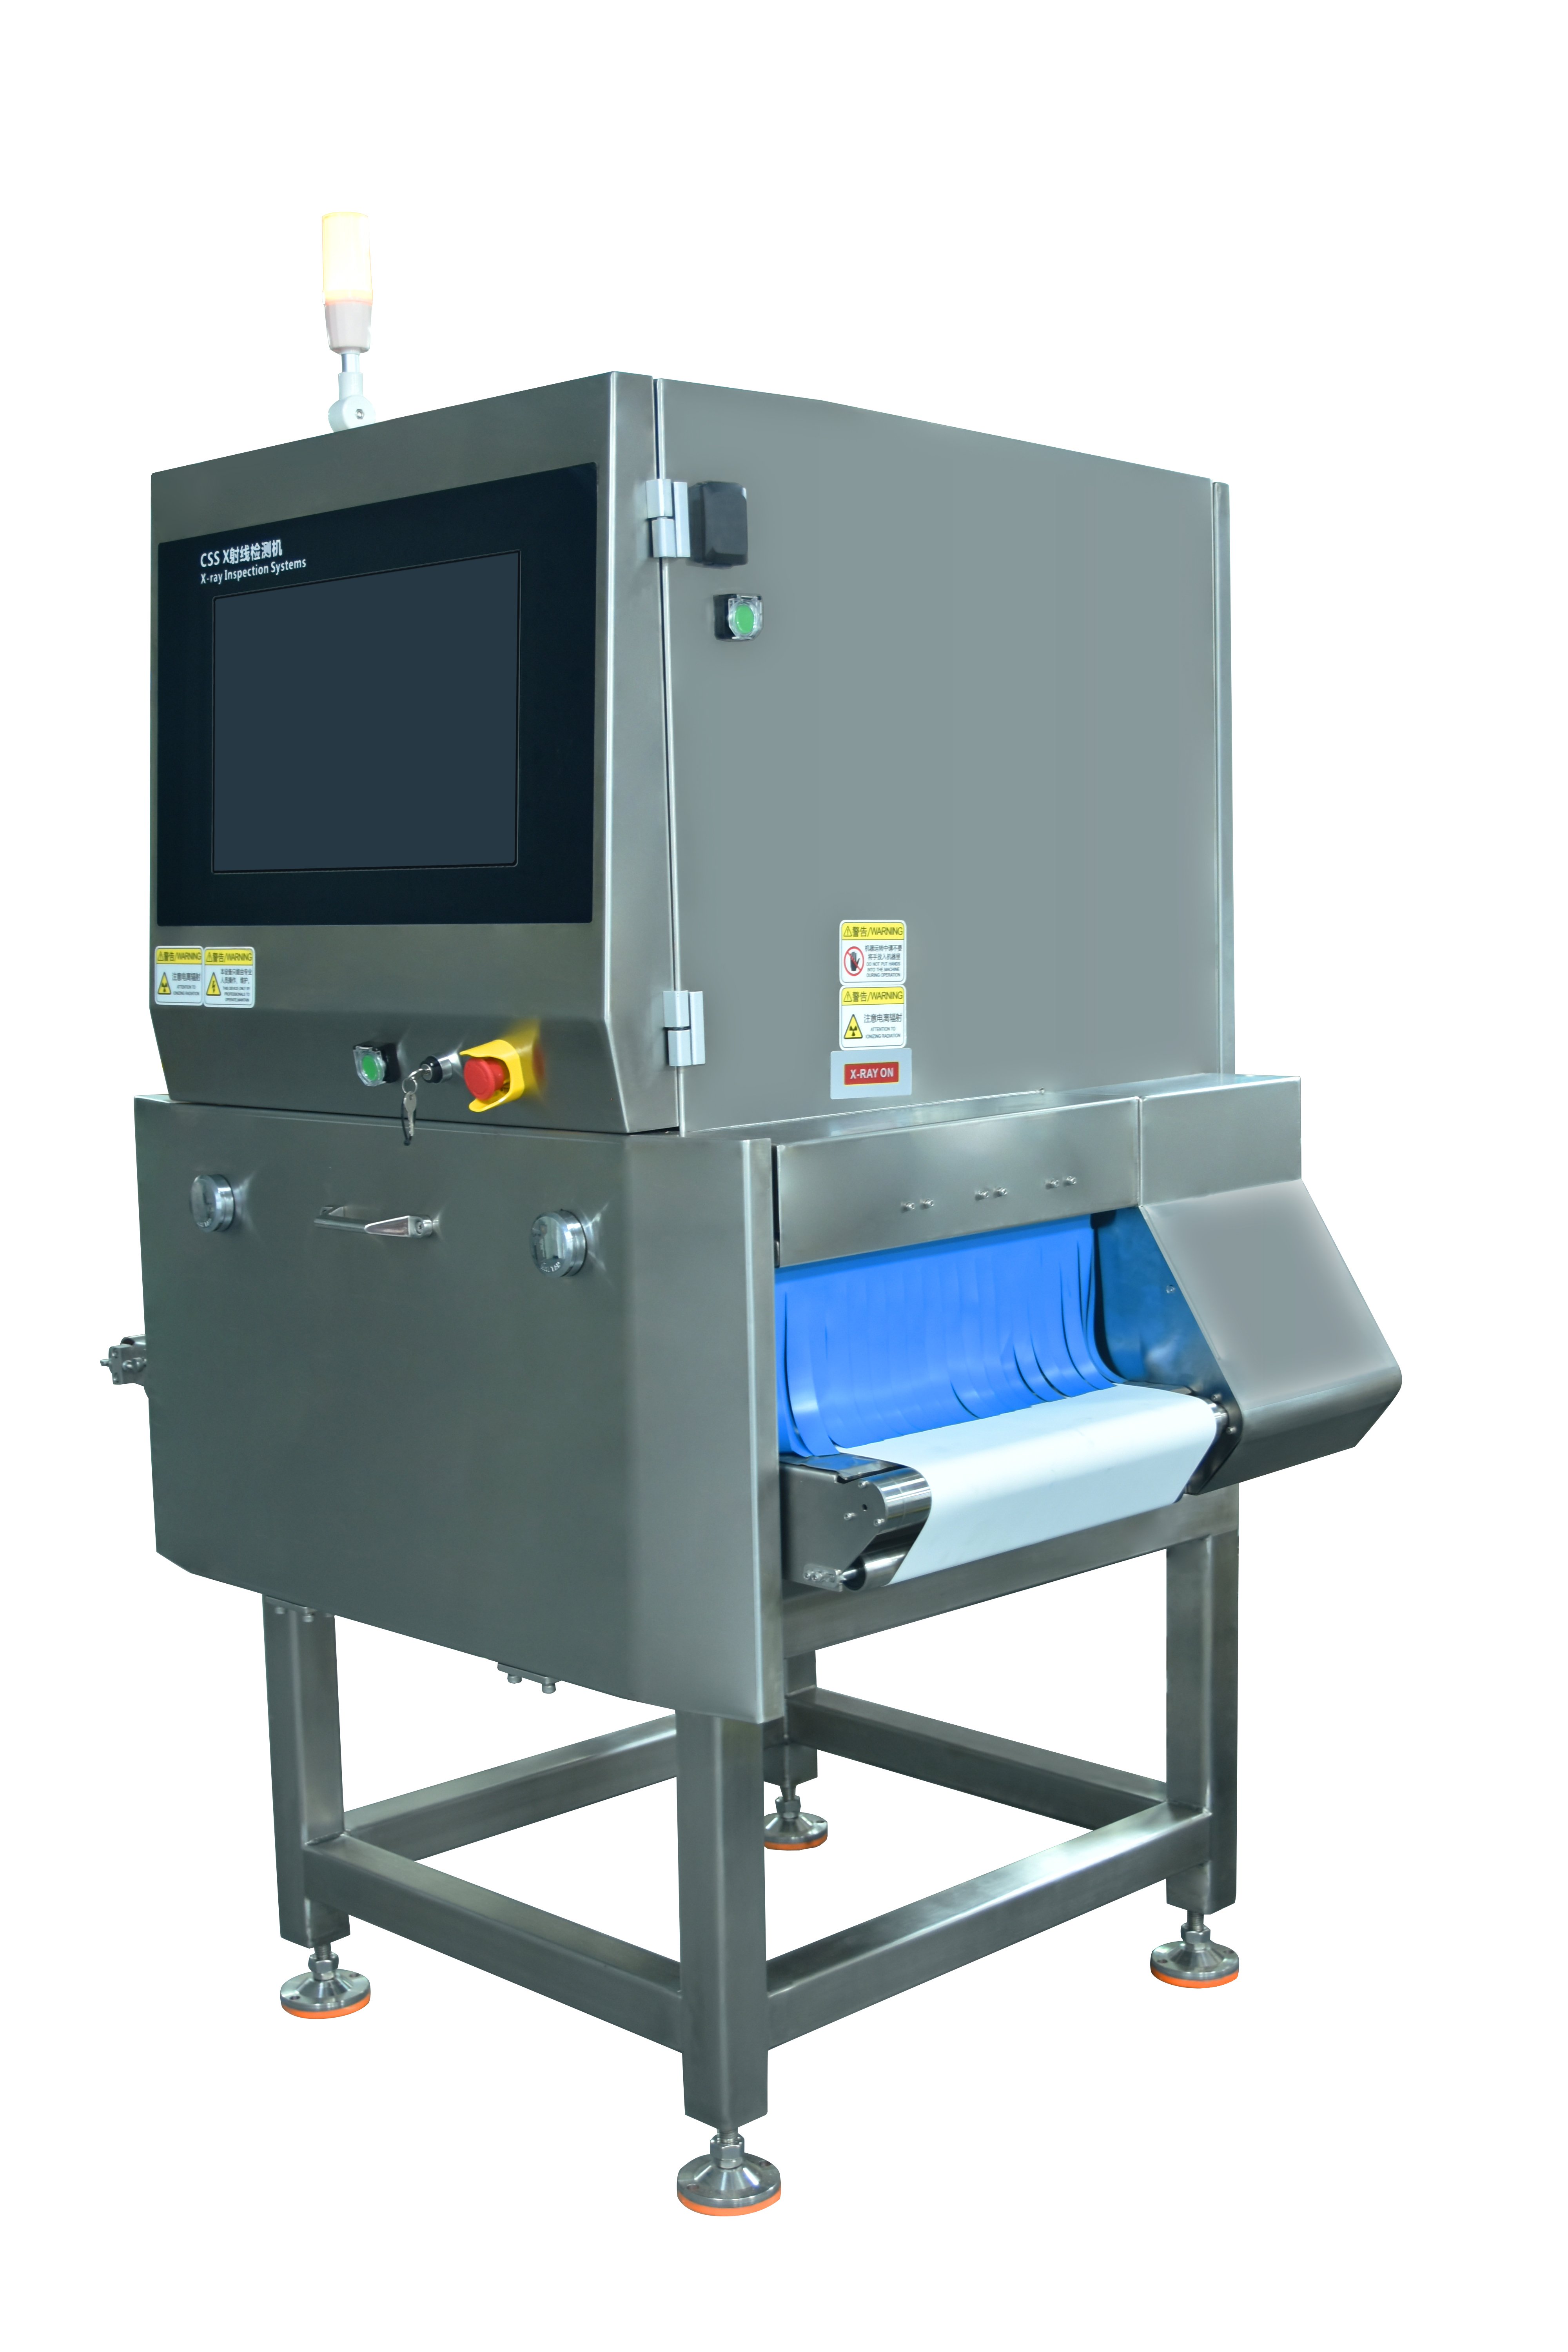
การทับซ้อนของผลิตภัณฑ์ถือเป็นหนึ่งในความท้าทายที่ฝังลึกที่สุดในยุคสมัยปัจจุบัน เครื่องตรวจจับรังสีเอกซ์ อุตสาหกรรมอาหาร การตั้งค่าต่าง ๆ ที่มีสินค้าหลายชิ้นวางอยู่บนสายพานลำเลียง จนบดบังกันและกันระหว่างการตรวจสอบ เมื่อ ผลิตภัณฑ์ สินค้าซ้อนทับกัน จัดกลุ่มกัน หรือสัมผัสกันระหว่างกระบวนการสแกน ระบบภาพรังสีเอกซ์จะไม่สามารถแยกแยะสินค้าแต่ละชิ้นออกจากสิ่งแวดล้อมรอบข้างได้อย่างชัดเจน ส่งผลให้อัตราการปฏิเสธที่ผิดพลาดเพิ่มสูงขึ้นถึง ๑๕ ถึง ๒๕ เปอร์เซ็นต์ในสภาพแวดล้อมการผลิตที่มีความเร็วสูง ปรากฏการณ์นี้ส่งผลกระทบโดยตรงต่อประสิทธิภาพการผลิต เพิ่มต้นทุนการดำเนินงาน และก่อให้เกิดของเสียโดยไม่จำเป็นในโรงงานผลิตอาหารทั่วโลก

การเข้าใจว่าเหตุใดการทับซ้อนกันของผลิตภัณฑ์จึงทำให้เกิดการปฏิเสธเท็จเหล่านี้ขึ้นนั้นเป็นสิ่งสำคัญยิ่งสำหรับผู้ผลิตอาหารที่ต้องการเพิ่มประสิทธิภาพการลงทุนในเครื่องสแกนความปลอดภัยด้านอาหาร เทคโนโลยีการถ่ายภาพด้วยรังสีเอกซ์ที่ใช้ในระบบตรวจจับสิ่งปนเปื้อนนั้นอาศัยการวิเคราะห์ความแตกต่างของความหนาแน่น แต่เมื่อผลิตภัณฑ์สัมผัสหรือทับซ้อนกัน ระบบจะไม่สามารถแยกแยะอย่างแม่นยำระหว่างวัสดุของผลิตภัณฑ์ที่ถูกต้องตามมาตรฐานกับวัตถุแปลกปลอมที่อาจปนเปื้อนได้ บทความนี้จะสำรวจกลไกทางเทคนิคที่ก่อให้เกิดการปฏิเสธเท็จ แนวทางปฏิบัติจริงในการลดปัญหาการทับซ้อน และแนวทางที่ดีที่สุดในการรักษาอัตราการตรวจจับที่แม่นยำโดยไม่กระทบต่อปริมาณการผลิต
กลไกของการทับซ้อนกันของผลิตภัณฑ์
ผลกระทบของการทับซ้อนกันของผลิตภัณฑ์ต่อการถ่ายภาพด้วยรังสีเอกซ์
เมื่อแพ็กเกจหรือสินค้าอาหารแต่ละชิ้นทับซ้อนกันบนสายพานลำเลียง ระบบตรวจจับรังสีเอกซ์สำหรับอุตสาหกรรมอาหารจะได้รับสัญญาณข้อมูลที่คลุมเครือ ลำแสงรังสีเอกซ์จะผ่านผลิตภัณฑ์หลายชั้นพร้อมกัน ส่งผลให้ค่าความหนาแน่นที่วัดได้เป็นค่ารวม ซึ่งไม่สะท้อนลักษณะของสินค้าชิ้นใดชิ้นหนึ่งอย่างแท้จริง เครื่องสแกนเพื่อความปลอดภัยด้านอาหารจะตีความสัญญาณที่คลุมเครือนี้ว่าอาจมีบริเวณที่ปนเปื้อน จึงกระตุ้นกลไกการตีออกแม้ในกรณีที่ไม่มีสิ่งปนเปื้อนจริงเกิดขึ้น สถานการณ์เตือนเท็จนี้ยิ่งพบได้บ่อยขึ้นในไลน์การผลิตความเร็วสูง ที่ระยะห่างระหว่างสินค้าแต่ละชิ้นไม่สามารถควบคุมให้สม่ำเสมอได้
กระบวนการถ่ายภาพด้วยรังสีเอกซ์ขึ้นอยู่กับการจัดวางผลิตภัณฑ์ให้อยู่ในตำแหน่งที่สม่ำเสมอและมีลักษณะความหนาแน่นที่คงที่เป็นหลัก เมื่อผลิตภัณฑ์ถูกจัดเรียงอยู่ใกล้กัน ระบบจะมีความยากลำบากในการสร้างเกณฑ์พื้นฐานสำหรับองค์ประกอบวัสดุที่ถือว่าปกติ การตรวจจับสิ่งแปลกปลอมขึ้นอยู่กับการระบุจุดที่มีความหนาแน่นสูงผิดปกติเมื่อเทียบกับเกณฑ์ที่กำหนดไว้ล่วงหน้า แต่หากผลิตภัณฑ์ทับซ้อนกัน จะทำให้เกิดรูปแบบความหนาแน่นที่ไม่สม่ำเสมอ ซึ่งอาจเลียนแบบสัญญาณของสิ่งปนเปื้อนได้ ผู้ผลิตอาหารที่ใช้งานระบบเหล่านี้จำเป็นต้องเข้าใจข้อจำกัดเชิงเทคนิคนี้อย่างลึกซึ้ง เพื่อออกแบบมาตรการป้องกันที่มีประสิทธิภาพ
ความสับสนของลายเซ็นความหนาแน่น
ผลิตภัณฑ์อาหารแต่ละชนิดมีลายเซ็นความหนาแน่นเฉพาะตัว ซึ่งระบบถ่ายภาพด้วยรังสีเอกซ์เรียนรู้ในช่วงการปรับเทียบ เมื่อระบบตรวจจับสิ่งปนเปื้อนทำการปรับเทียบ จะสร้างโปรไฟล์ความหนาแน่นพื้นฐานสำหรับผลิตภัณฑ์เป้าหมายภายใต้สภาวะปกติที่ไม่ทับซ้อนกัน หากวัตถุสองชิ้นทับซ้อนกัน การอ่านค่าความหนาแน่นรวมจะเกินช่วงที่คาดไว้ ทำให้ระบบแจ้งเตือนบริเวณนั้นว่าน่าสงสัย นี่คือเหตุผลที่ระบบสแกนเนอร์เพื่อความปลอดภัยของอาหารทำงานได้ดีที่สุดเมื่อผลิตภัณฑ์รักษาระยะห่างและแนววางที่สม่ำเสมอตลอดเส้นทางบนสายพานลำเลียง
อัลกอริทึมซอฟต์แวร์ในอุปกรณ์ตรวจจับรังสีเอกซ์สำหรับอุตสาหกรรมอาหารสมัยใหม่ พยายามแยกความแตกต่างระหว่างความแปรผันตามธรรมชาติของผลิตภัณฑ์ กับวัสดุแปลกปลอมที่แท้จริง แต่เมื่อผลิตภัณฑ์ทับซ้อนกัน จะเกิดความคลุมเครือที่มีเหตุผลขึ้น เมื่อตัวตรวจจับภาพรังสีเอกซ์มองเห็นจุดความหนาแน่นที่เพิ่มขึ้นอย่างไม่คาดคิด มันจะไม่สามารถระบุได้อย่างเชื่อถือได้ว่า จุดเหล่านั้นเกิดจากการสัมผัสกันของผลิตภัณฑ์ หรือเกิดจากเงาที่เป็นอาร์ติแฟกต์ หรือเป็นเศษโลหะ กระจก หรือกระดูกที่แท้จริง ความไม่แน่นอนนี้ทำให้ระบบมีแนวโน้มเลือกปฏิเสธมากกว่ายอมรับโดยผิดพลาด ส่งผลให้เกิดของเสีย
แนวทางแก้ไขเชิงเทคนิคและการปรับแต่งระบบ
การออกแบบสายพานลำเลียงและระยะห่างระหว่างผลิตภัณฑ์
การแก้ไขปัญหาการทับซ้อนของผลิตภัณฑ์อย่างมีประสิทธิภาพที่สุดเริ่มต้นก่อนขั้นตอนการตรวจจับด้วยเครื่องสแกนเนอร์สำหรับอุตสาหกรรมอาหารที่ใช้รังสีเอกซ์ โดยการปรับแต่งความเร็วของสายพานลำเลียง ความกว้างของสายพาน และกลไกการป้อนผลิตภัณฑ์ จะช่วยให้มั่นใจได้ว่าผลิตภัณฑ์จะเข้าสู่โซนการตรวจสอบด้วยระยะห่างและทิศทางที่สม่ำเสมอ สถานที่หลายแห่งสามารถลดอัตราการปฏิเสธเทียมลงได้ถึงร้อยละ ๔๐ ถึง ๖๐ เพียงแค่ติดตั้งตัวนำแนวระยะห่าง ปรับความเร็วของสายพานลำเลียงให้ช้าลงในช่วงเวลาที่กำลังดำเนินการตรวจสอบ หรือปรับเปลี่ยนการจัดเรียงบรรจุภัณฑ์ก่อนขั้นตอนการตรวจสอบ กลไกเหล่านี้จะช่วยป้องกันไม่ให้ผลิตภัณฑ์ทับซ้อนกันก่อนที่จะถึงเครื่องสแกนเนอร์เพื่อความปลอดภัยด้านอาหาร
ตัวแบ่งสินค้า แท่งกั้น และระบบควบคุมสายพานที่ตั้งค่าได้ช่วยรักษาช่องว่างระหว่างสินค้าให้สม่ำเสมอ ระบบถ่ายภาพด้วยรังสีเอกซ์รุ่นใหม่ทำงานได้ดีที่สุดเมื่อสินค้าเคลื่อนผ่านช่องตรวจสอบทีละชิ้น แต่ในสายการผลิตจริงมักไม่สามารถจัดเรียงสินค้าให้ตรงตามแบบได้อย่างสมบูรณ์แบบ สถานประกอบการที่ลงทุนในระบบสายพานความแม่นยำสูงและอุปกรณ์จัดระยะห่างระหว่างสินค้ามักรายงานอัตราการปฏิเสธเท็จต่ำลงอย่างมีนัยสำคัญ ความสามารถในการตรวจจับสิ่งปนเปื้อนของเครื่องสแกนเนอร์จะดีขึ้นโดยตรงเมื่ออุปกรณ์ได้รับสินค้าที่มีระยะห่างเหมาะสมและวางตัวในแนวที่ถูกต้องสำหรับการวิเคราะห์
ซอฟต์แวร์และปรับแต่งอัลกอริทึมของเครื่องสแกนเนอร์
ระบบตรวจจับด้วยรังสีเอกซ์ขั้นสูงสำหรับอุตสาหกรรมอาหารมีตัวเลือกการปรับแต่งซอฟต์แวร์เพื่อลดการปฏิเสธเท็จที่เกิดจากปรากฏการณ์การทับซ้อน ผู้ใช้สามารถปรับค่าเกณฑ์ความไว ขนาดต่ำสุดของสิ่งปนเปื้อนที่ต้องตรวจจับ และอัลกอริทึมการกรองเชิงพื้นที่ เพื่อลดจำนวนผลบวกเท็จได้ บางระบบถ่ายภาพด้วยรังสีเอกซ์ยังผสานองค์ประกอบการเรียนรู้ของเครื่อง (machine learning) ซึ่งสามารถระบุและชดเชยรูปแบบการทับซ้อนที่พบบ่อย โดยแยกแยะระหว่างผลิตภัณฑ์ที่ทับซ้อนกันกับวัตถุแปลกปลอมที่แท้จริง ผ่านลักษณะเฉพาะด้านรูปร่าง การกระจายตัว และโปรไฟล์ความหนาแน่น
การปรับค่าเครื่องสแกนความปลอดภัยของอาหารใหม่อย่างสม่ำเสมอ โดยเฉพาะเมื่อมีการเปลี่ยนประเภทผลิตภัณฑ์หรือขนาดบรรจุภัณฑ์ จะช่วยให้โปรไฟล์ความหนาแน่นพื้นฐานยังคงแม่นยำ ระบบภาพรังสีเอกซ์แบบหลายช่วงคลื่น ซึ่งมีให้ในระบบรุ่นพรีเมียม สามารถให้ข้อมูลเพิ่มเติมเกี่ยวกับการแยกแยะความหนาแน่น ซึ่งช่วยในการแยกแยะระหว่างการทับซ้อนของผลิตภัณฑ์กับสิ่งปนเปื้อน สถานประกอบการที่อัปเกรดระบบตรวจจับสิ่งปนเปื้อนให้มีตัวกรองขั้นสูงและการวิเคราะห์ที่ได้รับการสนับสนุนจากปัญญาประดิษฐ์ มักจะเห็นอัตราการปฏิเสธผลิตภัณฑ์คงที่อยู่ต่ำกว่าร้อยละ ๕ แม้ในสภาพแวดล้อมที่มีปริมาณการผลิตสูง
แนวทางปฏิบัติที่ดีที่สุดเพื่อลดผลกระทบจากการปฏิเสธผลิตภัณฑ์ผิดพลาด
การวางแผนและการติดตามการผลิต
การจัดตารางการผลิตเชิงกลยุทธ์ช่วยลดโอกาสที่ผลิตภัณฑ์จะทับซ้อนกันในช่วงเวลาที่มีปริมาณการผลิตสูงสุด ผู้ผลิตอาหารจำนวนมากใช้การประมวลผลแบบแบ่งเป็นรอบ (staggered batch processing) หรือลดความเร็วของสายการผลิตลงเล็กน้อยในช่วงที่มีปริมาณการผลิตสูง โดยในช่วงดังกล่าว ระบบตรวจจับด้วยรังสีเอกซ์สำหรับอุตสาหกรรมอาหารมีแนวโน้มที่จะตรวจจับรายการที่ทับซ้อนกันได้มากขึ้น แดชบอร์ดการตรวจสอบแบบเรียลไทม์ที่แสดงสถิติการปฏิเสธผลิตภัณฑ์ ช่วยให้ผู้ปฏิบัติงานสามารถระบุและจัดการกับกรณีที่ถูกปฏิเสธโดยไม่จำเป็น (false rejection) ที่เพิ่มขึ้นได้ทันที เมื่อโรงงานสังเกตเห็นอัตราการปฏิเสธเพิ่มสูงกว่าค่ามาตรฐานที่กำหนดไว้ การเข้าแทรกแซงสามารถดำเนินการได้ก่อนที่ของเสียจากผลิตภัณฑ์จะสะสมจนมีปริมาณมาก
การฝึกอบรมพนักงานที่มุ่งเน้นหลักการถ่ายภาพด้วยรังสีเอกซ์และการบำรุงรักษาระบบสแกนเนอร์ยังส่งผลต่อประสิทธิภาพของการปฏิเสธเท็จ ผู้ปฏิบัติงานที่เข้าใจว่าระบบสแกนเนอร์เพื่อความปลอดภัยของอาหารตอบสนองต่อการทับซ้อนกันของผลิตภัณฑ์อย่างไร สามารถตัดสินใจอย่างมีข้อมูลเกี่ยวกับการปรับสายการผลิตได้ สถานประกอบการที่บันทึกแนวโน้มการปฏิเสธและเชื่อมโยงข้อมูลเหล่านั้นกับความเร็วของสายพาน ประเภทผลิตภัณฑ์ และขนาดบรรจุภัณฑ์ จะสามารถสร้างข้อมูลเชิงลึกที่ขับเคลื่อนด้วยข้อมูลเพื่อเพิ่มประสิทธิภาพกระบวนการตรวจจับสิ่งปนเปื้อน แนวทางเชิงวิเคราะห์นี้เปลี่ยนการปฏิเสธเท็จจากต้นทุนที่หลีกเลี่ยงไม่ได้ ให้กลายเป็นพารามิเตอร์การดำเนินงานที่ควบคุมได้
การบำรุงรักษาเชิงป้องกันและสุขภาพของระบบ
ประสิทธิภาพของอุปกรณ์ถ่ายภาพรังสีเอกซ์ที่ลดลงมักแสดงออกเป็นอัตราการปฏิเสธเท็จที่เพิ่มขึ้น หน้าต่างตัวตรวจจับที่สกปรก ระบบสายพานลำเลียงที่ไม่ได้จัดแนวอย่างถูกต้อง หรือค่าการสอบเทียบตัวตรวจจับที่คลาดเคลื่อน ล้วนทำให้ความไวต่อการทับซ้อนของผลิตภัณฑ์เพิ่มขึ้น การดำเนินการบำรุงรักษาเชิงป้องกันตามกำหนดเวลาอย่างสม่ำเสมอ รวมถึงการทำความสะอาดตัวตรวจจับ การตรวจสอบการจัดแนวสายพานลำเลียง และการปรับค่าซอฟต์แวร์ใหม่เป็นระยะ ๆ จะช่วยรักษาระดับอัตราการปฏิเสธเท็จให้คงที่ สถานที่ที่ดำเนินการวินิจฉัยระบบแบบเต็มรูปแบบทุกสามเดือนหรือทุกหกเดือนรายงานว่ามีประสิทธิภาพการปฏิเสธที่คาดการณ์ได้แม่นยำยิ่งขึ้น และมีการเพิ่มขึ้นอย่างกะทันหันน้อยลง
ระบบตรวจจับสำรองหรือเซนเซอร์แบบซ้ำซ้อนให้ความมั่นคงเพิ่มเติมสำหรับการใช้งานที่เกี่ยวข้องกับความปลอดภัยของอาหารอย่างสำคัญ ปัจจุบัน บางการติดตั้งเครื่องตรวจจับรังสีเอกซ์ในอุตสาหกรรมอาหารได้รวมโซนตรวจสอบทุติยภูมิไว้ด้วย ซึ่งจะสแกนสินค้าที่ถูกทำเครื่องหมายอีกครั้งโดยใช้มุมการตรวจจับที่ต่างออกไป หรือใช้เกณฑ์ความไวที่ต่ำกว่า เพื่อยืนยันว่าการปฏิเสธสินค้านั้นเกิดจากมลพิษจริงหรือเป็นสัญญาณเตือนเท็จ แนวทางการตรวจสอบสองขั้นตอนนี้ช่วยกู้คืนสินค้าที่ถูกปฏิเสธโดยไม่จำเป็นได้ 15 ถึง 30 เปอร์เซ็นต์ โดยยังคงรักษาหลักเกณฑ์ด้านความปลอดภัยของอาหารและประสิทธิภาพในการตรวจจับมลพิษไว้อย่างสมบูรณ์
คำถามที่พบบ่อย
อะไรคือสาเหตุที่แท้จริงของการปฏิเสธสินค้าโดยไม่จำเป็นในระบบเครื่องตรวจจับรังสีเอกซ์สำหรับอุตสาหกรรมอาหาร
การปฏิเสธที่ผิดพลาดเกิดขึ้นเมื่อผลิตภัณฑ์ซ้อนทับกันหรือจัดวางในลักษณะที่ไม่ปกติ ทำให้สัญญาณภาพเอ็กซ์เรย์เกิดความสับสน ซึ่งระบบตีความว่าเป็นสิ่งปนเปื้อนที่อาจเกิดขึ้นได้ ทั้งนี้ เมื่อสินค้าสองชิ้นสัมผัสกันหรือซ้อนกันระหว่างการตรวจสอบ การอ่านค่าความหนาแน่นรวมจะสูงกว่าค่าพื้นฐานที่คาดไว้สำหรับสินค้าเพียงชิ้นเดียว ส่งผลให้เครื่องสแกนความปลอดภัยด้านอาหารกระตุ้นกลไกการปฏิเสธ แม้ว่าจริงๆ แล้วจะไม่มีสิ่งแปลกปลอมใดๆ อยู่เลย นี่คือข้อจำกัดพื้นฐานของระบบตรวจจับสิ่งปนเปื้อนที่ใช้หลักความหนาแน่น เมื่อสินค้าไม่ถูกจัดวางให้มีระยะห่างที่เหมาะสม
การถ่ายภาพด้วยรังสีเอ็กซ์สามารถกำจัดการปฏิเสธที่ผิดพลาดจากผลิตภัณฑ์ซ้อนทับกันได้อย่างสมบูรณ์หรือไม่
การกำจัดอย่างสมบูรณ์แบบนั้นไม่สามารถทำได้จริงในการผลิตที่มีความเร็วสูง แต่อัตราการปฏิเสธที่ผิดพลาดสามารถลดลงให้ต่ำกว่าร้อยละ 5 ได้ด้วยวิธีการจัดระยะห่างเชิงกล การปรับแต่งซอฟต์แวร์อย่างเหมาะสม และการบำรุงรักษาที่ถูกต้อง ระบบตรวจจับด้วยรังสีเอกซ์ขั้นสูงสำหรับอุตสาหกรรมอาหารที่ใช้อัลกอริทึมการเรียนรู้ของเครื่องสามารถแยกแยะระหว่างการซ้อนทับของผลิตภัณฑ์กับสิ่งปนเปื้อนได้ดีกว่า แต่การนำเสนอผลิตภัณฑ์อย่างสม่ำเสมอและเป็นไปตามมาตรฐานยังคงมีความสำคัญอย่างยิ่ง การผสมผสานระหว่างการปรับปรุงฮาร์ดแวร์กับการปรับแต่งซอฟต์แวร์มักจะให้ผลลัพธ์ที่ดีที่สุดในการลดการปฏิเสธที่ผิดพลาดโดยไม่ลดประสิทธิภาพของเครื่องสแกนเพื่อความปลอดภัยของอาหาร
การซ้อนทับของผลิตภัณฑ์โดยทั่วไปส่งผลให้ผู้ผลิตอาหารสูญเสียค่าใช้จ่ายมากน้อยเพียงใด
ต้นทุนแตกต่างกันอย่างมากตามขนาดการผลิตและมูลค่าของสินค้า แต่การปฏิเสธที่ผิดพลาดอาจทำให้สูญเสียผลผลิตทั้งหมด 1 ถึง 3 เปอร์เซ็นต์ในระบบสแกนเนอร์เพื่อความปลอดภัยด้านอาหารที่ปรับแต่งไม่ดีพอ สำหรับโรงงานที่แปรรูปวัตถุดิบวันละ 10 ตัน ความสูญเสียนี้หมายถึงการสูญเสียวัตถุดิบจำนวนมาก รวมทั้งค่าแรงและค่ากำจัดขยะด้วย นอกจากความสูญเสียโดยตรงแล้ว การปฏิเสธที่ผิดพลาดยังทำให้อัตราการผลิตช้าลงและก่อให้เกิดจุดคับคั่งในกระบวนการผลิตอีกด้วย การลงทุนเพื่อปรับปรุงการออกแบบสายพานลำเลียง การเพิ่มประสิทธิภาพภาพเอกซเรย์ และการปรับแต่งระบบตรวจจับสิ่งปนเปื้อน มักคืนทุนได้ภายใน 6 ถึง 12 เดือน โดยเฉพาะจากยอดลดลงของของเสียเท่านั้น