 EN


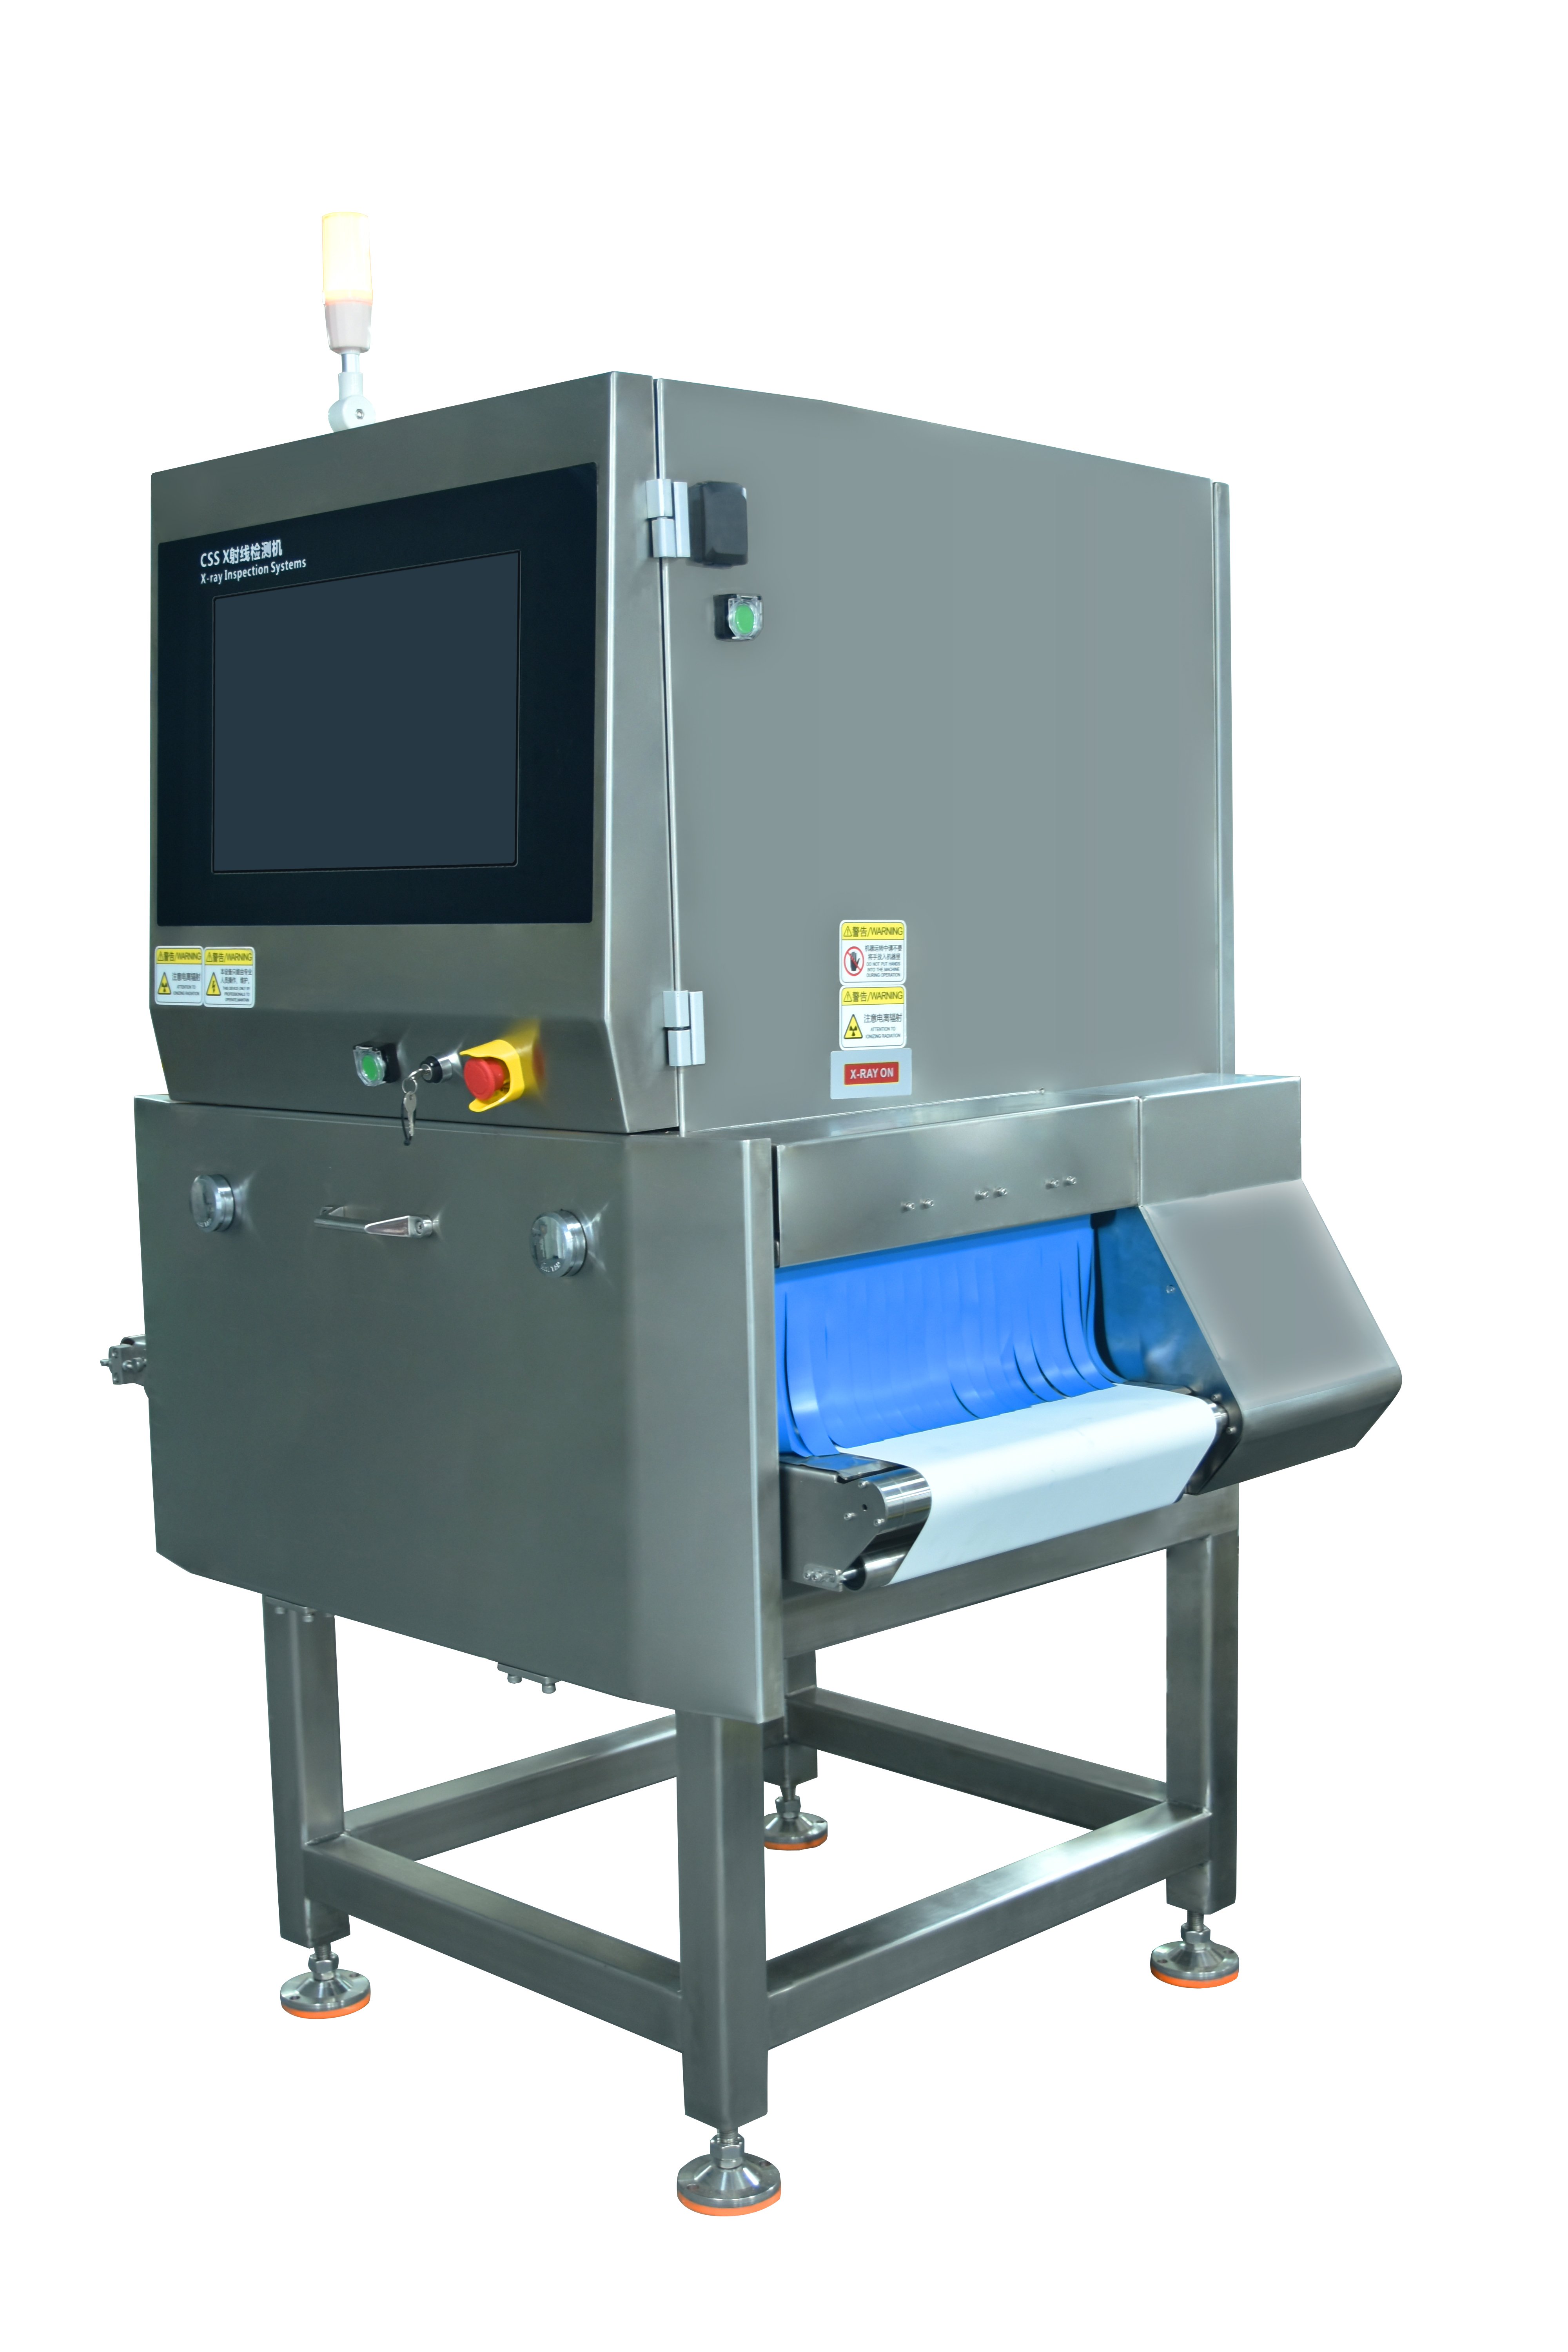
Преклапање производа представља један од најпостојанијих изазова у модерној индустрији рентгенски детектор за прехрамбене индустрије уставке, где се више предмета на конвејерском траку при прегледа сакривају. Када производи током процеса скенирања, рентгенски систем се бори да разликује појединачне предмете од њиховог окружења, изазивајући лошу стопу одбацивања која може достићи 15 до 25 посто у брзиним производним окружењима. Овај феномен директно утиче на ефикасност производње, повећава оперативне трошкове и ствара непотребан отпад у фабрикама за производњу хране широм света.

Разумевање како се преклапање производа изазива ова лажна одбијања је од суштинског значаја за произвођаче хране који желе да оптимизују своје инвестиције у скенере за безбедност хране. Технологија рентгенске снимање која се користи у системима за детекцију контамината ради анализирајући варијације густине, али када се производи додирну или преклапају, систем не може тачно разликовати између легитимног материјала производа и потенцијалних страних предмета. Овај чланак истражује техничке механизме који стоје иза лажног одбијања, практична решења за минимизацију преклапања и најбоље праксе за одржавање тачних стопа детекције без жртвовања прометности.
Разумевање механике преклапања производа
Како се преклапају производи који утичу на рентгенске слике
Када се пакети или појединачне намирнице преклапају на конвејерском траку, системи за рентгенске детекторе у индустрији хране добијају збуњујуће сигнале. Рентгенски зрак пролази кроз више слојева производа истовремено, стварајући композитне читање густине које не представљају ниједан појединачни елемент. Скенер за безбедност хране интерпретира ове двосмислене сигнале као потенцијалне зоне контаминације, изазивајући механизме одбацивања чак и када не постоји стварни контаминант. Овај сценарио лажне аларме постаје све чешће у брзим производним линиjama где не може бити гарантован растојање између предмета.
Процес рентгенске снимање у основи се ослања на конзистентно позиционирање производа и профиле густине. Када се производи кластеришу, систем се труди да успостави почетна очекивања за нормалан састав материјала. Откривање страних објеката зависи од препознавања ширина густине изнад очекиваних прагова, али преклапање производа ствара неправилне обрасце густине који могу имитирати потписе контаминације. Произвођачи хране који управљају овим системима морају разумети ово техничко ограничење како би дизајнирали ефикасне превентивне мере.
Конфузија подписи густине
Сваки производ хране има карактеристичан знак густине који системи рентгенске снимање науче током фаза калибрације. Када се систем за детекцију контамината калибрише, он успоставља исходног профила густине за циљни производ под нормалним условима, које се не преклапају. Ако се две ставке преклапају, комбиновано читање густине прелази очекивани опсег, што систему подстиче да означи подручје као сумњиво. Због тога системи за скенирање безбедности хране најбоље раде када производи одржавају доследно растојавање и оријентацију током целог путовања конвејера.
Софтверски алгоритми у модерним рентгенским детекторима опреме за индустрију хране покушавају да разликују између нормалне варијације производа и стварног страног материјала, али преклапање производа уводе легитимну двосмисленост. Када детектор рентгенских слика види неочекиване ширине густине, он не може поуздано да утврди да ли су те ширине контакт производа, артефакти сенке или стварни фрагменти метала, стакла или костију. Ова несигурност склоност фаворизује одбацивање уместо лажног прихватања, што доводи до губитка.
Техничка решења и оптимизација система
Дизајн конвејера и размачење производа
Најефикаснији лек за преклапање производа почиње горе од самог рентгенског детектора за сценере за индустрију хране. Оптимизација брзине, ширине и механизма хране конвејера осигурава да производи улазе у зону инспекције са доследним растојањем и оријентацијом. Многе фабрике смањују стопу лажног одбијања за 40 до 60 посто једноставно примењујући водиче за размачење, прилагођавајући брзину конвејера да буде спорија током циклуса инспекције или мењајући распореде паковања горе. Ове механичке интервенције спречавају преклапање пре него што дође до скенера за безбедност хране.
Поделитељи производа, раздвајилачке шипке и програмиране контроле конвејера помажу да се одржи једнака раздвајање производа. Савремени системи рентгенске снимање најбоље раде када производи пролазе кроз прозор за инспекцију у једном фајлу, али стварна производња ретко постиже савршену усклађеност. Упоредбе које улажу у прецизне конвејерске системе и хардвер за размачење пријављују значајно ниже процеente лажног одбијања. Способности за откривање контамината скенера непосредно се побољшавају када опрема прими добро одвојене, правилно оријентисане ставке за анализу.
Скенерски софтвер и прилагођавања алгоритма
Напређени рентгенски детектори у индустрији хране нуде опције за подешавање софтвера који решавају лажне одбацивања везане за преклапање. Предови осетљивости, минимална подешавања величине контамината и алгоритми просторног филтрирања могу се прилагодити како би се смањили лажно позитивни резултати. Неки системи рентгенске сликање сада укључују компоненте машинског учења који препознају и компензују заједничке обрасце преклапања, разликујући између преклапаних производа и стварних страних објеката на основу облика, дистрибуције и карактеристика профила густине.
Редовно рекалибрирање скенера за безбедност хране, посебно када се типови производа или димензије паковања промене, осигурава да профили густине излазних линија остану тачни. Технологија мултиспектрне рентгенске снимање, доступна у премијум системима, пружа додатне податке о дискриминацији густине који помажу у разликовању преклапања производа од контаминације. Устроји који надоградњају своје системе за детекцију контамината да би укључили напредну филтрирање и анализу поддржану вештачком интелигенцијом често виде стопе одбацивања који се стабилизују испод 5 одсто чак и у окружењима са великим прометом.
Најбоље праксе за минимизацију утицаја лажног одбијања
Планирање и праћење производње
Стратешко планирање производње смањује вероватноћу преклапања производа током периода пика производње. Многи произвођачи хране спроводе обраду у раздајним серијама или мало смањују брзину линије током обима обима када је систем рентгенских детектора у индустрији хране склонији примању преклапаних производа. Контролни таблови у реалном времену који приказују статистику одбацивања омогућавају оператерима да одмах идентификују и реше лажне пикове одбацивања. Када објекат примети стопе одбацивања које се повећавају изнад утврђених излазних линија, интервенција се може догодити пре него што се значајни отпад производа акумулише.
Обука особља усредсређена на принципе рентгенске сликање и одржавање скенера такође утиче на перформансе лажног одбијања. Оператори који разумеју како системи за скенирање безбедности хране реагују на преклапање производа могу донети информисане одлуке о прилагођавању линије. Уредби који документују обрасце одбацивања и корелишу их са брзином конвејера, типом производа и величином паковања развијају информације засноване на подацима за оптимизацију процеса откривања контаминаната. Овај аналитички приступ претвара лажно одбацивање из неизбежног трошкова у управљајући оперативни параметар.
Превентивно одржавање и здравство система
Погоршање перформанси рентгенске опреме се често манифестује повећањем стопе лажног одбацивања. Грбави прозори детектора, неправилно исправљени конвејерски системи или калибрирање дрейфинг детектора могу појачати осетљивост на преклапање производа. Редовни распореди превентивног одржавања, укључујући чишћење детектора, проверу усклађености конвејерског појаса и циклусе рекалибрирања софтвера, одржавају стабилне стопе лажног одбијања. Уредби који обављају кварталну или полугодишњу дијагностику целокупног система пријављују предвидивије перформансе одбацивања и мање изненадних пикова.
Резервни системи за детекцију или редудантни сензори пружају додатну сигурност за критичне апликације за безбедност хране. Неке инсталације за детекцију рентгенских зрака у индустрији хране сада укључују секундарне инспекционе зоне које поново скенирају означене предмете, користећи различите угле детекције или ниже прагове осетљивости како би се потврдило да ли одбаци представљају стварну контаминацију или лажне аларме Овај метод двоструке проверке опоравља 15 до 30 посто лажно одбачених производа, а истовремено одржава стандарде безбедности хране и интегритет откривања контамината.
Често постављене питања
Шта тачно узрокује лажно одбацивање у рентгенским детекторима за храну?
Лажно одбацивање се јавља када се производ преклапа или необично позиционирање ствара збуњујуће рентгенске сигнале које систем интерпретира као потенцијалну контаминацију. Када се две ставке додирну или се спајају током инспекције, комбиновано читање густине прелази очекиване исходно нивое за један производ, што покреће механизам одбацивања скенера за безбедност хране иако није присутан стварни страни материјал. Ово је основно ограничење детекције контаминаната засноване на густини када производи нису правилно распоређени.
Да ли рентгенске слике могу потпуно елиминисати лажно одбацивање од преклапања производа?
У високобрзој производњи није реално потпуно елиминисати лажни отпад, али се стопа лажног одбијања може смањити на мање од 5 посто путем механичких решења за размачење, оптимизације софтвера и одговарајућег одржавања. Напређени рентгенски детектори у храни са алгоритмама машинског учења боље разликују преклапање од контаминације, али доследна презентација производа остаје неопходна. Комбиновање побољшања хардвера са подешавањем софтвера обично даје најбоље резултате за минимизацију лажних одбацивања док се сачува ефикасност скенера за безбедност хране.
Колико производне преклапања обично коштају произвођаче хране?
Трошкови се драматично разликују у зависности од производње и вредности производа, али лажни одбаци могу прогутати од 1 до 3 посто укупне производње у слабо оптимизованим уређајима за скенирање безбедности хране. За објекат који обрађује 10 тона дневно, то представља значајан губитак материјала плус трошкови рада и утиска. Осим директних отпада, лажни одбаци такође успоравају проток и стварају производне вузла. Инвестирање у бољи дизајн конвејера, оптимизацију рентгенске сликање и подешавање система за детекцију контамината обично се исплаћује за 6 до 12 месеци само кроз смањење отпада.