 EN


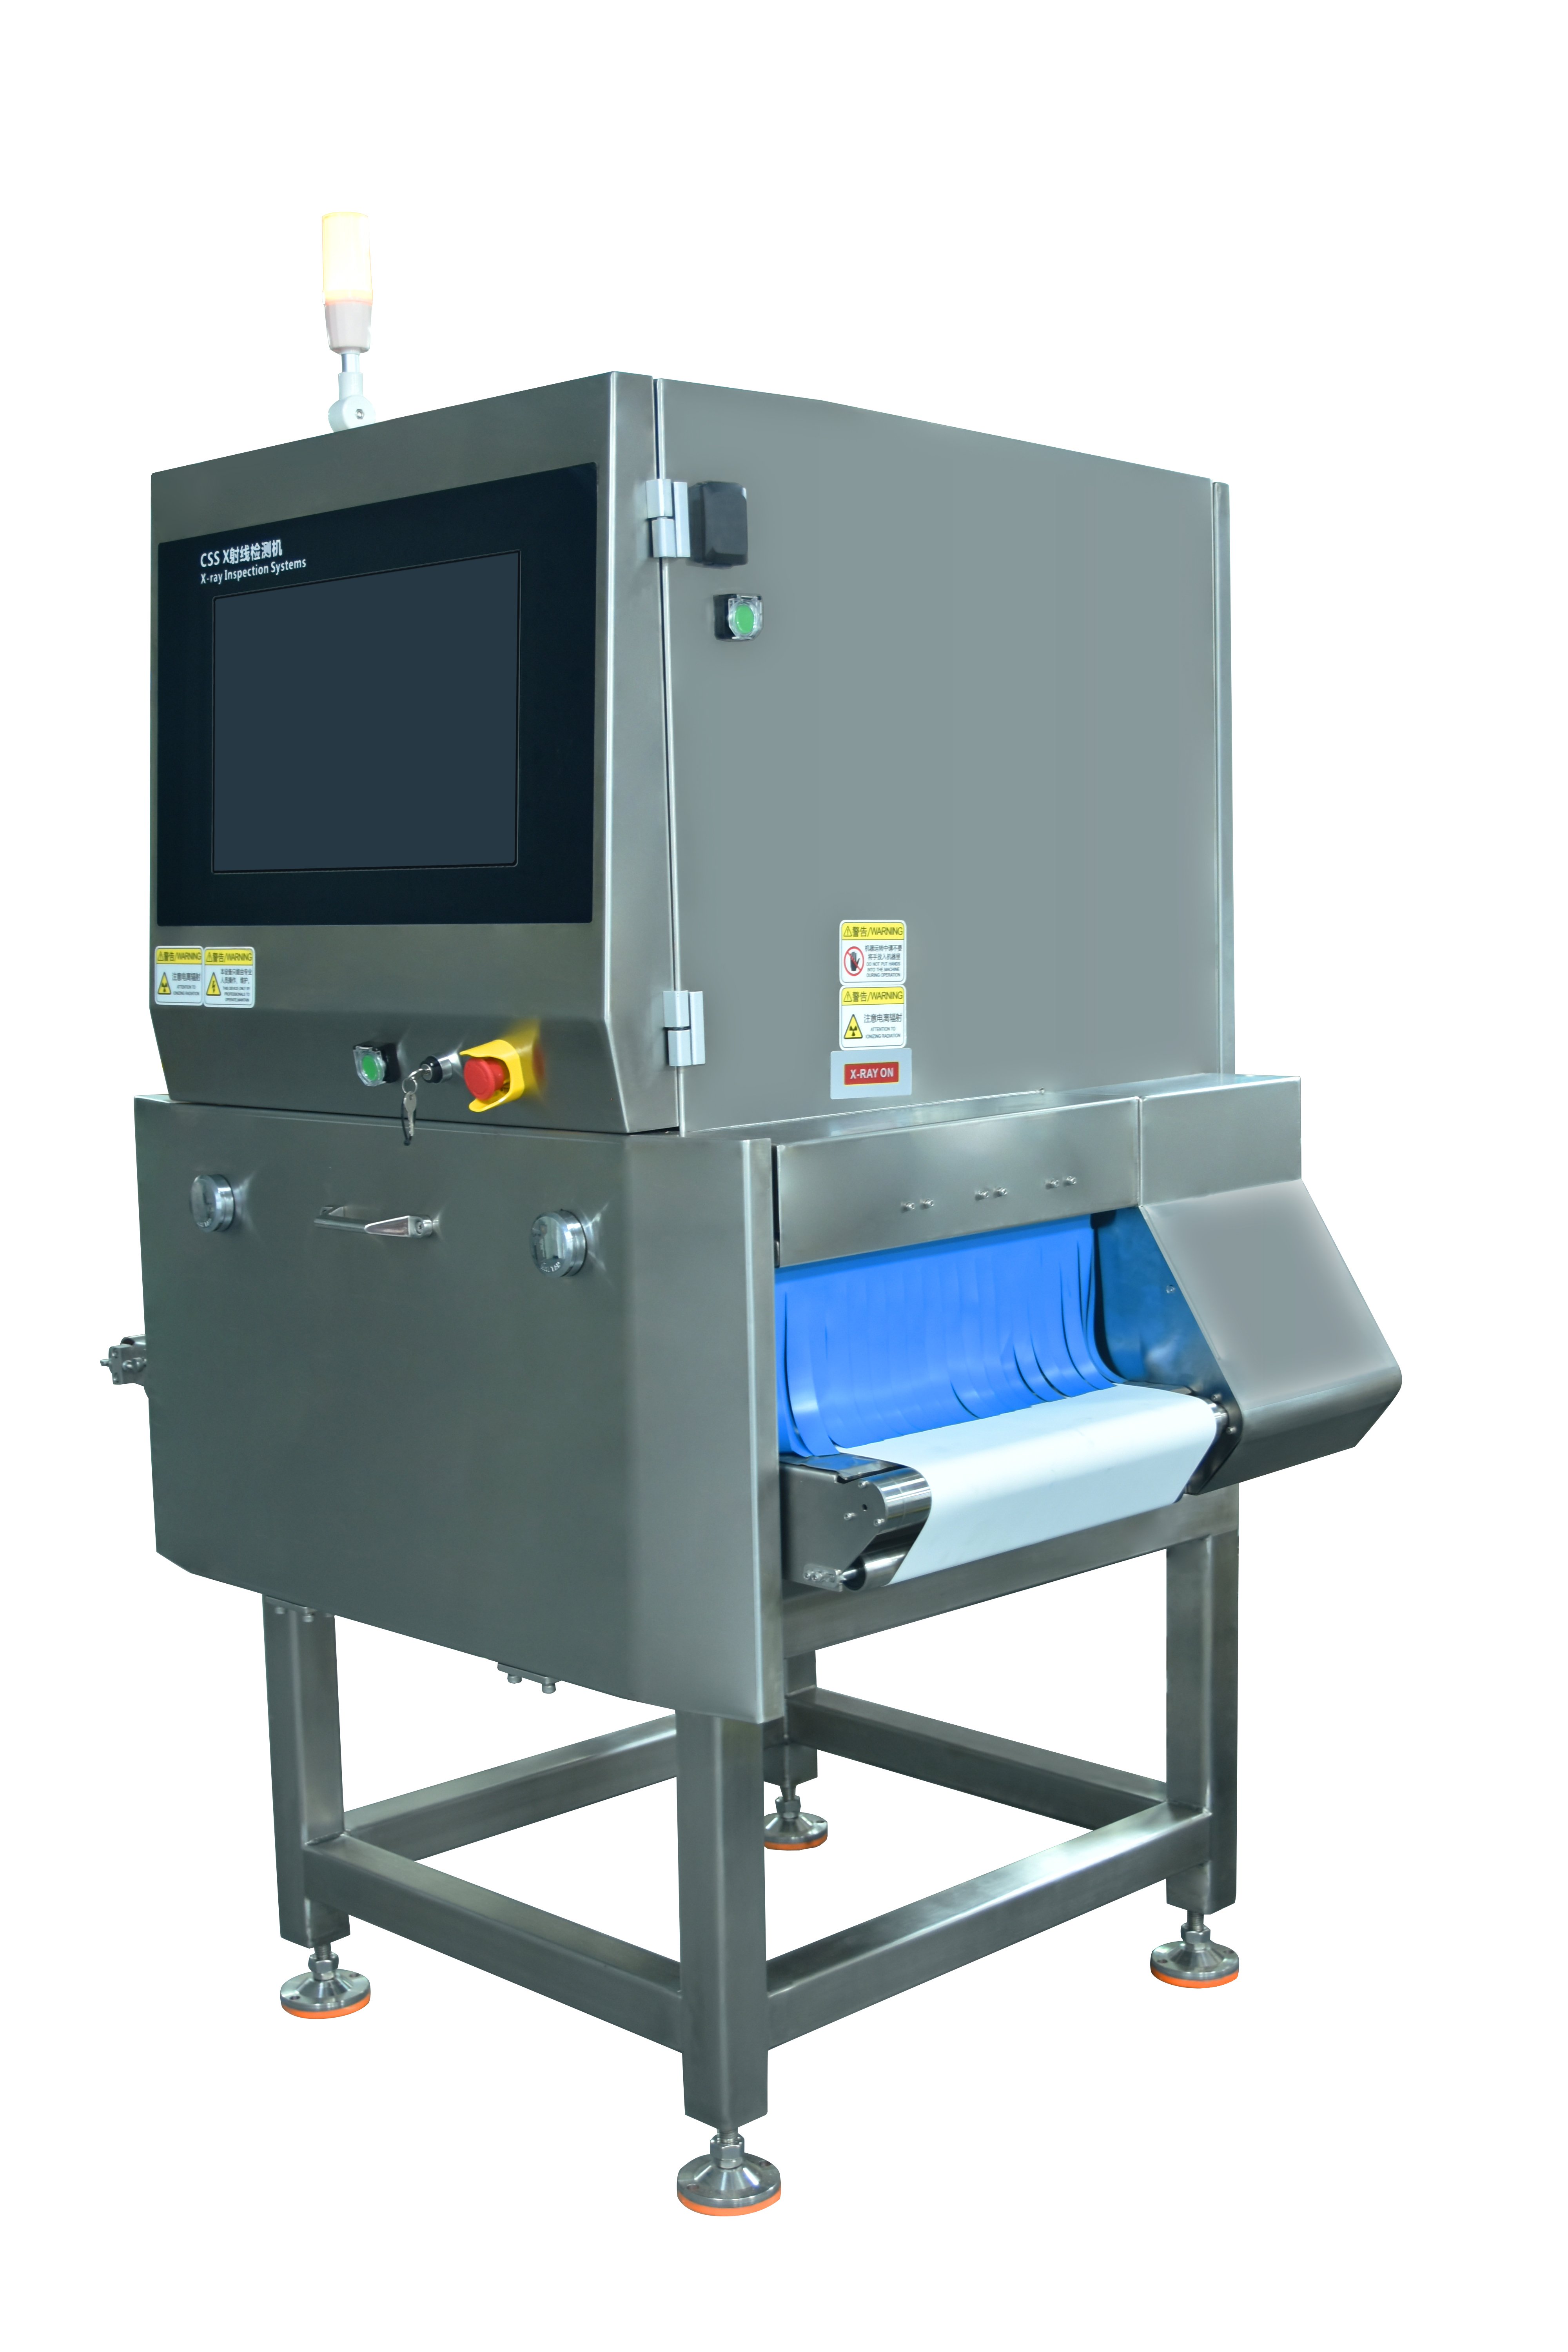
Prekrivanje izdelkov predstavlja eno najtrdovratnejših izzivov v sodobni detektor rentgenskih žarkov za živilsko industrijo nastavitvah, kjer se več izdelkov na transportni traku med pregledom zakrije drug drugega. Ko se izdelki izdelki prikrižejo, združijo ali se dotaknejo med procesom skeniranja, sistem rentgenskega slikanja težko loči posamezne izdelke od njihovega okolja, kar povzroča napačne zavrnitve, ki v visokohitrostnih proizvodnih okoljih lahko dosežejo 15 do 25 odstotkov. To pojav neposredno vpliva na učinkovitost proizvodnje, povečuje obratovalne stroške in ustvarja nepotrebne odpadke v predelovalnih obratih hrane po vsem svetu.

Razumevanje tega, kako prekrivanje izdelkov sproža te lažne zavrnitve, je bistveno za proizvajalce hrane, ki želijo optimizirati naložbe v skenerje za varnost hrane. Tehnologija rentgenskega slikanja, uporabljena v sistemih za odkrivanje kontaminantov, deluje z analizo razlik v gostoti, vendar sistem ne more natančno ločiti med legitimnim materialom izdelka in morebitnimi tujimi predmeti, kadar se izdelki dotikajo ali prekrivajo. V tem članku raziskujemo tehnične mehanizme, ki povzročajo lažne zavrnitve, praktične rešitve za zmanjševanje prekrivanja ter najboljše prakse za ohranjanje natančnih hitrosti odkrivanja brez zmanjšanja zmogljivosti.
Razumevanje mehanike prekrivanja izdelkov
Kako prekrivanje izdelkov vpliva na rentgensko slikanje
Ko se paketi ali posamezne živilske izdelke prekrivajo na transportni traku, sistemi za zaznavanje rentgenskih žarkov v živilski industriji prejmejo zavajajoče signalne podatke. Rentgenski žarek prehaja skozi več plasti izdelka hkrati, kar ustvarja sestavljene gostotske meritve, ki ne predstavljajo nobenega posameznega izdelka. Skener za varnost živil te dvoumne signale razlagajo kot možna območja kontaminacije in sprožijo mehanizme za zavrnitev, tudi kadar dejanskega kontaminanta ni. Ta scenarij lažnih alarmov postaja vedno pogostejši na hitro delujočih proizvodnih linijah, kjer ni mogoče zagotoviti enakomernega razmika med izdelki.
Postopek rentgenskega slikanja temelji na dosledni postavitvi izdelkov in profilih gostote. Ko se izdelki zbirajo skupaj, sistem težko določi osnovne pričakovanja glede običajne sestave materiala. Zaznavanje tuje snovi temelji na prepoznavanju vrhov gostote, ki presegajo pričakovane meje, vendar prekrivajoči se izdelki ustvarjajo nepravilne vzorce gostote, ki lahko posnemajo znake onesnaženja. Proizvajalci hrane, ki upravljajo te sisteme, morajo razumeti to tehnično omejitev, da lahko oblikujejo učinkovite preventive ukrepe.
Zamegljenost podpisa gostote
Vsak živilski izdelek ima značilno gostotsko podpis, ki ga rentgenski sistemi za slikanje pridobijo med fazami kalibracije. Ko se sistem za odkrivanje kontaminantov kalibrira, določi osnovne gostotske profile ciljnega izdelka v normalnih, neprekrivajočih se pogojih. Če se dva predmeta prekrivata, skupna gostotska meritev preseže pričakovani razpon, kar sistem spodbudi, da območje označi kot sumljivo. Zato sistemi za skeniranje varnosti živil delujejo najbolje, kadar izdelki ohranjajo dosledno razdaljo med sabo in enotno orientacijo v celotnem poteku po transportni traku.
Algoritmi programske opreme v sodobni opremi za rentgensko detekcijo v živilski industriji poskušajo ločiti med običajnimi razlikami v izdelkih in dejanskimi tujimi snovmi, vendar se prekrivajoči izdelki povzročajo legitimno dvoumnost. Ko rentgenski slikovni detektor zazna nepričakovane gostotske vrhove, ni zanesljivo sposoben določiti, ali ti vrhovi predstavljajo stik izdelkov, sence kot umetne napake ali dejansko kovino, steklo ali kostne drobce. Ta negotovost vodi v prednostno zavrnitev namesto napačnega sprejema, kar povzroča odpadke.
Tehnične rešitve in optimizacija sistema
Konstrukcija transportnega traku in razmik med izdelki
Najučinkovitejša rešitev za prekrivanje izdelkov se začne pred samim rentgenskim detektorjem za skeniranje hrane v industriji. Optimizacija hitrosti, širine in mehanizmov za dovajanje traku zagotavlja, da izdelki vstopajo v nadzorno cono z enakomernimi razmiki in pravilno orientacijo. Številna obrati zmanjšajo delež napačnih zavrnitev za 40 do 60 odstotkov le z namestitvijo vodil za razmik, prilagoditvijo hitrosti traku na počasnejše hitrosti med nadzornimi cikli ali spremembo razporeditve embalaže pred skeniranjem. Te mehanske ukrepe preprečijo prekrivanje že pred tem, ko doseže skener za varnost hrane.
Ločilne plošče za izdelke, ločilne palice in programabilni nadzorni sistemi za transportne trakove pomagajo ohraniti enotno razdaljo med izdelki. Sodobni rentgenski slikovni sistemi delujejo najbolje, kadar izdelki skozi pregledno okno potujejo po enem, vendar se v praksi redko doseže popolna poravnava. Objekti, ki naložijo v točne sisteme za transportne trakove in opremo za razmikanje, poročajo o znatno nižjih odstotkih napačnih zavrnitev. Zmožnost skenerja za zaznavanje kontaminantov se neposredno izboljša, kadar oprema prejme dobro ločene in pravilno orientirane izdelke za analizo.
Programska oprema skenerja in prilagoditve algoritmov
Napredni sistemi za rentgensko detekcijo v živilski industriji ponujajo možnosti programskih nastavitev, ki rešujejo lažne zavrnitve zaradi prekrivanja. Meje občutljivosti, nastavitve najmanjše velikosti kontaminanta in prostorski filtri se lahko prilagodijo, da se zmanjšajo lažni pozitivni rezultati. Nekateri sistemi za rentgensko slikanje vključujejo tudi komponente strojnega učenja, ki prepoznajo in kompenzirajo pogoste vzorce prekrivanja ter ločijo prekrivajoče se izdelke od resničnih tuji predmetov na podlagi njihove oblike, porazdelitve in lastnosti gostotskega profila.
Redna kalibracija skenerja za varnost hrane, zlasti ob spremembi vrst izdelkov ali dimenzij embalaže, zagotavlja, da ostanejo osnovni profili gostote natančni. Tehnologija rentgenskega slikanja večspektralnega žarka, ki je na voljo v naprednih sistemih, omogoča dodatne podatke o razlikovanju gostote in s tem pomaga ločiti prekrivanje izdelkov od onesnaženja. V obratih, ki nadgradijo sisteme za zaznavanje kontaminantov z naprednimi filtri in analizo z umetno inteligenco, se delež zavrnjenih izdelkov pogosto stabilizira pod 5 %, tudi v okoljih z visoko zmogljivostjo.
Najboljša praksa za zmanjševanje vpliva napačnih zavrnitev
Načrtovanje in spremljanje proizvodnje
Strategsko načrtovanje proizvodnje zmanjšuje verjetnost prekrivanja izdelkov med obdobji najvišje zmogljivosti. Številni proizvajalci živil vpeljejo fazirano obdelavo serij ali nekoliko zmanjšajo hitrost proizvodnih linij med visokozmogljivimi teki, ko je sistem za rentgensko detekcijo v živilski industriji bolj podvržen prejemanju prekrivajočih se predmetov. Nadzorne plošče v realnem času, ki prikazujejo statistiko o zavrnjenih izdelkih, omogočajo operaterjem takoj prepoznati in odpraviti vrhove lažno zavrnjenih izdelkov. Ko obrat opazi, da se stopnja zavrnitve dviguje nad uveljavljene osnove, lahko poseže že pred tem, ko se nabere pomembna količina odpadnega proizvoda.
Usposabljanje osebja, osredotočeno na načela rentgenskega slikanja in vzdrževanje skenerjev, vpliva tudi na zmogljivost napačnega zavrnitve. Operatorji, ki razumejo, kako se sistemi za varnost hrane s skenerji odzovejo na prekrivanje izdelkov, lahko sprejmejo utemeljene odločitve o prilagoditvah proizvodne linije. Objekti, ki dokumentirajo vzorce zavrnitve in jih povežejo s hitrostjo konvejerskega traku, vrsto izdelka ter velikost embalaže, pridobijo podatkovno podprte vpoglede za optimizacijo postopkov zaznavanja kontaminantov. Ta analitični pristop spremeni napačno zavrnitev iz neizogibnih stroškov v nadzorljiv operacijski parameter.
Preventivno vzdrževanje in stanje sistema
Zmanjšanje zmogljivosti rentgenske opreme za slikanje se pogosto kaže v povečanih stopnjah napačnih zavrnitev. Umazana okna detektorjev, nepravilno poravnani transportni sistemi ali odmikanje kalibracije detektorjev lahko povečajo občutljivost na prekrivanje izdelkov. Redni preventivni vzdrževalni programi, ki vključujejo čiščenje detektorjev, preverjanje poravnave transportnega traku in cikle ponovne programske kalibracije, ohranjajo stopnje napačnih zavrnitev stabilne. Objekti, ki izvajajo celotno sistemsko diagnostiko kvartalno ali dvakrat letno, poročajo o napovedljivejšem obnašanju pri zavrnitvah in manj nenadnih skokih.
Sistemi za zaznavanje rezervnih naprav ali podvojeni senzorji zagotavljajo dodatno varnost za kritične aplikacije varnosti hrane. Nekatere namestitve sistemov za rentgensko detekcijo v prehrambeni industriji zdaj vključujejo sekundarne nadzorne cone, ki ponovno skenirajo predmete z oznako »zaznana napaka«, pri čemer uporabljajo različne kote zaznavanja ali nižje meje občutljivosti, da potrdijo, ali gre pri zavrnitvah za resnično onesnaženost ali za lažne alarme. Ta dvojni nadzorni pristop omogoča obnovitev 15 do 30 odstotkov napačno zavrnjenih izdelkov, hkrati pa ohranja standarde varnosti hrane in celovitost zaznavanja onesnaževalcev.
Pogosta vprašanja
Kaj točno povzroča napačno zavrnitev v sistemih za rentgensko detekcijo v prehrambeni industriji?
Lažno zavrnitev se pojavi, ko prekrivanje izdelkov ali nenavaden položaj povzročita zmedena rentgenska slikovna signala, ki jih sistem razlagajo kot morebitno kontaminacijo. Ko se dva izdelka med pregledom dotakneta ali prekrivata, skupna gostota preseže pričakovano osnovo za en sam izdelek, kar sproži mehanizem zavrnitve varnostnega skenerja za hrano, čeprav dejanske tuje snovi ni prisotne. To je temeljna omejitev zaznavanja kontaminantov na podlagi gostote, kadar izdelki niso ustrezno razmaknjeni.
Ali lahko rentgensko slikanje popolnoma odpravi lažne zavrnitve zaradi prekrivanja izdelkov?
Popolno izključitev ni realna pri hitri proizvodnji, vendar se delež napačnih zavrnitev lahko z mehanskimi rešitvami za razmik, optimizacijo programske opreme in ustrezno vzdrževanjem zniža pod 5 odstotkov. Napredne sisteme za detekcijo s X-žarki v živilski industriji, ki uporabljajo algoritme strojnega učenja, je lažje ločiti prekrivanje od onesnaženja, vendar ostaja ključnega pomena dosledna predstavitev izdelka. Kombinacija izboljšav strojne opreme in prilagoditve programske opreme običajno zagotavlja najboljše rezultate pri zmanjševanju napačnih zavrnitev, hkrati pa ohranja učinkovitost skenerjev za varnost živil.
Koliko običajno stane prekrivanje izdelkov proizvajalcem živil?
Stroški se zelo razlikujejo glede na obseg proizvodnje in vrednost izdelka, vendar lahko napačni zavrnitve povzročijo izgubo 1 do 3 odstotkov celotne proizvodnje pri slabo optimiziranih sistemih za varnost hrane. Za obrat, ki dnevno predeluje 10 ton, to pomeni pomembno izgubo surovin ter dodatne stroške dela in odstranjevanja. Poleg neposredne izgube napačne zavrnitve zavirajo tudi pretok in povzročajo zastoje v proizvodnji. Naložba v boljšo konstrukcijo transportnega traku, optimizacijo rentgenskega slikanja in nastavitev sistema za zaznavanje kontaminantov se običajno samopovrne že v 6 do 12 mesecih le zaradi zmanjšane izgube.