 EN


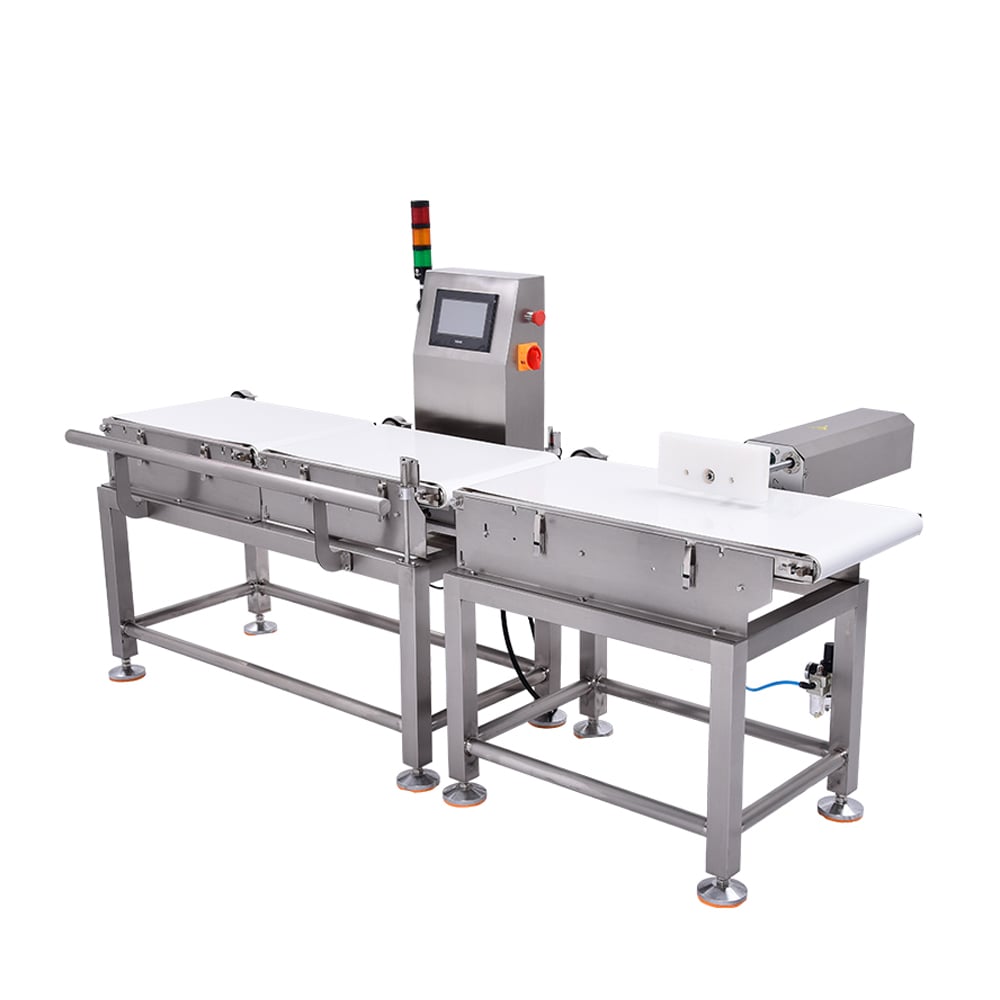
Die Integration von Ausschleus-Toren in Ihre Produktionslinie stellt eine der kritischsten betrieblichen Entscheidungen in modernen Fertigungsumgebungen dar. Ein industrie-Metall-detektor system, das mit automatisierten Ausschleus-Mechanismen gekoppelt ist, bildet eine umfassende Lösung zur Kontaminationskontrolle, die sowohl die Produktqualität als auch die Verbrauchersicherheit schützt. Diese Integration gewährleistet, dass erkannte Fremdstoffe unverzüglich aus dem Produktionsstrom entfernt werden – ohne manuelle Eingriffe – und so einen nahtlosen Arbeitsablauf ermöglicht, der die Durchsatzleistung erhält und fehlerhafte Chargen ausschließt.
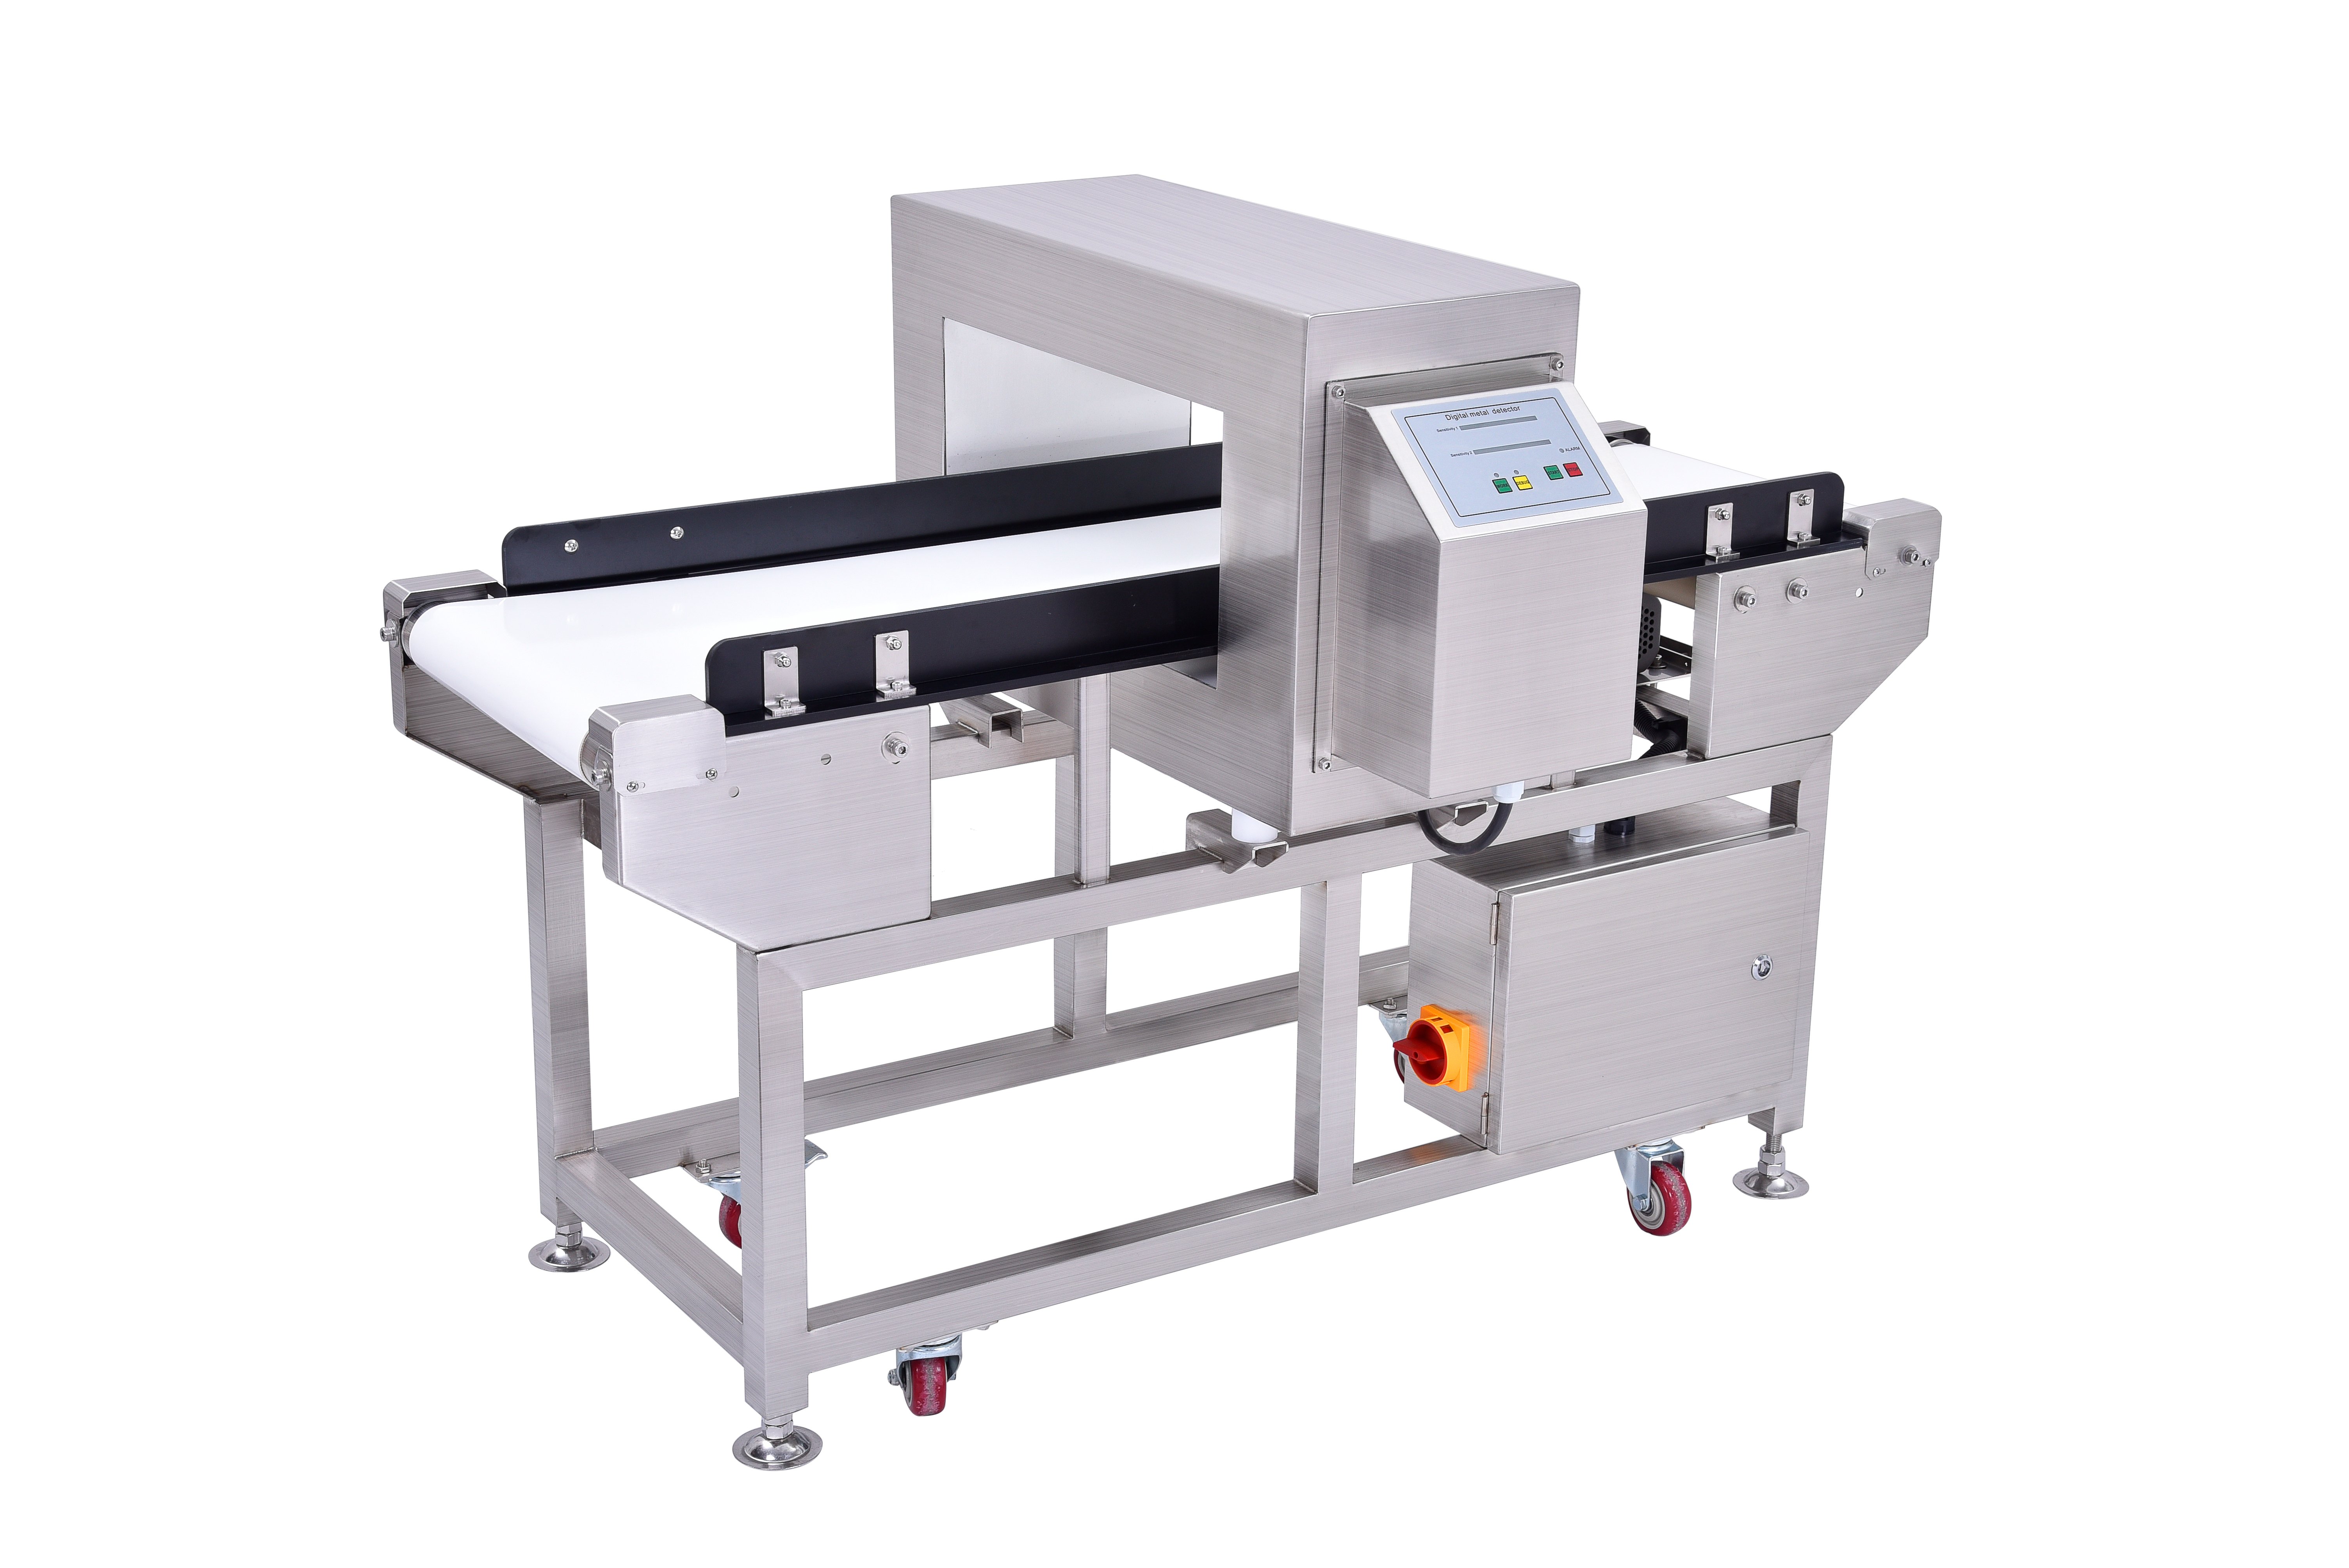
Schwerlast metall-Detektor systeme erfordern eine sorgfältige Abstimmung mit der Architektur des Ausschleus-Tors, um die Erkennungsrate zu maximieren und gleichzeitig falsch-positive Ergebnisse zu minimieren, die Produktionsabläufe stören. Der Integrationsprozess umfasst die Auswahl kompatibler Sensoren, die angemessene Konfiguration der Signal-Schwellenwerte sowie die Einrichtung zuverlässiger Kommunikationsprotokolle zwischen der Erkennungs-Hardware und den Mechanismen zur Aktivierung der Ausschleusung.
Verständnis der Integration von Erkennungs- und Ausschleusungs-Abläufen
So funktionieren industrielle Metalldetektoren innerhalb von Produktionslinien
Ein industrieller Metalldetektor arbeitet, indem er ein elektromagnetisches Feld erzeugt, das auf leitfähige Materialien reagiert, die in seine Erfassungszone eintreten. Wenn ferromagnetische oder nichtferromagnetische Metallfragmente durch den Detektor-Kopf laufen, erzeugen sie Signalstörungen, die das System kontinuierlich überwacht. Der Detektor analysiert Amplituden- und Frequenzeigenschaften des Signals, um echte Kontamination von Umgebungsgeräuschen zu unterscheiden, und löst eine Warnung aus, sobald Metallpartikel die konfigurierte Empfindlichkeitsschwelle überschreiten.
Die Integration mit Aussortiertoren erfordert, dass der industrielle Metalldetektor Erkennungsereignisse über standardisierte Signalausgänge kommuniziert – typischerweise über Relaiskontakte oder vernetzte Protokolle wie Modbus oder Profinet. Das Erkennungssignal muss den Aussortierer innerhalb weniger Millisekunden aktivieren, um das kontaminierte Produkt zu erfassen und zu entfernen, bevor es weiter stromabwärts fortschreitet. Diese Synchronisation erfordert eine präzise Zeitabstimmung sowie regelmäßige Tests, um sicherzustellen, dass Aussortierer bei jedem Erkennungsereignis zuverlässig reagieren.
Mechanismen und Aktivierungsvoraussetzungen für Aussortierer
Aussortierer funktionieren mittels pneumatischer, hydraulischer oder mechanischer Betätigungssysteme, die kontaminierte produkte bei Signalgebung durch den industriellen Metalldetektor. Pneumatische Systeme bieten schnelle Reaktionszeiten und eignen sich gut für Hochgeschwindigkeitsanlagen, während hydraulische Mechanismen eine höhere Kraftkapazität bereitstellen, um schwerere Materialien im Rahmen von Masseninspektionsverfahren zu prüfen. Die Wahl zwischen diesen Technologien hängt von der Produktionsgeschwindigkeit, dem Produktgewicht, den räumlichen Einbaubedingungen sowie der erforderlichen Ablenkstrecke vom Hauptproduktionsweg ab. Robuste Metalldetektor-Konfigurationen müssen die Aktivierungskraftanforderungen der gewählten Klappenmechanismen berücksichtigen und sicherstellen, dass die Signalleistung unter allen Betriebsbedingungen ausreicht, um die Klappen zuverlässig auszulösen.
Mechanische Verriegelungen verhindern falsche Toraktivierungen, indem sie bestätigte Erkennungssignale erfordern, bevor Ablehnungsmechanismen aktiviert werden. Zweikanalige Sicherheitsarchitekturen erfüllen regulatorische Standards in regulierten Branchen, da zufällige Sensorausfälle nicht unabhängig eine Produktablehnung auslösen können. Die Integrationsarchitektur sollte eine Rückmeldung von den Ablehntoren an das Steuerungssystem des industriellen Metall-Detektors umfassen, um eine Echtzeit-Verifizierung zu ermöglichen, dass die Ablehnungsmaßnahmen erfolgreich abgeschlossen wurden.
Technische Integrationsstandards und Konfigurationspraktiken
Signal-Schnittstellen und Kommunikationsprotokolle
Moderne Fabrik-Metalldetektorsysteme unterstützen mehrere Kommunikationsschnittstellen, um unterschiedliche Produktionsanlagenarchitekturen und Anforderungen an die Integration bestehender Systeme zu erfüllen. Direkte Relaisausgänge sind nach wie vor verbreitet für einfache pneumatische Schleusensteuerung, während vernetzte Protokolle erweiterte Diagnose- und Fernüberwachungsfunktionen über verteilte Produktionsstätten hinweg ermöglichen. Die Konfiguration des industriellen Metalldetektors muss den Kommunikationsanforderungen Ihres Ausschleusungssteuergeräts entsprechen, wobei Kompatibilität durch korrekte Impedanzanpassung und Spannungsniveaugleichheit gewährleistet wird.
Die Signalzeitsteuerung stellt einen kritischen Parameter bei der Integration von industriellem Metalldetektor und Ausschleusungsschleuse dar, da eine Erkennungsverzögerung oder eine Reaktionsverzögerung der Schleuse es kontaminierten Produkten ermöglichen kann, die Ausschleusungszone zu verlassen. Konfigurierbare Detektionsfensterparameter erlauben die Anpassung der Empfindlichkeit, um die Erfassungsrate von Kontaminationen mit der Häufigkeit falsch-positiver Ergebnisse in Einklang zu bringen.
Sensorplatzierung und umgebungsbedingte Faktoren
Die optimale Positionierung eines industriellen Metalldetektors innerhalb Ihrer Produktionslinie beeinflusst unmittelbar die Zuverlässigkeit der Erkennung sowie die Wirksamkeit des Ausschleusgates bei der Erfassung kontaminierter Produkte. Der Detektor-Kopf sollte unmittelbar vor dem Ausschleusgate angebracht werden, um die Strecke zu minimieren, die kontaminiertes Material nach der Erkennung zurücklegt; dadurch verringert sich die Wahrscheinlichkeit, dass es unentdeckt bleibt. Umgebungsbedingungen wie der Feuchtigkeitsgehalt des Produkts, die Fördergeschwindigkeit und die Materialzusammensetzung wirken sich sämtlich auf die Leistung des Metalldetektors aus und erfordern Anpassungen der Sensor-Kalibrierung, um eine konstante Erkennungsempfindlichkeit sicherzustellen. Industrielle Metalldetektorsysteme müssen vor direktem Wasserspray oder Vibrationen geschützt sein, da diese die Sensorstabilität beeinträchtigen könnten; in feuchten Verarbeitungsumgebungen sind daher schützende Gehäuse erforderlich.
Bodeneffekte und metallreiche Umgebungen können die Empfindlichkeit industrieller Metalldetektoren verringern, indem sie die elektromagnetische Referenzsignatur verändern, mit der Verunreinigungen verglichen werden. Die Montage mit nichtmetallischen Befestigungselementen sowie eine sorgfältige Kabelverlegung fern von leitfähigen Oberflächen trägt dazu bei, die Leistungsfähigkeit des Detektors in anspruchsvollen Anlagenlayouts – insbesondere bei Masseninspektionsverfahren – aufrechtzuerhalten. Regelmäßige Kalibrierungsüberprüfungen mithilfe standardisierter Prüfproben gewährleisten, dass sich durch Umgebungseinflüsse bedingte Drifterscheinungen die Erkennungsempfindlichkeit über längere Betriebszeiträume hinweg nicht beeinträchtigen.
Einführung wirksamer Qualitätskontroll- und Wartungsprotokolle
Prüfung, Kalibrierung und Leistungsüberprüfung
Umfassende Tests der Integration von Industriemetalldetektoren und Ausschleusungstoren müssen vor der vollständigen Produktionsfreigabe erfolgen, um sicherzustellen, dass alle Systemkomponenten unter realistischen Betriebsbedingungen ordnungsgemäß funktionieren. Kalibrierungsstandards mithilfe zertifizierter Prüfproben mit bekannten Metallfragmentgrößen legen die Grundlinie für die Erkennungsleistung fest, an der der laufende Systembetrieb gemessen wird. Regelmäßige Verifikationstests mit Qualitätskontrollproben während der gesamten Produktionsläufe liefern objektive Nachweise dafür, dass das integrierte System kontaminierende Stoffe zuverlässig erkennt – trotz Verschleiß der Geräte oder sich ändernder Umgebungsbedingungen. Die Leistungsprotokolle des Metalldetektors im Werk dokumentieren die Erkennungshistorie und ermöglichen die Identifizierung von Mustern, die auf sich entwickelnde Probleme hinweisen, die vor einem möglichen Einfluss auf die Produktqualität Wartungsmaßnahmen erfordern.
Die Prüfung der Ablesevorrichtung bestätigt, dass die Aktivierungsmechanismen bei jedem Zyklus vollständig durch ihren Bewegungsbereich laufen und zuverlässig in die neutrale Position zurückkehren. Belastungsprüfungen unter Bedingungen mit maximaler Durchsatzleistung belegen, dass hochbelastbare Metall-Detektionssysteme und Ablesevorrichtungen während kontinuierlicher Produktionsläufe synchron arbeiten, ohne Zeitverschiebungen oder mechanische Ermüdung zu zeigen. Redundanzprüfungen von zweikanaligen Sicherheitssystemen bestätigen, dass Sicherungserkennungskanäle ordnungsgemäß aktiviert werden, falls die primären Sensoren an Leistungsfähigkeit verlieren, wodurch der Schutz während der Austauschintervalle für Sensoren aufrechterhalten bleibt. Dokumentierte Prüfverfahren und Leistungsakzeptanzkriterien gewährleisten einheitliche Qualitätsstandards in allen Produktionsstätten, die Masseninspektionsprotokolle implementieren.
Wartungsplanung und vorbeugende Wartungstermine
Wartungspläne für industrielle Metall-Detektionssysteme sollten regelmäßige Sensorinspektionen auf physische Beschädigungen, Korrosion an Steckverbindungen oder angesammelte Produktreste umfassen, die die Effizienz der elektromagnetischen Kopplung beeinträchtigen könnten. Kalibrierungsüberprüfungen in festgelegten Intervallen – üblicherweise monatlich oder vierteljährlich, abhängig von der Produktionsintensität – stellen sicher, dass die Detektorempfindlichkeit trotz geringfügiger Komponentendrift innerhalb der Spezifikation bleibt. Die Integrität des Gehäuses des Fabrik-Metall-Detektors muss überprüft werden, um Feuchtigkeitseintritt oder Staubansammlung zu verhindern, die die Sensorenleistung beeinträchtigen könnten, insbesondere in Lebensmittelverarbeitungs- oder pharmazeutischen Produktionsumgebungen mit hohen Feuchtigkeitsbedingungen. Ersatzteillager, die speziell für Ihre robuste Metall-Detektor-Konfiguration geführt werden, ermöglichen schnelle Reparaturen und minimieren so Ausfallzeiten bei Komponentenausfällen.
Mechanische Komponenten des Ausschleus-Tors erfordern Wartungspläne für die Schmierung, die an die verwendete Ansteuerungstechnologie und die Umgebungsbedingungen der Anlage angepasst sind, um Verschleiß zu verhindern, der Reaktionszeiten verlängern oder die Aktivierungslatenz erhöhen würde. Pneumatische Systeme benötigen regelmäßig eine Entwässerung, um angesammelte Feuchtigkeit aus den Druckleitungen zu entfernen, während hydraulische Systeme einer periodischen Fluidanalyse bedürfen, um Verunreinigungen oder Viskositätsverluste frühzeitig zu erkennen. Elektrische Verbindungen im gesamten integrierten System profitieren von regelmäßiger Reinigung und erneutem Anziehen mit korrektem Drehmoment, um Signalpfade mit geringem Widerstand aufrechtzuerhalten und so Fehlauslösungen oder verzögerte Reaktionen zu vermeiden. Dokumentierte Wartungsprotokolle bilden eine umfassende Historie der Systempflege, die Entscheidungen über Ersatzmaßnahmen leitet und die Lebensdauer von Industrie-Metalldetektoren optimiert, wodurch die Zuverlässigkeit der Masseninspektion während der gesamten Betriebszeit der Anlage sichergestellt wird.
Häufig gestellte Fragen
Wie erreichen Industrie-Metalldetektoren zuverlässige Kontaminationsdetektion in Hochgeschwindigkeits-Produktionsumgebungen?
Industrielle Metall-Detektoren nutzen fortschrittliche digitale Signalverarbeitung, die echte Metallkontamination durch Frequenzanalyse und Amplitudenvergleich von elektromagnetischem Rauschen unterscheidet. Hochgeschwindigkeits-Fertigungslinien erfordern Reaktionszeiten der Detektoren im Millisekundenbereich, die mittels spezieller Verarbeitungshardware erreicht werden, die das elektromagnetische Feld kontinuierlich überwacht – ohne rechnerische Verzögerung. Fabrik-Metall-Detektor-Systeme verwenden adaptive Schwellenwert-Algorithmen, die Änderungen in der Produktzusammensetzung berücksichtigen und so eine konsistente Erkennungsleistung sicherstellen – unabhängig davon, ob ferromagnetische oder nichtferromagnetische Materialien verarbeitet werden. Die robuste Metall-Detektor-Architektur enthält redundante Sensorelemente, die ein Erkennungsereignis bestätigen, bevor die Aussortiertore ausgelöst werden; dadurch werden Fehlauslösungen vermieden, die den Produktionsfluss stören.
Welche Faktoren sollten bei der Auswahl zwischen pneumatischen und hydraulischen Aussortiertorsystemen für Masseninspektionsanwendungen berücksichtigt werden?
Pneumatische Aussortiertore bieten eine überlegene Ansprechgeschwindigkeit und geringeren Wartungsaufwand und eignen sich daher ideal für Hochgeschwindigkeitsfertigungslinien, bei denen eine schnelle Produktumlenkung Stauungen auf Förderbändern minimiert. Hydraulische Systeme liefern eine höhere Kraftkapazität zum Aussortieren schwerer Materialien oder Produkte mit beträchtlichem Schwung – dies ist entscheidend bei der Verarbeitung dichter Massengüter für die Inspektion, die pneumatische Mechanismen nicht effizient bewegen können. Die Verfügbarkeit und Druckstabilität der Druckluft in der Anlage beeinflussen die Einsatzfähigkeit pneumatischer Systeme, da eine unregelmäßige Luftversorgung zu schwankenden Ansprechzeiten der Tore führt und dadurch die Wirksamkeit industrieller Metall-Detektoren beeinträchtigt. Die Gesamtbetriebskosten – einschließlich Installation, Wartung, Verfügbarkeit von Ersatzteilen und Schulungsaufwand – sollten ebenso wie Leistungsanforderungen und raumbezogene Einschränkungen, die spezifisch für Ihre Fertigungsanordnung gelten, die Systemauswahl leiten.
Wie können Betreiber überprüfen, ob integrierte industrielle Metall-Detektoren und Aussortier-Tore nach der Erstinbetriebnahme weiterhin zuverlässig funktionieren?
Regelmäßige Tests mit zertifizierten Metall-Kontaminations-Standards, die bekannte Fragmentgrößen und -gewichte enthalten, liefern objektive Nachweise dafür, dass die Empfindlichkeit des Fabrik-Metall-Detektors trotz Alterung der Geräte oder Umgebungsänderungen innerhalb akzeptabler Leistungsbereiche bleibt. Aktivierungstests für Aussortier-Tore bestätigen, dass pneumatische oder hydraulische Mechanismen unverzüglich auf Detektionssignale reagieren und vollständige Hubzyklen ohne mechanische Verzögerung oder unvollständige Betätigung durchführen.
Inhaltsverzeichnis
- Verständnis der Integration von Erkennungs- und Ausschleusungs-Abläufen
- Technische Integrationsstandards und Konfigurationspraktiken
- Einführung wirksamer Qualitätskontroll- und Wartungsprotokolle
-
Häufig gestellte Fragen
- Wie erreichen Industrie-Metalldetektoren zuverlässige Kontaminationsdetektion in Hochgeschwindigkeits-Produktionsumgebungen?
- Welche Faktoren sollten bei der Auswahl zwischen pneumatischen und hydraulischen Aussortiertorsystemen für Masseninspektionsanwendungen berücksichtigt werden?
- Wie können Betreiber überprüfen, ob integrierte industrielle Metall-Detektoren und Aussortier-Tore nach der Erstinbetriebnahme weiterhin zuverlässig funktionieren?