 EN


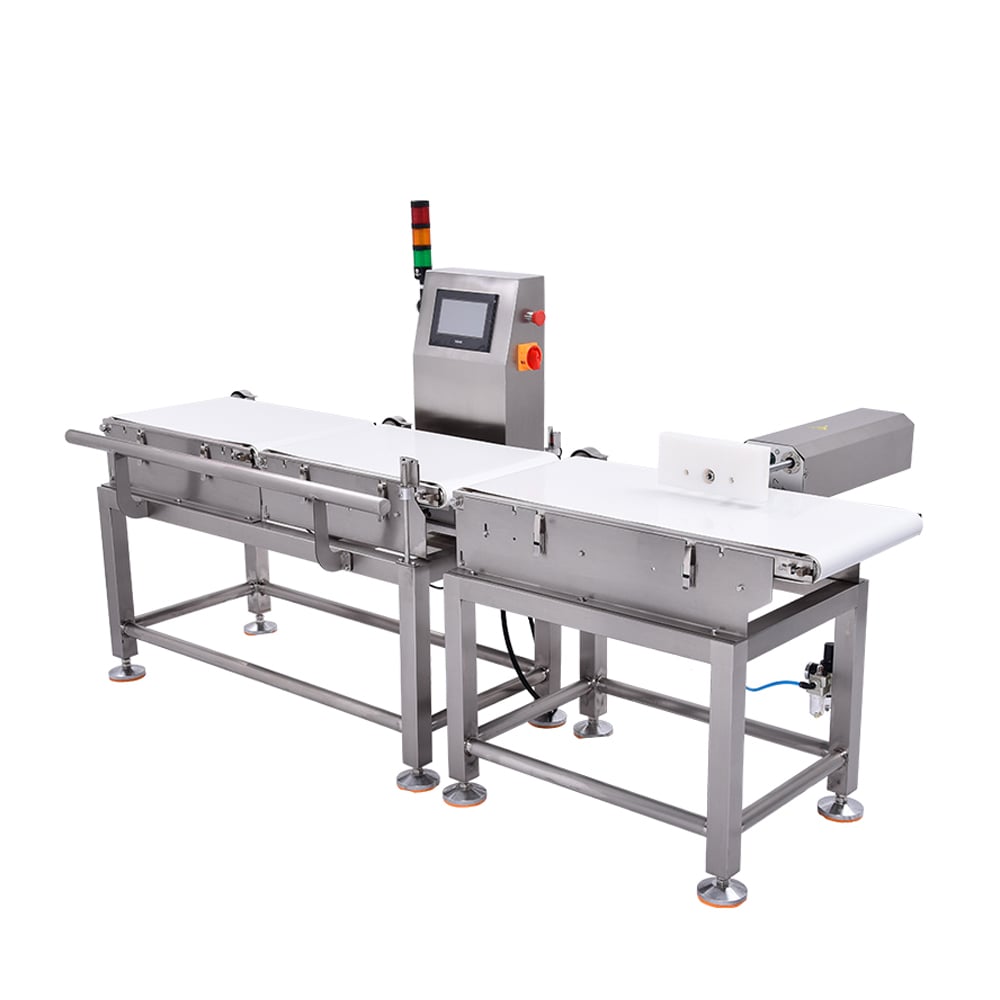
System paired with automated rejection mechanisms creates a comprehensive contamination control solution that protects both product quality and consumer safety. This integration ensures that detected foreign materials are removed immediately from the production stream without manual intervention, creating a seamless workflow that maintains throughput while eliminating defective batches. detector Metallicus Industrialis integrating rejection gates with your production line represents one of the most critical operational decisions in modern manufacturing environments. An
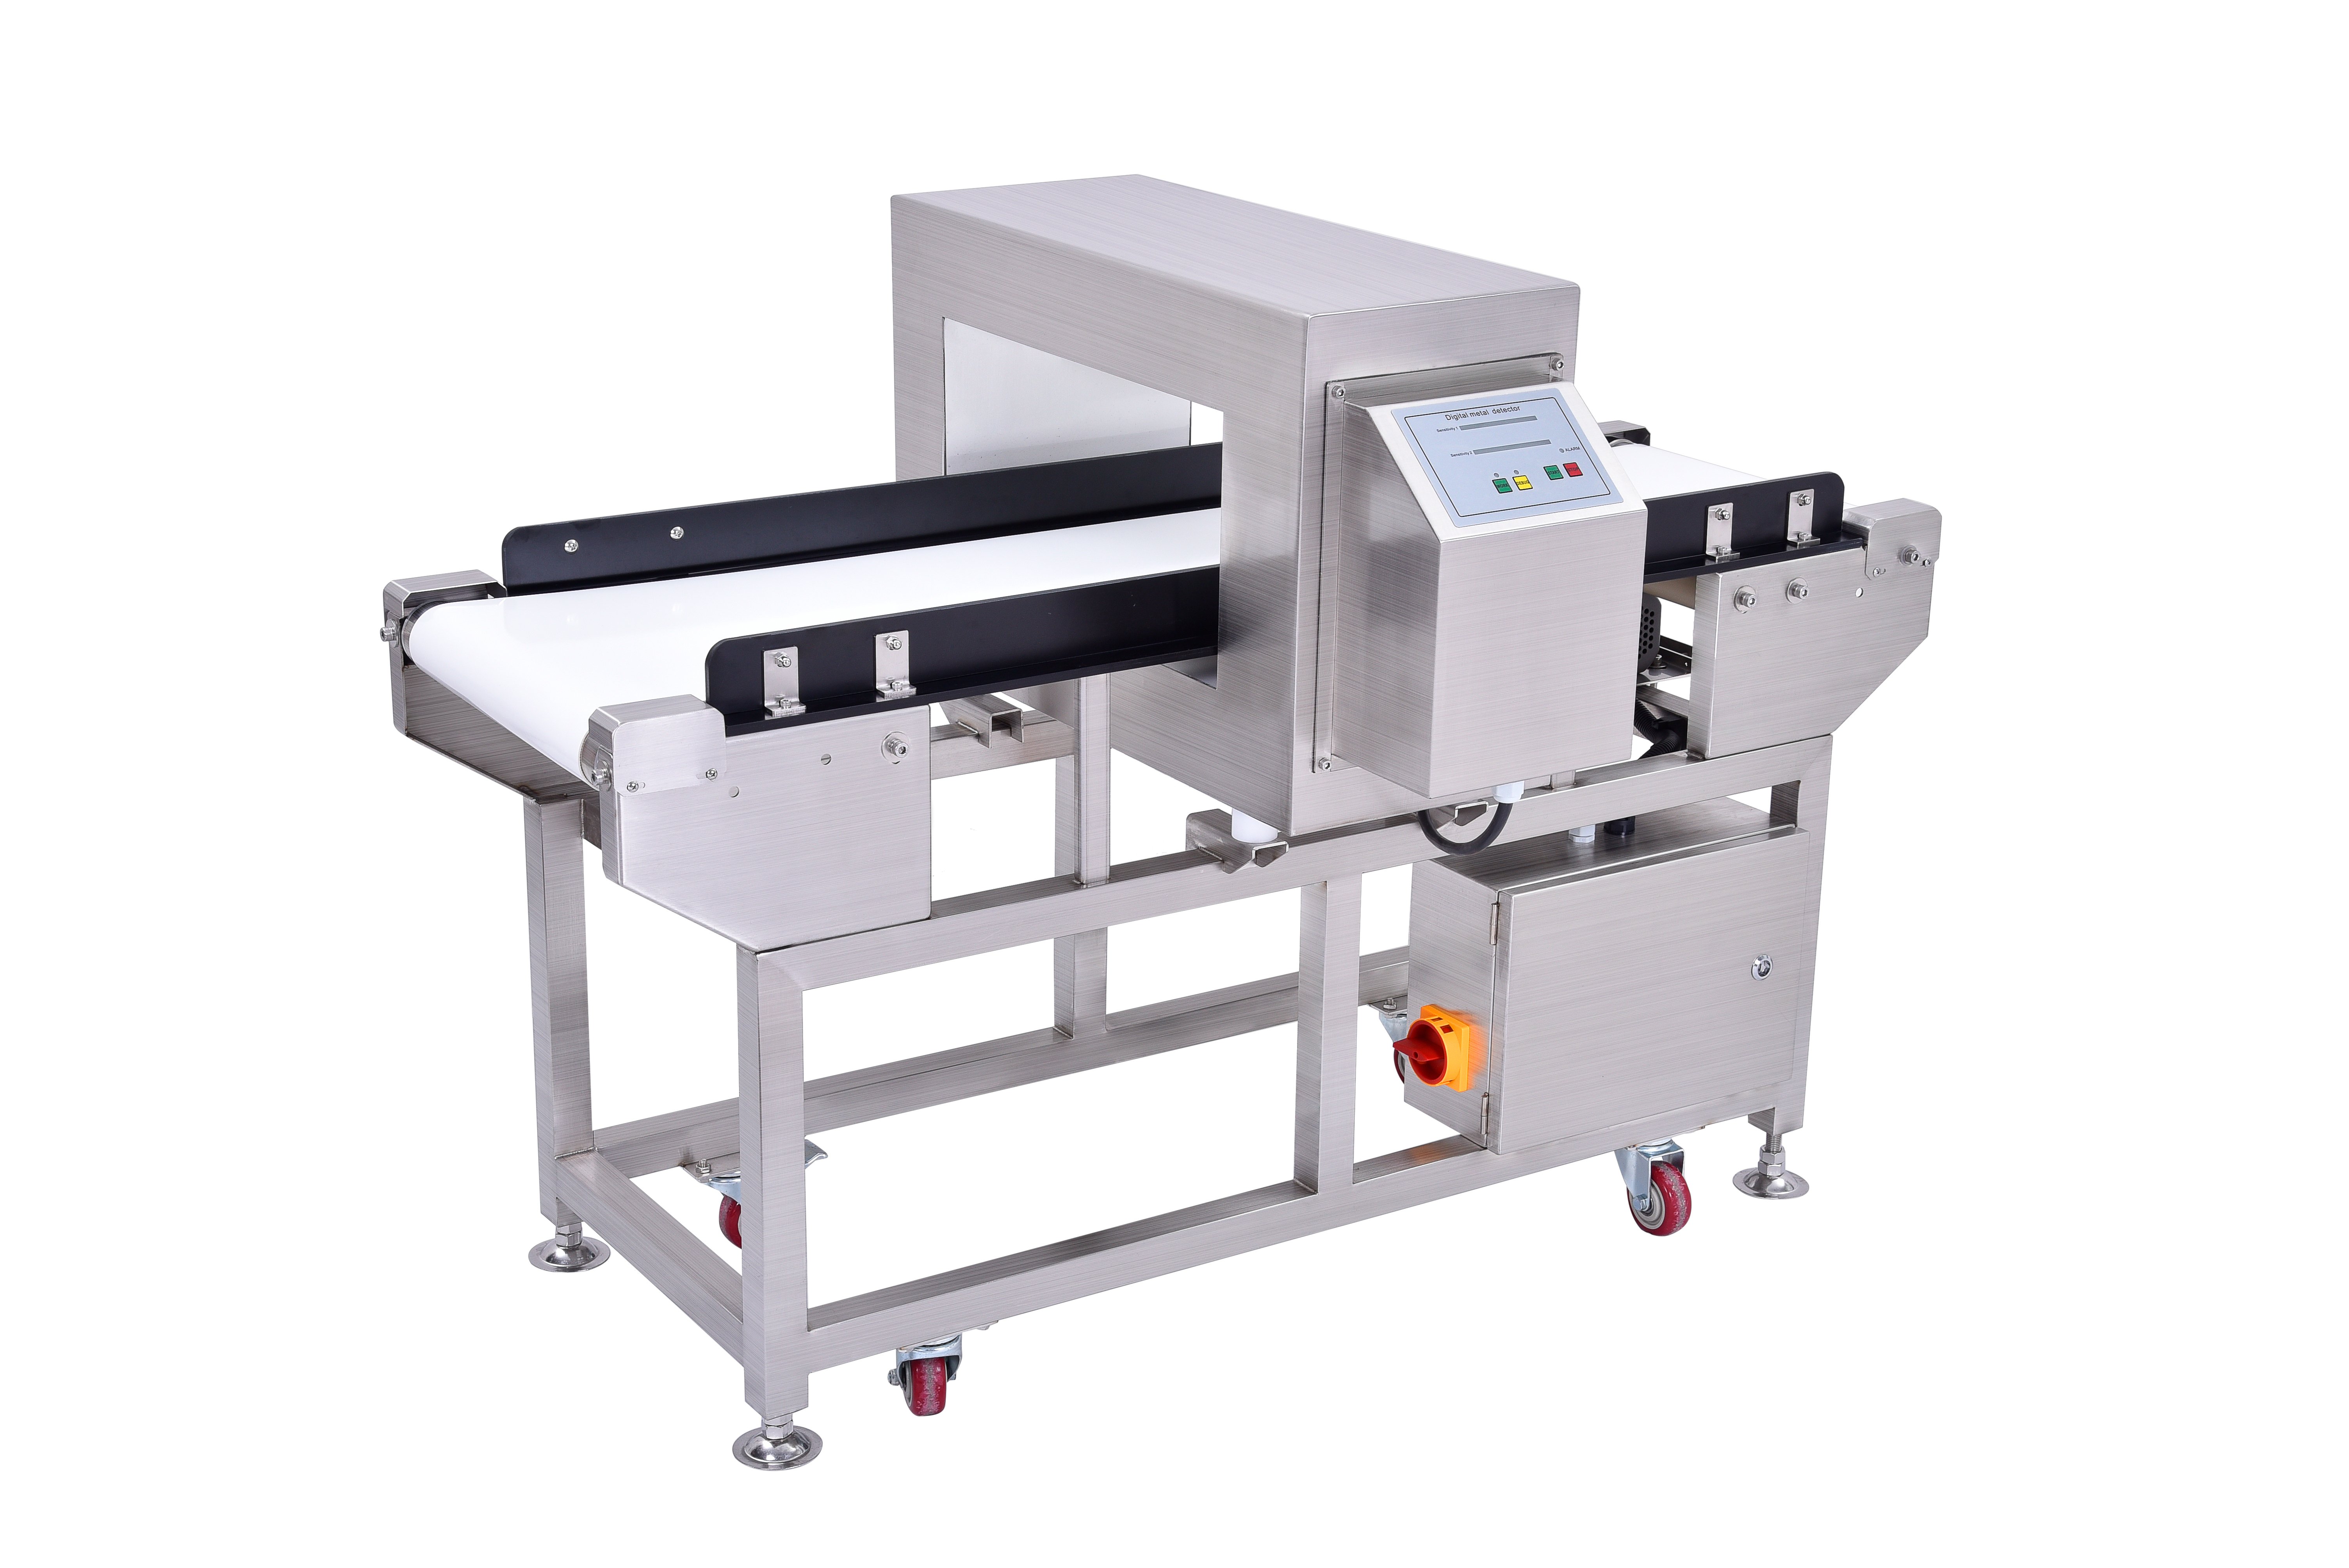
Onus Grave metal Detector systemata requirent curam coordinationis cum architectura portae rejectionis ut maximizent rates detectionis dum minimizant falsos positivos qui perturbant programmas productionis. Processus integrationis involvit selectionem sensorum compatibilium, configurationem liminum signali apte, et constitutionem protocollorum communicationis fidabilium inter hardware detectionis et mechanismos activationis rejectionis.
Intellectus Integrationis Fluxus Detectionis et Rejectionis
Quomodo Detectores Metallorum Industriales Operantur In Lineis Productionis
Un detector metallic industrial functionat per generare un camp electromagnetic qui respon a materials conductors quan entran in su zona de deteccion. Quando fragmentos de metal ferros o no ferros passant per su capu de deteccion, creant perturbatziones de signal chi su sistema monitorat continuamente. Su detector analizat carateristicas de amplitud e frecuentzia de su signal pro distinguer entre contaminatzione real e rumore ambientale, ativandu un’alerta cando sos particulas de metal superant su limine de sensitividade configuradu.
Integratio cum portis rejectionis requirit ut detector metallorum industrialis communicet eventus detectionis per signa output standardizata, typice per contactus relay vel per protocollos reticulatos ut Modbus aut Profinet. Signum detectionis debet activare portam rejectionis intra milliseconda ut capiat et removet productum contaminatum antequam ulterius progrediatur in directione fluxus. Haec synchronizatio exigit calibracionem temporis praecisam et examina regularia ut portae rejectionis fideliter respondeant ad omnes eventus detectionis.
Mechanismi Portarum Rejectionis et Requisita Activationis
Portae rejectionis funguntur per systemata actuationis pneumatica, hydraulica, aut mechanica quae physice deviant aut obstant productis contaminatis producta cum signatur ab detectori metallici industriali. Systemata pneumatica praebent temporas responsionis celeres et apta sunt ad lineas altius velocitatis, dum systemata hydraulica praebent maiorem vim pro materiis gravioribus quae exigunt protocola inspectionis in massa. Electio inter has technologias pendet a velocitate productionis, pondere producti, limitibus spatii installationis, et distantia diversionis requirita ab via principalis productionis. Configurationes detectorum metallicorum robustarum debent rationem habere requisitorum de vi activationis mechanismorum portarum electorum, ut vis signi sufficiens sit ad excitandas portas fiducialiter sub omnibus conditionibus operationis.
Interdictiones mechanicae impediunt activationes falsas portarum, postulantes signa detectionis confirmata antequam mechanismi rejectionis activentur. Architecturae securitatis bicanalares normas regulatorias in industrias regulatas implent, ut defectus casuales sensorum non possint soli actionem rejectionis producti incitare. Architectura integrationis debet confirmationem feedback a portis rejectionis ad systema controlis detectoris metallici industrialis includere, ut verificatio in tempore reali fieri possit quod actiones rejectionis feliciter completae sint.
Normae Integrationis Technicarum et Praxis Configurationis
Interfacing Signorum et Protocolla Communicationis
Modernus fabricae systemata metallica detectoria multas interfacies communicationis supportant, ut diversis architecturis apparatus productionis et exigentiis integrationis systematum antiquorum satisfaciant. Directae exirentes relais adhuc communes sunt pro simplici pneumatica portae regimine, dum protocola reticulata permittunt diagnosticam provectam et facultates supervisionis remotae per dispersas fabricas productionis. Configuratio industrialis detectoris metallici debet requirimentis communicationis controlleris portae rejectionis tuae respondere, ut compatibilitas per aptam impeditantis adaptationem et conformationem nivelis voltatis assecuratur.
Tempus signi parametrum criticum repraesentat in integratione industrialis detectoris metallici et portae rejectionis, quoniam mora detectionis aut mora responsionis portae permittit producta contaminata effugere zonam rejectionis. Parametri fenestrae detectionis configurabiles permittunt adjustmentem graduum sensibilitatis, ut ratio capturae contaminationis contra frequentiam falsorum positivorum aequilibratur.
Collocatio Sensorum et Considerationes Ambientis
Optimalis positio detectoris metalli industrialis intra lineam tuam productionis directe afficit fiduciam detectionis et efficaciam portae rejectionis ad capiendum producta contaminata. Caput detectoris ponendum est statim ante portam rejectionis, ut minuatur distantia quam materiale contaminatum percurrit post detectionem, diminuens probabilitatem evadendi. Factores ambientales, inter quos contentum umoris producti, velocitas convectricis, et compositio materiae, omnes influunt in performance detectoris metalli et requirunt adjustmentes calibrations sensoris ad servandam constantem sensibilitatem detectionis. Systemata detectorum metalli in fabrica debent esse protecta ab aspersione aquae directa aut a fontibus vibrationis, quae possent degradare stabilitatem sensoris, ideoque requiruntur incasus protectivi in ambientibus processualibus alti umoris.
Effectus plani terrae et ambientes metalli abundantes possunt sensibilitatem detectorum metallicorum industrialium minuere, mutando signaturam electromagneticam fundamentalem, ad quam contaminantes comparantur. Installatio hardware montis non-metallici et cura in itinere cableorum ab superficiebus conductivis auxiliantur ut performantia detectoris servetur in dispositionibus difficultatibus fabrilibus quae protocollos inspectionis in massa sustinent. Verificatio regularis calibrati per exemplaria testis standardia certificat ne deriva ambientalis accumulata sensibilitatem detectionis per periodos operationis longiores minuat.
Implementatio Protocollorum Efficiens Controlis Qualitatis et Manutentionis
Testatio, Calibratio, et Verificatio Performantiae
Testatio completa integrationis detectoris metalli industrialis et portae rejectionis necessaria est ante deploymentum productionis plenam, ut validetur omnes partes systematis bene functionare sub conditionibus operationis realibus. Normae calibrandi, quae utuntur exemplaribus certificatis continente fragmenta metalli magnitudinis cognitae, constituunt praestantiam detectionis fundamentalem, ad quam comparatur operatio systematis in cursu. Testationes verificationis regulares, quae utuntur exemplaribus controlus qualitatis per cursum productionis, praebent probationem obiectivam quod systema integratum continue contaminantes detegit fiducialiter, licet usus instrumentorum aut mutationes ambientales. Logi praestantiae detectoris metalli in fabrica documentant historiam detectionis et permittunt identificationem schematum indicantium problemata emergentia, quae attentionem maintenanceis postulant antequam qualitatem producti afficiant.
Testus responsionis portae rejectionis confirmat quod mechanismi activationis moventur per integros ambitus suos et ad loca neutra redirent fiducialiter post unumquemque cyclum. Testus oneris sub condicionibus fluxus maximi validat quod systemata metallica detectoria robusta et portae rejectionis operationem synchronam retinent sine dilatione temporis aut fessura mechanica durante cursibus productionis continuorum. Testus redundantiae systematum tutelarum bicanalium confirmat quod canales detectionis subsidiorum activate sunt recte si sensoria principalia degenerant, protegentia retinendo durante intervallis substitutionis sensoriorum. Procedurae testuum documentatae et criteriorum acceptationis performance garantiscunt normas qualitatis constantes per omnes fabricas productionis quae protocollos inspectionis in massa implementant.
Planificatio Maintenance et Programma Servitiorum Preventivorum
Programmata maintenance preventivae pro systematibus industrialibus detectorum metallicorum debent includere inspectionem regularem sensorum pro damno physico, corrosione connectorum, aut residuo producto accumulato quod efficaciam accoplationis electromagneticae degradare potest. Recontrollationes calibraturae ad intervalla definita, saepe mensualiter vel trimestrialiter secundum intensitatem productionis, certificant sensibilitatem detectoris intra specificata manere, etiam cum parva derivatio componentium accidat. Integritas incassationis detectoris metallici in fabrica verificanda est ut infiltratio umoris vel accumulatio pulveris, quae performance sensorum minuere possunt, prohibeantur, praesertim in ambientibus tractationis ciborum vel fabricationis pharmaceuticalae, ubi conditio altae umiditatis regnat. Inventus partium substitutionis speciatim pro configuratione tua detectoris metallici robusti servati permittunt reparationes celeres, quae tempus inactivitatis productionis minimizant, cum defectus componentium eveniunt.
Mechanical components of rejection gate require lubrication schedules adapted to actuation technology and facility environment, preventing wear that would slow response times or increase activation latency. Pneumatic systems demand regular drain maintenance to remove accumulated moisture from pressure lines, while hydraulic systems require periodic fluid analysis to detect contamination or viscosity degradation. Electrical connections throughout integrated system benefit from periodic cleaning and re-torquing to maintain low-resistance signal paths that prevent false triggers or delayed responses. Documented maintenance records create comprehensive history of system care that guides replacement decisions and helps optimize service life of industrial metal detector while supporting bulk inspection reliability throughout equipment operational periods.
FAQ
How do industrial metal detectors achieve reliable contamination detection in high-speed production environments?
Detector metallorum industrialium usus est in processu signali digitalis adhibito, qui contaminationem metallicam veram a strepitu electromagnetico distinguit per analysim frequentialis et comparationem amplitudinis. Lineae productionis altissimae velocitatis requirunt tempora responsionis detectorum in millisecondis mensurata, quae per apparatus speciales pro processu obtinentur, qui semper campum electromagneticum observant sine mora computationis. Systemata detectorum metallicorum in fabricis usum faciunt algorithmorum liminarium adaptabilium, qui mutationes compositionis producti considerant, ut constantem praestantiam detectionis servent, sive materiae ferrosae sive non-ferrosae tractentur. Architectura detectoris metallici robusti elementa sensoria redundantia includit, quae eventus detectionis confirmant antequam portae rejectionis activentur, ut falsae alarum causae, quae fluxum productionis perturbant, evitantur.
Quae factores selectionem inter systemata portarum rejectionis pneumatica et hydraulica in applicationibus inspectionis in massa influere debent?
Portae rejectionis pneumaticae praebent celeritatem responsionis praestantem et minores necessitates manutentionis, ideoque sunt ideales pro lineis productionis altius velocitatis, ubi deviatio rapida productorum minuit congestionem convectorum. Systemata hydraulica praebent maiorem capacitatem vires pro rejectione materialium gravium aut productorum cum momento substantiale, quod est necessarium dum onera inspicientiae densae tractantur, quae systemata pneumatica efficaciter movere non possunt. Disponibilitas aeris compressi in fabrica et stabilis pressio influunt viabilitatem systematum pneumaticorum, quia subministratio aeris inconstans tempora responsionis portarum variabilis creat, quae efficaciam metallicorum detectorum industrialium minuunt. Pretium totale possessionis, incluis installationem, manutentionem, disponibilitatem partium reservarum, et necessitates instructionis, debet systematis electionem regere una cum performance et limitibus spatii specificis ad dispositionem productionis tuae.
Quomodo operatorēs verificāre possunt ut integrātae metallī detectorum industriāliae et reiciendī valvulae systemāta post initialem installationem rēctē atque fidēliter operentur?
Testātiōnēs regulārēs per certificāta metāllī contaminātiōnis normāta, quae fragmentōrum magnitūdinēs et pondera cognita continent, praebent probātum argumentum obiectīvum ut sensibilitās metallī detectoris fabricae in limitibus acceptābilibus maneat, etiam cum machinae aetāte aut mutātiōnibus ambientibus afficiuntur. Testātiōnēs activātiōnis reiciendī valvulae confirmant ut mechanīsmī pneumaticī aut hydraulici celeriter ad signa detectionis respondent et cyclōs plēnōs absolvunt sine hesitatione mechanica aut actūrātiōne inperfectā.
Index Contentorum
- Intellectus Integrationis Fluxus Detectionis et Rejectionis
- Normae Integrationis Technicarum et Praxis Configurationis
- Implementatio Protocollorum Efficiens Controlis Qualitatis et Manutentionis
-
FAQ
- How do industrial metal detectors achieve reliable contamination detection in high-speed production environments?
- Quae factores selectionem inter systemata portarum rejectionis pneumatica et hydraulica in applicationibus inspectionis in massa influere debent?
- Quomodo operatorēs verificāre possunt ut integrātae metallī detectorum industriāliae et reiciendī valvulae systemāta post initialem installationem rēctē atque fidēliter operentur?