 EN


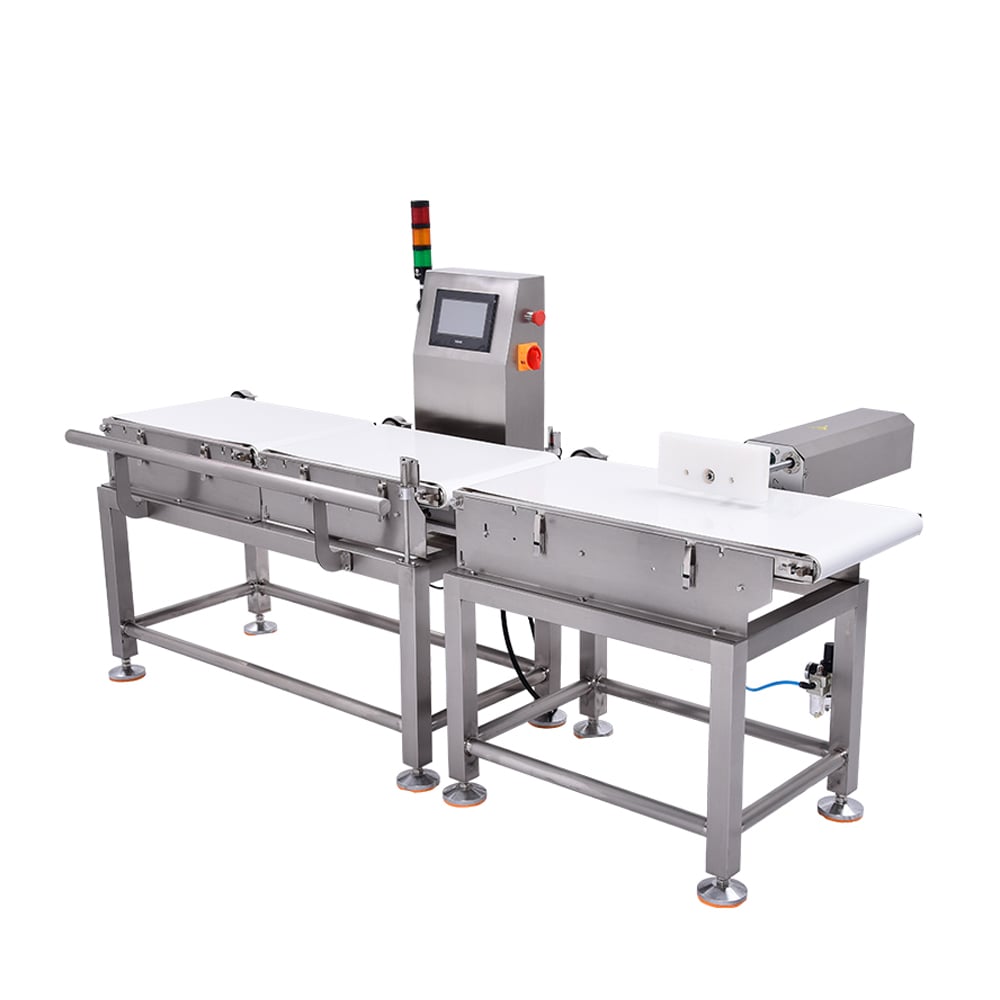
Integrar comportas de rejeição à sua linha de produção representa uma das decisões operacionais mais críticas em ambientes modernos de manufatura. Um detector de Metais Industrial sistema combinado com mecanismos automatizados de rejeição cria uma solução abrangente de controle de contaminação que protege tanto a qualidade do produto quanto a segurança do consumidor. Essa integração garante que materiais estranhos detectados sejam removidos imediatamente do fluxo produtivo sem intervenção manual, criando um fluxo de trabalho contínuo que mantém a produtividade ao mesmo tempo que elimina lotes defeituosos.
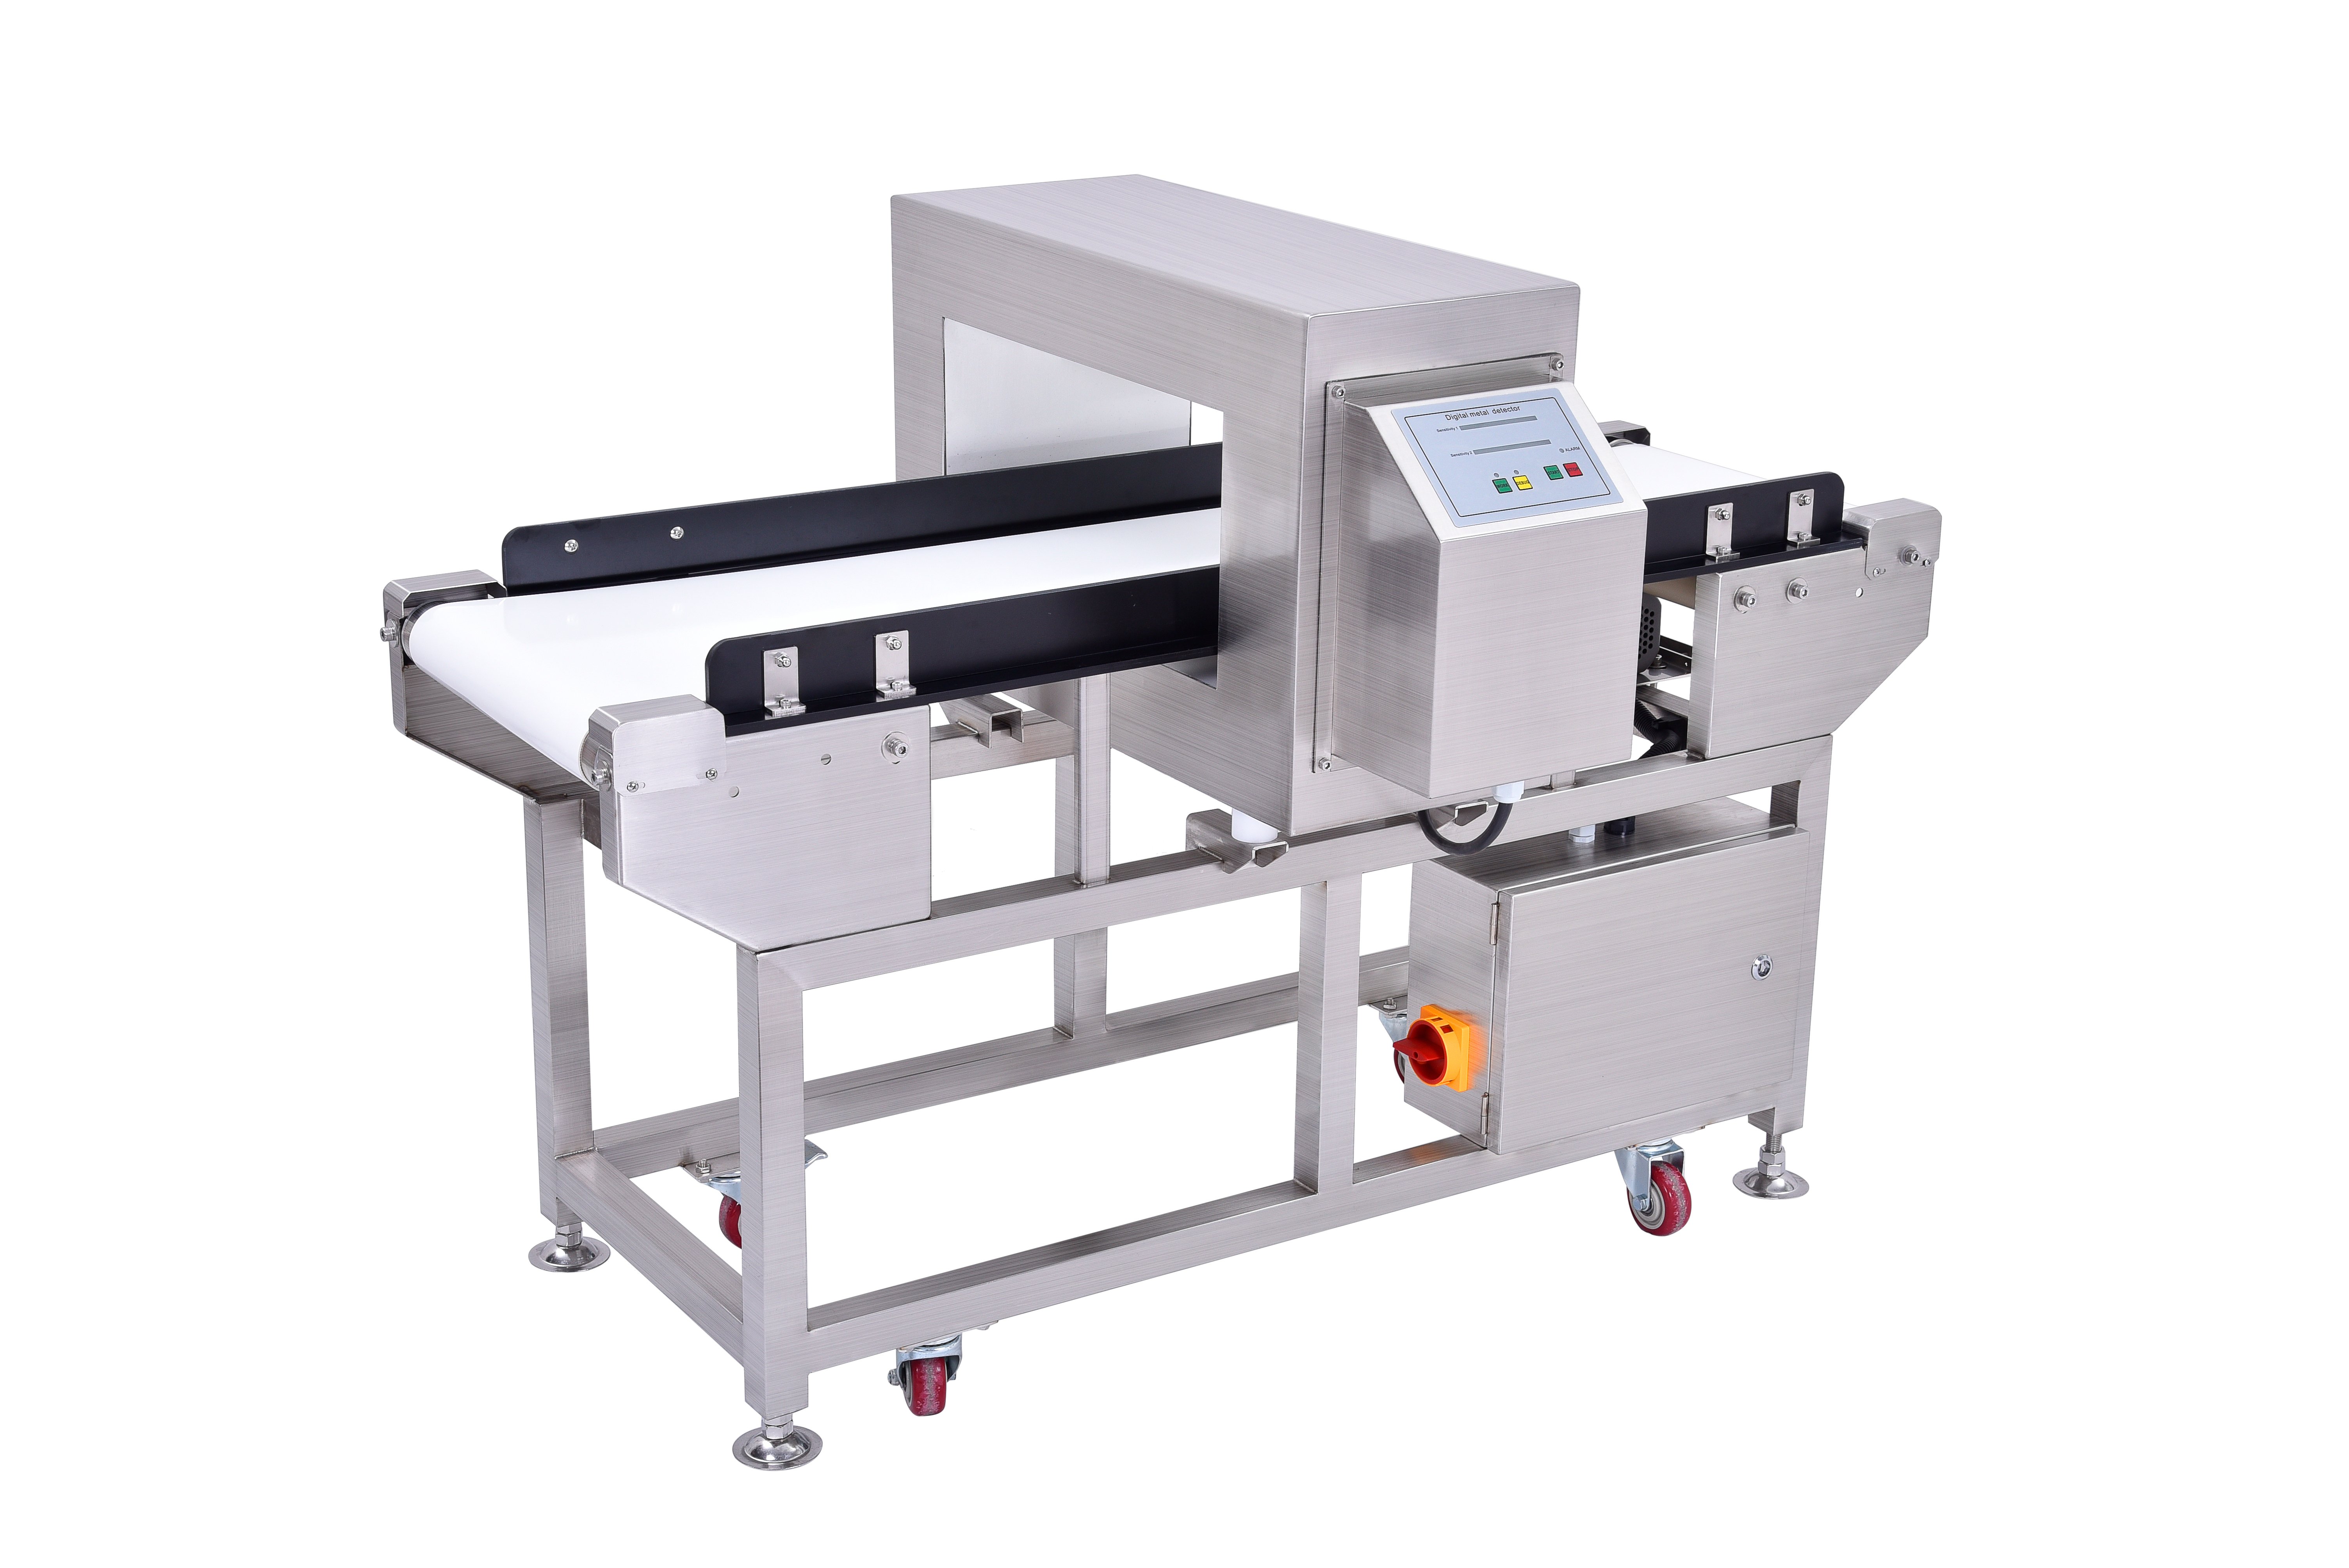
Alta Resistência detector de metais os sistemas exigem uma coordenação cuidadosa com a arquitetura do portão de rejeição para maximizar as taxas de detecção, ao mesmo tempo que minimizam falsos positivos que interrompem os cronogramas de produção. O processo de integração envolve a seleção de sensores compatíveis, a configuração adequada dos limiares de sinal e o estabelecimento de protocolos de comunicação confiáveis entre o hardware de detecção e os mecanismos de ativação da rejeição.
Compreensão da Integração do Fluxo de Trabalho de Detecção e Rejeição
Como os Detectores Industriais de Metais Funcionam nas Linhas de Produção
Um detector industrial de metais opera gerando um campo eletromagnético que responde a materiais condutores que entram em sua zona de detecção. Quando fragmentos metálicos ferrosos ou não ferrosos passam pela cabeça do detector, eles criam perturbações no sinal que o sistema monitora continuamente. O detector analisa as características de amplitude e frequência do sinal para distinguir entre contaminação real e ruído ambiental, acionando um alerta quando partículas metálicas excedem o limiar de sensibilidade configurado.
A integração com portões de rejeição exige que o detector industrial de metais comunique eventos de detecção por meio de saídas de sinal padronizadas, normalmente contatos de relé ou protocolos em rede, como Modbus ou Profinet. O sinal de detecção deve acionar o portão de rejeição em milissegundos para capturar e remover o produto contaminado antes que ele avance mais a jusante. Essa sincronização exige calibração precisa do tempo e testes regulares para garantir que os portões de rejeição respondam de forma confiável a cada evento de detecção.
Mecanismos de Portões de Rejeição e Requisitos de Ativação
Os portões de rejeição funcionam por meio de sistemas de acionamento pneumático, hidráulico ou mecânico que desviam ou interrompem fisicamente o produto contaminado produtos quando sinalizado pelo detector de metais industrial. Os sistemas pneumáticos oferecem tempos de resposta rápidos e são bem adequados para linhas de alta velocidade, enquanto os mecanismos hidráulicos fornecem maior capacidade de força para materiais mais pesados que exigem protocolos de inspeção em grande volume. A seleção entre essas tecnologias depende da velocidade de produção, do peso do produto, das restrições de espaço para instalação e da distância de desvio necessária em relação ao percurso principal de produção. As configurações de detectores de metais pesados devem levar em conta os requisitos de força de ativação dos mecanismos de comporta escolhidos, garantindo que a intensidade do sinal seja suficiente para acionar as comportas de forma confiável sob todas as condições operacionais.
Intertravamentos mecânicos impedem ativações indevidas das comportas, exigindo sinais de detecção confirmados antes de acionar os mecanismos de rejeição. Arquiteturas de segurança de dois canais atendem aos padrões regulatórios em setores regulamentados, garantindo que falhas aleatórias de sensores não possam acionar independentemente a rejeição de produtos. A arquitetura de integração deve incluir confirmação de retorno das comportas de rejeição ao sistema de controle do detector industrial de metais, permitindo verificação em tempo real de que as ações de rejeição foram concluídas com sucesso.
Normas Técnicas de Integração e Práticas de Configuração
Interface de Sinais e Protocolos de Comunicação
Sistemas modernos de detectores de metais para fábricas suportam múltiplas interfaces de comunicação para acomodar arquiteturas diversas de equipamentos de produção e requisitos de integração com sistemas legados. Saídas diretas por relé continuam comuns para o controle simples de portões pneumáticos, enquanto protocolos em rede permitem diagnósticos avançados e capacidades de monitoramento remoto em instalações produtivas distribuídas. A configuração do detector industrial de metais deve corresponder aos requisitos de comunicação do seu controlador de portão de rejeição, assegurando compatibilidade mediante correspondência adequada de impedância e alinhamento dos níveis de tensão.
O sincronismo do sinal representa um parâmetro crítico na integração entre detector industrial de metais e portão de rejeição, pois atrasos na detecção ou na resposta do portão podem permitir que produtos contaminados escapem da zona de rejeição. Parâmetros configuráveis da janela de detecção permitem ajustar os níveis de sensibilidade para equilibrar as taxas de captura de contaminação com a frequência de falsos positivos.
Posicionamento do Sensor e Considerações Ambientais
O posicionamento ideal do detector industrial de metais na sua linha de produção afeta diretamente a confiabilidade da detecção e a eficácia do portão de rejeição ao capturar produtos contaminados. A cabeça do detector deve ser instalada imediatamente antes do portão de rejeição, para minimizar a distância percorrida pelo material contaminado após a detecção, reduzindo assim a probabilidade de escape. Fatores ambientais — como o teor de umidade do produto, a velocidade do transportador e a composição do material — influenciam o desempenho do detector de metais e exigem ajustes na calibração do sensor para manter uma sensibilidade de detecção constante. Os sistemas de detectores de metais em fábricas devem ser protegidos contra jatos diretos de água ou fontes de vibração que possam comprometer a estabilidade do sensor, tornando necessárias carcaças protetoras em ambientes de processamento com alta umidade.
Efeitos do plano de terra e ambientes ricos em metal podem reduzir a sensibilidade dos detectores industriais de metais ao alterar a assinatura eletromagnética de referência contra a qual os contaminantes são comparados. A instalação de hardware de montagem não metálico e o roteamento cuidadoso dos cabos longe de superfícies condutoras ajudam a manter o desempenho do detector em layouts desafiadores de instalações que suportam protocolos de inspeção em massa. A verificação regular da calibração, utilizando amostras-padrão, garante que a deriva ambiental acumulada não comprometa a sensibilidade de detecção ao longo de períodos operacionais prolongados.
Implementação de Protocolos Eficazes de Controle de Qualidade e Manutenção
Testes, Calibração e Verificação de Desempenho
Testes abrangentes da integração entre o detector industrial de metais e a comporta de rejeição devem ocorrer antes da implantação em produção total, para validar se todos os componentes do sistema funcionam adequadamente sob condições operacionais realistas. Padrões de calibração, utilizando amostras-teste certificadas que contêm fragmentos metálicos de tamanhos conhecidos, estabelecem um desempenho básico de detecção, contra o qual a operação contínua do sistema é comparada. Testes regulares de verificação, com amostras de controle de qualidade ao longo das corridas produtivas, fornecem evidências objetivas de que o sistema integrado continua detectando contaminantes de forma confiável, apesar do desgaste dos equipamentos ou de alterações ambientais. Os registros de desempenho do detector de metais na fábrica documentam o histórico de detecções e permitem identificar padrões que indiquem problemas emergentes, exigindo atenção de manutenção antes que afetem a qualidade do produto.
Os testes de resposta do portão de rejeição confirmam que os mecanismos de ativação percorrem integralmente as suas faixas de deslocamento e retornam de forma confiável à posição neutra após cada ciclo. Os testes de carga sob condições de vazão máxima validam que os sistemas industriais de detecção de metais e os portões de rejeição mantêm uma operação sincronizada, sem desfasamento temporal ou fadiga mecânica durante ciclos contínuos de produção. Os testes de redundância dos sistemas de segurança de duplo canal confirmam que os canais de detecção de reserva são ativados corretamente caso os sensores principais apresentem degradação, garantindo a proteção durante os intervalos de substituição dos sensores. Os procedimentos de teste documentados e os critérios de aceitação de desempenho asseguram padrões de qualidade consistentes em todas as instalações produtivas que implementam protocolos de inspeção em massa.
Planejamento de Manutenção e Calendários de Serviço Preventivo
Os programas de manutenção preventiva para sistemas industriais de detecção de metais devem incluir inspecções regulares dos sensores quanto a danos físicos, corrosão nos conectores ou resíduos acumulados do produto, que possam reduzir a eficiência do acoplamento electromagnético. As revalidações da calibração em intervalos definidos — normalmente mensais ou trimestrais, conforme a intensidade da produção — asseguram que a sensibilidade do detector se mantenha dentro das especificações, mesmo na presença de pequenas derivações dos componentes. A integridade do invólucro do detector metálico de fábrica deve ser verificada para evitar infiltrações de humidade ou acumulação de poeira, o que comprometeria o desempenho do sensor, especialmente em ambientes de processamento alimentar ou fabricação farmacêutica sujeitos a condições de elevada humidade. Os estoques de peças de substituição mantidos especificamente para a sua configuração de detector metálico de alta resistência permitem reparações rápidas, minimizando o tempo de inactividade da produção quando ocorrem falhas de componentes.
Os componentes mecânicos do portão de rejeição exigem cronogramas de lubrificação adequados à tecnologia de acionamento e ao ambiente da instalação, prevenindo desgaste que reduziria os tempos de resposta ou aumentaria a latência de ativação. Sistemas pneumáticos exigem manutenção regular de drenagem para remover a umidade acumulada nas linhas de pressão, enquanto sistemas hidráulicos requerem análise periódica do fluido para detectar contaminação ou degradação da viscosidade. As conexões elétricas em todo o sistema integrado se beneficiam de limpeza periódica e reaperto com torque controlado para manter caminhos de sinal de baixa resistência, evitando disparos falsos ou respostas tardias. Registros documentados de manutenção criam um histórico abrangente dos cuidados com o sistema, orientando decisões de substituição e ajudando a otimizar a vida útil do detector industrial de metais, além de sustentar a confiabilidade na inspeção em massa durante todo o período operacional do equipamento.
Perguntas Frequentes
Como os detectores industriais de metais alcançam detecção confiável de contaminação em ambientes de produção de alta velocidade?
Os detectores de metais industriais empregam processamento avançado de sinal digital que distingue contaminação metálica genuína de ruído eletromagnético por meio de técnicas de análise de frequência e comparação de amplitude. Linhas de produção de alta velocidade exigem tempos de resposta do detector medidos em milissegundos, obtidos graças a hardware de processamento dedicado que monitora continuamente o campo eletromagnético sem atraso computacional. Os sistemas de detectores de metais em fábricas utilizam algoritmos adaptativos de limiar que consideram alterações na composição do produto, mantendo desempenho consistente de detecção, quer se processem materiais ferrosos ou não ferrosos. A arquitetura robusta do detector de metais incorpora elementos sensoriais redundantes que confirmam eventos de detecção antes de acionar as portas de rejeição, evitando alarmes falsos que interrompem o fluxo produtivo.
Quais fatores devem influenciar a seleção entre sistemas pneumáticos e hidráulicos de portas de rejeição para aplicações de inspeção em massa?
As comportas pneumáticas de rejeição oferecem velocidade de resposta superior e requisitos menores de manutenção, tornando-as ideais para linhas de produção de alta velocidade, nas quais a desviação rápida de produtos minimiza o acúmulo na esteira transportadora. Os sistemas hidráulicos fornecem maior capacidade de força para rejeitar materiais pesados ou produtos com grande momento linear, essencial ao processar cargas densas de inspeção em massa que mecanismos pneumáticos não conseguem mover com eficiência. A disponibilidade de ar comprimido na instalação e a estabilidade da pressão influenciam a viabilidade do sistema pneumático, pois um fornecimento de ar inconsistente gera tempos de resposta variáveis nas comportas, comprometendo a eficácia dos detectores industriais de metais. O custo total de propriedade — incluindo instalação, manutenção, disponibilidade de peças de reposição e requisitos de treinamento — deve orientar a seleção do sistema, juntamente com os critérios de desempenho e restrições de espaço específicas ao seu layout produtivo.
Como os operadores podem verificar se os sistemas integrados de detector de metais industriais e portões de rejeição continuam funcionando de forma confiável após a instalação inicial?
Testes regulares com padrões certificados de contaminação metálica, contendo tamanhos e pesos conhecidos de fragmentos, fornecem evidências objetivas de que a sensibilidade do detector de metais da fábrica permanece dentro das faixas aceitáveis de desempenho, mesmo com o envelhecimento do equipamento ou mudanças ambientais. Os testes de ativação do portão de rejeição confirmam que os mecanismos pneumáticos ou hidráulicos respondem prontamente aos sinais de detecção e completam ciclos integrais de deslocamento sem hesitação mecânica ou atuação incompleta.
Sumário
- Compreensão da Integração do Fluxo de Trabalho de Detecção e Rejeição
- Normas Técnicas de Integração e Práticas de Configuração
- Implementação de Protocolos Eficazes de Controle de Qualidade e Manutenção
-
Perguntas Frequentes
- Como os detectores industriais de metais alcançam detecção confiável de contaminação em ambientes de produção de alta velocidade?
- Quais fatores devem influenciar a seleção entre sistemas pneumáticos e hidráulicos de portas de rejeição para aplicações de inspeção em massa?
- Como os operadores podem verificar se os sistemas integrados de detector de metais industriais e portões de rejeição continuam funcionando de forma confiável após a instalação inicial?