 EN


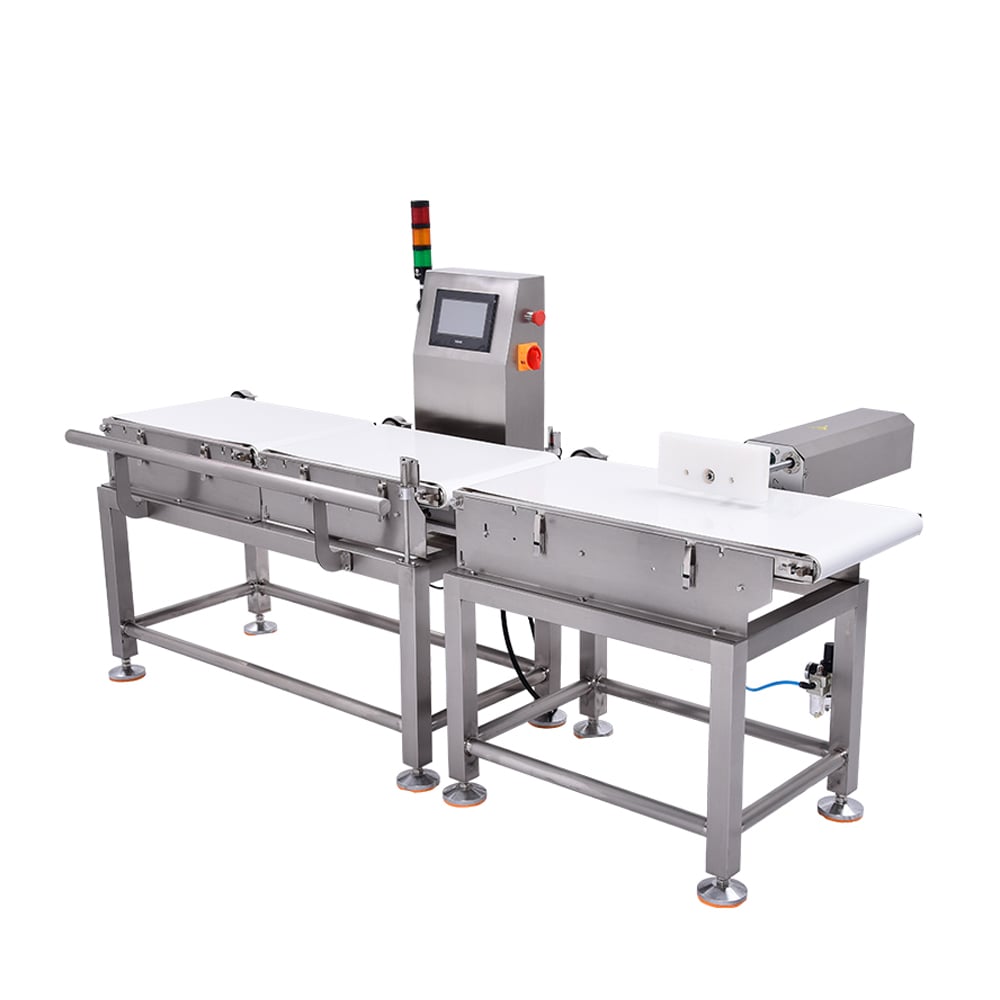
L’intégration de portes de rejet à votre chaîne de production constitue l’une des décisions opérationnelles les plus critiques dans les environnements manufacturiers modernes. Un détecteur de métaux industriel système couplé à des mécanismes de rejet automatisés forme une solution complète de maîtrise des contaminations, protégeant à la fois la qualité des produits et la sécurité des consommateurs. Cette intégration garantit que les matériaux étrangers détectés sont immédiatement éliminés du flux de production sans intervention manuelle, assurant ainsi un déroulement fluide tout en préservant le débit et en évitant les lots défectueux.
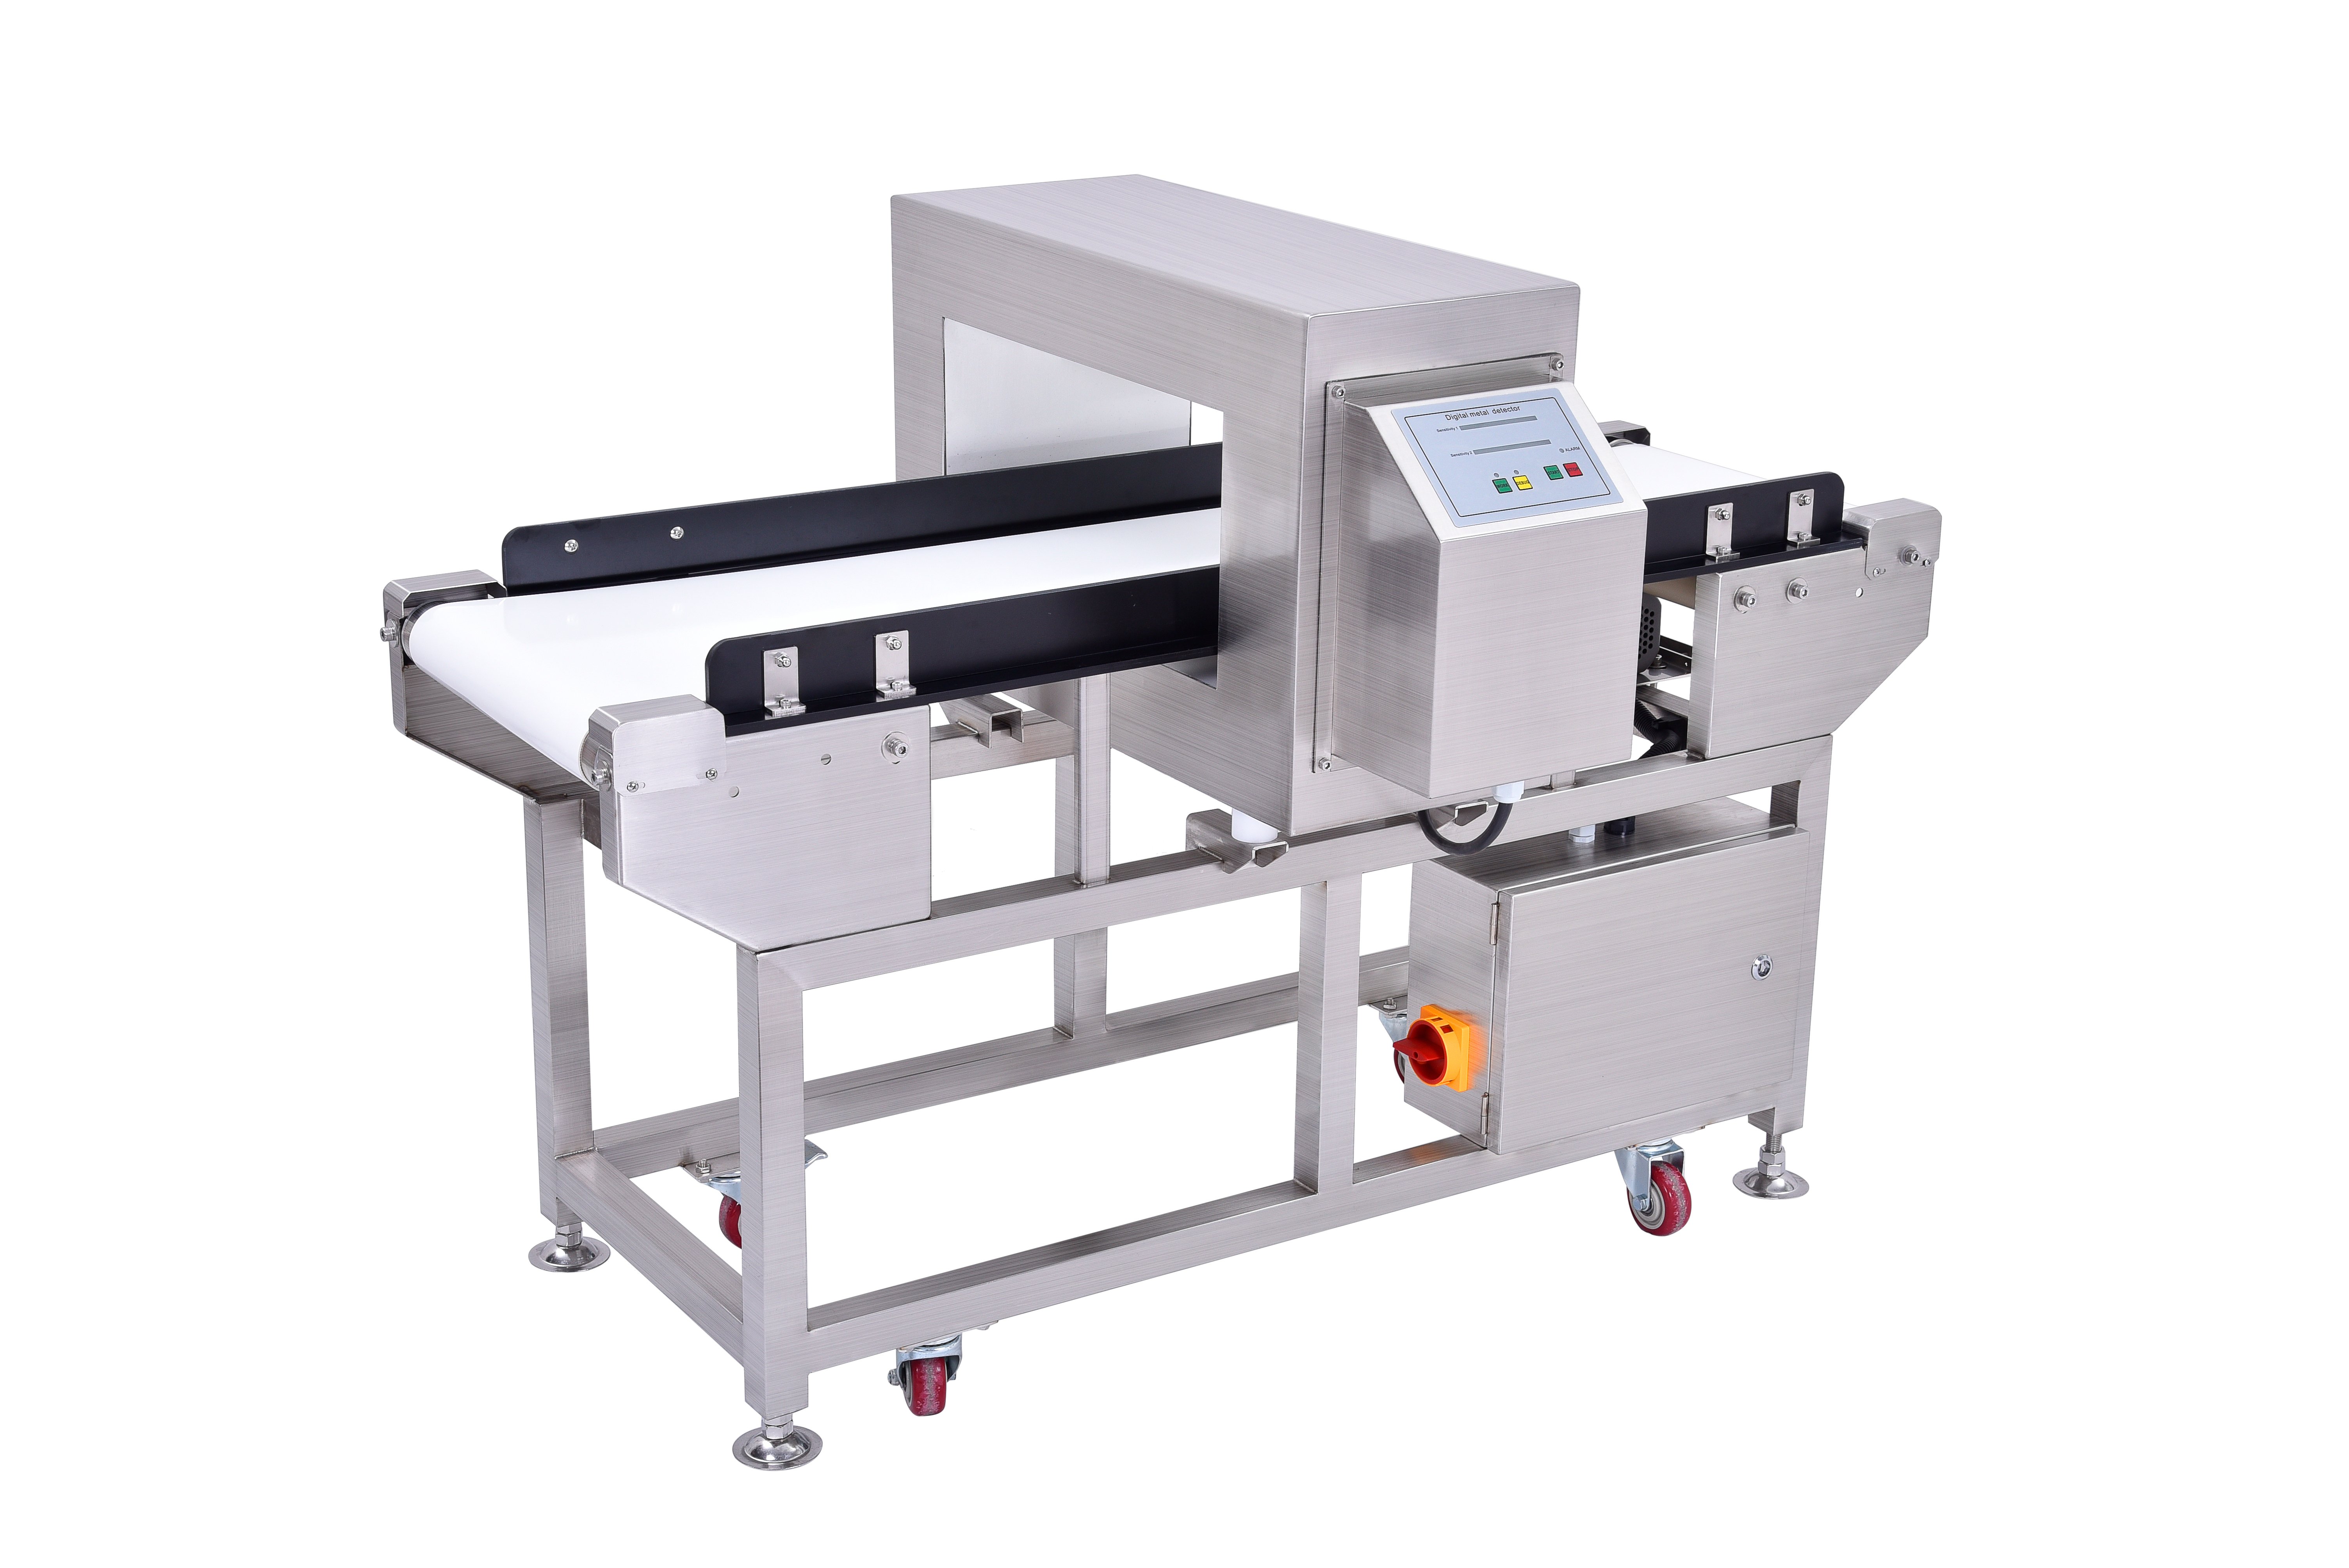
Haute résistance détecteur de métaux les systèmes nécessitent une coordination minutieuse avec l’architecture de la porte de rejet afin de maximiser les taux de détection tout en minimisant les faux positifs qui perturbent les plannings de production. Le processus d’intégration implique la sélection de capteurs compatibles, le réglage approprié des seuils de signal et la mise en place de protocoles de communication fiables entre le matériel de détection et les mécanismes d’activation du rejet.
Comprendre l’intégration du flux de travail de détection et de rejet
Fonctionnement des détecteurs industriels de métaux au sein des lignes de production
Un détecteur de métaux industriel fonctionne en générant un champ électromagnétique qui réagit aux matériaux conducteurs pénétrant dans sa zone de détection. Lorsque des fragments de métaux ferreux ou non ferreux traversent la tête du détecteur, ils provoquent des perturbations du signal que le système surveille en continu. Le détecteur analyse l’amplitude et les caractéristiques fréquentielles du signal afin de distinguer une contamination réelle d’un bruit environnemental, déclenchant une alerte dès que les particules métalliques dépassent le seuil de sensibilité configuré.
L’intégration avec les portillons de rejet exige que le détecteur industriel de métaux communique les événements de détection via des sorties de signal normalisées, généralement des contacts relais ou des protocoles réseau tels que Modbus ou Profinet. Le signal de détection doit activer le portillon de rejet en quelques millisecondes afin de capturer et d’éliminer le produit contaminé avant qu’il ne progresse davantage en aval. Cette synchronisation nécessite un étalonnage précis du temps de réponse ainsi que des essais réguliers pour garantir que les portillons de rejet réagissent de façon fiable à chaque événement de détection.
Mécanismes des portillons de rejet et exigences d’activation
Les portillons de rejet fonctionnent grâce à des systèmes d’actionnement pneumatique, hydraulique ou mécanique qui dévient ou arrêtent physiquement le produit contaminé produits lorsqu’il est signalé par le détecteur de métaux industriel. Les systèmes pneumatiques offrent des temps de réponse rapides et conviennent bien aux lignes à grande vitesse, tandis que les mécanismes hydrauliques fournissent une capacité de force supérieure pour les matériaux plus lourds nécessitant des protocoles d’inspection en vrac. Le choix entre ces technologies dépend de la vitesse de production, du poids du produit, des contraintes d’espace d’installation et de la distance de dérivation requise par rapport au trajet principal de production. Les configurations de détecteurs de métaux robustes doivent tenir compte des exigences en force d’activation des mécanismes de clapet choisis, afin de garantir que la puissance du signal soit suffisante pour déclencher les clapets de façon fiable dans toutes les conditions de fonctionnement.
Les verrous mécaniques empêchent les activations intempestives des portes en exigeant des signaux de détection confirmés avant d’activer les mécanismes de rejet. Les architectures de sécurité à double canal répondent aux normes réglementaires applicables dans les secteurs réglementés, en garantissant qu’une défaillance aléatoire d’un capteur ne puisse pas déclencher indépendamment le rejet d’un produit. L’architecture d’intégration doit inclure une confirmation par retour d’information depuis les portes de rejet vers le système de contrôle du détecteur de métaux industriel, permettant ainsi une vérification en temps réel de l’exécution réussie des actions de rejet.
Normes techniques d’intégration et pratiques de configuration
Interfaçage des signaux et protocoles de communication
Les systèmes modernes de détecteurs de métaux pour usines prennent en charge plusieurs interfaces de communication afin de s’adapter aux architectures variées des équipements de production et aux exigences d’intégration des systèmes anciens. Les sorties relais directes restent courantes pour le contrôle simple des vannes pneumatiques, tandis que les protocoles réseau permettent des diagnostics avancés et une surveillance à distance dans des installations de production réparties. La configuration du détecteur de métaux industriel doit correspondre aux exigences de communication de votre contrôleur de porte de rejet, en garantissant la compatibilité grâce à un appariement correct de l’impédance et de l’alignement des niveaux de tension.
Le chronométrage du signal constitue un paramètre critique dans l’intégration entre détecteur de métaux industriel et porte de rejet, car un décalage de détection ou un retard de réponse de la porte peut permettre à des produits contaminés de sortir de la zone de rejet. Les paramètres configurables de la fenêtre de détection autorisent l’ajustement des niveaux de sensibilité afin d’équilibrer les taux de capture des contaminants et la fréquence des faux positifs.
Positionnement des capteurs et considérations environnementales
Le positionnement optimal du détecteur de métaux industriel sur votre ligne de production influence directement la fiabilité de la détection et l’efficacité de la porte de rejet pour capturer les produits contaminés. La tête du détecteur doit être placée immédiatement avant la porte de rejet afin de réduire au minimum la distance parcourue par le matériau contaminé après détection, ce qui diminue la probabilité d’échappement. Des facteurs environnementaux — notamment la teneur en humidité du produit, la vitesse du convoyeur et la composition du matériau — affectent tous les performances du détecteur de métaux et exigent des ajustements de l’étalonnage du capteur pour maintenir une sensibilité de détection constante. Les systèmes de détecteurs de métaux en usine doivent être protégés contre les projections d’eau directes ou les sources de vibrations susceptibles de nuire à la stabilité du capteur, ce qui rend nécessaire l’installation d’enceintes de protection dans les environnements de transformation à forte humidité.
Les effets du plan de sol et les environnements riches en métaux peuvent réduire la sensibilité des détecteurs industriels de métaux en modifiant la signature électromagnétique de référence par rapport à laquelle les contaminants sont détectés. L’installation de quincaillerie de montage non métallique et un acheminement soigneux des câbles à distance des surfaces conductrices contribuent à maintenir les performances du détecteur dans des agencements d’installations complexes, conformément aux protocoles d’inspection en vrac. Une vérification régulière de l’étalonnage à l’aide d’échantillons normalisés garantit que la dérive environnementale accumulée ne compromet pas la sensibilité de détection sur de longues périodes d’exploitation.
Mise en œuvre de protocoles efficaces de contrôle qualité et de maintenance
Essais, étalonnage et vérification des performances
Des essais complets de l’intégration du détecteur de métaux industriel et de la trappe de rejet doivent être effectués avant le déploiement en production complète, afin de valider le bon fonctionnement de tous les composants du système dans des conditions opérationnelles réalistes. Des étalonnages fondés sur des échantillons certifiés contenant des fragments métalliques de tailles connues établissent des performances de détection de référence, par rapport auxquelles l’exploitation continue du système est évaluée. Des vérifications régulières, réalisées à l’aide d’échantillons de contrôle qualité tout au long des séries de production, fournissent une preuve objective que le système intégré conserve sa capacité fiable à détecter les contaminants, malgré l’usure des équipements ou les variations environnementales. Les journaux de performance des détecteurs de métaux en usine consignent l’historique des détections et permettent d’identifier des tendances révélatrices de problèmes naissants nécessitant une intervention de maintenance, avant qu’ils n’affectent la qualité du produit.
Les essais de réponse de la porte de rejet confirment que les mécanismes d’activation effectuent intégralement leurs courses et reviennent de façon fiable en position neutre après chaque cycle. Les essais sous charge, réalisés dans des conditions de débit maximal, valident que les systèmes détecteurs de métaux haute résistance et les portes de rejet conservent une opération synchronisée, sans décalage temporel ni fatigue mécanique, pendant des cycles de production continus. Les essais de redondance des systèmes de sécurité à double canal confirment que les canaux de détection de secours s’activent correctement si les capteurs principaux se dégradent, assurant ainsi la protection pendant les intervalles de remplacement des capteurs. Des procédures d’essai documentées et des critères d’acceptation des performances garantissent des normes de qualité cohérentes dans tous les sites de production appliquant des protocoles d’inspection en vrac.
Planification de la maintenance et calendriers de service préventif
Les plannings de maintenance préventive des systèmes détecteurs industriels de métaux doivent inclure une inspection régulière des capteurs afin de détecter tout dommage physique, toute corrosion des connecteurs ou tout résidu de produit accumulé pouvant réduire l’efficacité du couplage électromagnétique. Des vérifications de recalibrage effectuées à intervalles définis — généralement mensuels ou trimestriels, selon l’intensité de la production — garantissent que la sensibilité du détecteur reste conforme aux spécifications, malgré d’éventuelles dérives mineures des composants. L’intégrité de l’enceinte du détecteur métallique en usine doit être vérifiée pour empêcher toute infiltration d’humidité ou toute accumulation de poussière susceptible de nuire aux performances du capteur, notamment dans les environnements de transformation alimentaire ou de fabrication pharmaceutique soumis à des conditions fortement humides. Un stock de pièces de rechange spécifiquement adapté à votre configuration de détecteur métallique robuste permet des réparations rapides et limite ainsi les temps d’arrêt de la production en cas de défaillance de composants.
Les composants mécaniques de la porte de rejet nécessitent des calendriers de lubrification adaptés à la technologie d’actionnement et à l’environnement de l’installation, afin d’éviter l’usure qui ralentirait les temps de réponse ou augmenterait la latence d’activation. Les systèmes pneumatiques exigent une vidange régulière pour éliminer l’humidité accumulée dans les conduites sous pression, tandis que les systèmes hydrauliques requièrent une analyse périodique du fluide afin de détecter toute contamination ou dégradation de la viscosité. Les connexions électriques réparties dans l’ensemble du système intégré profitent d’un nettoyage et d’un reserrage périodiques afin de maintenir des chemins de signal à faible résistance, évitant ainsi les déclenchements intempestifs ou les réponses retardées. Des registres d’entretien documentés constituent un historique complet des soins apportés au système, orientant les décisions de remplacement, optimisant la durée de service des détecteurs industriels de métaux et soutenant la fiabilité des inspections en continu pendant toute la période de fonctionnement de l’équipement.
FAQ
Comment les détecteurs industriels de métaux assurent-ils une détection fiable des contaminants dans des environnements de production à grande vitesse ?
Les détecteurs de métaux industriels utilisent un traitement numérique avancé des signaux qui distingue la contamination métallique réelle du bruit électromagnétique grâce à l’analyse fréquentielle et à la comparaison des amplitudes. Les lignes de production à grande vitesse exigent des temps de réponse des détecteurs mesurés en millisecondes, obtenus grâce à un matériel de traitement dédié qui surveille en continu le champ électromagnétique sans latence computationnelle. Les systèmes de détecteurs de métaux d’usine emploient des algorithmes seuils adaptatifs qui tiennent compte des variations de composition des produits, assurant ainsi des performances de détection constantes, qu’il s’agisse de matériaux ferreux ou non ferreux. L’architecture des détecteurs de métaux robustes intègre des éléments de détection redondants qui confirment chaque événement de détection avant de déclencher les portes de rejet, évitant ainsi les fausses alarmes susceptibles d’interrompre le flux de production.
Quels facteurs doivent influencer le choix entre des systèmes de portes de rejet pneumatiques et hydrauliques pour des applications d’inspection en vrac ?
Les portillons de rejet pneumatiques offrent une vitesse de réponse supérieure et des besoins d’entretien réduits, ce qui les rend idéaux pour les lignes de production à grande vitesse, où la déviation rapide des produits limite les engorgements sur les convoyeurs. Les systèmes hydrauliques fournissent une capacité de force plus élevée pour rejeter des matériaux lourds ou des produits dotés d’un important élan, ce qui est essentiel lors du traitement de charges d’inspection en vrac denses que les mécanismes pneumatiques ne parviennent pas à déplacer efficacement. La disponibilité et la stabilité de la pression de l’air comprimé sur le site influencent la viabilité des systèmes pneumatiques, car une alimentation en air irrégulière entraîne des temps de réponse variables des portillons, ce qui nuit à l’efficacité des détecteurs industriels de métaux. Le coût total de possession — incluant l’installation, l’entretien, la disponibilité des pièces de rechange et les besoins en formation — doit guider le choix du système, en complément des critères de performance et des contraintes d’encombrement propres à votre agencement de production.
Comment les opérateurs peuvent-ils vérifier que les systèmes intégrés de détecteurs industriels de métaux et de portes de rejet continuent de fonctionner de manière fiable après l’installation initiale ?
Des essais réguliers à l’aide de standards certifiés de contamination métallique, contenant des fragments de tailles et de masses connues, fournissent une preuve objective que la sensibilité du détecteur de métaux en usine reste dans les plages de performance acceptables, malgré le vieillissement de l’équipement ou les changements environnementaux. Les essais d’activation des portes de rejet confirment que les mécanismes pneumatiques ou hydrauliques réagissent rapidement aux signaux de détection et accomplissent des cycles de course complets sans hésitation mécanique ni activation incomplète.
Table des matières
- Comprendre l’intégration du flux de travail de détection et de rejet
- Normes techniques d’intégration et pratiques de configuration
- Mise en œuvre de protocoles efficaces de contrôle qualité et de maintenance
-
FAQ
- Comment les détecteurs industriels de métaux assurent-ils une détection fiable des contaminants dans des environnements de production à grande vitesse ?
- Quels facteurs doivent influencer le choix entre des systèmes de portes de rejet pneumatiques et hydrauliques pour des applications d’inspection en vrac ?
- Comment les opérateurs peuvent-ils vérifier que les systèmes intégrés de détecteurs industriels de métaux et de portes de rejet continuent de fonctionner de manière fiable après l’installation initiale ?