 EN


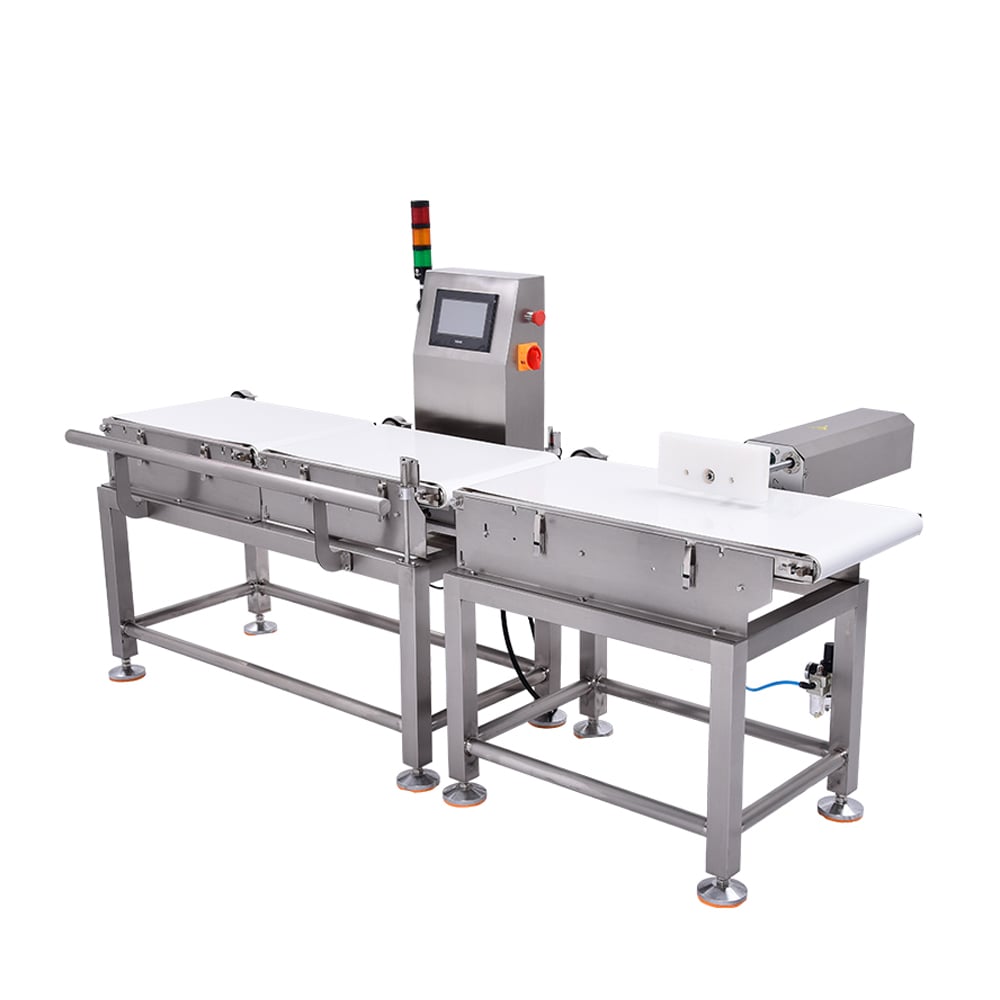
ادغام دریچههای انداختن با خط تولید شما یکی از حیاتیترین تصمیمات عملیاتی در محیطهای تولیدی مدرن محسوب میشود. یک دستگاه تشخیص فلز صنعتی سیستم همراه با مکانیزمهای خودکار انداختن، راهحلی جامع برای کنترل آلودگی ایجاد میکند که هم کیفیت محصول و هم ایمنی مصرفکننده را محافظت میکند. این ادغام اطمینان حاصل میکند که مواد خارجی شناساییشده بلافاصله از جریان تولید خارج شوند و نیازی به مداخله دستی نباشد؛ بنابراین جریان کاری بدون وقفهای ایجاد میشود که ظرفیت تولید را حفظ کرده و دفعات معیوب را حذف میکند.
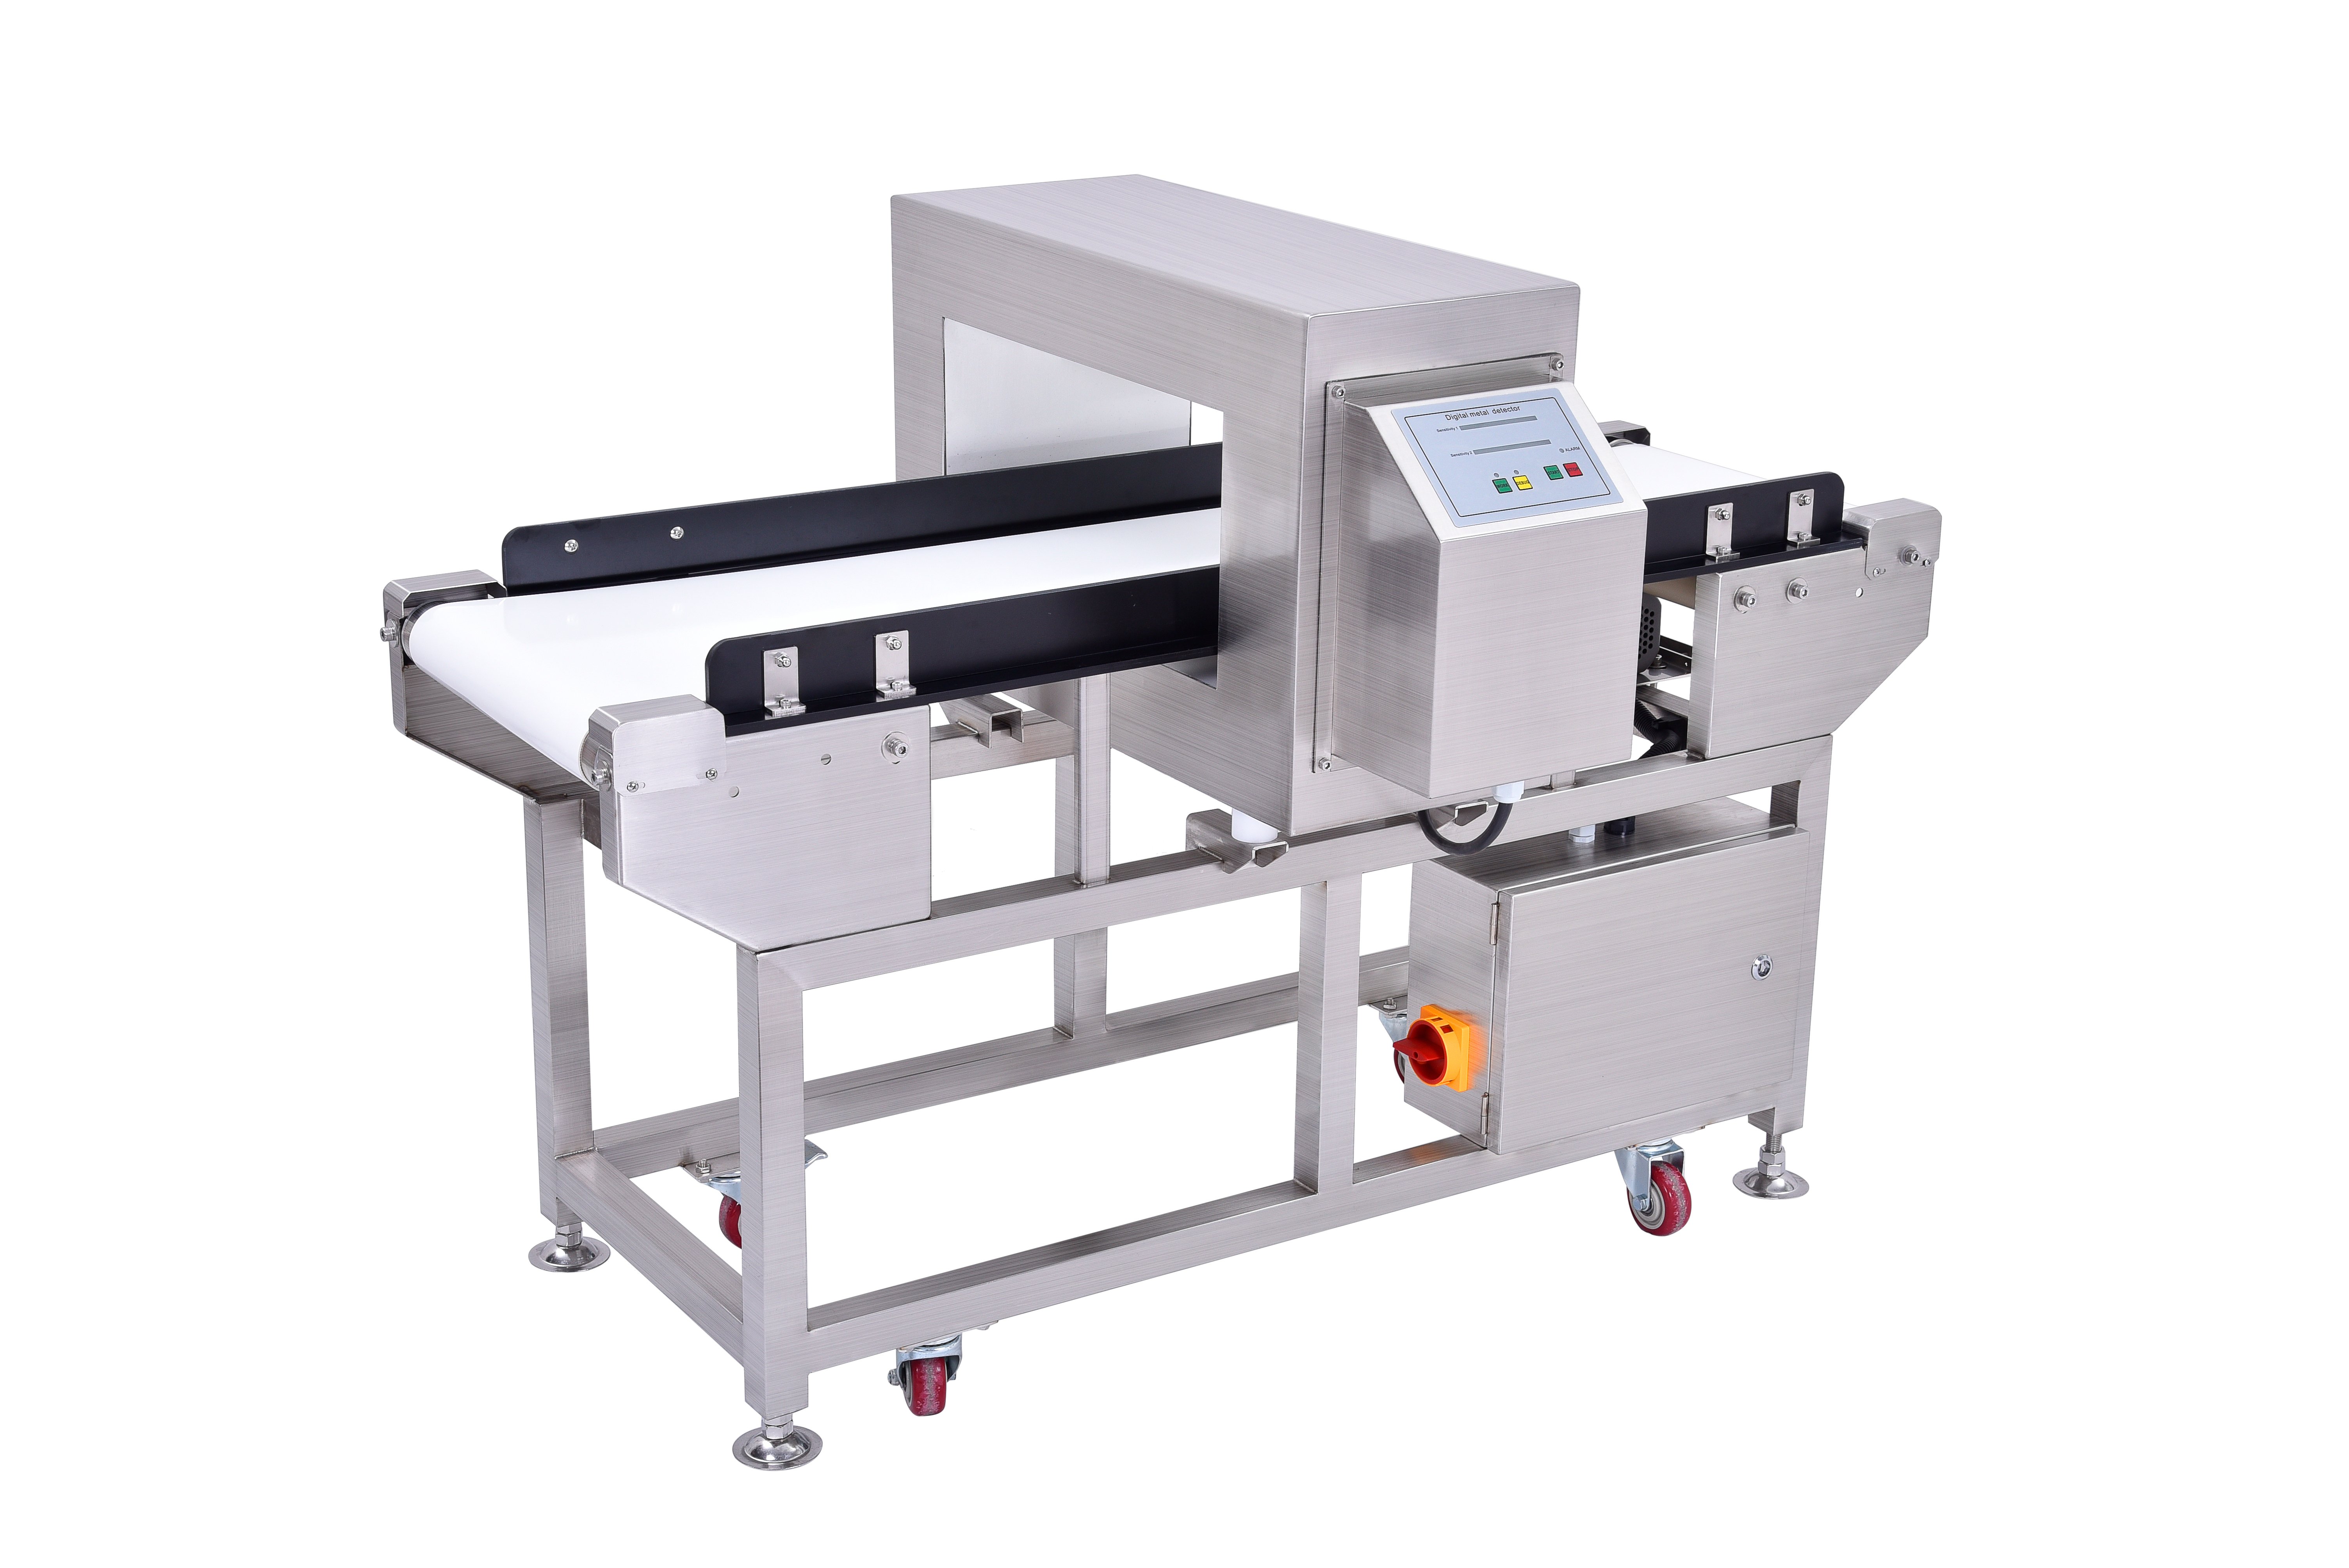
سنگین کار فلز شناس سیستمها نیازمند هماهنگی دقیق با معماری دروازهٔ رد هستند تا نرخ شناسایی بیشینه شود و در عین حال موارد مثبت کاذب که برنامههای تولید را مختل میکنند، کمینه گردند. فرآیند ادغام شامل انتخاب سنسورهای سازگانپذیر، تنظیم صحیح آستانههای سیگنال و برقراری پروتکلهای ارتباطی قابل اعتماد بین سختافزار شناسایی و مکانیزمهای فعالسازی رد است.
درک ادغام گردش کار شناسایی و رد
چگونه دستگاههای صنعتی تشخیص فلز در خطوط تولید عمل میکنند
آشکارساز فلز صنعتی با تولید یک میدان الکترومغناطیسی که به مواد هادی ورودی به منطقه حسگری واکنش نشان میدهد، عمل میکند. وقتی قطعات فلزی آهنی یا غیرآهنی از سرآشکارساز عبور میکنند، اختلالات سیگنالی ایجاد میشوند که سیستم بهطور مداوم آنها را پایش میکند. این آشکارساز با تحلیل ویژگیهای دامنه و فرکانس سیگنال، بین آلودگی واقعی و نویز محیطی تمایز قائل میشود و در صورت عبور ذرات فلزی از آستانه حساسیت تنظیمشده، هشدار فعال میشود.
ادغام با دروازههای رد کردن نیازمند آن است که دستگاه شناسایی فلزات صنعتی رویدادهای تشخیص را از طریق خروجیهای سیگنال استاندارد، معمولاً تماسهای رله یا پروتکلهای شبکهای مانند مودباس یا پروفینت، منتقل کند. سیگنال تشخیص باید در عرض چند میلیثانیه دروازهٔ رد کردن را فعال کند تا محصول آلوده را قبل از پیشرفتن بیشتر در جریان پاییندست بهدرستی شناسایی و حذف نماید. این هماهنگی نیازمند تنظیم دقیق زمانبندی و آزمونهای منظم برای اطمینان از پاسخگویی قابلاطمینان دروازههای رد کردن به هر رویداد تشخیص است.
مکانیزمهای دروازهٔ رد کردن و الزامات فعالسازی
دروازههای رد کردن از طریق سیستمهای عملگر هوای فشرده، هیدرولیک یا مکانیکی کار میکنند که بهصورت فیزیکی محصول آلوده را منحرف یا متوقف مینمایند. محصولات هنگامی که توسط آشکارساز فلزات صنعتی سیگنال داده میشود. سیستمهای پنوماتیک زمان پاسخ سریعی ارائه میدهند و برای خطوط با سرعت بالا بسیار مناسب هستند، در حالی که مکانیزمهای هیدرولیکی ظرفیت نیروی بیشتری را برای مواد سنگینتر که نیاز به پروتکلهای بازرسی انبوه دارند، فراهم میکنند. انتخاب بین این فناوریها به سرعت تولید، وزن محصول، محدودیتهای فضای نصب و فاصله مورد نیاز برای منحرفکردن محصول از مسیر اصلی تولید بستگی دارد. پیکربندیهای آشکارساز فلزات سنگین باید نیروی فعالسازی مورد نیاز مکانیزمهای دریچه انتخابشده را در نظر بگیرند و اطمینان حاصل کنند که قدرت سیگنال بهاندازهای کافی است تا دریچهها را در تمام شرایط عملیاتی بهطور قابلاطمینانی فعال کند.
قفلهای مکانیکی از فعالشدن نادرست دریچهها جلوگیری میکنند، بهطوریکه پیش از بهکارافتادن مکانیزمهای رد، سیگنالهای تشخیص تأییدشده الزامی است. معماری ایمنی دوکاناله با استانداردهای نظارتی حوزههای تنظیمشده همخوانی دارد و اطمینان حاصل میکند که خرابی تصادفی سنسورها نمیتواند بهتنهایی باعث رد محصول شود. معماری ادغام باید تأیید بازخوردی از دریچههای رد را به سیستم کنترل دستگاه تشخیص فلزات صنعتی شامل کند، تا امکان تأیید بلادرنگ انجام موفقیتآمیز اقدامات رد فراهم شود.
استانداردهای فنی ادغام و رویههای پیکربندی
رابط سیگنال و پروتکلهای ارتباطی
سیستمهای مدرن تشخیصدهنده فلز کارخانهای از چندین رابط ارتباطی پشتیبانی میکنند تا با معماریهای متنوع تجهیزات تولیدی و نیازهای ادغام سیستمهای قدیمی سازگار باشند. خروجیهای رله مستقیم همچنان برای کنترل ساده دروازههای پنوماتیک رایج هستند، در حالی که پروتکلهای شبکهای امکان انجام عیبیابی پیشرفته و نظارت از راه دور را در واحدهای تولیدی پراکنده فراهم میکنند. پیکربندی تشخیصدهنده صنعتی فلز باید با نیازهای ارتباطی کنترلکننده دروازه رد هماهنگ باشد و سازگاری از طریق تطبیق صحیح امپدانس و همترازی سطوح ولتاژ تضمین شود.
زمانبندی سیگنال پارامتری حیاتی در ادغام تشخیصدهنده فلز صنعتی و دروازه رد است، زیرا تأخیر در تشخیص یا واکنش دروازه ممکن است به محصولات آلوده اجازه دهد از منطقه رد فرار کنند. پارامترهای قابل پیکربندی پنجره تشخیص امکان تنظیم سطوح حساسیت را فراهم میکنند تا نرخ شناسایی آلایندهها در مقابل فراوانی خطاهای مثبت تعادل یابد.
جایگذاری سنسور و عوامل محیطی
قرارگیری بهینهٔ دستگاههای شناسایی فلز صنعتی در خط تولید شما، بهطور مستقیم بر قابلیت اطمینان تشخیص و کارایی دریچهٔ رد محصولات آلوده تأثیر میگذارد. سر دستگاه شناسایی باید دقیقاً پیش از دریچهٔ رد نصب شود تا فاصلهٔ طیشده توسط مواد آلوده پس از تشخیص به حداقل برسد و احتمال گریز آنها کاهش یابد. عوامل محیطی مانند میزان رطوبت محصول، سرعت نوار نقاله و ترکیب مواد، همه بر عملکرد دستگاههای شناسایی فلز تأثیر میگذارند و نیازمند تنظیم حساسیت سنسورها برای حفظ ثبات در تشخیص هستند. سیستمهای شناسایی فلز کارخانهای باید در برابر پاشش مستقیم آب یا منابع لرزش محافظت شوند، زیرا این عوامل میتوانند پایداری سنسورها را تضعیف کنند؛ بنابراین در محیطهای فرآورش با رطوبت بالا، استفاده از پوششهای محافظ الزامی است.
تأثیرات سطح زمین و محیطهای غنی از فلز میتواند حساسیت دستگاههای شناسایی فلز صنعتی را با تغییر امضای الکترومغناطیسی پایهای که آلایندهها در برابر آن مقایسه میشوند، کاهش دهد. نصب اتصالات غیرفلزی و مسیریابی دقیق کابلها دور از سطوح هادی، به حفظ عملکرد دستگاه در طرحبندیهای چالشبرانگیز تأسیسات که از پروتکلهای بازرسی انبوه پشتیبانی میکنند، کمک میکند. بررسی منظم صحت تنظیم با استفاده از نمونههای استاندارد آزمون، اطمینان حاصل میکند که تغییرات تدریجی ناشی از محیط، در طول دورههای طولانی عملیاتی، حساسیت شناسایی را به خطر نمیاندازد.
اجراي پروتکلهای کنترل کیفیت و نگهداری مؤثر
آزمون، تنظیم و ارزیابی عملکرد
آزمون جامع یکپارچهسازی دستگاه شناسایی فلزات صنعتی و دریچهٔ رد باید پیش از راهاندازی کامل تولید انجام شود تا اطمینان حاصل گردد که تمامی اجزای سیستم در شرایط عملیاتی واقعی بهدرستی کار میکنند. استانداردهای کالیبراسیون با استفاده از نمونههای آزمون تأییدشده که حاوی قطعات فلزی با اندازههای مشخص هستند، عملکرد پایهٔ شناسایی را تعیین میکنند و عملکرد جاری سیستم در مقایسه با آن ارزیابی میشود. آزمونهای تأیید منظم با استفاده از نمونههای کنترل کیفیت در طول دورههای تولید، شواهد عینی از توانایی پیوستهٔ سیستم یکپارچه در شناسایی آلایندهها فراهم میکنند، حتی در صورت سایش تجهیزات یا تغییرات محیطی. سوابق عملکرد دستگاه شناسایی فلزات کارخانه، تاریخچهٔ شناسایی را ثبت کرده و امکان شناسایی الگوهایی را فراهم میسازند که نشاندهندهٔ مشکلات در حال پیشرفت بوده و نیازمند توجه تعمیراتی پیش از آن هستند که بر کیفیت محصول تأثیر بگذارند.
آزمونهای پاسخ دریچهٔ رد، تأیید میکنند که مکانیزمهای فعالسازی بهطور کامل در طول محدودهٔ حرکت خود جابهجا میشوند و پس از هر چرخه بهطور قابلاطمینانی به موقعیت بیطرفی بازمیگردند. آزمونهای بارگذاری در شرایط حداکثر ظرفیت عبور، تأیید میکنند که سیستمهای تشخیصدهندهٔ فلزات سنگین و دریچههای رد، در طول روندهای تولیدی مداوم، بدون تأخیر زمانی یا خستگی مکانیکی، بهصورت همزمان عمل میکنند. آزمونهای افزونگی سیستمهای ایمنی دوکاناله، تأیید میکنند که در صورت کاهش عملکرد سنسورهای اصلی، کانالهای تشخیصی پشتیبان بهدرستی فعال میشوند و حفاظت را در طول بازههای تعویض سنسورها حفظ میکنند. رویههای آزمون مستندشده و معیارهای پذیرش عملکرد، استانداردهای کیفی یکسانی را در تمامی تسهیلات تولیدی که پروتکلهای بازرسی انبوه را اجرا میکنند، تضمین میکنند.
برنامهریزی نگهداری و زمانبندی خدمات پیشگیرانه
برنامههای نگهداری پیشگیرانه برای سیستمهای شناساگر فلزات صنعتی باید شامل بازرسی منظم حسگرها جهت آسیبهای فیزیکی، خوردگی اتصالدهندهها یا تجمع مواد محصول که میتواند کارایی جفتشدن الکترومغناطیسی را کاهش دهد، باشد. بازبینیهای مجدد کالیبراسیون در فواصل مشخصشده — معمولاً ماهانه یا سهماهه، بسته به شدت تولید — اطمینان میدهد که حساسیت شناساگر در محدوده مشخصشده باقی میماند، حتی در صورت انحراف جزئی اجزای داخلی. باید تمامیت پوشش شناساگر فلزی کارخانه بررسی شود تا از نفوذ رطوبت یا تجمع گرد و غبار که عملکرد حسگر را تحت تأثیر قرار میدهد، جلوگیری شود؛ بهویژه در محیطهای تولید مواد غذایی یا دارویی که در معرض شرایط پرتراکم رطوبت قرار دارند. موجودی قطعات یدکی که بهطور خاص برای پیکربندی شناساگر فلزی سنگینوزن شما تأمین شدهاند، امکان تعمیرات سریع را فراهم میکنند و زمان ایست تولید را در صورت خرابی اجزا به حداقل میرسانند.
اجزای مکانیکی دروازهٔ رد نیازمند برنامههای روانسازی مناسب با فناوری عملگری و محیط تأسیسات هستند تا از سایش جلوگیری شود که موجب کندی زمان پاسخ یا افزایش تأخیر در فعالسازی میشود. سیستمهای پنوماتیک نیازمند نگهداری منظم برای تخلیهٔ رطوبت انباشتهشده در لولههای فشار هستند، درحالیکه سیستمهای هیدرولیک نیازمند تحلیل دورهای روغن برای شناسایی آلودگی یا کاهش ویسکوزیته هستند. اتصالات الکتریکی در سراسر سیستم یکپارچه از تمیزکاری و تنظیم مجدد گشتاور دورهای بهره میبرند تا مسیرهای انتقال سیگنال با مقاومت کم حفظ شوند و از ایجاد پاسخهای نادرست یا تأخیر در واکنش جلوگیری شود. ثبت مستندات نگهداری، تاریخچهای جامع از مراقبت از سیستم ایجاد میکند که در تصمیمگیریهای جایگزینی راهنمایی میکند و عمر خدماتی دستگاههای تشخیص فلز صنعتی را بهینه میسازد و همچنین قابلیت اطمینان بازرسی انبوه را در طول دورههای عملیاتی تجهیزات پشتیبانی میکند.
پرسشهای متداول
دستگاههای تشخیص فلز صنعتی چگونه تشخیص قابل اعتماد آلایندهها را در محیطهای تولید با سرعت بالا تأمین میکنند؟
آشکارسازهای فلزی صنعتی از پردازش پیشرفتهٔ دیجیتال سیگنال استفاده میکنند که با تحلیل فرکانس و مقایسهٔ دامنه، آلودگی واقعی فلزی را از نویز الکترومغناطیسی تمییز میدهد. خطوط تولید پرسرعت نیازمند زمان پاسخ آشکارساز هستند که در میلیثانیه اندازهگیری میشود؛ این امر با سختافزار پردازش اختصاصی که بهصورت مداوم میدان الکترومغناطیسی را بدون تأخیر محاسباتی نظارت میکند، حاصل میشود. سیستمهای آشکارساز فلزی کارخانهای از الگوریتمهای آستانهٔ تطبیقی بهره میبرند که تغییرات در ترکیب محصول را در نظر میگیرند و عملکرد یکنواخت آشکارسازی را حتی هنگام پردازش مواد فرّوس یا غیرفرّوس حفظ میکنند. معماری آشکارساز فلزی سنگین از عناصر حسگر افزونهای تشکیل شده است که رویدادهای آشکارسازی را پیش از فعالسازی دریچههای رد تأیید میکنند و از هشدارهای کاذب که جریان تولید را مختل میکنند، جلوگیری مینمایند.
چه عواملی باید در انتخاب میان سیستمهای دریچهٔ رد پنوماتیک و هیدرولیک برای کاربردهای بازرسی عمده مؤثر باشند؟
دروازههای پنوماتیک رد کردن، سرعت پاسخدهی برتر و نیاز کمتر به نگهداری را ارائه میدهند و بنابراین برای خطوط تولید با سرعت بالا ایدهآل هستند؛ جایی که منحرف کردن سریع محصولات، تجمع روی نوار نقاله را به حداقل میرساند. سیستمهای هیدرولیکی ظرفیت نیروی بیشتری برای رد کردن مواد سنگین یا محصولاتی با اندازهگیری تکانه قابل توجه فراهم میکنند که در پردازش بارهای بازرسی دستهجمعی متراکم ضروری است و مکانیزمهای پنوماتیک نمیتوانند آنها را بهطور کارآمد جابهجا کنند. موجود بودن هوای فشرده در تأسیسات و پایداری فشار آن، بر امکانپذیری سیستمهای پنوماتیک تأثیر میگذارد؛ زیرا تأمین نامنظم هوای فشرده، زمانهای پاسخ متغیر در دروازهها ایجاد میکند و این امر عملکرد مؤثر آشکارسازهای صنعتی فلز را تحت تأثیر قرار میدهد. هزینه کل مالکیت — شامل نصب، نگهداری، دسترسی به قطعات یدکی و نیازهای آموزشی — باید همراه با معیارهای عملکردی و محدودیتهای فضایی خاص چیدمان تولید شما، در انتخاب سیستم راهنماییکننده باشد.
اپراتورها چگونه میتوانند اطمینان حاصل کنند که سیستمهای ترکیبی تشخیصدهنده فلز صنعتی و دروازههای رد کردن پس از نصب اولیه بهطور قابل اعتمادی ادامه میدهند؟
آزمونهای منظم با استانداردهای تأییدشده آلودگی فلزی که اندازهها و وزنهای مشخصی از قطعات را دارند، شواهد عینی ارائه میدهند که حساسیت دستگاههای تشخیصدهنده فلز در کارخانه همچنان در محدودههای عملکردی قابل قبول باقی میماند، حتی در صورت فرسودگی تجهیزات یا تغییرات محیطی. آزمونهای فعالسازی دروازههای رد کردن تأیید میکنند که مکانیزمهای پنوماتیک یا هیدرولیک بهسرعت به سیگنالهای تشخیص واکنش نشان میدهند و چرخههای کامل حرکتی را بدون تأخیر مکانیکی یا فعالسازی ناقص انجام میدهند.
فهرست مطالب
- درک ادغام گردش کار شناسایی و رد
- استانداردهای فنی ادغام و رویههای پیکربندی
- اجراي پروتکلهای کنترل کیفیت و نگهداری مؤثر
-
پرسشهای متداول
- دستگاههای تشخیص فلز صنعتی چگونه تشخیص قابل اعتماد آلایندهها را در محیطهای تولید با سرعت بالا تأمین میکنند؟
- چه عواملی باید در انتخاب میان سیستمهای دریچهٔ رد پنوماتیک و هیدرولیک برای کاربردهای بازرسی عمده مؤثر باشند؟
- اپراتورها چگونه میتوانند اطمینان حاصل کنند که سیستمهای ترکیبی تشخیصدهنده فلز صنعتی و دروازههای رد کردن پس از نصب اولیه بهطور قابل اعتمادی ادامه میدهند؟