 EN


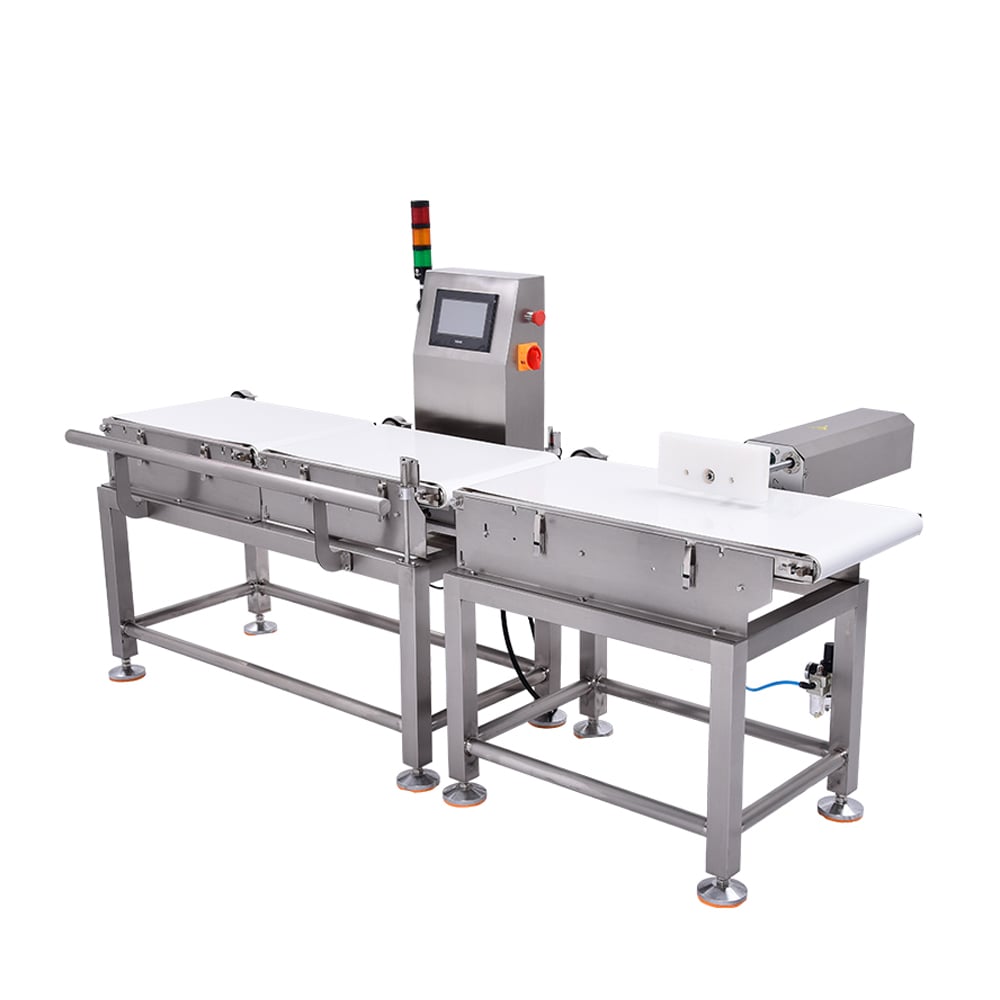
Tagasilükkamisväravate ühendamine teie tootmisliiniga on üks olulisemaid operatsioonilisi otsuseid kaasaegsetes tootmistehastes. tööstuslik metallidektaktor süsteem, millele on paigaldatud automaatsed tagasilükkamise mehhanismid, moodustab täieliku saasteohje lahenduse, mis kaitseb nii toote kvaliteeti kui ka tarbijate ohutust. See integreerimine tagab, et tuvastatud võõrkehad eemaldatakse kohe tootmisvoost ilma inimliku sekkumiseta, luues selgelt läbipaistva töövoogu, mis säilitab tootmiskiiruse ning vältib vigaste partiidide teket.
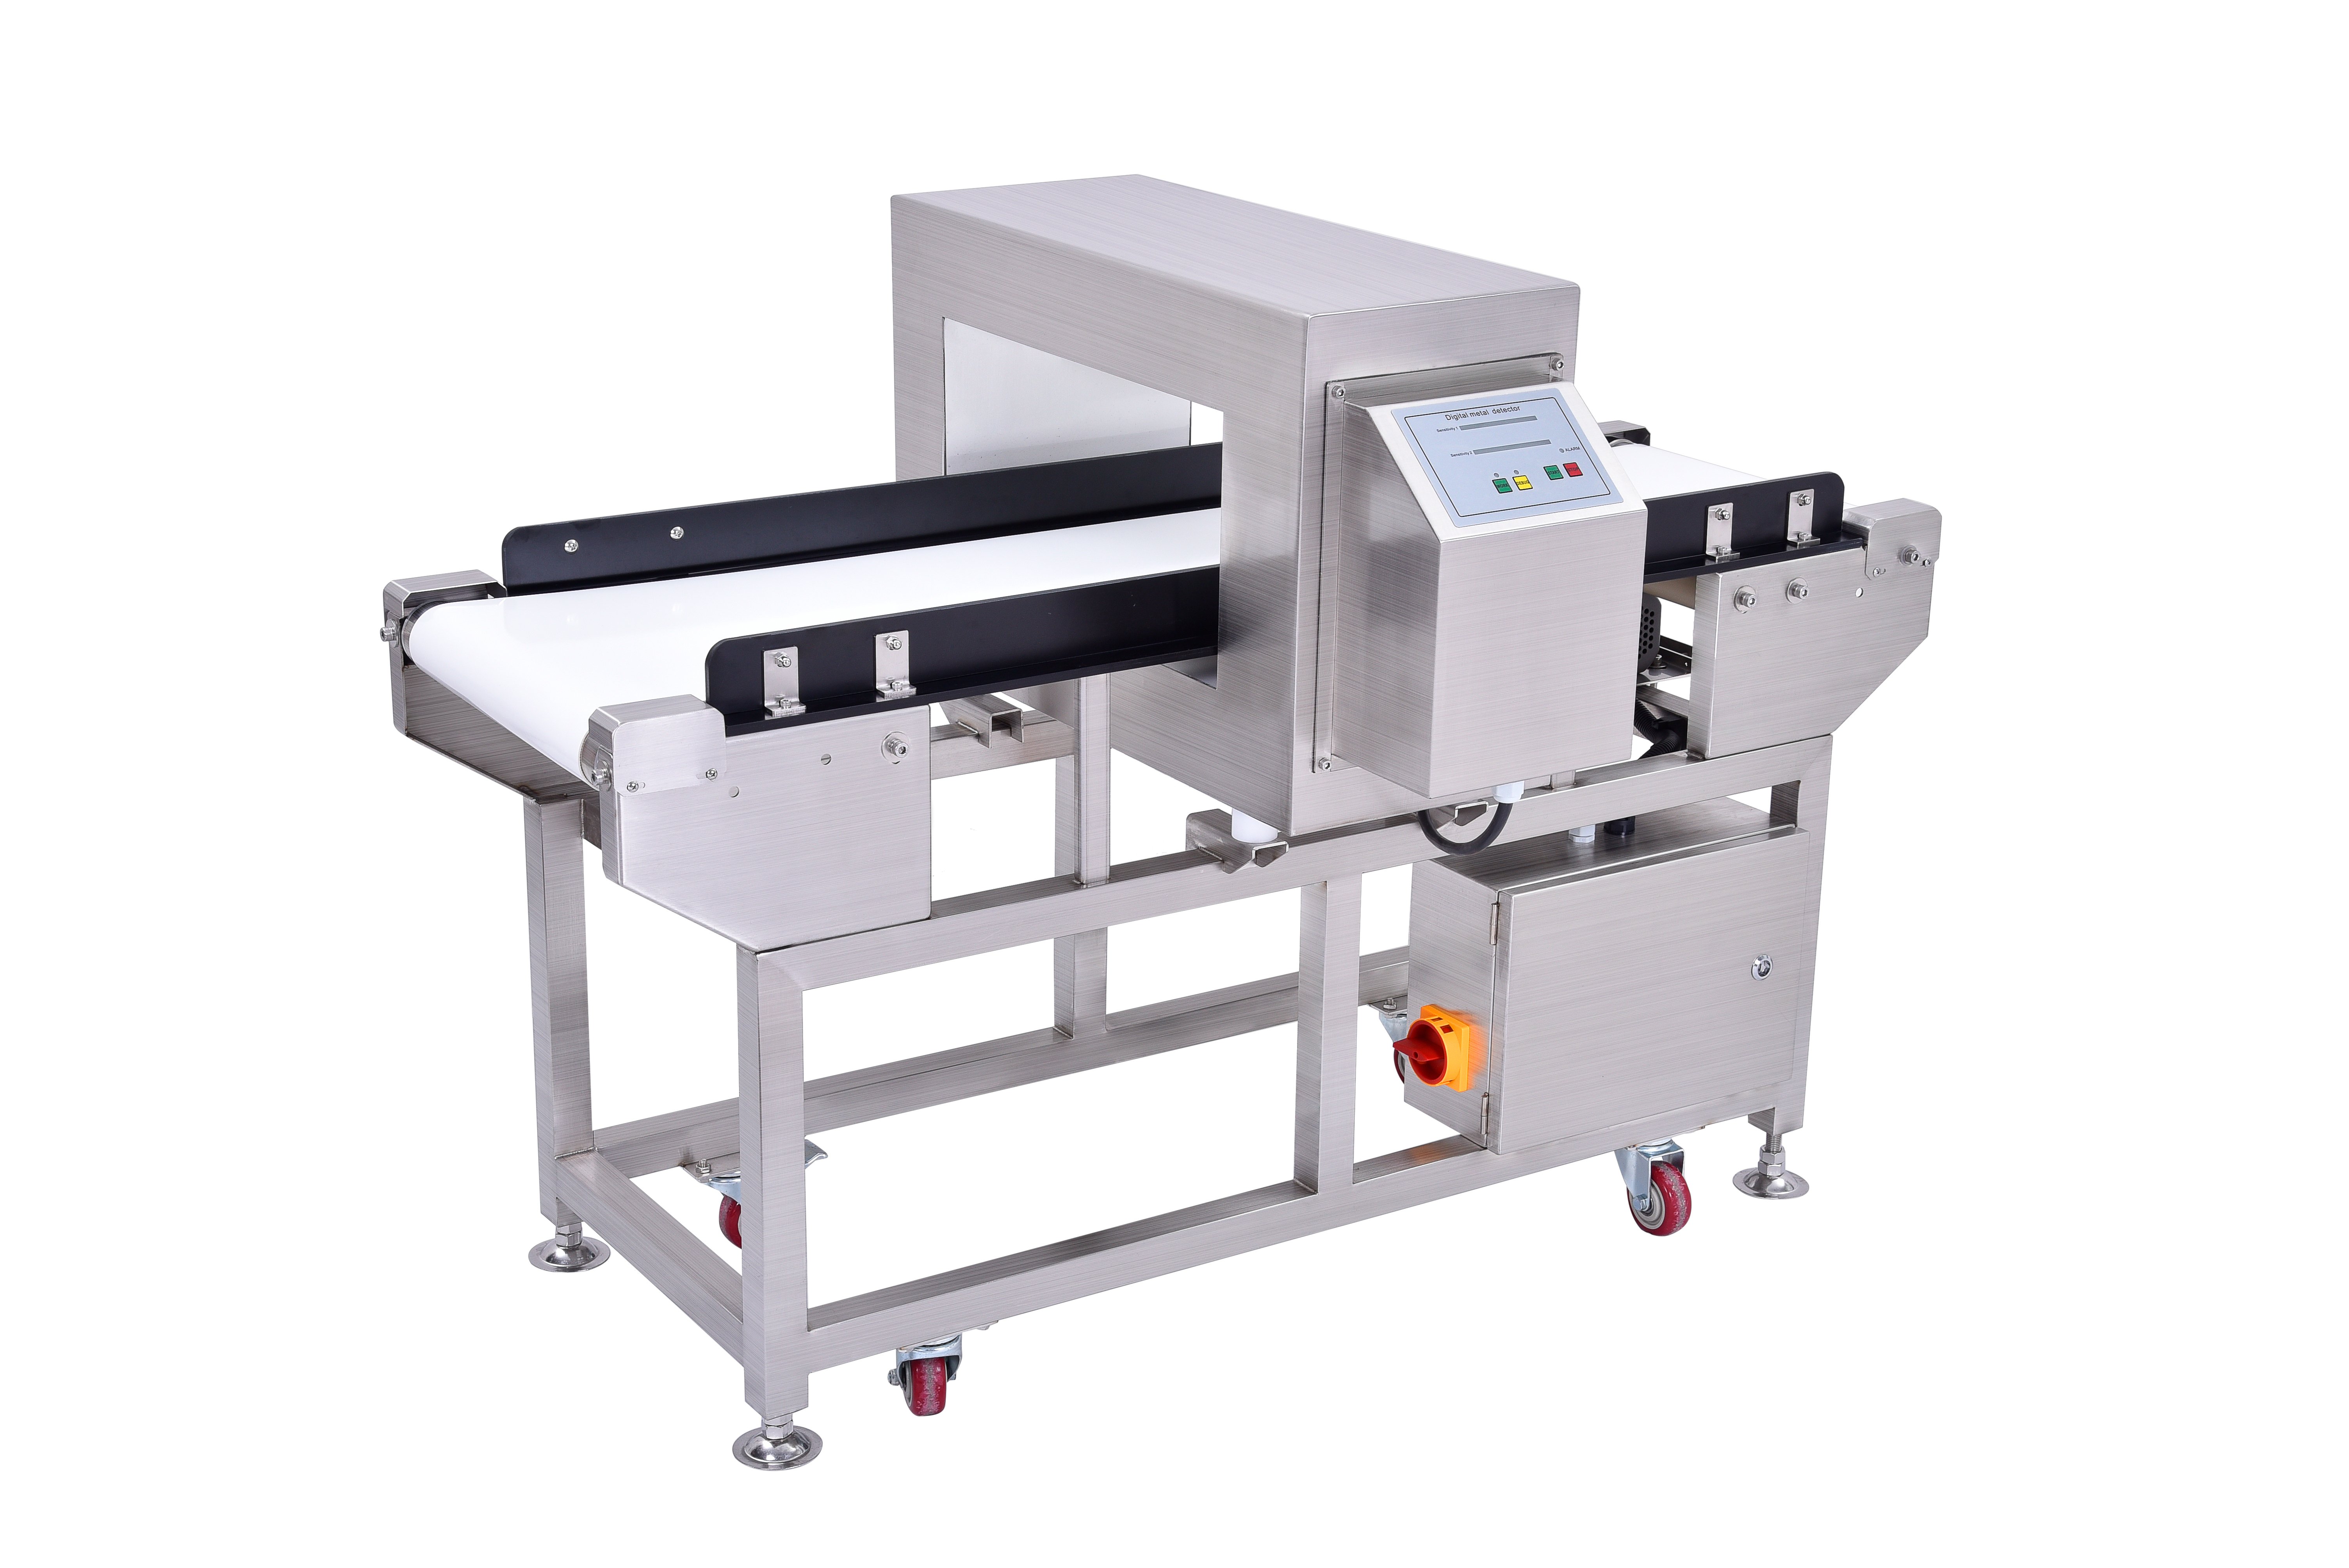
Tugev kvalifikatsioon metallide detektor süsteemid nõuavad täpselt koordineerimist tagasilükkamisväravate arhitektuuriga, et maksimeerida tuvastamismäära ja minimeerida valepositiivseid tulemusi, mis häirivad tootmisgraafikuid. Integreerimisprotsess hõlmab sobivate sensorite valikut, signaalipiirväärtuste õiget seadistamist ning usaldusväärsete suhtlussüsteemide loomist tuvastusseadmete ja tagasilükkamise aktiveerimise mehhanismide vahel.
Tuvastamise ja tagasilükkamise töövoogude integreerimise mõistmine
Kuidas töötavad tööstuslikud metallituvastid tootmisliinidel
Tööstuslik metallituvastaja töötab elektromagnetvälja genereerimisel, mis reageerib juhtivatele materjalidele, mis sisenevad selle tundlikku tsooni. Kui ferrooset või mitteferrooset metalli tükkide läbib tuvastuspea, teevad nad signaali häireid, mida süsteem jälgib pidevalt. Tuvastaja analüüsib signaali amplituudi ja sagedusomadusi, et eristada tegelikku saastumist keskkonna müraga, ning aktiveerib hoiatuse, kui metalliosakesed ületavad seadistatud tundlikkuse läve.
Süsteemi integreerimine tagasilükkamisväravatega nõuab tööstuslikku metallituvastajat, et see edastaks avastamise sündmused standardsete signaaliväljundite kaudu, tavaliselt releekontaktide või võrguprotokollide kaudu, näiteks Modbus või Profinet. Avastamissignaal peab aktiveerima tagasilükkamisvärava millisekundites, et püüda kinni ja eemaldada saastunud toode enne selle edasist liikumist allavoolu. Selle sünkroonimise jaoks on vajalik täpne ajastuse kalibreerimine ja regulaarsed testid, et tagada, et tagasilükkamisväravad reageeriksid usaldusväärselt igale avastamissündmusele.
Tagasilükkamisväravate mehhanismid ja aktiveerimisnõuded
Tagasilükkamisväravad töötavad pneumaatiliste, hüdrauliliste või mehaaniliste aktiveerimissüsteemide kaudu, mis füüsiliselt suunavad ümber või peatavad saastunud tooted siis, kui tööstuslik metallituvastaja annab signaali. Pneumaatsüsteemid pakuvad kiireid reageerimisaegu ja sobivad hästi kõrgkiiruslikele tootmisliinidele, samas kui hüdraulilised mehhanismid pakuvad suuremat jõudlust raskemate materjalide jaoks, mille puhul on vajalikud massilise kontrolli protokollid. Selle tehnoloogia valik sõltub tootmisikiirusest, toote kaalust, paigaldusruumi piirangutest ja nõutavast kõrvalejuhtimisest peamiselt tootmisliinilt. Tugevate metallituvastajate konfiguratsioonid peavad arvestama valitud väravamehhanismide aktiveerimisjõu nõuetega, tagades, et signaali tugevus on piisav väravate usaldusväärseks aktiveerimiseks kõigis töötingimustes.
Mehaanilised lukustused takistavad valede väravate aktiveerimist, nõudes enne tagasilükkamismehhanismide käivitamist kinnitatud tuvastussignaale. Kahekanalased ohutusarhitektuurid vastavad reguleeritud tööstusharude regulatiivsetele nõuetele, tagades, et juhuslikud sensorite tõrked ei saa iseseisvalt põhjustada toote tagasilükkamist. Integreerimisarhitektuur peaks sisaldama tagasisidekinnitust tagasilükkamisväravatelt tööstusliku metallituvastusseadme juhtsüsteemile, võimaldades reaalajas kontrollida, kas tagasilükkamistoimingud on edukalt lõpetatud.
Tehnilised integreerimisstandardid ja seadistuspraktikad
Signaalide ühendamine ja suhtlusprotokollid
Kaasaegsed tehasese metallituvastussüsteemid toetavad mitmeid suhtlusliideseid, et vastata erinevatele tootmisseadmete arhitektuuridele ja vanema põhjaga süsteemide integreerimisnõuetele. Otsestes releeväljundites kasutatakse endiselt laialdaselt lihtsat pneumaatilise väravakontrolli, samas kui võrguprotokollid võimaldavad täiustatud diagnostikat ja kaugseiret hajutatud tootmisrajatistes. Tööstusliku metallituvastaja konfiguratsioon peab vastama teie tagasilükkamisvärava kontrolleri suhtlusnõuetele, tagades ühilduvuse sobiva takistusväärtuse ja pinge taseme kohaselt.
Signaali ajastus on oluline parameeter tööstusliku metallituvastaja ja tagasilükkamisvärava integreerimisel, sest tuvastusviivitus või värava reageerimise viivitus võib lubada saastatud toodetele tagasilükkamispiirkonnast pääseda. Seadistatavad tuvastusakna parameetrid võimaldavad tundlikkustaseme kohandamist, et tasakaalustada saastatuse tuvastamise tõenäosust ja valepositiivsete signaalide esinemissagedust.
Anduri paigutus ja keskkonnaarvestused
Tööstusliku metallituvastaja optimaalne paigutus tootmisliinil mõjutab otseselt tuvastuskindlust ja reageerimisluugi tõhusust saastatud toodete kinnipidamisel. Tuvastuspea tuleb paigutada otse enne reageerimisluuki, et vähendada saastatud materjali liikumise kaugust pärast tuvastust ning seega ka põhjustada saastatud toodete pääsemise tõenäosust. Keskkonnategurid – sealhulgas toote niiskussisaldus, konveiori kiirus ja materjali koostis – mõjutavad metallituvastaja tööd ning nõuavad tundlikkuse säilitamiseks andurite kalibreerimise kohandamist. Tegelikud metallituvastussüsteemid peavad olema kaitstud otsest veepihustusest ja vibratsiooniallikatest, mis võivad halvendada andurite stabiilsust; seetõttu on niiskes töötlemiskeskkonnas vajalikud kaitsekaitsed.
Põhjapinna mõjud ja metallirikkad keskkonnad võivad vähendada tööstusliku metallitunduri tundlikkust, muutes taustelektromagnetilist signaali, millega võrreldakse saasteaineid. Mittemetallistest materjalidest kinnitusvarustuse paigaldamine ja kaablite ettevaatlik juhtimine eemalt juhtivatest pindadest aitab säilitada tunduri toimivust keerukates tehasesisustustes, mis toetavad massilisi kontrolliprotseduure. Regulaarne kalibreerimise kontroll standardsete testproovide abil tagab, et kogunenud keskkonnamõju ei vähenda tuvastustundlikkust pikema tööperioodi jooksul.
Tõhusa kvaliteedikontrolli ja hooldusprotokollide rakendamine
Testimine, kalibreerimine ja toimivuse kontroll
Tööstusliku metallituvastaja ja tagasilükkamisvärava terviklikku testimist tuleb teha enne täielikku tootmiskasutusele võtmist, et kinnitada, et kõik süsteemi komponendid töötavad korralikult reaalsetes töötingimustes. Kalibreerimisstandardsed testproovidega, mis sisaldavad sertifitseeritud teadaolevaid metallitükke, määratakse algtuvastusjõudlus, mille suhtes jälgitakse süsteemi pidevat toimimist. Regulaarne kontrolltestimine kvaliteedikontrolliproovidega tootmisprotsessi jooksul annab objektiivset tõendust, et integreeritud süsteem tuvastab saasteaineid usaldusväärselt ka siis, kui seadmed kuluvad või muutuvad keskkonnatingimused. Tehasese metallituvastaja jõudluse logid dokumenteerivad tuvastusajalugu ja võimaldavad tuvastada mustreid, mis viitavad arenevatele probleemidele ning nõuavad hooldustähelepanu enne kui need mõjutavad toote kvaliteeti.
Tagasilükkamisvärava reageerimise testimine kinnitab, et aktiveerimismehhanismid liiguvad täielikult läbi oma liikumisvahemiku ja naasuvad usaldusväärselt neutraalsesse asendisse pärast iga tsükli. Koormustestimine maksimaalse läbilaskega tingimustes kinnitab, et kõrgklassilised metalliavastussüsteemid ja tagasilükkamisväravad säilitavad sünkroonsed toimingud ilma ajalise nihkumiseta või mehaanilise väsimuseta pidevate tootmisjooksude ajal. Kahekanaliste turvaliikumissüsteemide üleliialtuse testimine kinnitab, et varuavastuskanalid aktiveeruvad õigesti, kui esmane andur degradeerub, säilitades kaitse andurite vahetamise ajaks. Dokumenteeritud testimisprotseduurid ja jõudluse vastuvõtmise kriteeriumid tagavad ühtlase kvaliteedi standardi kõigis tootmisrajatistes, kus rakendatakse massinspektsiooni protokolle.
Hooldusplaan ja ennetava hoolduse grafik
Tööstusliku metallituvastussüsteemi ennetava hoolduse graafikus tuleb ette näha regulaarne anduri kontroll füüsilise kahjuga, ühenduste korrosiooniga või tootejääkide kogunemisega, mis võivad halvendada elektromagnetilise sidumise efektiivsust. Kalibreerimise uuesti kontrollimine määratud intervallides – tavaliselt iga kuu või kvartalis, sõltuvalt tootmisintensiivsusest – tagab, et tuvastussüsteemi tundlikkus jääb spetsifikatsioonile vastavaks ka väikeste komponentide kõrvalekallete korral. Tehasese metallituvastussüsteemi korpuse terviklikkuse kontrollimine on vajalik niiskuse sissepääsu ja tolmu kogunemise ennetamiseks, mis võib halvendada anduri tööd, eriti toiduainetööstuses ja ravimite tootmisel, kus valitsevad kõrged niiskustasemed. Teie rasketele metallituvastussüsteemidele mõeldud asendusosade varu võimaldab kiireid remonte ja vähendab seega tootmishäireid komponentide väljalangemise korral.
Tagasilükkamisvärava mehaaniliste komponentide lubrikatsioonikavad peavad vastama aktueerimistehnoloogiale ja tehase keskkonnale, et vältida kulumist, mis aeglustaks reageerimisaegu või suurendaks aktiveerimise viivitust. Pneumaatiliste süsteemide puhul on vajalik regulaarne niiskuse eemaldamine rõhuliinidest, samas kui hüdrauliliste süsteemide puhul tuleb vedelikku perioodiliselt analüüsida saastumise või viskoossuse halvenemise tuvastamiseks. Kogu integreeritud süsteemi elektrilised ühendused saavad kasu perioodilisest puhastamisest ja uuesti pingutamisest, et säilitada madala takistusega signaaliteed, mis takistavad valesti aktiveerumist või viivitusi reageerimisel. Dokumenteeritud hoolduslogid loovad süsteemi hoolduse täieliku ajalooga, mis juhib asendusotsuseid ja aitab optimeerida tööstusliku metallituvastaja kasutusiga ning toetab massinspektsiooni usaldusväärsust kogu seadme tööperioodil.
KKK
Kuidas saavutavad tööstuslikud metallituvastajad usaldusväärset saastumise tuvastamist kõrgkiiruslikes tootmiskeskkondades?
Tööstuslikud metallituvastid kasutavad täiustatud digitaalset signaalitöötlust, mis eristab autentset metallisoonetust elektromagnetilisest mürgist sagedusanalüüsi ja amplituudi võrdlusmeetodite abil. Kõrgkiiruslikud tootmisliinid nõuavad tuvastusreaktsiooniaegu, mida mõõdetakse millisekundites; seda saavutatakse spetsiaalse töötlusriistvara abil, mis jälgib pidevalt elektromagnetvälja ilma arvutusliku viivituseta. Tehasesiseste metallituvastite süsteemid kasutavad kohanduvaid lävealgoritme, mis arvestavad toote koostise muutustega ning tagavad järjepideva tuvastusjõudluse nii ferroossete kui ka mitteferroossete materjalide töötlemisel. Rasket kasutust silmas pidades loodud metallituvastite arhitektuur hõlmab üleliialisi tajuelemente, mis kinnitavad tuvastusürituse enne tagasilükkamisväravate aktiveerimist ning vältivad valealarme, mis häirivad tootmisprotsessi.
Millised tegurid peaksid mõjutama valikut pneumaatiliste ja hüdrauliliste tagasilükkamisväravate süsteemide vahel massinspektsiooni rakendustes?
Pneumaatilised tagasilükkamisväravad pakuvad üleüldiselt kiiremat reageerimiskiirust ja vähem hooldust, mistõttu on nad ideaalsed kõrgkiiruseliste tootmisliinide jaoks, kus kiire toote suunamine ära vähendab konveieris tekkevaid ummistusi. Hüdraulikasüsteemid pakuvad suuremat jõudlust raskete materjalide või suure impulssiga toodete tagasilükkamiseks, mis on oluline tihedate masskontrollkoormuste töötlemisel, mida pneumaatilised mehhanismid ei suuda tõhusalt liigutada. Tehase kompressoriõhu saadavus ja rõhu stabiilsus mõjutavad pneumaatilise süsteemi kasutatavust, sest ebakindel õhuto supply põhjustab muutlikke väravate reageerimisaegu, mis kahjustab tööstusliku metallidetektori tõhusust. Süsteemi valikut peaks juhtima kogu omamiskulu – sealhulgas paigaldus, hooldus, varuosade saadavus ja koolitusnõuded – koos tootmispaigutusele iseloomulike toimivus- ja ruumipiirangutega.
Kuidas saavad operaatoreid kontrollida, kas integreeritud tööstuslikud metallitundlikud seadmed ja tagasilükkamise väravad jäävad usaldusväärselt töötama pärast esialgset paigaldust?
Regulaarne testimine sertifitseeritud metallisoonete standarditega, mis sisaldavad teadaolevaid tükkide suurusi ja kaalasid, annab objektiivset tõendust, et tehaseseadme metallitundlikkus jääb vastuvõetavatesse tööparameetritesse ka siis, kui seade vananeb või muutuvad keskkonnatingimused. Tagasilükkamise värava aktiveerimistestid kinnitavad, et pneumaatilised või hüdraulilised mehhanismid reageerivad kiiresti avastussignaalidele ja täidavad täielikud liikumistsükli ilma mehaanilise viivituseta või osaliseta aktiveerimiseta.
Sisukord
- Tuvastamise ja tagasilükkamise töövoogude integreerimise mõistmine
- Tehnilised integreerimisstandardid ja seadistuspraktikad
- Tõhusa kvaliteedikontrolli ja hooldusprotokollide rakendamine
-
KKK
- Kuidas saavutavad tööstuslikud metallituvastajad usaldusväärset saastumise tuvastamist kõrgkiiruslikes tootmiskeskkondades?
- Millised tegurid peaksid mõjutama valikut pneumaatiliste ja hüdrauliliste tagasilükkamisväravate süsteemide vahel massinspektsiooni rakendustes?
- Kuidas saavad operaatoreid kontrollida, kas integreeritud tööstuslikud metallitundlikud seadmed ja tagasilükkamise väravad jäävad usaldusväärselt töötama pärast esialgset paigaldust?