 EN


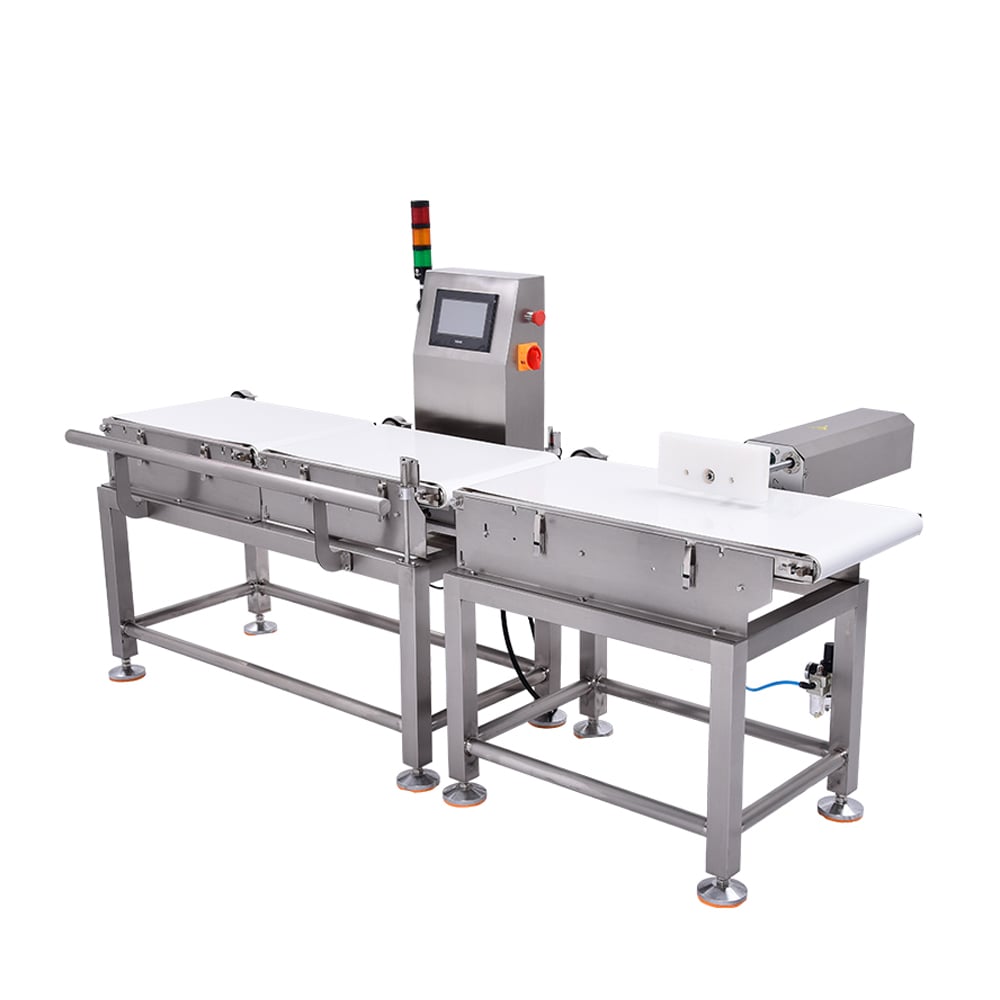
生産ラインへの排除ゲートの導入は、現代の製造現場において最も重要な運用判断の一つです。 産業用金属探知機 自動排除機構を備えたシステムを導入すれば、製品品質と消費者安全の両方を守る包括的な異物混入管理ソリューションが構築されます。この統合により、検出された異物は生産工程から即座に自動で除去され、手作業による介入が不要となります。これにより、生産効率を維持したまま不良ロットの発生を確実に防止できます。
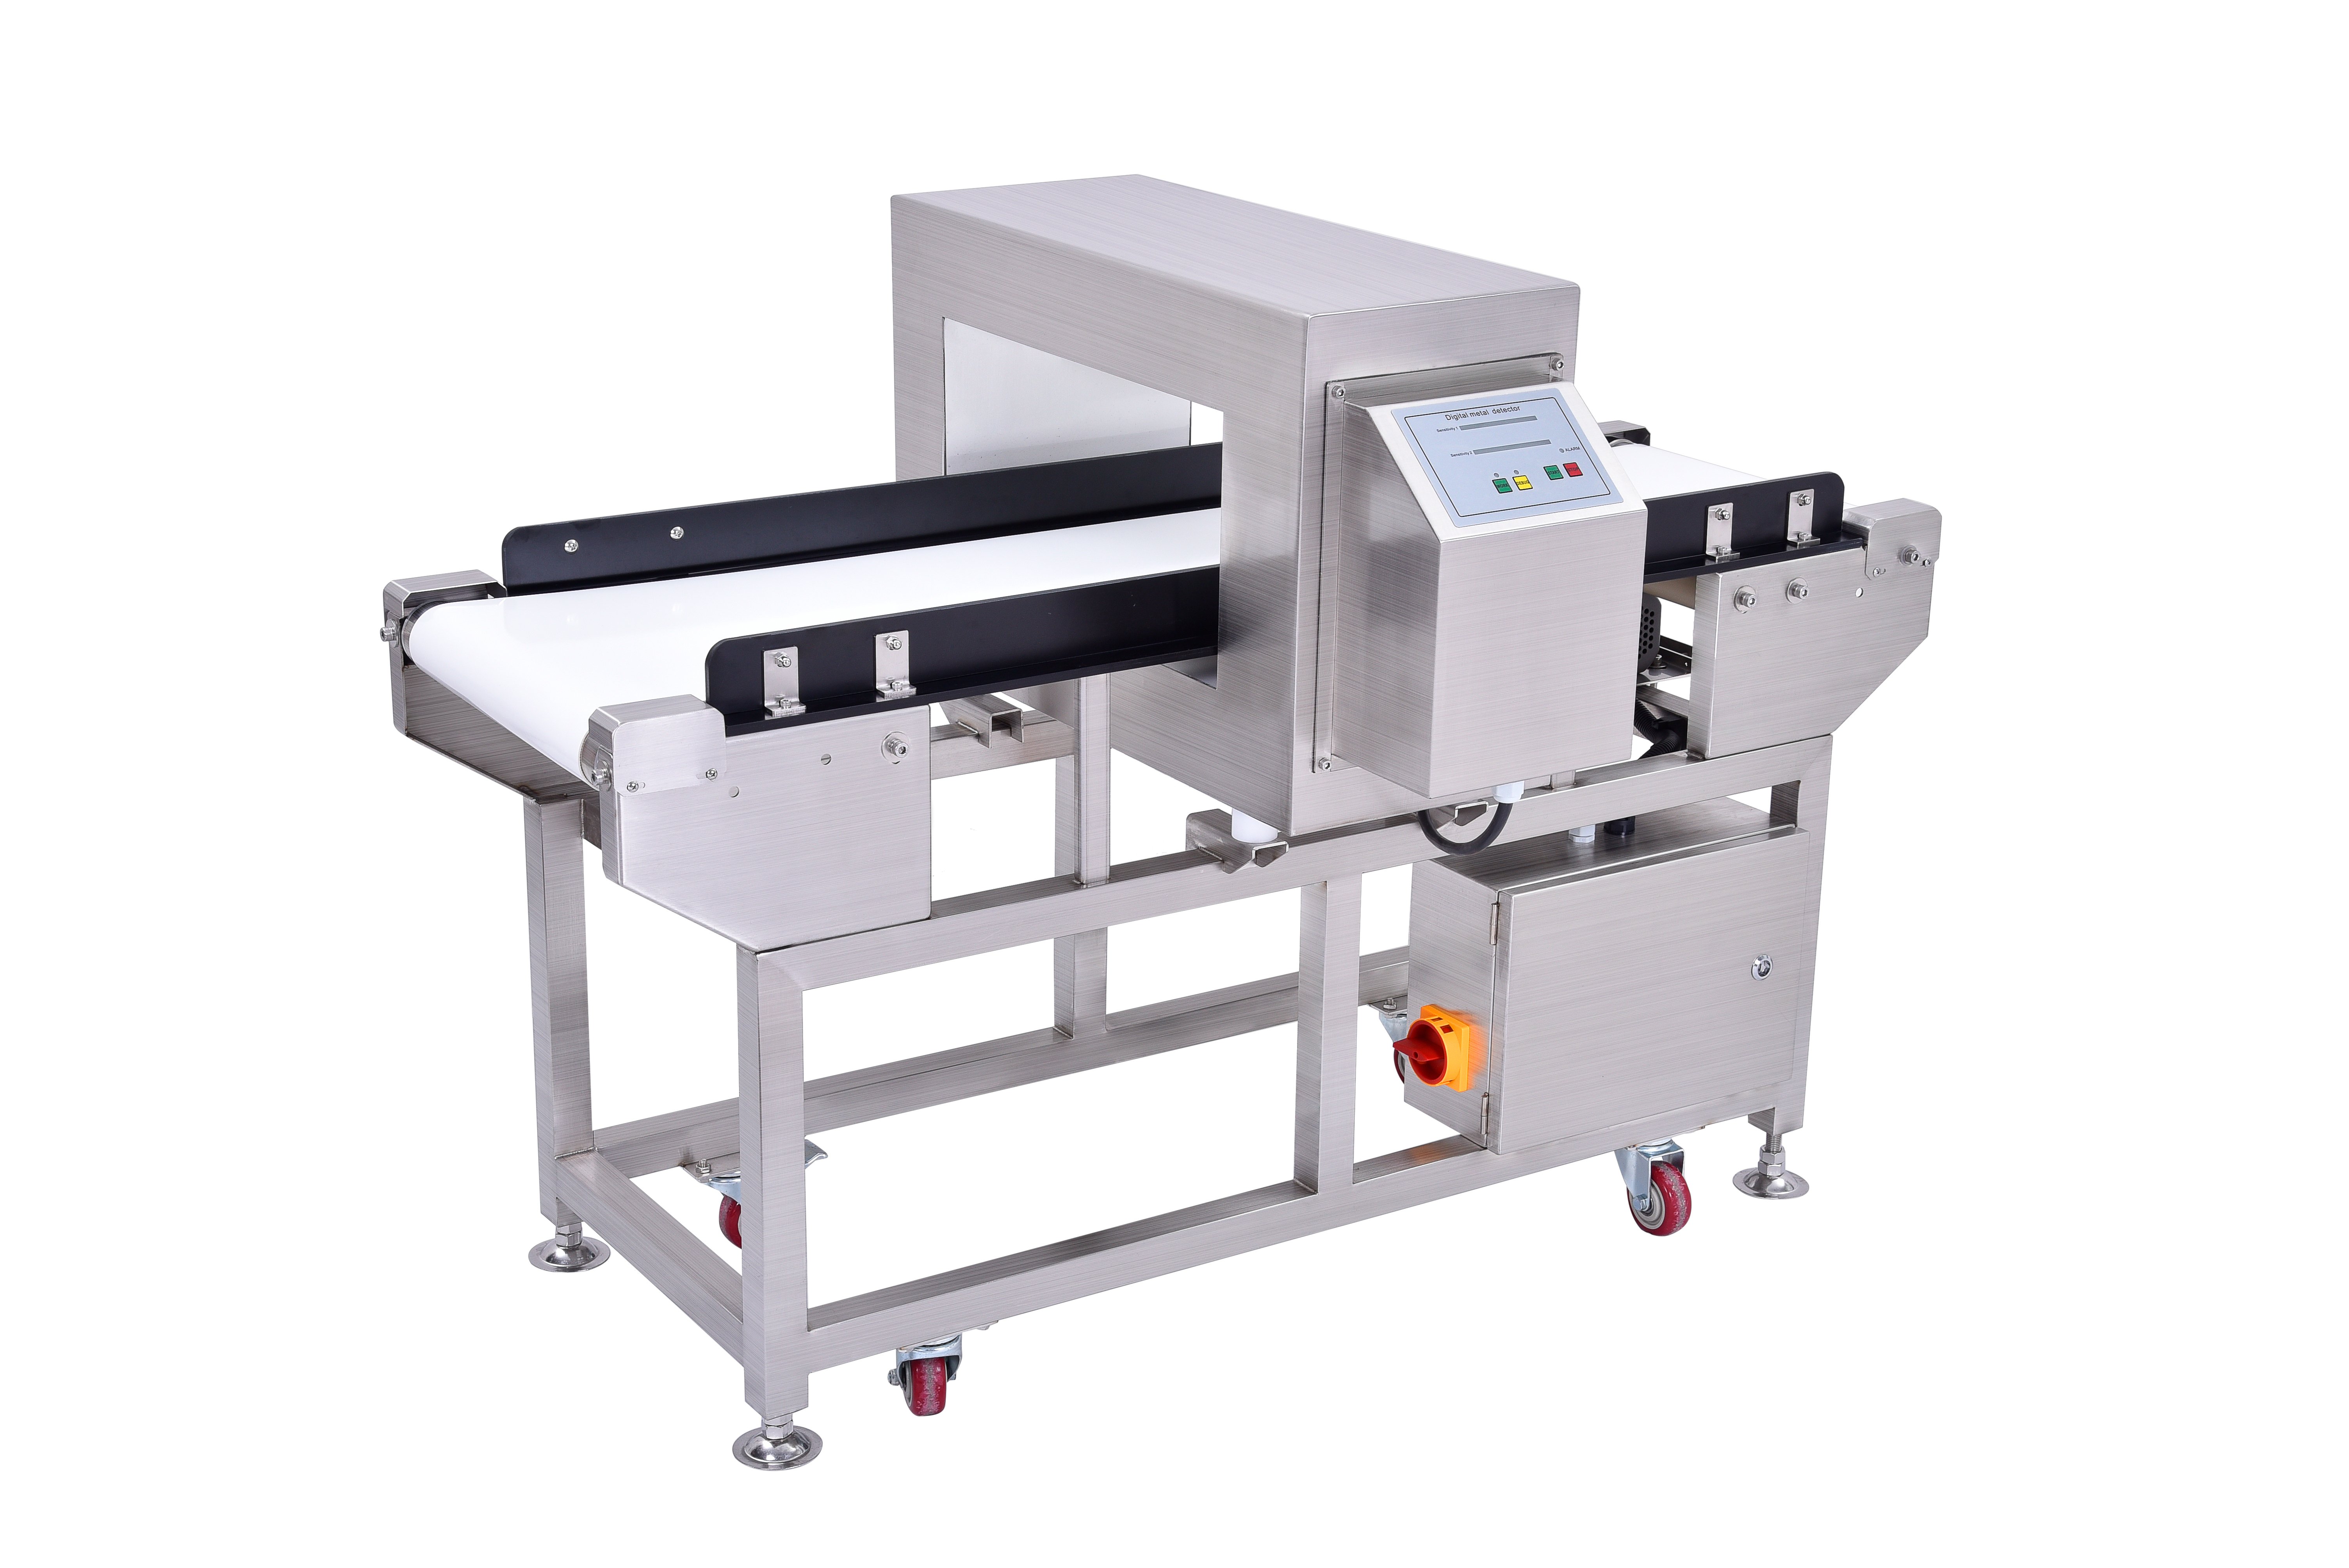
高荷重用 メタル検出器 システムは、検出率を最大化しつつ、生産スケジュールを妨げる誤検出を最小限に抑えるため、リジェクションゲートのアーキテクチャとの綿密な連携を必要とします。統合プロセスには、互換性のあるセンサーの選定、信号閾値の適切な設定、および検出ハードウェアとリジェクション作動機構間における信頼性の高い通信プロトコルの確立が含まれます。
検出・リジェクションワークフローの統合について理解する
産業用金属探知機が製造ライン内でどのように機能するか
産業用金属探知機は、検出ゾーン内に導電性の物質が侵入した際に反応する電磁場を発生させることで動作します。鉄系または非鉄系の金属片が探知機の検出部を通過すると、信号の乱れが生じ、装置はこれを継続的に監視します。探知機は、信号の振幅および周波数特性を分析し、実際に混入した異物と環境ノイズとを区別します。金属粒子が設定された感度閾値を超えると、警告が発せられます。
不良品排出ゲートとの連携には、産業用金属探知機が検出イベントを標準化された信号出力(通常はリレー接点やModbus、PROFINETなどのネットワークプロトコル)で送信する必要があります。検出信号は、汚染された製品が下流工程へさらに進む前に確実に捕捉・排出できるよう、数ミリ秒以内に不良品排出ゲートを起動させる必要があります。この同期動作を実現するには、正確なタイミング調整と、検出イベントごとに排出ゲートが確実に応答することを確認するための定期的な試験が不可欠です。
不良品排出ゲートの作動機構および起動要件
不良品排出ゲートは、空圧式、油圧式、または機械式の駆動システムによって作動し、汚染された製品を物理的に迂回させたり停止させたりします。 製品 産業用金属探知機からの信号により動作します。空気圧式システムは応答時間が短く、高速生産ラインに適しています。一方、油圧式機構はより大きな力を発揮できるため、大量検査を要する重い素材の検査に適しています。これらの技術の選択は、生産速度、製品の重量、設置可能なスペースの制約、およびメイン生産ラインから製品を分岐させる距離によって決まります。頑丈な金属探知機の構成では、採用するゲート機構の作動に必要な力を十分に確保できるよう、信号の強さがすべての運転条件下で確実にゲートを駆動できるように設計する必要があります。
機械式インタロック機構により、検出信号が確実に確認されるまで排除機構を作動させないため、誤作動を防止します。二重チャネルの安全設計は、センサーの偶発的な故障が単独で製品排除を引き起こすことを防ぎ、規制対象産業における法令準拠を実現します。統合アーキテクチャには、排除ゲートから産業用金属探知機の制御システムへのフィードバック確認機能を含める必要があります。これにより、排除動作が正常に完了したかどうかをリアルタイムで検証できます。
技術的統合基準および設定手法
信号インターフェースおよび通信プロトコル
最新式の工場用金属探知機システムは、多様な生産設備アーキテクチャや既存システムとの統合要件に対応するため、複数の通信インターフェースをサポートしています。単純な空気圧ゲート制御には、引き続きリレー出力が広く採用されています。一方、ネットワーク化された通信プロトコルを用いることで、分散型の生産施設全体にわたり、高度な診断機能や遠隔監視機能を実現できます。産業用金属探知機の設定は、お使いの排除ゲートコントローラーの通信仕様と一致させる必要があります。インピーダンスマッチングや電圧レベルの整合性を確保することで、互換性を確立します。
信号タイミングは、産業用金属探知機と排除ゲートの連携において極めて重要なパラメーターです。検出遅延やゲート応答の遅れが生じると、異物混入品が排除ゾーンを通過してしまう可能性があります。検出ウィンドウのパラメーターはユーザーが設定可能であり、感度を調整することで、異物の検出率と誤検出(フェイズ・ポジティブ)の発生頻度とのバランスを最適化できます。
センサーの設置位置と環境要因の検討
製造ライン内における産業用金属探知機の最適な設置位置は、検出信頼性および異物混入品を確実に除去するための排除ゲートの機能に直接影響します。検出ヘッドは、異物混入品が検出されてから排除ゲートに到達するまでの移動距離を最小限に抑えるため、排除ゲートの直前に配置する必要があります。これにより、検出後の異物の逃脱リスクを低減できます。また、製品の水分量、コンベアの速度、素材の組成といった環境要因は、金属探知機の性能に影響を与えるため、検出感度を一定に保つためにセンサーのキャリブレーション調整が必要です。工場で使用される金属探知機システムは、水の直噴や振動源から遮蔽する必要があります。これらの要因はセンサーの安定性を損なう可能性があるため、高湿度の加工環境では保護カバーの設置が不可欠です。
接地面の影響や金属が豊富な環境では、異物を検出する際の基準となる電磁シグネチャが変化し、産業用金属探知機の感度が低下することがあります。非金属製の取付金具を使用し、導電性の表面から離れた配線を行うことで、バルク検査プロトコルに対応した複雑な施設レイアウトにおいても、探知機の性能を維持できます。標準化された試験サンプルを用いた定期的な校正確認により、長期間の運用に伴う環境要因による特性のドリフトが検出感度に悪影響を及ぼすことを防ぐことができます。
効果的な品質管理および保守手順の導入
試験・校正・性能検証
産業用金属探知機と排除ゲートの統合システムについては、本格的な量産導入に先立ち、実際の稼働条件においてすべての構成機器が正常に機能することを確認するための包括的な試験を実施する必要があります。所定の金属片サイズを含む認証済み試験サンプルを用いたキャリブレーション基準により、検出性能のベースラインが設定され、その後の運用における検出性能はこの基準と比較して評価されます。また、生産工程中には品質管理用の試験サンプルを定期的に用いた検証試験を実施し、設備の摩耗や環境変化といった要因が発生しても、統合システムが異物を確実に検出していることを客観的に証明します。工場内の金属探知機の性能記録(ログ)は検出履歴を文書化し、製品品質への影響が出る前に保守対応が必要となるような問題の兆候を早期に特定できるようにします。
拒否ゲートの応答試験により、作動機構が全行程を確実に移動し、各サイクル後に中立位置へ確実に戻ることが確認されました。最大処理能力条件での負荷試験では、頑丈な金属探知機システムおよび拒否ゲートが、連続生産運転中にタイミングのずれや機械的疲労を生じることなく、同期した動作を維持することが検証されました。二重構成安全システムの冗長性試験では、主センサーの性能が劣化した場合にバックアップ検出チャネルが適切に作動することを確認し、センサー交換期間中も保護機能を維持できることが確かめられました。文書化された試験手順および性能受入基準により、バルク検査プロトコルを導入するすべての生産拠点において一貫した品質水準が確保されます。
保守計画および予防保全スケジュール
産業用金属探知機システムの予防保全計画には、センサーの物理的損傷、コネクタの腐食、または電磁結合効率を低下させる可能性のある製品残留物の付着などを定期的に点検する項目を含める必要があります。校正の再確認は、生産の頻度に応じて通常毎月または四半期ごとに行い、部品のわずかな特性変化が発生しても、検出感度が仕様範囲内に維持されるよう確保します。工場内の金属探知機筐体の密閉性は、特に食品加工や医薬品製造など高湿度環境下で使用される場合、水分の侵入や粉塵の堆積によるセンサー性能の劣化を防ぐために、定期的に確認しなければなりません。また、お客様の頑丈な金属探知機仕様に特化した交換部品在庫を確保しておくことで、部品故障発生時に迅速な修理が可能となり、生産停止時間を最小限に抑えることができます。
リジェクションゲートの機械部品には、作動方式および施設環境に応じた適切な潤滑保守スケジュールが必要です。これにより、応答時間の遅延や作動遅れの原因となる摩耗を防ぎます。空気圧式システムでは、配管内にたまった水分を定期的に排出するドレイン保守が不可欠であり、油圧式システムでは、汚染や粘度劣化を早期に検出するための定期的な作動油分析が求められます。統合システム全体の電気接続部については、接触抵抗の増加による誤作動や応答遅延を防ぐため、定期的な清掃および再締結(トルク管理)が有効です。また、保守記録を文書化することで、システムの保守履歴が一元的に把握でき、部品交換時期の判断や産業用金属探知機の寿命最適化に役立ち、設備の運用期間を通じてバルク検査の信頼性を維持します。
よくあるご質問
産業用金属探知機は、高速生産環境においてどのようにして確実な異物検出を実現しているか?
産業用金属探知機は、周波数分析および振幅比較技術を用いて、電磁ノイズと本物の金属異物を区別する先進的なデジタル信号処理を採用しています。高速生産ラインでは、検出器の応答時間をミリ秒単位で実現する必要があります。これは、計算遅延を一切生じさせず、電磁場を継続的に監視する専用処理ハードウェアによって達成されます。工場向け金属探知機システムは、製品の組成変化にも対応できる適応型しきい値アルゴリズムを採用しており、鉄系・非鉄系素材のいずれを処理する場合でも、一貫した検出性能を維持します。頑丈な金属探知機の構造には、検出イベントを確実に確認してから排除ゲートを作動させるための冗長な検出素子が組み込まれており、生産フローを妨げる誤検出を防止します。
バルク検査用途において、空気圧式と油圧式の排除ゲートシステムのどちらを選択すべきかを判断する際に考慮すべき要因は何ですか?
空気圧式のリジェクションゲートは応答速度が速く、保守メンテナンスの負担も小さいため、高速生産ラインにおいて製品を素早く振り分ける必要がある場合(コンベアの滞留を最小限に抑えるため)に最適です。一方、油圧式システムはより大きな駆動力を発揮できるため、重量物や慣性の大きい製品の排出に適しています。これは、金属探知機による検査で大量の高密度な荷重を処理する際に特に重要であり、空気圧式では十分な排出ができない場合があります。また、工場内の圧縮空気の供給状況や圧力の安定性も、空気圧式システムの採用可否に大きく影響します。空気供給が不安定だとゲートの応答時間がばらつき、結果として産業用金属探知機の検出性能が低下するおそれがあります。したがって、システム選定にあたっては、単なる性能や設置スペースといった制約条件に加え、導入費用、保守コスト、交換部品の調達容易性、およびオペレーターへの教育要件など、総所有コスト(TCO)も総合的に判断基準とすべきです。
事業者が、産業用金属探知機と排除ゲートを統合したシステムが、初期設置後に引き続き信頼性高く機能していることを確認するには、どのような方法がありますか?
所定の破片サイズおよび重量を含む認証済み金属汚染標準試料を用いた定期的な検査により、装置の経年劣化や環境変化を考慮しても、工場出荷時の金属探知機感度が許容される性能範囲内に維持されていることを客観的に確認できます。また、排除ゲートの作動試験では、検知信号に対して空圧式または油圧式の駆動機構が迅速に応答し、機械的な遅れや不完全な作動を伴わず、全行程の動作サイクルを確実に完了することを検証します。