 EN


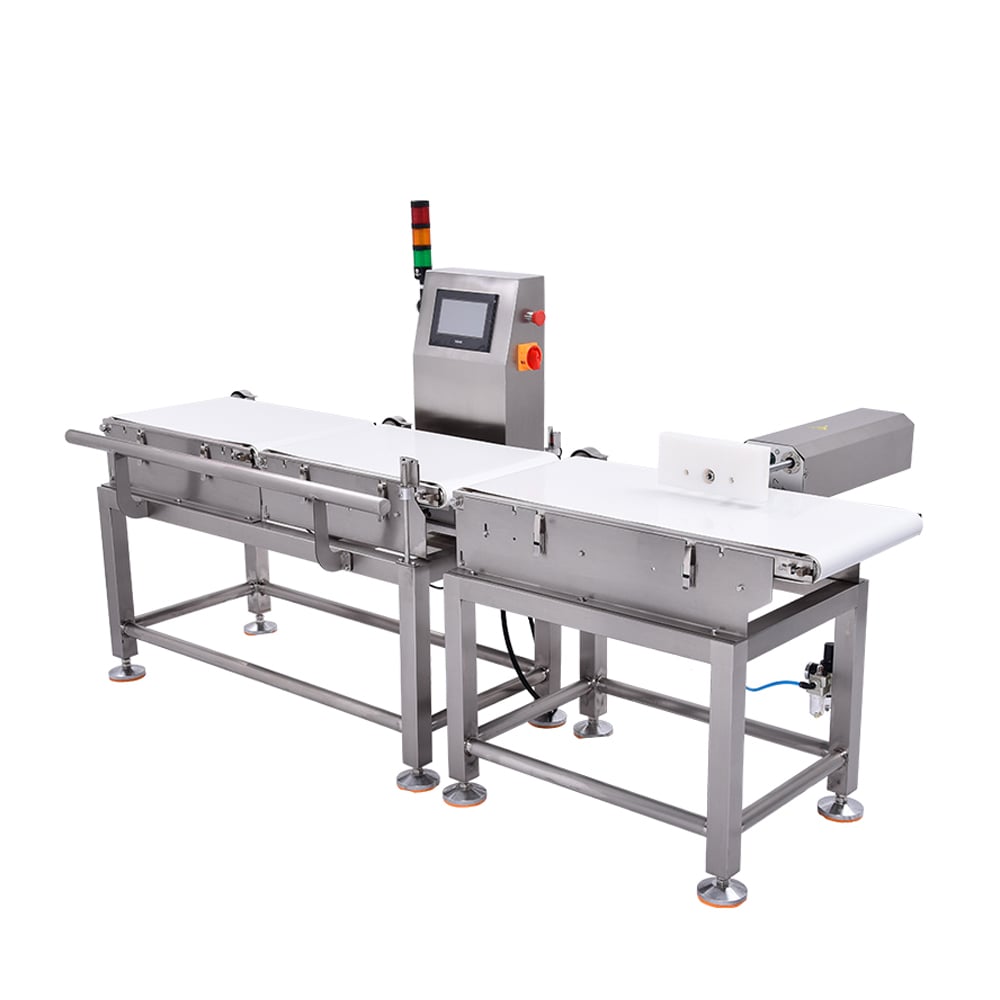
L’integrazione di valvole di scarto nella linea di produzione rappresenta una delle decisioni operative più critiche negli ambienti produttivi moderni. Un rilevatore Metallico Industriale sistema abbinato a meccanismi di scarto automatizzati crea una soluzione completa per il controllo delle contaminazioni, che protegge sia la qualità del prodotto sia la sicurezza del consumatore. Questa integrazione garantisce che i materiali estranei rilevati vengano rimossi immediatamente dal flusso produttivo senza intervento manuale, creando un flusso di lavoro continuo che mantiene la produttività eliminando contemporaneamente i lotti difettosi.
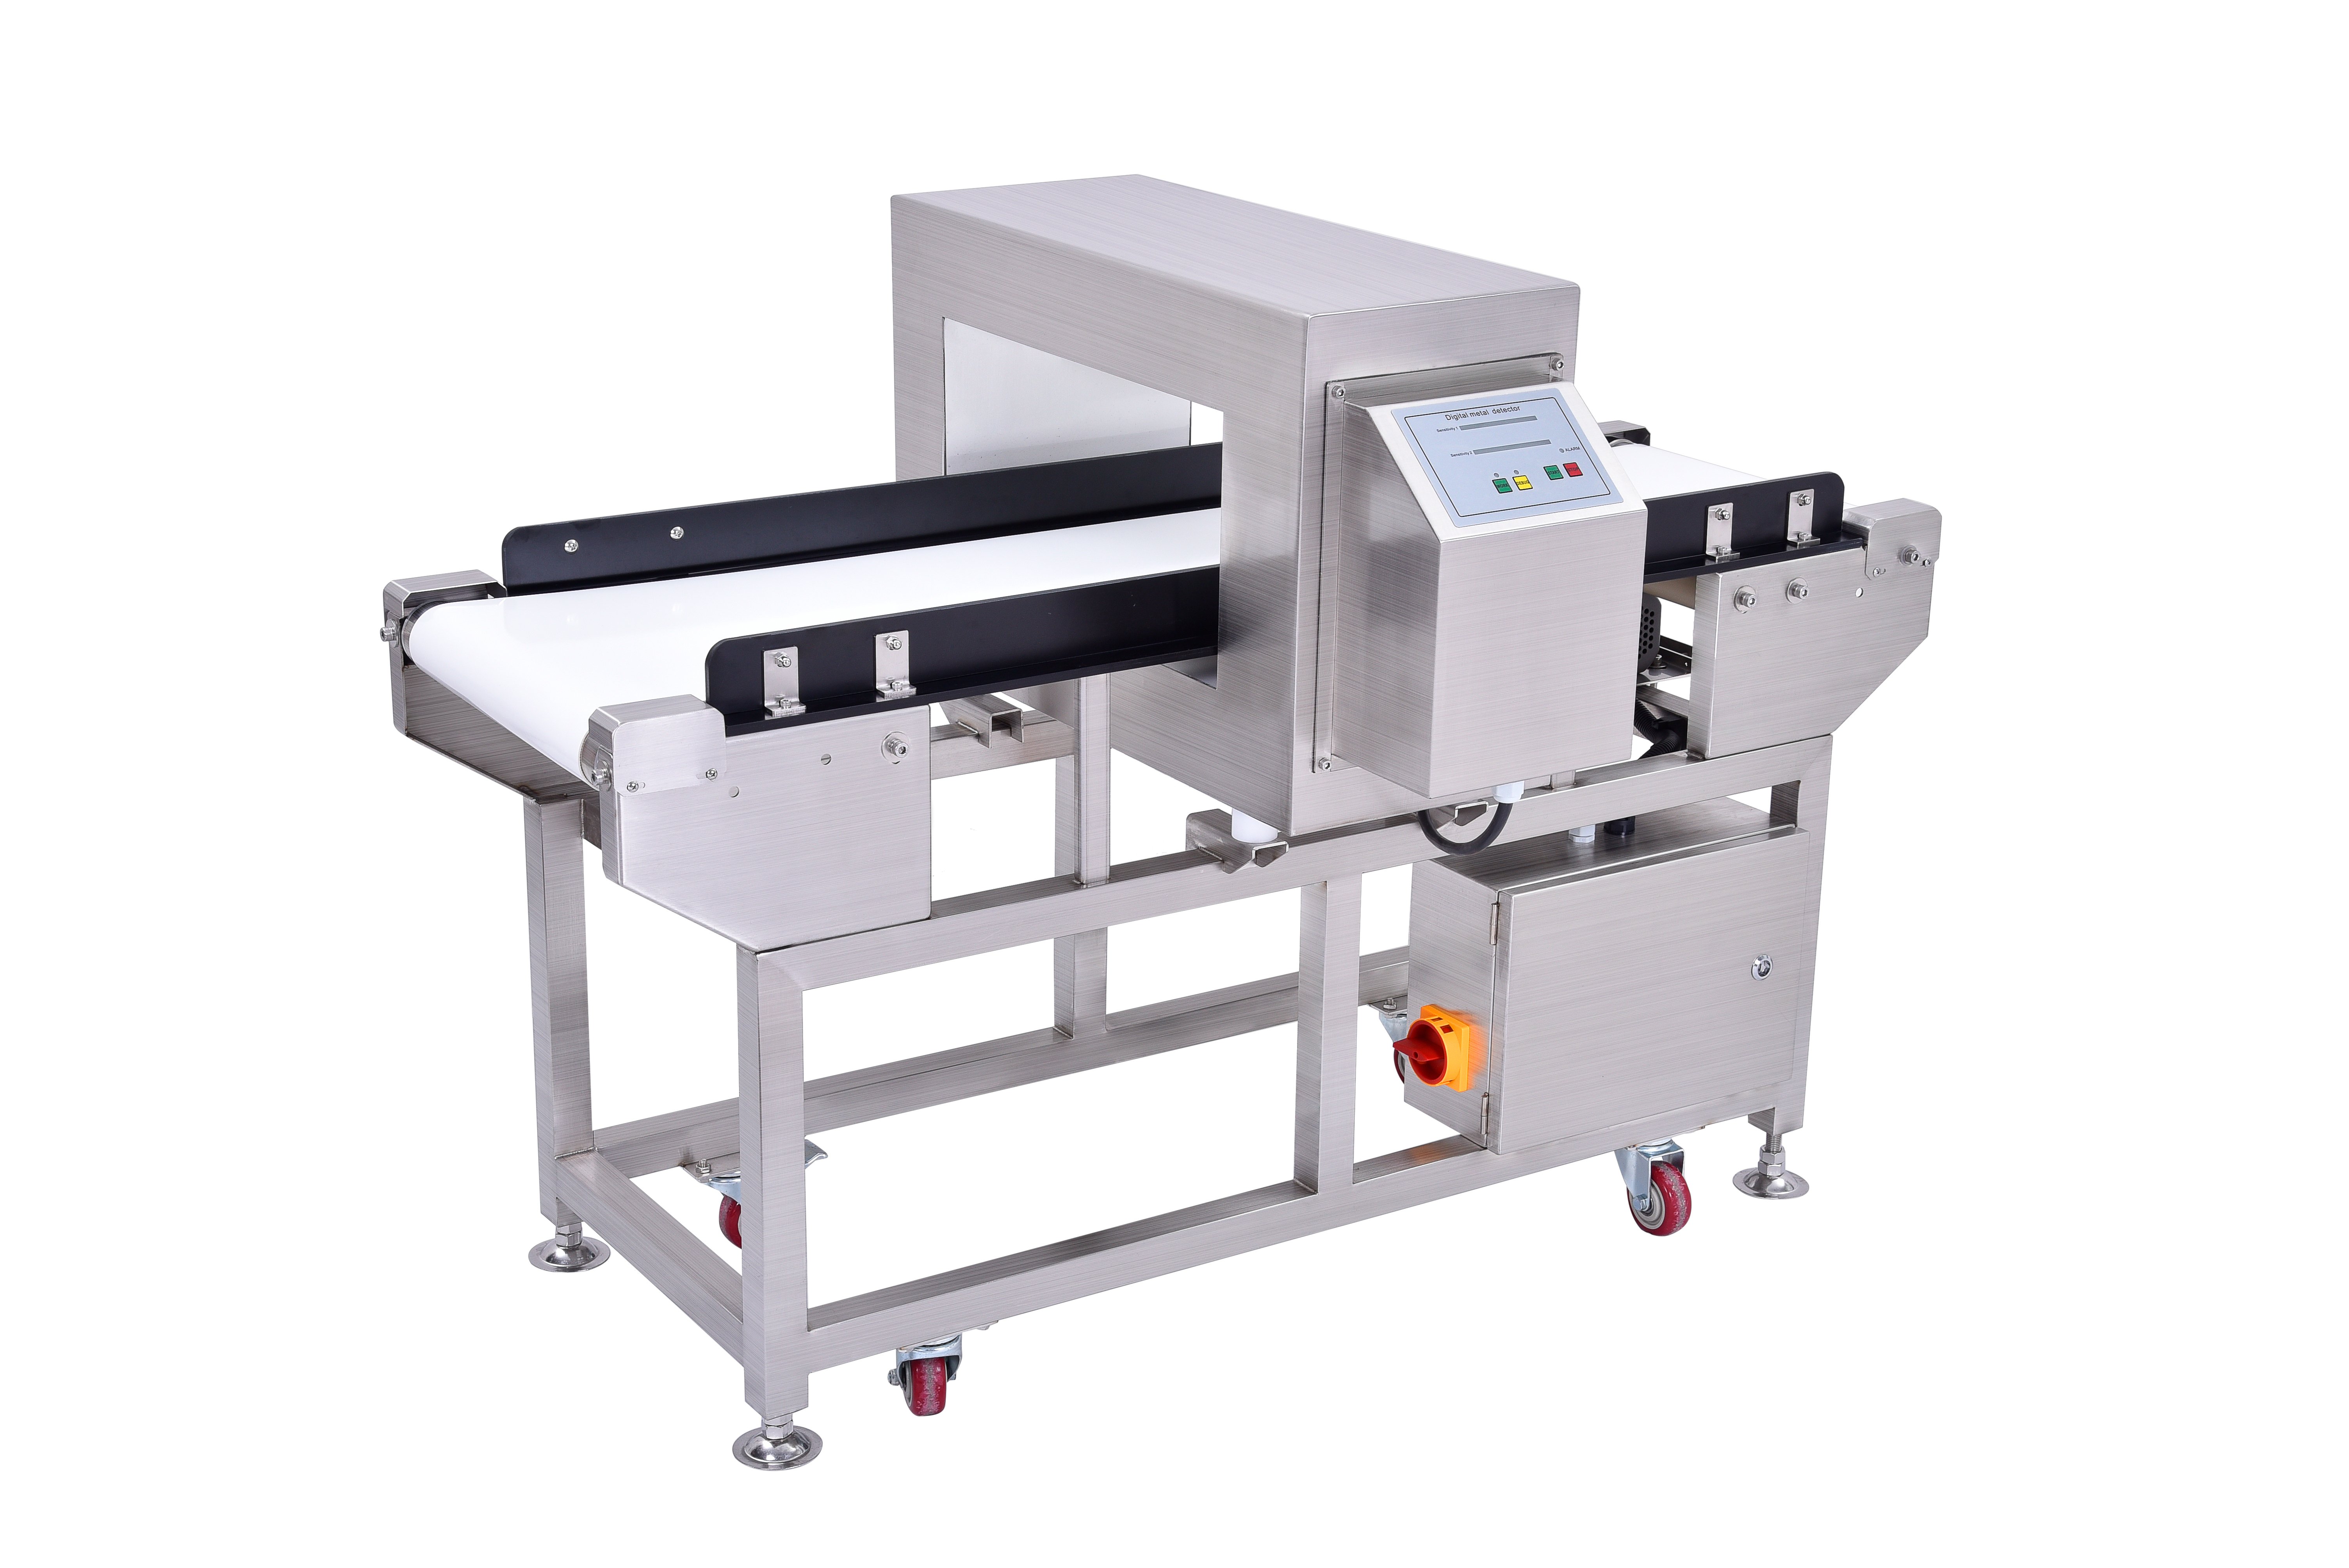
Pesante detettore di metalli i sistemi richiedono una coordinazione accurata con l'architettura del cancello di rifiuto per massimizzare i tassi di rilevamento e al contempo ridurre al minimo i falsi positivi che interrompono i programmi produttivi. Il processo di integrazione prevede la selezione di sensori compatibili, la configurazione appropriata delle soglie di segnale e l’istituzione di protocolli di comunicazione affidabili tra l’hardware di rilevamento e i meccanismi di attivazione del rifiuto.
Comprensione dell’integrazione del flusso di lavoro di rilevamento e rifiuto
Come funzionano i rilevatori industriali di metalli all’interno delle linee di produzione
Un rilevatore industriale di metalli funziona generando un campo elettromagnetico che reagisce ai materiali conduttivi che entrano nella sua zona di rilevamento. Quando frammenti metallici ferrosi o non ferrosi passano attraverso la testa del rilevatore, generano disturbi del segnale che il sistema monitora in modo continuo. Il rilevatore analizza l’ampiezza e le caratteristiche di frequenza del segnale per distinguere tra contaminazione effettiva e rumore ambientale, attivando un allarme quando le particelle metalliche superano la soglia di sensibilità configurata.
L’integrazione con i sistemi di scarto richiede che il rilevatore industriale di metalli comunichi gli eventi di rilevazione tramite uscite di segnale standardizzate, tipicamente contatti a relè o protocolli di rete come Modbus o Profinet. Il segnale di rilevazione deve attivare il sistema di scarto entro pochi millisecondi per intercettare ed eliminare il prodotto contaminato prima che proceda ulteriormente a valle. Questa sincronizzazione richiede una taratura precisa dei tempi e verifiche periodiche per garantire che i sistemi di scarto rispondano in modo affidabile a ogni evento di rilevazione.
Meccanismi dei sistemi di scarto e requisiti di attivazione
I sistemi di scarto funzionano mediante sistemi di azionamento pneumatico, idraulico o meccanico che deviano o arrestano fisicamente il prodotto contaminato pRODOTTI quando segnalato dal rilevatore industriale di metalli. I sistemi pneumatici offrono tempi di risposta rapidi e sono particolarmente adatti per linee ad alta velocità, mentre i meccanismi idraulici forniscono una maggiore capacità di forza per materiali più pesanti che richiedono protocolli di ispezione in massa. La scelta tra queste tecnologie dipende dalla velocità di produzione, dal peso del prodotto, dai vincoli di spazio disponibile per l’installazione e dalla distanza di deviazione richiesta rispetto al percorso principale di produzione. Le configurazioni di rilevatori di metalli per impieghi gravosi devono tenere conto dei requisiti di forza di attivazione dei meccanismi di deviazione scelti, garantendo che l’intensità del segnale sia sufficiente a innescare in modo affidabile i dispositivi di deviazione in tutte le condizioni operative.
Gli interblocchi meccanici impediscono attivazioni errate delle saracinesche richiedendo segnali di rilevamento confermati prima di innescare i meccanismi di rigetto. Le architetture di sicurezza a doppio canale soddisfano gli standard normativi nei settori regolamentati, garantendo che guasti casuali dei sensori non possano innescare autonomamente il rigetto del prodotto. L’architettura di integrazione deve includere una conferma in feedback proveniente dalle saracinesche di rigetto verso il sistema di controllo del rilevatore industriale di metalli, consentendo la verifica in tempo reale del corretto completamento delle azioni di rigetto.
Standard tecnici di integrazione e pratiche di configurazione
Interfacciamento dei segnali e protocolli di comunicazione
I sistemi moderni di rilevatori di metalli per fabbriche industriali supportano molteplici interfacce di comunicazione per adattarsi ad architetture diverse di attrezzature produttive e ai requisiti di integrazione con sistemi obsoleti. Le uscite dirette su relè rimangono comuni per il controllo semplice di valvole pneumatiche, mentre i protocolli in rete abilitano diagnosi avanzate e funzionalità di monitoraggio remoto in impianti produttivi distribuiti. La configurazione del rilevatore di metalli industriale deve corrispondere ai requisiti di comunicazione del controller della valvola di scarto, garantendo la compatibilità mediante un adeguato abbinamento di impedenza e allineamento dei livelli di tensione.
La tempistica del segnale rappresenta un parametro critico nell’integrazione tra rilevatore di metalli industriale e valvola di scarto, poiché un ritardo nel rilevamento o nella risposta della valvola potrebbe consentire a prodotti contaminati di oltrepassare la zona di scarto. I parametri configurabili della finestra di rilevamento permettono di regolare i livelli di sensibilità per bilanciare l’efficacia nella cattura di contaminanti e la frequenza di falsi positivi.
Posizionamento dei sensori e considerazioni ambientali
Il posizionamento ottimale del metal detector industriale all’interno della linea di produzione influisce direttamente sull’affidabilità del rilevamento e sull’efficacia della porta di scarto nel captare i prodotti contaminati. La testa del rilevatore deve essere posizionata immediatamente prima della porta di scarto, per ridurre al minimo la distanza percorsa dal materiale contaminato dopo il rilevamento, diminuendo così la probabilità che sfugga. Fattori ambientali — tra cui il contenuto di umidità del prodotto, la velocità del nastro trasportatore e la composizione del materiale — influenzano le prestazioni del metal detector e richiedono regolazioni della calibrazione del sensore per mantenere una sensibilità di rilevamento costante. I sistemi di metal detector in fabbrica devono essere schermati da getti d’acqua diretti o da fonti di vibrazione che potrebbero compromettere la stabilità del sensore; ciò rende necessarie apposite custodie protettive negli ambienti di lavorazione ad alta umidità.
Gli effetti del piano di terra e gli ambienti ricchi di metalli possono ridurre la sensibilità dei rilevatori industriali di metalli modificando la firma elettromagnetica di riferimento rispetto alla quale vengono confrontati i contaminanti. L’installazione di hardware di fissaggio non metallico e un’attenta posa dei cavi lontano da superfici conduttive contribuisce a mantenere le prestazioni del rilevatore in impianti con layout complessi, supportando protocolli di ispezione in massa. La verifica regolare della calibrazione mediante campioni di prova standardizzati garantisce che la deriva ambientale accumulata non comprometta la sensibilità di rilevamento nel corso di lunghi periodi operativi.
Attuazione di protocolli efficaci di controllo qualità e manutenzione
Prove, calibrazione e verifica delle prestazioni
È necessario eseguire un test completo dell’integrazione tra il rilevatore industriale di metalli e la valvola di scarto prima del lancio in produzione su larga scala, per verificare che tutti i componenti del sistema funzionino correttamente in condizioni operative realistiche. Gli standard di calibrazione, basati su campioni di prova certificati contenenti frammenti metallici di dimensioni note, stabiliscono le prestazioni di rilevamento di base, rispetto alle quali viene confrontato il funzionamento continuo del sistema. I test di verifica periodici, effettuati durante le fasi produttive con campioni di controllo qualità, forniscono una prova oggettiva della capacità del sistema integrato di rilevare in modo affidabile i contaminanti, anche in presenza di usura degli apparecchi o di variazioni ambientali. I registri delle prestazioni del rilevatore metallico in fabbrica documentano la storia dei rilevamenti e consentono di identificare schemi ricorrenti che indicano problemi emergenti, richiedendo interventi manutentivi prima che tali problemi compromettano la qualità del prodotto.
I test sulla risposta del cancello di rifiuto confermano che i meccanismi di attivazione percorrono interamente i rispettivi campi di escursione e ritornano in modo affidabile alla posizione neutra dopo ogni ciclo. I test di carico in condizioni di portata massima verificano che i sistemi di rilevamento metallico ad alta resistenza e i cancelli di rifiuto mantengono un funzionamento sincronizzato, senza scorrimenti temporali né affaticamento meccanico, durante cicli produttivi continui. I test di ridondanza sui sistemi di sicurezza a doppio canale confermano che i canali di rilevamento di riserva si attivano correttamente qualora i sensori primari subiscano un degrado, garantendo la protezione anche durante gli intervalli di sostituzione dei sensori. Le procedure di test documentate e i criteri prestazionali di accettazione assicurano standard qualitativi coerenti in tutti gli impianti produttivi che applicano protocolli di ispezione in massa.
Pianificazione della manutenzione e programmi di servizio preventivo
I programmi di manutenzione preventiva per i sistemi industriali di rilevamento metalli devono includere ispezioni regolari dei sensori per individuare danni fisici, corrosione dei connettori o residui di prodotto accumulati, che potrebbero ridurre l’efficienza dell’accoppiamento elettromagnetico. Verifiche di taratura periodiche, generalmente mensili o trimestrali a seconda dell’intensità produttiva, garantiscono che la sensibilità del rilevatore rimanga entro i valori specificati, nonostante lievi deriva dei componenti. L’integrità dell’involucro del metal detector in fabbrica deve essere verificata per prevenire infiltrazioni di umidità o accumulo di polvere, fattori che compromettono le prestazioni del sensore, in particolare negli ambienti di lavorazione alimentare o farmaceutica esposti a condizioni ad alta umidità. La disponibilità di scorte di ricambi specificamente dedicati alla vostra configurazione di metal detector pesante consente interventi rapidi in caso di guasti, riducendo al minimo i tempi di fermo produttivo.
I componenti meccanici del cancello di rifiuto richiedono piani di lubrificazione adeguati alla tecnologia di azionamento e all’ambiente dell’impianto, per prevenire l’usura che rallenterebbe i tempi di risposta o aumenterebbe la latenza di attivazione. I sistemi pneumatici richiedono una manutenzione regolare di scarico per rimuovere l’umidità accumulata nelle tubazioni di pressione, mentre i sistemi idraulici necessitano di analisi periodiche del fluido per rilevare contaminazioni o degrado della viscosità. I collegamenti elettrici dell’intero sistema integrato traggono vantaggio da pulizie e serraggi periodici per mantenere percorsi di segnale a bassa resistenza, evitando falsi allarmi o risposte ritardate. I registri documentati della manutenzione costituiscono una storia completa delle cure applicate al sistema, orientando le decisioni di sostituzione e contribuendo a ottimizzare la durata operativa dei rilevatori industriali di metalli, nonché a garantire l’affidabilità delle ispezioni in massa durante tutto il ciclo di funzionamento dell’apparecchiatura.
Domande frequenti
Come i rilevatori industriali di metalli raggiungono una rilevazione affidabile delle contaminazioni negli ambienti produttivi ad alta velocità?
I rilevatori industriali di metalli impiegano avanzati sistemi digitali di elaborazione del segnale che distinguono la contaminazione metallica reale dal rumore elettromagnetico mediante analisi in frequenza e tecniche di confronto dell’ampiezza. Le linee di produzione ad alta velocità richiedono tempi di risposta dei rilevatori misurati in millisecondi, ottenuti grazie a hardware dedicato per l’elaborazione che monitora continuamente il campo elettromagnetico senza ritardi computazionali. I sistemi di rilevamento metalli per ambienti produttivi utilizzano algoritmi adattivi di soglia che tengono conto delle variazioni nella composizione del prodotto, garantendo prestazioni di rilevamento costanti sia nel caso di materiali ferrosi che non ferrosi. L’architettura dei rilevatori di metalli per impieghi gravosi incorpora elementi sensoriali ridondanti che confermano gli eventi di rilevamento prima di attivare le saracinesche di scarto, prevenendo falsi allarmi che interromperebbero il flusso produttivo.
Quali fattori dovrebbero influenzare la scelta tra sistemi di saracinesche di scarto pneumatici e idraulici per applicazioni di ispezione in massa?
I cancelli di rifiuto pneumatici offrono una velocità di risposta superiore e richiedono meno manutenzione, rendendoli ideali per linee di produzione ad alta velocità, dove la deviazione rapida dei prodotti minimizza il sovraccarico del nastro trasportatore. I sistemi idraulici forniscono una capacità di forza maggiore per respingere materiali pesanti o prodotti con notevole quantità di moto, essenziale durante l’elaborazione di carichi di ispezione in massa densi, che i meccanismi pneumatici non riescono a spostare in modo efficiente. La disponibilità di aria compressa nell’impianto e la stabilità della pressione influenzano la fattibilità del sistema pneumatico: un’alimentazione d’aria inconsistente genera tempi di risposta variabili del cancello, compromettendo l’efficacia del rilevatore industriale di metalli. Il costo totale di proprietà—comprensivo di installazione, manutenzione, disponibilità di ricambi e requisiti formativi—deve guidare la scelta del sistema, insieme alle prestazioni e ai vincoli di spazio specifici della vostra configurazione produttiva.
In che modo gli operatori possono verificare che i sistemi integrati di rilevatori industriali di metalli e porte di scarto continuino a funzionare in modo affidabile dopo l’installazione iniziale?
Eseguire regolarmente test con standard certificati di contaminazione metallica, contenenti frammenti di dimensioni e pesi noti, fornisce prove oggettive che la sensibilità del rilevatore metallico in fabbrica rimane entro i limiti accettabili di prestazione, nonostante l’invecchiamento dell’apparecchiatura o le variazioni ambientali. I test di attivazione della porta di scarto confermano che i meccanismi pneumatici o idraulici rispondono tempestivamente ai segnali di rilevamento e completano cicli di escursione completa senza esitazioni meccaniche o attuazioni incomplete.
Indice dei contenuti
- Comprensione dell’integrazione del flusso di lavoro di rilevamento e rifiuto
- Standard tecnici di integrazione e pratiche di configurazione
- Attuazione di protocolli efficaci di controllo qualità e manutenzione
-
Domande frequenti
- Come i rilevatori industriali di metalli raggiungono una rilevazione affidabile delle contaminazioni negli ambienti produttivi ad alta velocità?
- Quali fattori dovrebbero influenzare la scelta tra sistemi di saracinesche di scarto pneumatici e idraulici per applicazioni di ispezione in massa?
- In che modo gli operatori possono verificare che i sistemi integrati di rilevatori industriali di metalli e porte di scarto continuino a funzionare in modo affidabile dopo l’installazione iniziale?