 EN


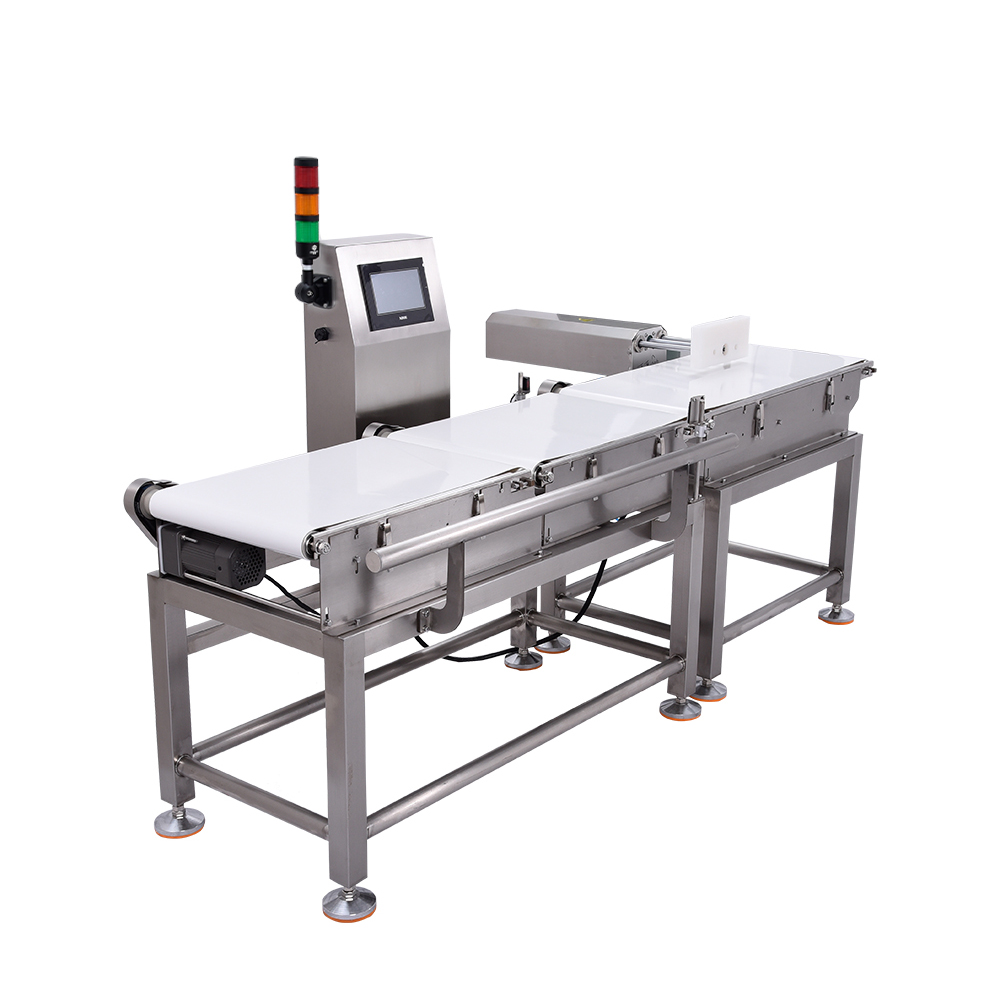
Sisendvahemaa on üks kõige rohkem unustatud, kuid samas kriitiliselt olulisi tegureid, mis mõjutavad kontrollkaalur süsteemi tööd kaasaegsetel pakkimisjoontel. Teie toote sisendmehhanismi ja kaaluplatsi vaheline kaugus määrab otseselt, kui ühtlaselt tooted dünaamilisele kaalule paigutuvad, mis omakorda mõjutab teie kaalumiskontrolli tulemuste usaldusväärsust. Kui sisendvahemaa on halvasti seadistatud, tooted võib saabuda ebastabiilsete kiirustega, nurkadega või asenditega, põhjustades mõõtemääramatuseid, mis levivad läbi kogu teie kvaliteedikontrolli protsessi. Selle seose mõistmine on oluline tootjatele, kes soovivad säilitada täpseid kaalutolerantsi ja vähendada kulukaid tootevigade või klientide kaebuste arvu.
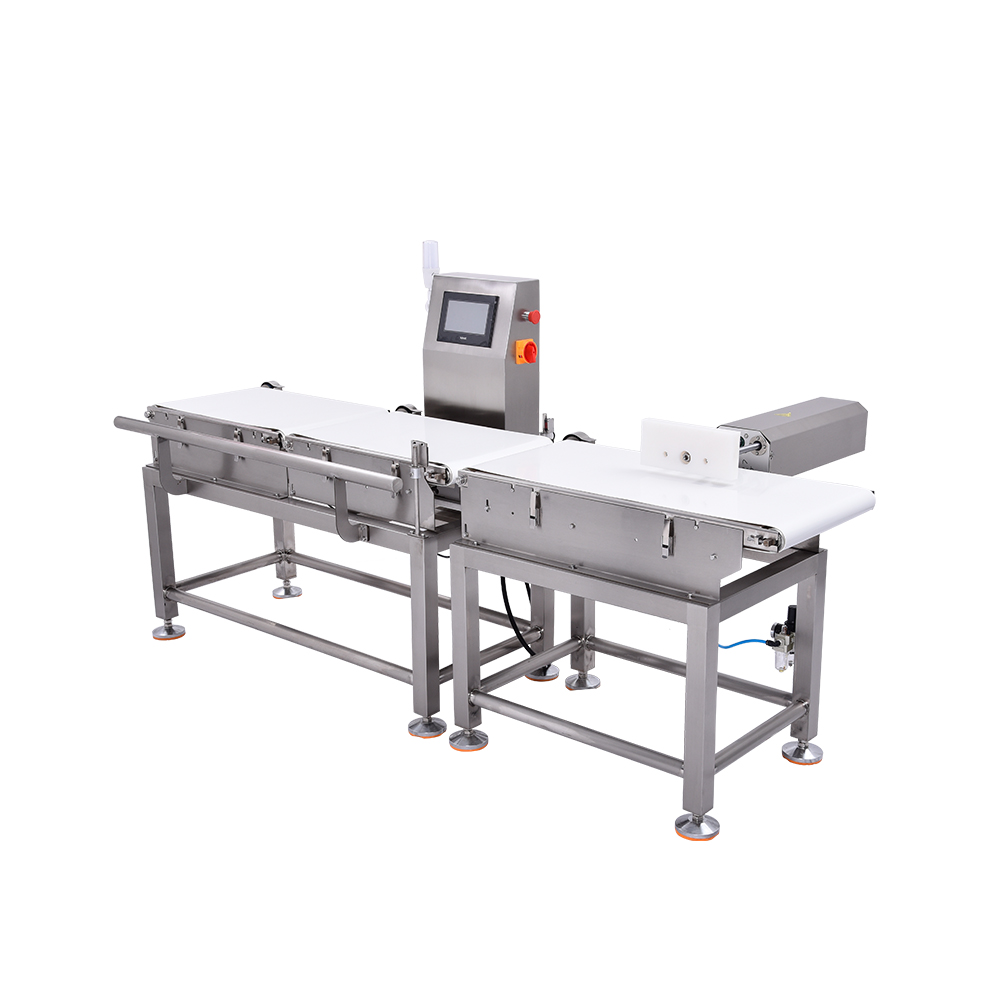
Sisendvahe ja pakendusliini kaalasüsteemi täpsuse vaheline seos ulatub palju kaugemale lihtsatest matemaatilistest seostest. Iga toode, mis liigub kaalusüsteemi poole, järgib ennustatavat trajektoori, mida mõjutavad konveieriliihi kiirus, toote geomeetria ning füüsiline kaugus, mille toode peab läbima enne mõõtmispunkti jõudmist. Kui see vahe on õigesti optimeeritud, muutub teie kaalukontrolliprotsess stabiilseks, korduvaks ja võimeliseks tuvastama isegi väiksemaid kõrvalekaldumisi eesmärgikaalust. Vastupidi, halb vahekonfiguratsioon sunnib dünaamilist kaalasüsteemi raskemalt töötama, kompenseerima ebakorrapärast toote esitlust ja genereerima usaldamatuid andmeid, mis kahjustavad teie tootmise tõhusust.
Kuidas sisendvahemaa mõjutab toote stabiilsust
Toodete jõudmine kaaluplatvormile ühtlaselt
Tooted peavad jõudma teie kontrollkaalule ühtlase kiiruse ja orientatsiooniga, et tagada täpsed mõõtmised. Kui sisendvahemaa on liiga väike, võivad tooted kokku põrkuda või jõuda ebaregulaarsetes musterites, mis põhjustab äkki kiiruse muutusi ja ebatäpsed asukohad dünaamilisel kaalul. Liialdatud vahemaa lubab vastupidi toote kiirusele muutuda vabadelt, mistõttu võivad tooted enne mõõtmispunkti jõudmist aeguda, kiirendada või isegi lühikeseks ajaks seisma jääda. See ebakorrapärasus sunnib kaalukontrollisüsteemi raskustesse põhiseisu stabiilsuse saavutamisel, muutes peaaegu võimatuks tõelise tootekaalu fikseerimine. Ideaalne sisendvahemaa loob puuritsooni, kus tooted korralduvad loomulikult stabiilseks ja ennustatavaks vooguks enne kontrollkaaluplatvormi.
Kiiruse ühtlus ja mõõtmise aegumine
Pakendusjoone kaalasüsteem toetub täpsel ajastamisel, et koguda kaalumisandmeid täpselt sel hetkel, mil toode on paigal või liigub teadaoleva ja reguleeritava kiirusega. Sissetoomise vahe, mis lubab liialt suurt toote kiirendust või aeglustumist, häirib seda ajastusakent ja teeb mõõtmistesse müra, mis ilmneb vale kaalavariatsioonina. Kui vahe on õigesti kalibreeritud, säilitavad tooted oma liikumiskiiruse järjepidevuse kogu tee vältel dünaamilise kaalani, võimaldades süsteemil kaaluväärtuste fikseerimist optimaalses mõõtmisajavahemikus. See järjepidevus on eriti oluline kõrgkiiruslikes tootmisringkondades, kus millisekundite pikkused ajastuslikud erinevused võivad põhjustada olulisi mõõtmisvigu. Õige sissetoomise vahe valmistab tooted tegelikult ette nii, et nad jõuavad täpsa kaalumise jaoks ideaalsesse olekusse.
Maksimaalse täpsuse saavutamiseks sobivaim vahekonfiguratsioon
Ideaalsete sissetoomisvahemaade arvutamine
Õige sissetoote vahe määramine sõltub mitmest omavahel seotud tegurist, sealhulgas konveierilindlase kiirusest, toote suurusest ja kaalust, toote materjalomadustest ning kasutatavast konkreetsest dünaamilisest kaalumudelist. Üldise põhimõttena peaks sissetoote vahe olema piisavalt pikk, et tooted saaksid stabiilsesse asendisse jõuda pärast esialgset sissetoote seadme kasutamist, kuid samas piisavalt lühike, et säilitada ühtlane liikumiskiirus kogu transpordi vältel. Enamiku pakendusliinide kaalurite puhul on kahe kuni nelja jalaga vahe usaldusväärne alguspunkt, kuigi see võib oluliselt erineda toote omaduste järgi. Raskemad tooted või ebaregulaarse kujuga tooted saavad tavaliselt kasu pikemast vahest, et gravitatsioonijõud ja hõõrdejõud saaksid toote stabiilsesse asendisse seada. Kergemad või ühtlase kujuga tooted toimivad sageli hästi minimaalse vahega, kuna nad asuvad kiiresti stabiilsesse asendisse. Enne lõpliku seadistuse valimist on oluline testida erinevaid vahekonfiguratsioone tegelike tootmisega.
Keskkondlikud ja toimivuslikud kohandused
Tootmisümbrikud sisaldavad muutujaid, mis mõjutavad teie kaalumissüsteemi ideaalset sissetoote vahekaugust. Konveieril olev vibratsioon, ümbruse temperatuuri kõikumised, niiskus ning isegi konveierilaua materjali koostis võivad mõjutada toodete käitumist kaalumiskoha suunas liikumisel. Pakendusliini skaala paigaldus, mis töötab täiuslikult rahulikus öösel tootmisel, võib päevasel kõrgkiirusel tootmisel raskusi tunda, kui ümbritsevad masinad teevad lisavibratsiooni. Aastaaegsed niiskusmuutused võivad mõjutada toodete pinnakihiga konveierilaua hõõrdumist, muutes toodete liikumise dünaamilise skaala suunas sujuvamaks või ebasujuvamaks. Regulaarne jälgimine ja perioodilised vahekauguste kohandused tagavad, et teie süsteem kohaneb muutuvate toimivustingimustega, mitte ei halvene aeglaselt nädalate või kuude jooksul.
Praktilised lahendused kaalumistäpsuse parandamiseks
Sissetoote stabiilsuse tehnikad
Lisaks toorkauguse kohandamisele on mitu tõestatud tehnikat, mis parandavad toote stabiilsust sissevoolu liikumisel teie kaalumismasinani. Kõverad juhtraudad suunavad tootevoolu pehmeti ümber ja vähendavad äkki suunda muutvaid liikumisi, mis häirivad kiiruse ühtlust. Kontrollitud aeglustumiszoonad, mis paiknevad dünaamilise kaalaga kohta ees, võimaldavad toodetel oma lõplikku asendit kindlaks teha, säilitades samas ennustatavad saabumistingimused. Mõned pakendusliini kaalumismasinatöötajad kasutavad etappide kaupa kiirust vähendavaid konveierisüsteeme, et tooted liiguksid mõõtmispunkti sujuvalt, mitte äkki. Õhuvoolu stabiilsussüsteeme saab ka integreerida sissevoolu ala järgsesse osasse, kasutades täpselt suunatud õhuvoolusid toodete optimaalse asendisse viimiseks ilma füüsilise kokkupuuteta, mis võiks kahjustada tundlikke esemeid.
Mõõtmisakna optimeerimine
Kontrollkaalutav mõõdab kaalu kindla aegumisaja jooksul pärast toote tuvastamist, ja sissetoote vahe määrab põhimõtteliselt, kas teie dünaamiline kaalutav suudab selle aegumisaja paigutada piirkonda, kus toote liikumine on kõige stabiilsem. Kiiremad konveierikiirused võivad nõuda veidi pikemat sissetoote vahet, et tagada piisavalt stabiilsust enne mõõtmise alustamist. Aeglasemad tootmismahtude korral võib minimaalne vahe olla eelis, kuna tooted on jõudnud kaalutava platvormini juba loomulikult paigale seisanud. Täiustatud kontrollkaalutavad süsteemid pakuvad programmeeritavaid mõõtmise viivitusseadeid, mis töötavad sissetoote vahega koos, et koguda kaaludandeid igas tootes kõige stabiilsemal hetkel. Erinevate vahe ja mõõtmise viivitusseadete kombinatsioonide testimine aitab leida konfiguratsiooni, mis vähendab teie pakendusjoone kaalutava mõõtmise varieeruvust ja valesti tagasi lükatud tooteid.
KKK
Mida juhtub, kui mu sissetoote vahe on pakendusjoone kaalutaval liiga lühike?
Kui sisendvahemaa on liiga lühike, ei pruugi tooted saada piisavalt stabiilse oleku saavutamiseks enne kontrollkaalutava jõudmist. See võib põhjustada toodete jõudmise erinevate kiirustega või nurkade all, mille tõttu dünaamiline kaalusüsteem registreerib ebakindlaid kaalutulemusi ning suurendab nii valesti tagasi lükatud kui ka valesti heaks kiidetud toodete arvu. Lühike vahemaa võib kaasa tuua toodete kokkupõrkeid või ummikuid, mis peatavad tootmise täielikult.
Kuidas mõjutab sisendvahemaa kaalukontrolli korduvust kontrollkaalutaval?
Õige sisendvahemaa tagab, et tooted jõuavad teie kontrollkaalutavale ühtlasel ja ennustataval viisil, võimaldades kaalukontrollisüsteemil saada täpseid ja korduvaid mõõtmisi. Kui vahemaa on optimeeritud, jääb pakendusliini kaalubasis stabiilseks, mõõtmiste hajuvus väheneb ja teie kvaliteedikontroll muutub usaldusväärsemaks. Halb vahemaa teeb kaalukontrolli korduvuse saavutamise peaaegu võimatuks, sest see teeb süsteemi müra- ja ebakindlaks.
Kas saan reguleerida sissetoote vahekaugust pärast oma kaalumiseadme paigaldamist?
Jah, sissetoote vahekaugust saab tavaliselt muuta konveieriosade uuesti paigutamisega, stabiilsuse juhiste lisamisega või toote sissetoote mehhanismide kohandamisega. Enamikus pakendusliinide skaalapaigaldustes on võimalik pärast esmase käivituse teha järk-järgulisi optimeerimisi. Siiski võivad suured muudatused nõuda koostööd dünaamilise skaala tootjaga, et tagada, et teie kaalumisseadme kalibreerimine ja mõõtmisseaded säiliks muudatuse järel kehtivad.