 EN


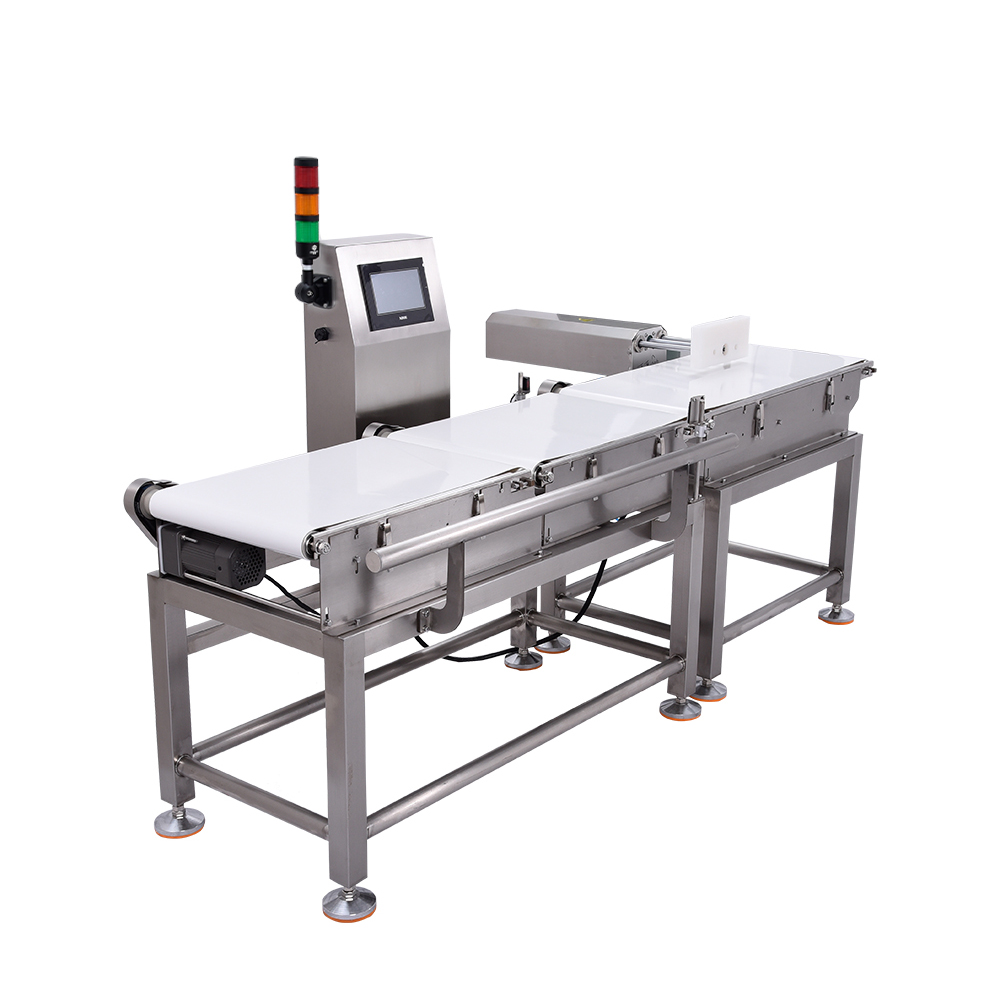
Systema in lineis modernis impachetandae. ponderator distantia inter machinam tuam influentem et platformam ponderandi directe determinat quam constanter articuli in scalam dynamicam cadant, quod vicissim effectum habet in fide dignitate resultatorum inspectionis ponderis. Cum spatium influentis male configuratum est, producta potest advenire ad velocitates, angulos, aut positiones instabiles, causans errores mensurae qui per totum processum tuum de controllo qualitatis diffunduntur. Intellectus huius relationis essentialis est pro fabricantibus qui quaerunt servare strictas tolerentias ponderis et minuere reiecta productorum onerosa aut querelas clientium.
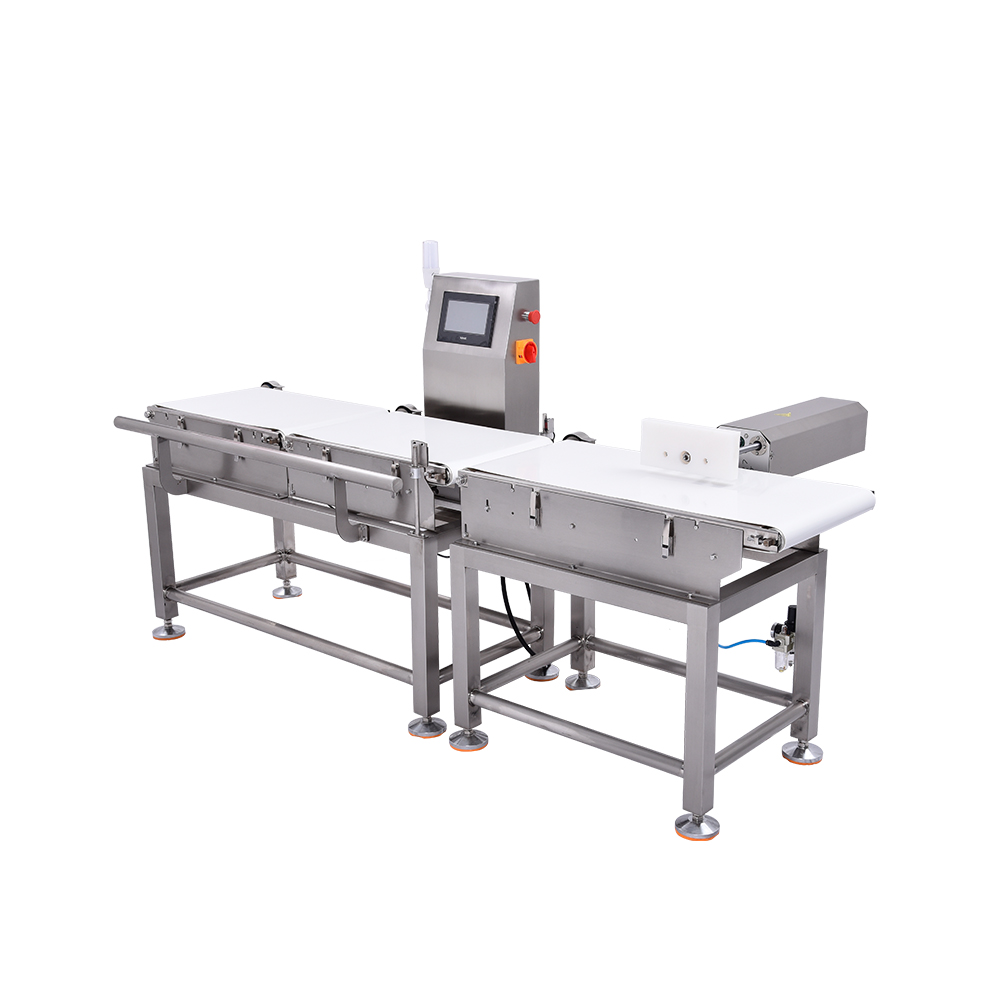
Relatio inter spatium infeed et accuratiam scalae lineae impachetionis ultra mathematicam simplicem extenditur. Omne productum quod ad systema ponderandi movetur sequitur traiectoriam praedictam, quae influentur a velocitate convectoris, geometria producti, et distantia physica quam transire debet antequam ad punctum mensurae perveniat. Cum hoc spatium optime configuratur, processus tuus inspectionis ponderis fit stabilis, repetibilis, et capax detegendi etiam parvas deviationes ab pondere destinato. E converso, configuratio spatii mala compellit scalae dynamicam magis laborare, compensando presentationem producti inconstans et generans data non fida quae efficacitatem tuam productionis subvertunt.
Quomodo Spatium Influentis Stabilitatem Producti Afficit
Constantia Adveniens Productorum in Platforma Ponderandi
Producta ad pensatorem tuum venire debent cum velocitate et positione constantibus, ut mensurae accuratae fiant. Cum spatium influentis brevissimum est, res possunt collidere aut in formis irregularibus advenire, quae varietates subitas velocitatis et positiones incertas in scala dynamica generant. Spatium autem nimis amplum permittit velocitati productorum libere variare, ita ut res tardescere, accelerare, vel etiam breviter stare possint antequam ad punctum mensurae perveniant. Haec inconstantia systema inspectionis ponderis ad stabilisationem basileae contendere cogit, quod verum pondus producti capere vix permittit. Spatium ideale influentis zonam intermedium creat, ubi producta naturaliter se in flumen constans et praedictum ordinant antequam ad platformam pensatoris perveniant.
Uniformitas Velocitatis et Tempus Mensurae
A packaging line scale relies on precise timing to capture weight data at the exact moment when a product is stationary or moving at a known, controlled velocity. Infeed spacing that allows excessive product acceleration or deceleration disrupts this timing window, introducing measurement noise that appears as false weight variations. When spacing is properly calibrated, products maintain consistent velocity throughout their journey to the dynamic scale, enabling the system to capture weight readings during an optimal measurement window. This consistency is particularly important in high-speed production environments where millisecond timing differences can create significant measurement errors. The correct infeed spacing essentially pre-conditions your products to arrive in the ideal state for accurate weight inspection.
Optimal Spacing Configuration for Maximum Accuracy
Calculating Ideal Infeed Distance
Determinatio rectae distantiae inter introitus dependet ex pluribus factoribus inter se connexis, ut velocitas cinguli transmittentis, magnitudo et pondus producti, proprietates materiales producti, et specificus modus dynamicae scalae in usu. Ut regula generalis, distantia introitus debet esse longa satis ut producta stabilizentur post egrediens primum mechanismum introductorium, sed brevis satis ut velocitas constans per totum transitum servetur. Pro applicationibus scalarum in lineis impachetandi, distantia inter duo et quattuor pedes saepe est punctum initiale fidele, quamquam haec valde variat secundum proprietates producti. Item graviora aut formae irregularis communiter beneficient a distantia longiore, ut vires gravitatis et frictionis productum in positionem stabilem collocare possint. Item levia aut formae uniformis saepe bene operantur cum minima distantia, quoniam naturaliter cito stabilizantur. Experimentatio diversarum configurationum distantiarum cum veris item productionis essentialis est antequam ad finalem dispositionem definitivam committatur.
Adjustmentes Ambientales et Operationalis
Ambientes de productione introducunt variabiles quae affectant spatium ideale de infeed pro tuo systema de checkweigher. Vibratio del conveyor, fluctuationes de temperatura ambiental, humiditas, et etiam compositio materialis del belt del conveyor ipso possunt influere super comportamentum productorum durante transitum ad stationem de inspectione de pondus. Installatio de scala pro linea de packaging quae perficitur perfecte durante productione tranquilla nocturna forsitan luctabitur durante cursus diurnos de alta velocitate, quando machinae circumstantes creant vibrationem additivam. Variationes sazonales de humiditas possunt affectare frictionem superficialis del producto con il conveyor, alterando modum quo articuli transmigrant leviter versus scala dynamica. Monitoratio regularis et adjustmentes periodicas de spatium assurant quod tuum systema adaptatur ad conditiones operationales mutantur, non degenerat silentio per hebdomades vel menses.
Solutiones Practicas pro Meliorando Accuratia de Ponderatione
Technicas pro Stabilisatione de Infeed
Praeter distantiās rās adiustāndās, plūrēs tēchnicae prōbātae stabilitātem prōductī in trānsitu ad ponderātōrem tuum meliōrant. Rēctae dīrīgentēs curvātae flūxum prōductī leniter reorīentant et mutātiōnēs subitās directiōnis minuunt quae uniformitātem vēlocitātis perturbant. Zōnae decelerātiōnis cōntrollātae, quae statim ante scalam dīnamīcam locantur, prōductīs permittunt ut suam fīnālem positīonem stabilīrent dum conditiōnēs praedīcibiles adveniendī serventur. Aliī operātōrēs ponderātōrum in līneīs impācandī utuntur systēmātibus convēyōris gradātīs cum rēductiōne vēlocitātis, quae prōducta ad punctum mētīendi lentē addūcunt potius quam eōs subitō advenīre sinunt. Systēmata stabilizātiōnis per iēcta aēris etiam integrārī possunt post regionem infeed, quae prōducta ad optimam positīonem dirigunt per cūrrentēs aēris praecise directās absque contactū physīcō quī remōs sensibilia laedere posset.
Optimīzātiō Ōstium Mētīendi
The checkweigher measures weight during a specific time window after product detection, and infeed spacing fundamentally determines whether your dynamic scale can position this window in the zone where product motion is most stable. Faster conveyor speeds may require slightly longer infeed spacing to allow sufficient stabilization time before measurement begins. Slower production rates sometimes benefit from minimal spacing since products have naturally settled by the time they reach the weight inspection platform. Advanced checkweigher systems offer programmable measurement delay settings that work synergistically with infeed spacing to capture weight data at the most stable moment in each product's journey. Testing different combinations of spacing and measurement delay settings helps identify the configuration that minimizes measurement variation and false rejects on your packaging line scale.
FAQ
What happens if my infeed spacing is too short on a packaging line scale?
Cum spatium inter producta in introductum est parvum, producta fortasse non habent spatium satis longum ut stabiliantur antequam ad pensatorem tuum perveniant. Hoc potest causare ut producta ad velocitates vel angulos irregulares adplicantur, quod facit ut pensa dynamica lectiones ponderis inconstantes capiat et tam falsos reiectos quam falsos acceptos augeat. Spatium parvum etiam potest causare collisiones productorum aut impactiones, quae productionem totam sistunt.
Quomodo spatium introductum repetitionem inspectionis ponderis in pensatore afficit?
Spatium introductum idoneum certificat ut producta ad pensatorem tuum in statu constante et praedicto perveniant, quod systema inspectionis ponderis permittit ut lectiones accuratae et repetibiles capiantur. Cum spatium optime adaptatum est, basis pensae lineae emballagii manet stabilis, variatio mensurationis minuitur, et controlus qualitatis tuus fidelior fit. Spatium inoptimum sonum et inconstantiam introducit, quae perfacile repetitionem inspectionis ponderis efficere prohibent.
Possumne ego intervallum introductoris mutare post installationem meae machinae ad pensandum?
Ita, intervallum introductoris saepe mutari potest per repositionem sectionum convectricis, additionem ductuum stabilizantium, aut adaptationem mechanismorum ad introducendum producta. Plurimae installationes scalae in lineis ad impachetandum permittunt optimisationem gradatam post initium operationis. Tamen, mutationes magnae coordinationem cum fabricante scalae dynamicae requirunt, ut certificetur calibratio et parametri mensurae machinae ad pensandum integri manent post mutationem.