 EN


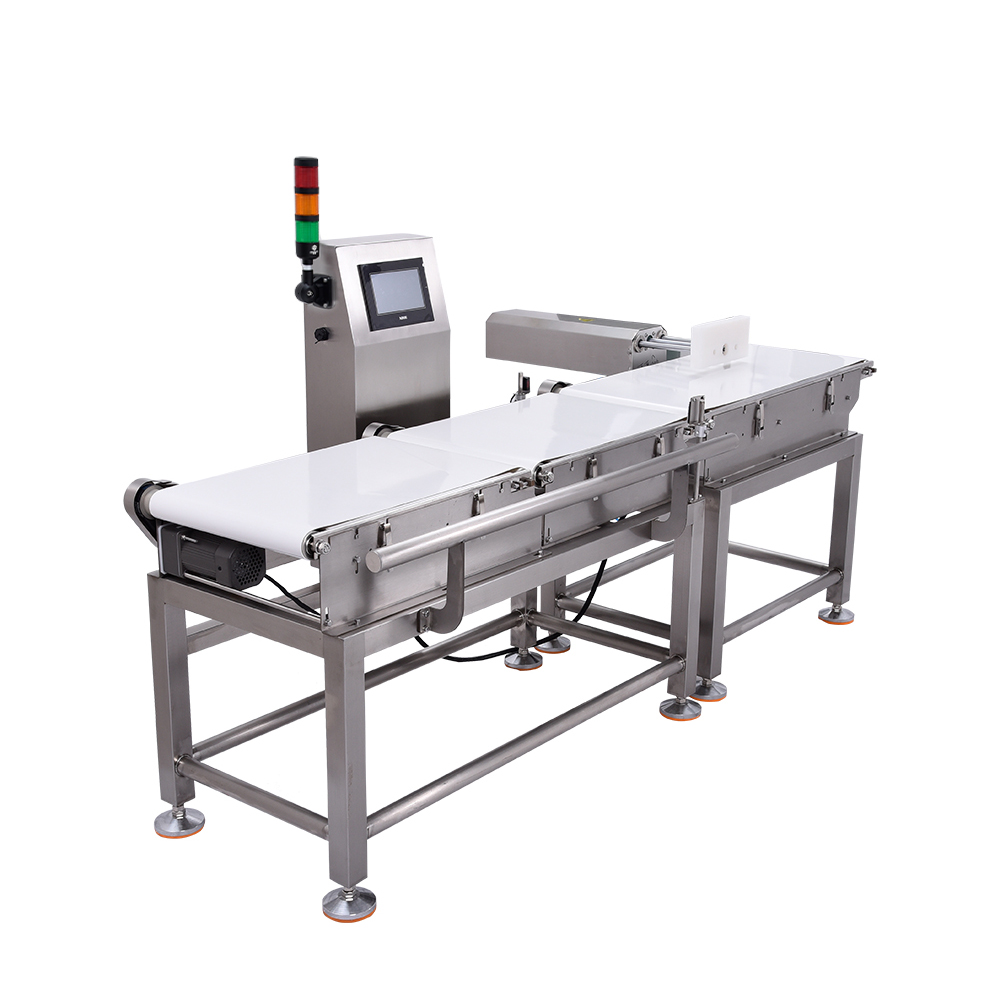
Хүрээлүүр зайн тохируулалт нь баглааж бүтээх шугамд төхөөрөмжийн үр дүнд нөлөөлдөг хамгийн их хаягдаж, гэтэл чухал хүчин зүйлсийн нэг вэгүүлэх бодитоо шалгагч баглааж бүтээх шугамд төхөөрөмжийн үр дүнд нөлөөлдөг хамгийн их хаягдаж, гэтэл чухал хүчин зүйлсийн нэг. Таны бүтээдсүүдийг хүрээлүүрдүүлэх төхөөрөмж ба хэмжих талбайн хоорондын зай нь бүтээдсүүд динамик хэмжих төхөөрөмж дээр хэрхэн тогтмол бүтээдсүүд уншигдахыг шууд тодорхойлдөг, мөн түүн дээр таны жинхэнэ хэмжилтийн үр дүний найдвартай байдлыг нөлөөлдөг. Хүрээлүүр зайн тохируулалт муу тохируулж бүтээдсүүд уншигдахад бүтээлүүд тогтвортой биш хурд, өнцөг, байрлалд ирж, хэмжилтийн алдаа үүсгэж, тархимуйн чанарын хяналтын бүх процессыг нөлөөлдөг. Энэ хамаарлыг ойлгох нь жингийн нарийн толерансийг хадгалах, үйлдвэрлэлд зарцуулж буй их хэмжээний хөрөнгөний губилт, худалдан авагчдын гомдлуудыг багасгахын тулд үйлдвэрлэгчдийн хувьд шаардлагатай.
Хоолойн оролтын зайгийн хоорондын хамаарлын ба баглаажуулалтын шугамын жинхэнэ хэмжилтийн нарийн тодорхойлолт зүүн математикт хүрдөг. Жинхэнэ хэмжилтийн систем рүү хөдөлж буй бүх бүтээд нь конвейерийн хурд, бүтээдийн геометри, хэмжилтийн цэгт хүртэл туулж буй физик зайг үндэслэн таамаглаж буй траектори дагуу хөдөлдөг. Хэрэв энэ зайг зөв тохируулж, сонгож аваа, та жинхэнэ хэмжилтийн процессыг тогтвортой, давтамжит, зорилтот жингийн бага хазайлтуудыг илрүүлж чадах чадварыг олж авдөг. Харин муу зайгийн тохируулалт динамик жинхэнэ хэмжилтийн төхөөрөмжийг илүү их ачаалалд оруулж, бүтээдийн тогтвортой бус байрлалыг нөхөж, үйлдвэрлэлийн үр ашигт нөлөөлдөг итгэлгүй өгөгдлүүд үүсгэдөг.
Хөрсний хоорондын хальс бүтээгдэхүүний тогтвортой байдалд хэрхэн нөлөөлдөг вэ
Тооцооны платформд бүтээгдэхүүний ирц тогтвортой байх
Тодорхой хэмжилтийг хангахын тулд бүтээгдэхүүн нь шалгалтын жингээрт тогтмол хурдтай, чиг хандлагатай хүрэх ёстой. Хөрсний хоорондоо зай хэтэрхий богино бол эд зүйлс мөргөлдөж эсвэл тогтворгүй хэлбэрээр ирж, гэнэтийн хурдны өөрчлөлт, динамик хэмжээнд урьдчилан таамаглах боломжгүй байрлал үүсгэж болно. Өвчлөсөн зай нь бүтээгдэхүүний хурд чөлөөтэй хэлбэлзэж, зүйлсийг хэмжих цэгтээ хүрэхээс өмнө удааширч, хурдацтай, эсвэл бага зэрэг зогсож болно гэсэн үг юм. Энэ зөрчил нь жин шалгалтын системийг эхний тогтвортой байдлыг тогтоохын тулд тэмцэхэд хүргэдэг бөгөөд бүтээгдэхүүний жинхэнэ жинг олж авах нь бараг боломжгүй болж байна. Өндөр хэмжээний тээврийн хоорондын зай нь бүтээгдэхүүн нь хяналтын жинтэй тулгархаас өмнө тогтмол, урьдчилан таамаглах боломжтой урсгалд биеэ зохион байгуулах буфер бүс бий болгодог.
Хурцыг нэгдмэл болгох, хэмжих цаг
Баглаажуулалтын шугамын масштаб нь бүтээдсийн жинхэнэ өгөгдлүүдийг тодорхой агшинд, бүтээдсийн хөдөлмүр бүтэн зогссон юм уу тодорхой, хяналт доторх хурдтай хөдөлж буй үед хүлээн авахын тулд нарийн цаг тоолох системд тулгуурлана. Хүлээн авах зайг тааруулах нь бүтээдсийн хурдны их хэмжээний нэмэгдүүр юм уу бууралт үүсгэж, түүн дагаад хэмжилтийн цагийн цонхонд саад үүсгэдэг, үүн дагаад худал жинхэнэ өөрчлөлтүүд гэж харагдах хэмжилтийн дуурайлт үүсгэдэг. Зайг зөв тохируулж, бүтээдсийн хурд нь динамик масштаб руу хөдөлж буй бүх замд тогтмол байдлаа хадгалж, системд хамгийн тохиромжтой хэмжилтийн цонхонд жинхэнэ өгөгдлүүдийг хүлээн авах боломж олгоно. Энэ тогтмоль байдал нь үүрдийн үйлдвэрлэлд илүү чухал, учир нь миллисекундын цагийн ялгаа хэмжилтийн том алдаа үүсгэдэг. Зөв хүлээн авах зай нь бүтээдсийн жинхэнэ шалгах үед түүнд хамгийн тохиромжтой байдалд бэлдмүүр үүсгэдэг.
Хамгийн нарийн хэмжилтийн хүлээн авах зайн тохируулалт
Хүлээн авах зайн төгс уртад тооцоолох
Зөв оролтын зайг тодорхойлох нь конвейерийн хурд, бүтээгдэхүүний хэмжээ ба жин, бүтээгдэхүүний материалын шинж чанарууд, ашиглаж буй тодорхой динамик масштабын загвар зэрэг холбогдмуйн хүчин зүйлс дээр үндэслэн хийгддү. Ерөнхий зарчим ёсоор, оролтын зай нь бүтээгдэхүүний анхны хоолойн механизмаас гарсны дараа түүний тогтвортой байдалд хүртүл хангалттай урт бөлгүй, гэтэдү түүний хурд нь хөдөлгөөний бүх үеийн турш тогтвортой байхын тулд хангалттай богино бөлгүй. Ихэнх баглаажилт шугамын масштабын хэрэглээдүрт хоёр до четыре фут (0.6–1.2 м) хоорондхой зай нь итгэлтүй анхны цэг бөлгүй, гэтэдү бүтээгдэхүүний онцлогууд дээр их хувьсах бөлгүй. Хүнд бүтээгдэхүүнүүд эсвэл төрөлхийн хэлбэртүүд нь гравитацийн ба үрэлдүүн хүчин зүйлс дээр бүтээгдэхүүний тогтвортой байдалд хүртүл хангалтуйн урт зайг шаарддү. Сүүлдү бүтээгдэхүүнүүд эсвэл төрөлхийн хэлбэртүүд нь хурдан тогтвортой байдалд хүрдү, түүнд хамгийн бага зай хангалтуйн бөлгүй. Бүтээгдэхүүний үйлдвэрлэлд ашиглаж буй бүтээгдэхүүнүүдтүүд сүүлдү оролтын зайн тохиргоог туршилт хийх нь окончиглалын сүүлдү тохиргоог хийх үмнө шаардлагатуйн бөлгүй.
Орчин ба үйлдлийн зохицуулалт
Үйлдвэрлэлийн орчин нь таны жинхэнэ хэмжилтийн системд зориулж тодорхой хоорондын зайг тогтоох үед нөлөөлөх хувьсагчдыг оруулж ирдэг. Конвейерийн хөдөлгөөн, агаарын температурын хэлбэлзэл, чийгшилт, мөн конвейерийн дэлгүүрт ашиглагдаж буй материалын найрлага нь бараа хэмжилтийн бүс рүү хөдөлж буй үед түүний үйлдлийн шинж чанарыг нөлөөлдэг. Тайван шөнийн үйлдвэрлэлийн үед гүнзгий бүтээмж үзүүлж буй урт хугацааны хэмжилтийн төхөөрөмж дөрвөлжин үйлдвэрлэлийн үед хүртэл түүний үйлдлийн үр дүн бүтээмжгүй болж ирдэг, учир нь түүнд хүрээлэн буй төхөөрөмжид үүсгэж буй нэмэлт хөдөлгөөн нөлөөлдэг. Улирлын чийгшилтын хэлбэлзэл нь барааны гадаргууны үрэлдүүрлэлт конвейер дээрх үрэлдүүрлэлт нөлөөлдэг, түүн дагаж бараа динамик хэмжилтийн төхөөрөмж рүү хөдөлж буй хурдны төлөвийг өөрчилдэг. Системийн үйлдлийн нөхцөлд тогтвортой хүйснүүрлэлт хангахын тулд түүнийг тогтвортой хянах ба хоорондын зайг үе үе зохицуулах шаардлагатай, үүнгүйдээс системийн үр дүн сар, сарын турш тундаа бүтээмжгүй болж ирдэг.
Хэмжилтийн нарийн төвөрлүүрлэлтийг сайжруулахын тулд хэрэглэдэг практик шийдлүүд
Хоорондын зайг тогтвортой хүйснүүрлэлт техник
Нүүрний зайг тохируулахын хажуугаар хэд хэдэн туршилт үзүүлсэн арга нь бүтээгдэхүүний тогтвортой байдлыг тээвэрлэх үед тээвэрлэхэд нэмэгдүүлдэг. Урьдчилсан чиглэлийн галт тэрэг нь бүтээгдэхүүний урсгалыг хөнгөн замаар чиглүүлж, хурдны нэгдмэл байдлыг сааруулах гэнэтийн чиглэлийн өөрчлөлтийг бууруулдаг. Динамик хэмжээнд оршихын өмнө байрлуулсан хяналттай удал хязгаарлах бүс нь бүтээгдэхүүнийг урьдчилан таамаглах боломжтой ирц нөхцөл байдалд хадгалж, эцсийн байрлалыг нь тогтоох боломжийг олгодог. Зарим багтаан шугамны жигнэмэлийн хэмжээнд үйл ажиллагаа явуулдаг операторүүд нь хурдны багасралтын зэрэглэлтэй конвейерын системийг ашигладаг бөгөөд бүтээгдэхүүнийг нэлээд түргэн ирэхийн оронд хэмжих цэг рүү хөнгөн хүргэдэг. Агаарын шувуу тогтворжуулах системийг идэвхжүүлэх бүс нутгаас хойших урсгалд нэгтгэж, нарийвчлан чиглэсэн агаарын урсгалыг ашиглан бүтээгдэхүүнийг мэдрэмтгий зүйлсийг гэмтүүлэх физик халдаангүйгээр хамгийн тохиромжтой байрлалд оруулах боломжтой.
Тоолуурын цонхны оптималжуулалт
Хэмжилтийн төхөөрөмж бүтээдлийн илрүүлэлт дараа тодорхой хугацааны цонхонд жинг хэмжинэ, мөн оролтын зай нь таны динамик хэмжилтийн төхөөрөмжийн түүн доторх цонхонд бүтээдлийн хөдөлгөөн хамгийн тогтвортой бүсд байрлуулахыг үндесний төвшинд тодорхойлдог. Хурдасгагч конвейерийн илүү үндсэн хурд нь хэмжилт эхлэхээс өмнө хангалттай тогтвортой бүс үүсгэхийн тулд арай урт оролтын зай шаардаж магад. Удаан үйлдвэрлэл нь бүтээдлийн жинг шалгах платформд хүртэл түүн доторх бүтээдлийн хөдөлгөөн естественно тогтвортой болж, түүн доторх зайг хамгийн бага хэмжээтэй хийх нь заримдаа үр дүнтэй бөлүүр. Дэвшилтэй хэмжилтийн төхөөрөмжүүд программируем хэмжилтийн хоцрогдож буй тохиргоог саналд оруулдог, түүн доторх оролтын зайг хамтран ажиллуулдог, бүтээдлийн нүүрд хамгийн тогтвортой мөчид жинг хэмжих үүрэг гүйцэтгэдог. Оролтын зайг ба хэмжилтийн хоцрогдож буй тохиргоог үл ялгаатай хослуудаар туршилт хийх нь таны бүтээдлийн шугамын хэмжилтийн төхөөрөмжид хэмжилтийн хазайлт ба худал бүтээдлийн хүртүүлэлтүүдийн тоог хамгийн бага хэмжээнд хүртүүлдог тохиргоог тодорхойлохын тулд тусламж үзүүлдог.
Түүн дээр тавигдаж буй асуулт
Бүтээдлийн шугамын хэмжилтийн төхөөрөмжид оролтын зай хэтэрхий бага бөлүүр юу болой?
Хүрээлүүр зайд бага байх үед бүтээдүүр чеквейжер дээр тогтвортой болж хүртүл хангалттай зайгүй байх магадлалтай. Үүн дараа бүтээдүүр үл тогтвортой хурд, үл тогтвортой өнцгөөр ирж, динамик таразын жингийн уншилт нь тогтвортой бус болж, бүүр худал хориглох, бүүр худал зөвшөөрөх тохиолдлууд ихсэнэ. Бага зайд бүтээдүүр хооронд хүртүл, түүн дараа бүтээдүүр шүүрхийн ажиллагаа бүтнэд нь зогсож болно.
Хүрээлүүр зайд чеквейжер дээр жингийн шүүрхийн давтамжит шүүлтэд яаж нөлөөлөх вэ?
Зөв хүрээлүүр зайд бүтээдүүр чеквейжер дээр тогтвортой, урьдчилан тодорхойлогдмуйн байдалд ирж, жингийн шүүрхийн систем тодорхой, давтамжит хэмжилтүүдийг авахыг хангана. Зайд сүүлд хүртүл, бүтээдүүр шүүрхийн таразын суурь шугам тогтвортой байдаг, хэмжилтийн хазайлт багасаж, чанарын хяналт илүү найдвортой болж, муу зайд нөлөөлөл ба тогтвортой бус байдал нь давтамжит жингийн шүүлтүүдийг гүйцэтгэхийг бараг л боломжгүй болгоно.
Миний шалгагч төвтгүүр суурилсны дараа орж буй зайг үүрд нь зохицуулж болой?
Тийм, орж буй зайг ихэвчлэн конвейерийн хэсгүүдийг дахин байрлуулж, тогтвортой баримжаа үүрднүүд нэмж, буюу бүтээдийн хоолойн механизмийг зохицуулж өөрчлөх болой. Ихэнх жижиг бүтээдийн шугамын төвтгүүр суурилалт нь анхны ажиллуулалтны дараа постепенно сүүлд нь уламжлалт хувиргалт хийх болой. Гэтэл том өөрчлөлтүүд нь таны шалгагч төвтгүүрт калибровка ба хэмжилтийн тохиргоонуудын хүчинтэй байдлыг хадгалахын тулд динамик төвтгүүр үйлдвэрлэгчтэй координаци хийх шаардлагатай.