 EN


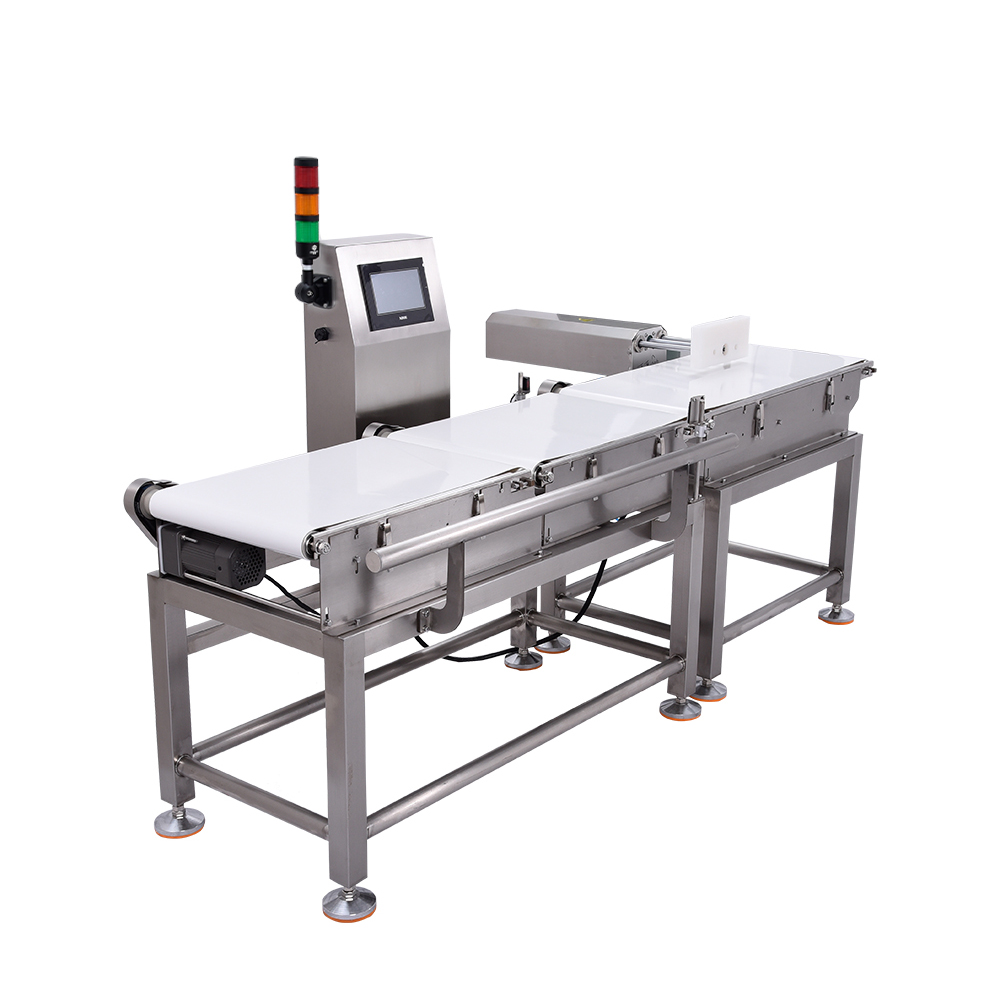
فاصلهٔ ورودی یکی از مهمترین عواملِ نادیدهگرفتهشده است که عملکرد یک وزنبررس سیستم را در خطوط مدرن بستهبندی تحت تأثیر قرار میدهد. فاصلهٔ بین مکانیزم تغذیهٔ محصول شما و سکوی وزنکشی، بهطور مستقیم تعیین میکند که اقلام با چه میزان ثباتی روی مقیاس پویا قرار میگیرند؛ که این امر خود، قابلیت اطمینان نتایج بازرسی وزن را تحت تأثیر قرار میدهد. هنگامی که فاصلهٔ ورودی بهدرستی تنظیم نشده باشد، محصولات ممکن است با سرعتها، زوایا یا موقعیتهای ناپایداری به مقصد برسند و خطاهای اندازهگیری ایجاد کنند که در سرتاسر فرآیند کنترل کیفیت شما گسترش مییابند. درک این رابطه برای تولیدکنندگانی که به دنبال حفظ تحملهای دقیق وزن و کاهش ضایعات گرانقیمت محصول یا شکایات مشتریان هستند، امری ضروری است.
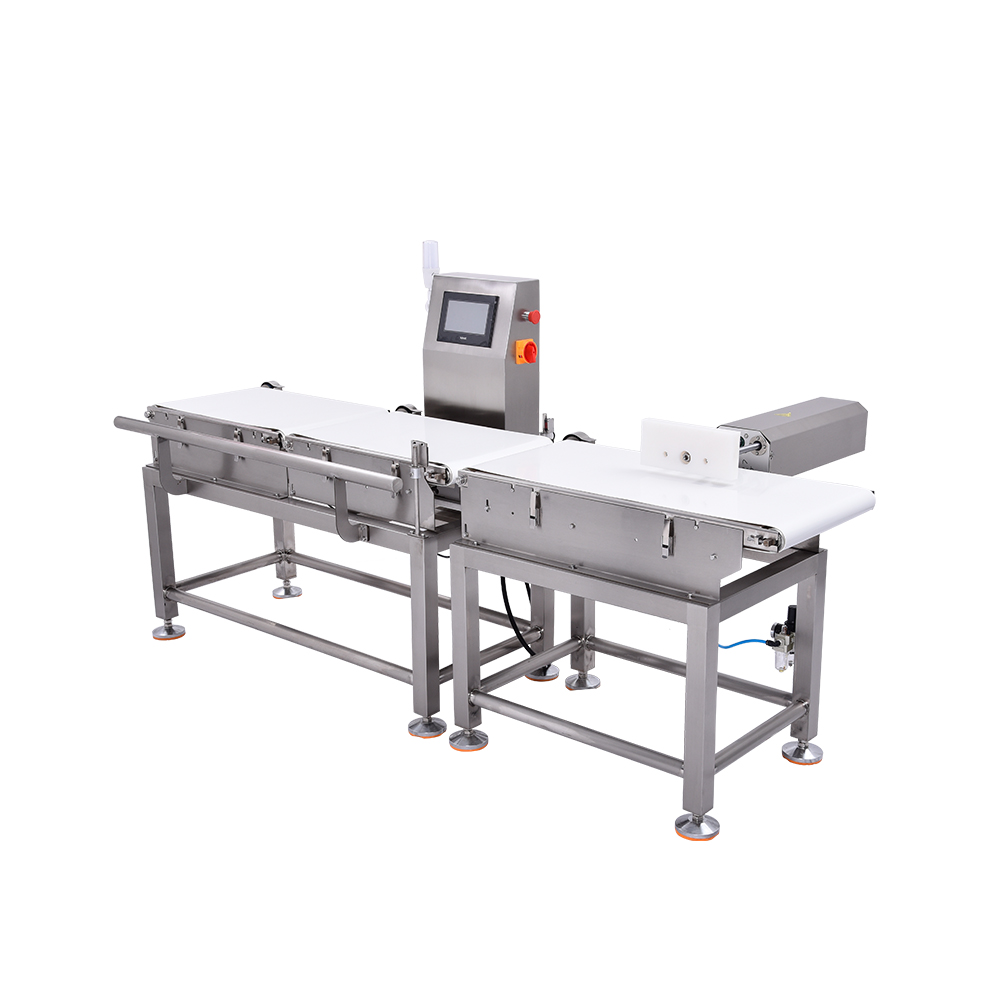
رابطهٔ بین فاصلهٔ ورودی محصول و دقت ترازوی خط بستهبندی فراتر از محاسبات سادهٔ ریاضی است. هر محصولی که به سمت سیستم وزنسنجی حرکت میکند، مسیری قابل پیشبینی را طی میکند که تحت تأثیر سرعت نوار نقاله، ابعاد هندسی محصول و فاصلهٔ فیزیکی لازم برای رسیدن به نقطهٔ اندازهگیری قرار دارد. هنگامی که این فاصله بهدرستی بهینهسازی شود، فرآیند بازرسی وزن شما پایدار، تکرارپذیر و قادر به تشخیص حتی کوچکترین انحراف از وزن هدف میشود. در مقابل، تنظیم نادرست این فاصله، ترازودینامیک را مجبور میکند تا با تلاش بیشتری جبران کند، چرا که ارائهٔ محصول نامنظم است و دادههای نامعتبری تولید میشود که کارایی تولید شما را تضعیف میکند.
تأثیر فاصلهٔ ورودی بر پایداری محصول
ثبات در زمان رسیدن محصول به سکوی وزنکشی
برای اطمینان از دقت اندازهگیری، محصولات باید با سرعت و جهتگیری یکنواختی به دستگاه کنترل وزن برسند. اگر فاصلهٔ ورودی بسیار کوتاه باشد، اقلام ممکن است با یکدیگر برخورد کنند یا بهصورت نامنظمی وارد شوند؛ این امر منجر به تغییرات ناگهانی در سرعت و قرارگیری غیرقابل پیشبینی روی مقیاس پویا میشود. از سوی دیگر، فاصلهٔ بیشازحد طولانی، امکان نوسان آزاد سرعت محصولات را فراهم میکند؛ یعنی اقلام ممکن است قبل از رسیدن به نقطهٔ اندازهگیری، کند شوند، تسریع یابند یا حتی برای مدت کوتاهی متوقف شوند. این ناپایداری، سیستم بازرسی وزن را در تثبیت پایهٔ خود با مشکل روبهرو میکند و ثبت وزن واقعی محصول را تقریباً غیرممکن میسازد. فاصلهٔ ایدهآل ورودی، منطقهای امن ایجاد میکند که در آن محصولات بهصورت طبیعی در جریانی پایدار و قابل پیشبینی سازماندهی میشوند، پیش از اینکه به سکوی دستگاه کنترل وزن برسند.
یکنواختی سرعت و زمانبندی اندازهگیری
مقیاس خط بستهبندی به زمانبندی دقیقی متکی است تا دادههای وزن را در لحظهای دقیق ثبت کند که محصول یا ساکن است یا با سرعتی شناختهشده و کنترلشده در حرکت است. فاصلهگذاری ورودی که اجازه میدهد محصول با شتاب یا شتابمنفی بیش از حد حرکت کند، این پنجره زمانی را مختل میکند و نویز اندازهگیری ایجاد میکند که بهصورت تغییرات غلط وزن ظاهر میشود. وقتی فاصلهگذاری بهدرستی تنظیم شده باشد، محصولات سرعتی یکنواخت را در طول مسیر خود تا مقیاس پویا حفظ میکنند و این امکان را به سیستم میدهد تا خوانشهای وزن را در پنجره اندازهگیری ایدهآل ثبت کند. این یکنواختی بهویژه در محیطهای تولیدی پرسرعت اهمیت دارد، زیرا تفاوتهای زمانی در محدوده میلیثانیه میتوانند خطاهای اندازهگیری قابلتوجهی ایجاد کنند. فاصلهگذاری ورودی صحیح در واقع محصولات را پیششرطبندی میکند تا در حالت ایدهآل برای بازرسی دقیق وزن وارد شوند.
پیکربندی فاصلهگذاری ایدهآل برای حداکثر دقت
محاسبه فاصله ورودی ایدهآل
تعیین فاصلهٔ مناسب ورودی به نوار نقاله به چندین عامل مرتبط بستگی دارد، از جمله سرعت نوار نقاله، اندازه و وزن محصول، خواص مواد تشکیلدهندهٔ محصول و مدل خاص ترازوی پویا. بهطور کلی، فاصلهٔ ورودی باید بهاندازهای طولانی باشد که محصولات پس از ترک مکانیزم تغذیهٔ اولیه بتوانند ثبات لازم را کسب کنند، اما در عین حال بهاندازهای کوتاه باشد که سرعت یکنواختی در طول حرکت حفظ شود. برای بیشتر کاربردهای ترازوهای خط بستهبندی، فاصلهای بین دو تا چهار فوت نقطهٔ شروع قابلاطمینانی محسوب میشود، هرچند این مقدار بسته به ویژگیهای محصول تفاوت قابلتوجهی دارد. اقلام سنگینتر یا اشکال نامنظم معمولاً از فاصلهای طولانیتر بهره میبرند تا نیروهای گرانشی و اصطکاکی فرصت کافی برای قرار گرفتن محصول در وضعیت پایدار را داشته باشند. اما اقلام سبکتر یا با اشکال یکنواخت اغلب با فاصلهای حداقلی نیز بهخوبی عمل میکنند، زیرا بهصورت طبیعی و سریعتر در وضعیت پایدار قرار میگیرند. آزمایش تنظیمات مختلف فاصله با اقلام تولیدی واقعی پیش از تعیین نهایی تنظیمات ضروری است.
سازگاریهای محیطی و عملیاتی
محیطهای تولید عوامل متغیری را ایجاد میکنند که بر فاصلهٔ ایدهآل ورودی برای سیستم وزنسنج شما تأثیر میگذارند. لرزش نوار نقاله، نوسانات دمای محیط، رطوبت و حتی ترکیب مادی خود نوار نقاله میتوانند بر رفتار محصولات در حین عبور به سمت ایستگاه بازرسی وزن تأثیر بگذارند. یک نصبشدهٔ مقیاس خط بستهبندی که در طول تولید آرام شبها بهطور کامل عمل میکند، ممکن است در زمان اجرای پرسرعت روزانه، که ماشینآلات اطراف لرزش اضافی ایجاد میکنند، با مشکل مواجه شود. تغییرات فصلی رطوبت نیز میتواند بر اصطکاک سطحی محصول با نوار نقاله تأثیر بگذارد و نحوهٔ حرکت هموار اقلام به سمت مقیاس پویا را تغییر دهد. نظارت منظم و انجام تنظیمات دورهای فاصلهٔ ورودی، اطمینان حاصل میکند که سیستم شما در برابر شرایط عملیاتی متغیر سازگار شده و نه اینکه بهصورت نامحسوس در طول هفتهها یا ماهها کاراییاش کاهش یابد.
راهحلهای عملی برای بهبود دقت وزنگیری
روشهای تثبیت ورودی
فراتر از تنظیم فاصلهٔ خام، چندین روش اثباتشده وجود دارند که پایداری محصول را در طول عبور آن از ناحیهٔ ورودی به دستگاه وزنسنج پویا بهبود میبخشند. ریلهای هدایتکنندهٔ منحنی جریان محصول را بهآرامی تغییر جهت میدهند و تغییرات ناگهانی جهت را کاهش میدهند که موجب ناهمگونی سرعت میشوند. نواحی کنترلشدهٔ کاهش سرعت که دقیقاً پیش از صفحهٔ وزنسنج پویا قرار گرفتهاند، اجازه میدهند تا محصولات موقعیت نهایی خود را تثبیت کنند، در حالی که شرایط قابلپیشبینی ورود حفظ میشود. برخی از اپراتورهای خط بستهبندی از سیستمهای نوار نقالهٔ مرحلهای با کاهش تدریجی سرعت استفاده میکنند تا محصولات را بهآرامی به نقطهٔ اندازهگیری هدایت کنند، نه اینکه بهصورت ناگهانی به آنجا برسند. همچنین میتوان سیستمهای تثبیتکنندهٔ جت هوایی را در ناحیهٔ پاییندست ناحیهٔ ورودی ادغام کرد تا با جریانهای هوای دقیقالتنظیم، محصولات را بدون تماس فیزیکی — که ممکن است به اقلام حساس آسیب برساند — به موقعیت بهینه هدایت کنند.
بهینهسازی پنجرهٔ اندازهگیری
دستگاه کنترلکننده وزن، وزن را در بازهای مشخص از زمان پس از تشخیص محصول اندازهگیری میکند و فاصلهٔ ورودی (infeed spacing) بهصورت بنیادی تعیین میکند که آیا مقیاس پویای شما میتواند این بازه را در منطقهای قرار دهد که حرکت محصول پایدارترین حالت را دارد. سرعتهای بالاتر نوار نقاله ممکن است نیازمند فاصلهٔ ورودی کمی بیشتر باشند تا زمان کافی برای پایدار شدن محصول قبل از آغاز اندازهگیری فراهم شود. در نرخهای تولید پایینتر، گاهی اوقات فاصلهٔ بسیار کم مزیتآور است، زیرا محصولات تا زمان رسیدن به صفحهٔ بازرسی وزن بهطور طبیعی جایگیری شدهاند. سیستمهای پیشرفتهٔ کنترلکننده وزن، تنظیمات تأخیر قابل برنامهریزی برای اندازهگیری را ارائه میدهند که بهصورت هماهنگ با فاصلهٔ ورودی عمل کرده و دادههای وزن را دقیقاً در پایدارترین لحظهٔ سفر هر محصول ثبت میکنند. آزمایش ترکیبات مختلف فاصله و تنظیمات تأخیر اندازهگیری، به شناسایی پیکربندی کمک میکند که نوسان اندازهگیری و ردهای نادرست را در مقیاس خط بستهبندی شما به حداقل میرساند.
پرسشهای متداول
اگر فاصلهٔ ورودی (infeed spacing) روی مقیاس خط بستهبندی بیش از حد کوتاه باشد، چه اتفاقی میافتد؟
وقتی فاصلهٔ ورودی بسیار کوتاه باشد، محصولات ممکن است پیش از رسیدن به دستگاه وزنسنج بررسیشده، فاصلهٔ کافی برای تثبیت شدن نداشته باشند. این امر میتواند منجر به رسیدن محصولات با سرعتها یا زوایای نامنظم به دستگاه شود و باعث شود مقیاس پویا اندازهگیریهای وزنی ناسازگان و نامطمئنی ثبت کند و هم ردهای نادرست و هم پذیرشهای نادرست را افزایش دهد. فاصلهٔ کوتاه همچنین ممکن است باعث برخورد یا گیر کردن محصولات شود و تولید را کاملاً متوقف سازد.
فاصلهٔ ورودی چگونه تکرارپذیری بازرسی وزن را در یک دستگاه وزنسنج بررسیشده تحت تأثیر قرار میدهد؟
رعایت فاصلهٔ مناسب در ورودی تضمین میکند که محصولات در حالتی یکنواخت و قابل پیشبینی به دستگاه وزنسنج بررسیشده برسند، بهگونهای که سیستم بازرسی وزن بتواند اندازهگیریهای دقیق و تکرارپذیری را ثبت کند. وقتی فاصله بهینه شده باشد، خط پایهٔ مقیاس خط بستهبندی پایدار باقی میماند، تغییرات اندازهگیری کاهش مییابد و کنترل کیفیت شما قابل اعتمادتر میشود. فاصلهٔ نامناسب نویز و ناسازگانی ایجاد میکند و تقریباً غیرممکن میسازد که عملکرد تکرارپذیر در بازرسی وزن حاصل شود.
آیا میتوانم پس از نصب دستگاه کنترل وزن، فاصلهٔ ورودی را تنظیم کنم؟
بله، معمولاً فاصلهٔ ورودی را میتوان با جابهجایی بخشهای نوار نقاله، افزودن راهنماهای تثبیتکننده یا تنظیم مکانیزمهای تغذیهٔ محصول تغییر داد. اکثر نصبهای مقیاس خط بستهبندی امکان بهینهسازی تدریجی را پس از راهاندازی اولیه فراهم میکنند. با این حال، تغییرات اساسی ممکن است نیازمند هماهنگی با سازندهٔ مقیاس پویا باشد تا اطمینان حاصل شود که کالیبراسیون و تنظیمات اندازهگیری دستگاه کنترل وزن پس از انجام تغییرات، همچنان معتبر باقی میمانند.