 EN


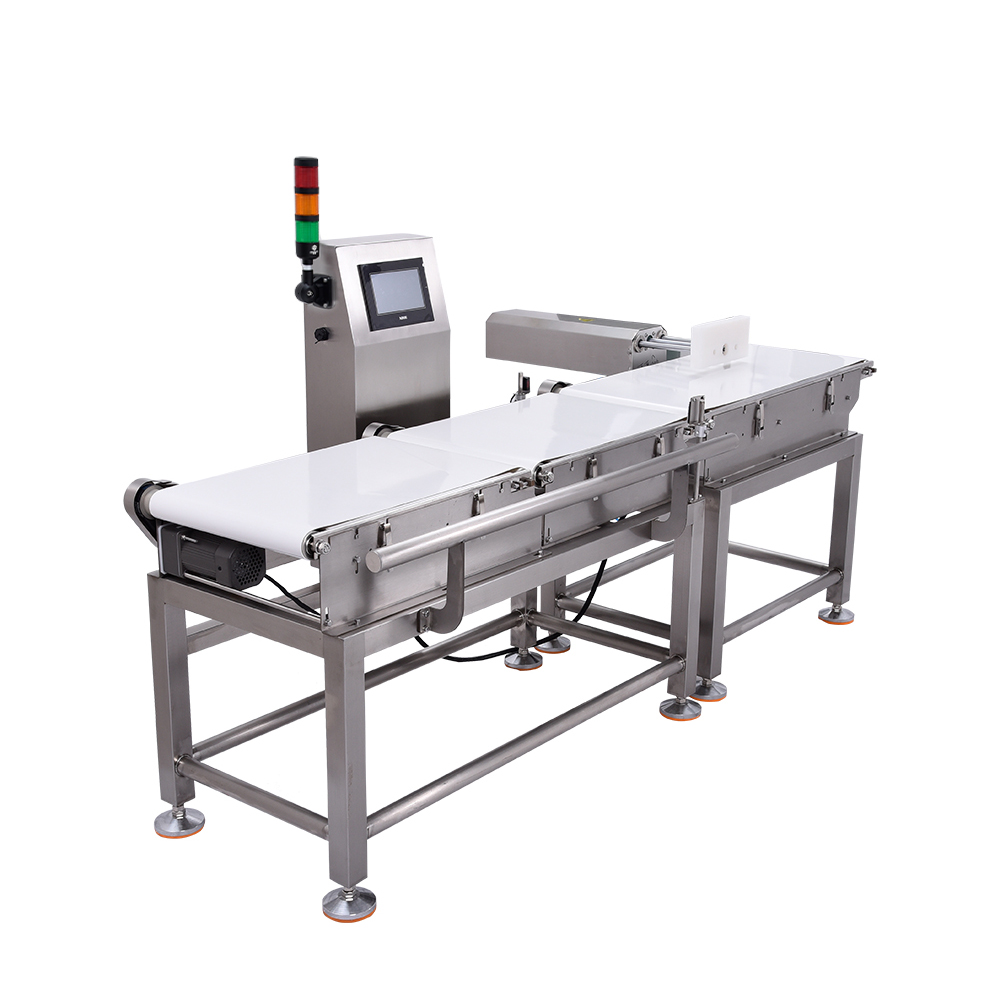
Sistem, modern ambalaj hatlarında performansı etkileyen en göz ardı edilen ancak aynı zamanda en kritik faktörlerden biridir. çek tartıcı ürün besleme mekanizmanız ile tartım platformunuz arasındaki mesafe, ürünlerin dinamik terazinin üzerine ne kadar tutarlı şekilde yerleşeceğini doğrudan belirler; bu da ağırlık denetimi sonuçlarınızın güvenilirliğini etkiler. Giriş aralığı yanlış yapılandırıldığında, ürünler ölçüm hatalarına neden olabilecek, kararsız hızlarda, açılarla veya konumlarda ulaşabilir; bu da tüm kalite kontrol sürecinizi etkileyen bir etki yaratır. Bu ilişkiyi anlamak, sıkı ağırlık toleranslarını korumak ve maliyetli ürün reddi veya müşteri şikayetlerini azaltmak isteyen üreticiler için hayati öneme sahiptir.
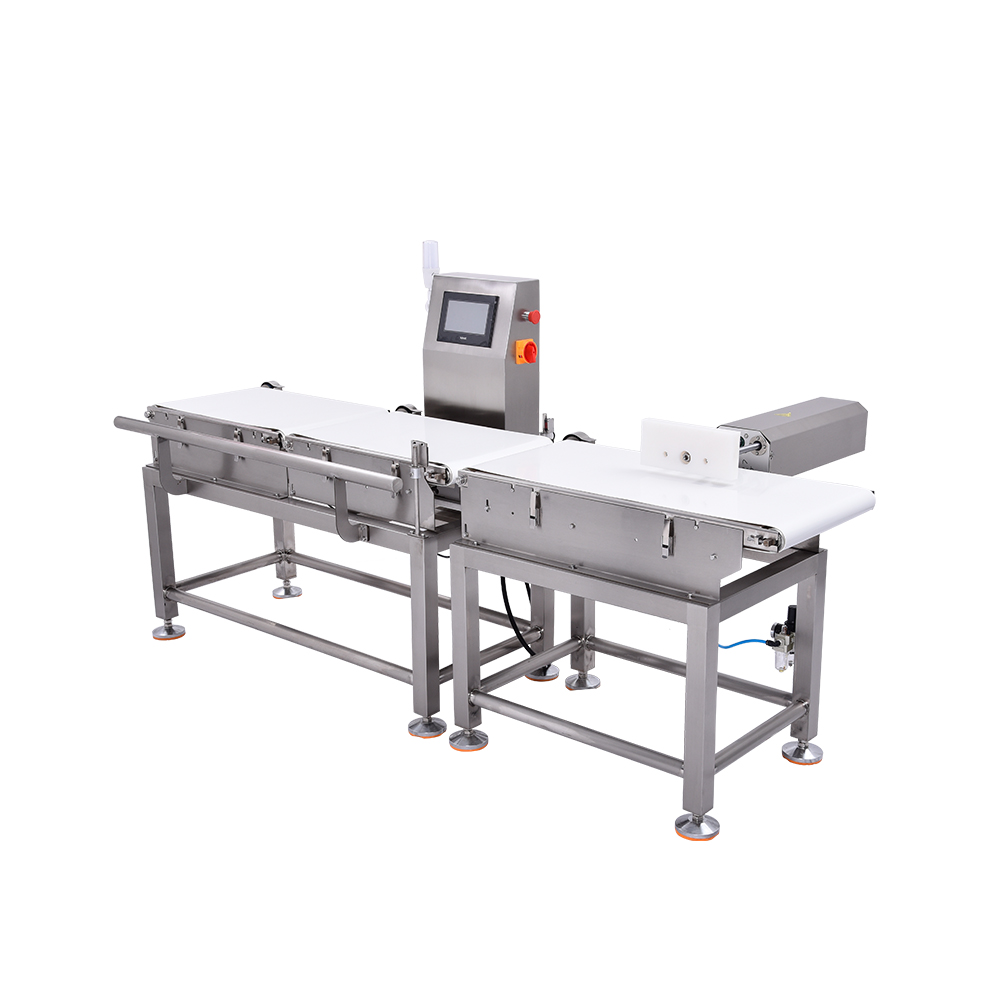
Besleme aralığı ile paketleme hattı tartım doğruluğu arasındaki ilişki, basit matematikten çok daha ötededir. Tartım sistemine doğru hareket eden her ürün, konveyör hızı, ürün geometrisi ve ölçüm noktasına ulaşmadan önce kat etmesi gereken fiziksel mesafe gibi faktörlerden etkilenen öngörülebilir bir yörünge izler. Bu aralık doğru şekilde optimize edildiğinde, ağırlık denetim sürecinizi kararlı, tekrarlanabilir hale getirir ve hedef ağırlıktan bile küçük sapmaları tespit edebilir hale getirir. Buna karşılık, kötü aralık ayarı dinamik tartıyı daha fazla zorlar; tutarsız ürün sunumu için telafi etmeye çalışır ve üretim verimliliğinizi zayıflatan güvenilmez veriler üretir.
Giriş Aralığının Ürün Kararlılığı Üzerindeki Etkisi
Tartım Platformuna Ürünlerin Düzenli Varış Sağlanması
Doğru ölçümleri sağlamak için ürünlerinizin kontrol tartı makinesine sabit hız ve yönelimle ulaşması gerekir. Giriş aralığı çok kısa olduğunda ürünler çarpışabilir veya düzensiz desenler halinde varabilir; bu da dinamik tartı üzerinde ani hız değişikliklerine ve tahmin edilemez konumlamaya neden olur. Buna karşılık, fazla geniş aralık ürün hızının serbestçe dalgalanmasına izin verir; yani ürünler ölçüm noktasına ulaşmadan önce yavaşlayabilir, hızlanabilir veya hatta kısa süreliğine durabilir. Bu tutarsızlık, ağırlık kontrol sisteminin temel stabilizasyonuyla mücadele etmesine neden olur ve gerçek ürün ağırlığını yakalamayı neredeyse imkânsız hale getirir. İdeal giriş aralığı, ürünlerin kontrol tartı platformuna ulaşmadan önce doğal olarak sabit ve öngörülebilir bir akım oluşturduğu bir tampon bölge yaratır.
Hız Birimliliği ve Ölçüm Zamanlaması
Bir ambalaj hattı tartı ölçeği, bir ürünün durakta olduğu veya bilinen, kontrollü bir hızla hareket ettiği tam anda ağırlık verisini yakalamak için kesin zamanlamaya dayanır. Aşırı ürün ivmesine veya yavaşlamasına izin veren besleme aralığı, bu zamanlama penceresini bozar ve yanlış ağırlık değişimleri olarak görünen ölçüm gürültüsüne neden olur. Aralıklar doğru şekilde kalibre edildiğinde ürünler, dinamik tartıya ulaşmaları boyunca tutarlı bir hızda ilerler ve sistem, en uygun ölçüm penceresi sırasında ağırlık okumalarını yapabilir. Bu tutarlılık, milisaniye düzeyindeki zaman farklarının önemli ölçüm hatalarına yol açabildiği yüksek hızlı üretim ortamlarında özellikle önemlidir. Doğru besleme aralığı, ürünleri doğru ağırlık kontrolü için ideal duruma getirmek amacıyla önceden hazırlar.
En Yüksek Doğruluk İçin Optimal Aralıkların Yapılandırılması
İdeal Besleme Mesafesinin Hesaplanması
Doğru besleme aralığının belirlenmesi, konveyör bant hızı, ürün boyutu ve ağırlığı, ürün malzeme özellikleri ve kullanılan özel dinamik tartı modeli dahil olmak üzere birbirleriyle bağlantılı birkaç faktöre bağlıdır. Genel bir kural olarak, besleme aralığı, ürünlerin başlangıçtaki besleme mekanizmasından ayrıldıktan sonra istikrar kazanmaları için yeterince uzun ancak taşıma süresince tutarlı bir hızı korumaları için yeterince kısa olmalıdır. Çoğu ambalaj hattı tartı uygulamasında iki ile dört fit (60–120 cm) arası mesafe güvenilir bir başlangıç noktasıdır; ancak bu değer ürün özelliklerine göre önemli ölçüde değişebilir. Daha ağır ürünler veya düzensiz şekilli ürünler genellikle ürünün yerçekimi ve sürtünme kuvvetleriyle dengeli bir konuma yerleşmesi için daha uzun aralıklardan yararlanır. Daha hafif veya düzgün şekilli ürünler ise doğal olarak hızlıca yerleştiği için minimum aralıkla da iyi çalışabilir. Nihai kuruluma karar vermeden önce gerçek üretim ürünlerini kullanarak farklı aralık yapılandırmalarını test etmek zorunludur.
Çevresel ve İşletimsel Ayarlamalar
Üretim ortamları, kontrol tartım sisteminizin ideal besleme aralığını etkileyen değişkenler sunar. Konveyör titreşimi, ortam sıcaklığındaki dalgalanmalar, nem oranı ve hatta konveyör bandının kendisinin malzeme bileşimi, ürünlerin ağırlık kontrol istasyonuna ulaşırkenki davranışlarını etkileyebilir. Sakin gece üretiminde mükemmel çalışan bir ambalaj hattı tartım sistemi, çevredeki makinelerin ek titreşim yarattığı yüksek hızda gündüz üretiminde zorlanabilir. Mevsimsel nem değişimleri, ürün yüzeyinin konveyörle olan sürtünmesini etkileyerek, ürünlerin dinamik tartıya doğru ne kadar düzgün ilerlediğini değiştirebilir. Düzenli izleme ve periyodik aralık ayarlamaları, sisteminizin değişen işletme koşullarına sessizce bozulmadan uyum sağlamasını sağlar.
Tartım Doğruluğunu Artırmaya Yönelik Uygulamalı Çözümler
Besleme Kararlılaştırma Teknikleri
Ham maddenin ham mesafesini ayarlamakla kalmayıp, kontrol tartım makinesine gelen ürünün kararlılığını artırmak için çeşitli kanıtlanmış teknikler de bulunmaktadır. Eğri yönlendirici raylar, ürün akışını nazikçe yönlendirerek hız birliğinin bozulmasına neden olan ani yön değişimlerini azaltır. Dinamik tartı biriminden hemen önce yerleştirilen kontrollü yavaşlatma bölgeleri, ürünlerin son konumlarını almasını sağlarken, tahmin edilebilir varış koşullarını korumalarına da yardımcı olur. Bazı ambalaj hattı tartım operatörleri, ürünleri ölçüm noktasına ani bir şekilde değil, kademeli hız azaltmasıyla yumuşak bir şekilde ulaştıran, aşamalı bant sistemleri kullanır. Ayrıca, besleme bölgesinin hemen aşağısında hava jeti stabilizasyon sistemleri entegre edilebilir; bu sistemler, hassas ürünlerde fiziksel temasla oluşabilecek hasarlara neden olmadan, ürünleri optimal konuma doğru hassas hava akımlarıyla yönlendirir.
Ölçüm Penceresi Optimizasyonu
Kontrollü tartım cihazı, ürün tespitinden sonra belirli bir zaman diliminde ağırlığı ölçer; besleme aralığı ise dinamik tartım cihazınızın bu zaman dilimini ürün hareketinin en kararlı olduğu bölgeye yerleştirebilmesini temelde belirler. Daha yüksek konveyör hızları, ölçüm başlamadan önce yeterli kararlılaşma süresi sağlamak için biraz daha uzun besleme aralığı gerektirebilir. Daha düşük üretim oranları bazen ürünler tartım kontrol platformuna ulaştıklarında doğal olarak yerleşmiş olduklarından minimum aralıkla çalışmaktan yarar sağlayabilir. Gelişmiş kontrollü tartım sistemleri, her ürünün yolculuğundaki en kararlı anı yakalamak amacıyla besleme aralığıyla sinerjik çalışan programlanabilir ölçüm gecikme ayarları sunar. Farklı aralık ve ölçüm gecikme ayarı kombinasyonlarını test etmek, ambalaj hattı tartımınızda ölçüm değişkenliğini ve yanlış reddetmeleri en aza indiren yapılandırmayı belirlemenize yardımcı olur.
SSS
Besleme aralığım ambalaj hattı tartımında çok kısa olursa ne olur?
Giriş aralığı çok kısa olduğunda, ürünler kontrol tartım makinesine ulaşmadan önce istikrarlanmaları için yeterli mesafeye sahip olmayabilir. Bu durum, ürünlerin düzensiz hızlarda veya açılarla gelmesine neden olabilir; bu da dinamik tartının tutarlı olmayan ağırlık okumaları yapmasına ve hem yanlış reddetmelerin hem de yanlış kabul edilmelerin artmasına yol açabilir. Kısa aralık ayrıca ürün çarpışmalarına veya tıkanmalara neden olabilir ve üretim tamamen durabilir.
Giriş aralığı, bir kontrol tartım makinesindeki ağırlık denetimi tekrarlanabilirliğini nasıl etkiler?
Uygun giriş aralığı, ürünlerin kontrol tartım makinenize tutarlı ve öngörülebilir bir durumda ulaşmasını sağlar; böylece ağırlık denetim sistemi doğru ve tekrarlanabilir ölçümler elde edebilir. Aralıklar optimize edildiğinde, ambalaj hattı tartım temel seviyesi sabit kalır, ölçüm değişkenliği azalır ve kalite kontrolünüz daha güvenilir hale gelir. Yetersiz aralık, tekrarlanabilir ağırlık denetimi performansı elde etmeyi neredeyse imkânsız kılan gürültü ve tutarsızlık yaratır.
Kontrollü tartım cihazım kurulduktan sonra besleme aralığını ayarlayabilir miyim?
Evet, besleme aralığı genellikle konveyör bölümlerinin yeniden konumlandırılması, stabilizasyon kılavuzlarının eklenmesi veya ürün besleme mekanizmalarının ayarlanması yoluyla değiştirilebilir. Çoğu ambalaj hattı tartım sistemi kurulumu, başlangıçtan sonra kademeli optimizasyona izin verir. Ancak büyük değişiklikler, kontrollü tartım cihazınızın kalibrasyonu ve ölçüm ayarlarının değişiklikten sonra geçerli kalmasını sağlamak amacıyla dinamik tartım cihazı üreticisiyle koordinasyon gerektirebilir.