 EN


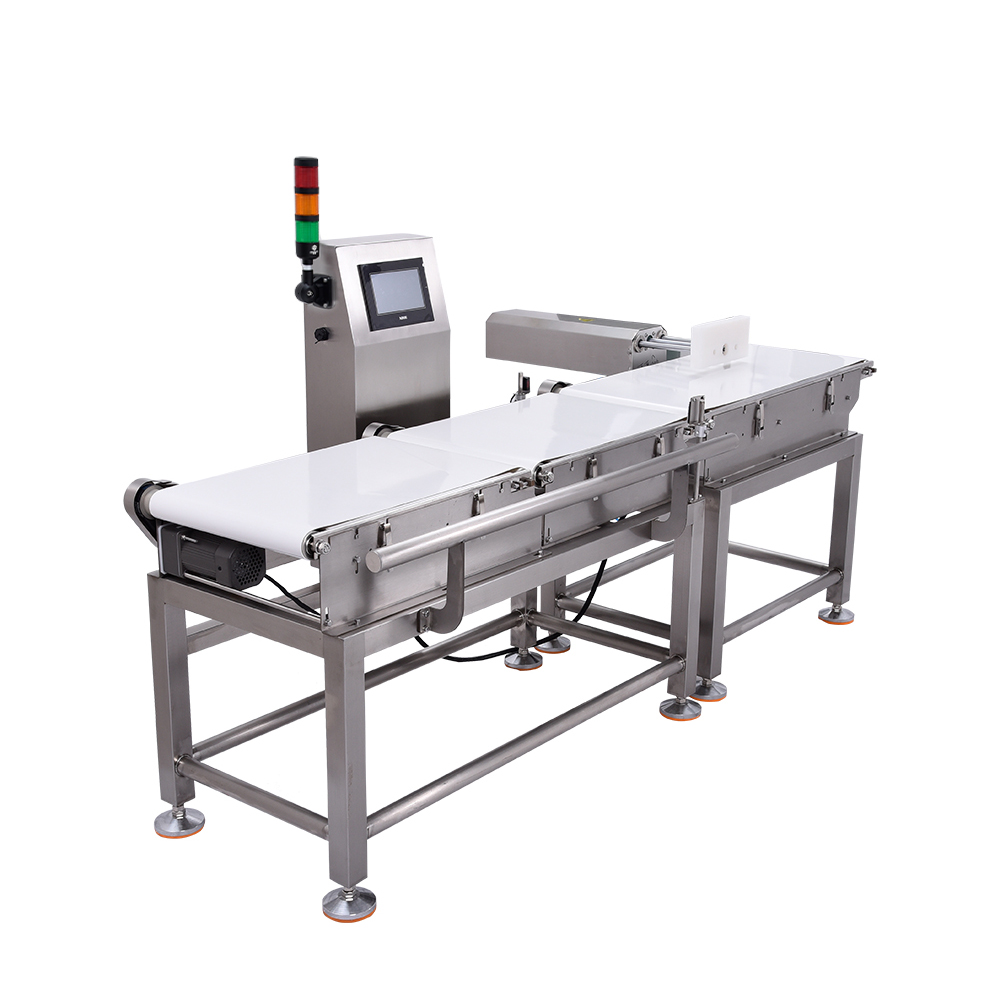
Расстояние между изделиями на входе представляет собой один из наиболее игнорируемых, но при этом критически важных факторов, влияющих на работу весы-дозатор системы на современных упаковочных линиях. Расстояние между механизмом подачи изделий и платформой взвешивания напрямую определяет, насколько стабильно изделия попадают на динамические весы, а это, в свою очередь, влияет на достоверность результатов контроля массы. При некорректной настройке расстояния между изделиями на входе продукты может прибывать с нестабильной скоростью, под нестабильными углами или в нестабильных положениях, вызывая погрешности измерений, которые распространяются по всей вашей системе контроля качества. Понимание этой взаимосвязи критически важно для производителей, стремящихся соблюдать строгие допуски по массе и сокращать дорогостоящие бракованные изделия или жалобы клиентов.
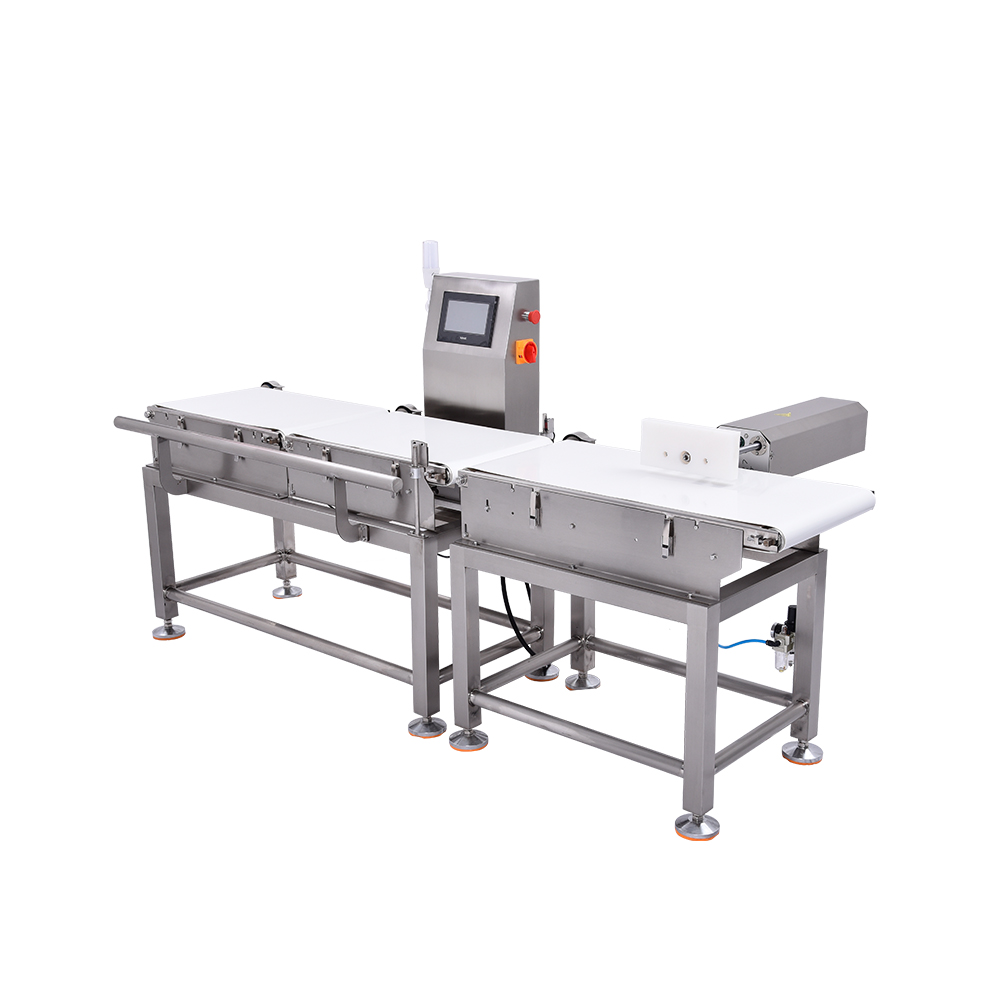
Взаимосвязь между расстоянием между изделиями на входе и точностью весов на упаковочной линии выходит далеко за рамки простых математических расчётов. Каждое изделие, движущееся к системе взвешивания, следует предсказуемой траектории, определяемой скоростью конвейера, геометрией изделия и физическим расстоянием, которое оно должно пройти до точки измерения. При правильной оптимизации этого расстояния процесс контроля массы становится стабильным, воспроизводимым и способным выявлять даже незначительные отклонения от заданной массы. Напротив, некорректная настройка расстояния между изделиями заставляет динамические весы работать в напряжённом режиме, компенсируя непостоянство подачи изделий и формируя недостоверные данные, что подрывает эффективность вашего производства.
Как расстояние между изделиями на входе влияет на стабильность продукции
Постоянство поступления изделий на взвешивающую платформу
Изделия должны поступать на контрольные весы с постоянной скоростью и ориентацией, чтобы обеспечить точность измерений. Если расстояние между изделиями на входе слишком мало, они могут сталкиваться друг с другом или поступать нерегулярными группами, что вызывает резкие изменения скорости и непредсказуемое положение на динамических весах. Слишком большое расстояние, напротив, позволяет скорости изделий свободно колебаться: они могут замедляться, ускоряться или даже на мгновение останавливаться перед достижением точки измерения. Такая непостоянность вынуждает систему контроля массы бороться за стабилизацию базового уровня, делая практически невозможным получение истинного значения массы изделия. Оптимальное расстояние между изделиями на входе создаёт буферную зону, в которой изделия естественным образом выстраиваются в устойчивый и предсказуемый поток до попадания на платформу контрольных весов.
Единообразие скорости и момент измерения
Для линии упаковки с весовым контролем критически важна точная синхронизация, чтобы фиксировать данные о массе в тот самый момент, когда изделие находится в состоянии покоя или движется с известной и контролируемой скоростью. Неправильный шаг подачи, приводящий к чрезмерному ускорению или замедлению изделий, нарушает этот временной интервал и вызывает шум измерений, проявляющийся как ложные колебания массы. При корректно откалиброванном шаге подачи изделия сохраняют постоянную скорость на всём пути к динамическому весоизмерительному устройству, что позволяет системе получать показания массы в оптимальном временном окне. Такая стабильность особенно важна в высокоскоростных производственных условиях, где разница во времени в доли миллисекунды может привести к существенным погрешностям измерений. Правильный шаг подачи фактически готовит изделия к поступлению на весоизмерительное устройство в идеальном состоянии для точного контроля массы.
Оптимальная конфигурация шага подачи для достижения максимальной точности
Расчёт идеального расстояния подачи
Определение оптимального расстояния между изделиями при подаче зависит от нескольких взаимосвязанных факторов, включая скорость конвейерной ленты, размер и массу изделия, физико-механические свойства материала изделия и конкретную модель динамических весов. В общем случае расстояние между изделиями при подаче должно быть достаточно большим, чтобы изделия стабилизировались после выхода из начального механизма подачи, но при этом достаточно малым, чтобы обеспечить постоянство скорости перемещения на всём протяжении транспортировки. Для большинства применений весов на упаковочных линиях надёжной отправной точкой служит интервал от 0,6 до 1,2 м, однако его конкретное значение существенно варьируется в зависимости от характеристик изделий. Более тяжёлые изделия или изделия нестандартной формы, как правило, требуют увеличенного расстояния между ними, чтобы силы тяжести и трения успели привести изделие в устойчивое положение. Лёгкие изделия или изделия правильной формы часто хорошо функционируют даже при минимальном расстоянии между ними, поскольку они естественным образом стабилизируются за короткое время. Перед окончательным выбором конфигурации обязательно необходимо провести испытания различных вариантов расстояния между изделиями с использованием реальных изделий, производимых на линии.
Корректировка условий окружающей среды и режима работы
В производственных условиях появляются переменные факторы, влияющие на оптимальное расстояние между изделиями на входе в систему контрольного взвешивания. Вибрация конвейера, колебания температуры окружающей среды, влажность и даже материал, из которого изготовлено полотно конвейера, могут повлиять на поведение изделий при транспортировке к станции контроля массы. Установка весов для упаковочной линии, работающая безупречно в спокойных условиях ночной смены, может давать сбои в дневную смену при высокой скорости работы, когда соседнее оборудование создаёт дополнительную вибрацию. Сезонные изменения влажности влияют на коэффициент трения поверхности изделия о конвейер, изменяя плавность движения изделий к динамическим весам. Регулярный мониторинг и периодическая корректировка расстояния между изделиями обеспечивают адаптацию системы к изменяющимся условиям эксплуатации, а не постепенное снижение её эффективности в течение недель или месяцев.
Практические решения для повышения точности взвешивания
Методы стабилизации подачи
Помимо корректировки исходного расстояния, несколько проверенных методов повышают устойчивость продукции во время транспортировки к контрольным весам. Изогнутые направляющие рейки плавно перенаправляют поток продукции и снижают резкие изменения направления, нарушающие равномерность скорости. Зоны контролируемого замедления, расположенные непосредственно перед динамическими весами, позволяют продукции занять окончательное положение, сохраняя при этом предсказуемые условия прибытия. Некоторые операторы весов на упаковочных линиях используют ступенчатые конвейерные системы с постепенным снижением скорости, что обеспечивает плавное приближение продукции к точке измерения вместо её резкого прибытия. Системы стабилизации воздушными струями также могут быть интегрированы ниже по ходу зоны подачи: точно направленные воздушные потоки корректируют положение продукции без физического контакта, предотвращая повреждение чувствительных изделий.
Оптимизация окна измерения
Контрольный весы измеряют массу в течение определённого временного интервала после обнаружения изделия; при этом расстояние между изделиями на входе принципиально определяет, может ли динамический весовой модуль установить этот интервал в зоне, где движение изделия наиболее стабильно. При более высоких скоростях конвейера может потребоваться несколько большее расстояние между изделиями на входе, чтобы обеспечить достаточное время стабилизации перед началом измерения. При более низких темпах производства иногда выгодно минимальное расстояние, поскольку изделия естественным образом стабилизируются к моменту достижения платформы контроля массы. Современные системы контрольных весов предлагают программируемые параметры задержки измерения, которые работают синергетически с расстоянием между изделиями на входе, обеспечивая сбор данных о массе в наиболее стабильный момент движения каждого изделия. Испытание различных комбинаций расстояния между изделиями и параметров задержки измерения помогает определить конфигурацию, минимизирующую вариацию измерений и ложные отбраковки на вашей упаковочной линии.
Часто задаваемые вопросы
Что произойдёт, если расстояние между изделиями на входе окажется слишком малым на упаковочной линии?
Если расстояние между изделиями на входе слишком мало, изделия могут не успеть стабилизироваться перед поступлением на контрольные весы. В результате изделия могут достигать весов с неравномерной скоростью или под неправильным углом, что приводит к получению некорректных показаний динамических весов и увеличению количества ложных отбраковок и ложных допусков. Слишком малое расстояние также может вызывать столкновения изделий или их застревание, полностью останавливая производство.
Как расстояние между изделиями на входе влияет на воспроизводимость взвешивания при контроле массы на контрольных весах?
Правильное расстояние между изделиями на входе обеспечивает поступление изделий на контрольные весы в стабильном и предсказуемом состоянии, позволяя системе контроля массы получать точные и воспроизводимые измерения. При оптимальном расстоянии базовый уровень весов линии упаковки остаётся стабильным, вариация измерений снижается, а контроль качества становится более надёжным. Недостаточное или чрезмерное расстояние вносит шум и нестабильность, делая практически невозможным достижение воспроизводимых результатов при контроле массы.
Можно ли изменить расстояние между входными конвейерами после установки контрольного весов?
Да, расстояние между входными конвейерами обычно можно изменить путем переустановки секций конвейера, добавления направляющих для стабилизации или регулировки механизмов подачи продукции. Большинство установок весов на упаковочных линиях позволяют постепенно оптимизировать параметры после первоначального запуска. Однако при значительных изменениях может потребоваться координация с производителем динамических весов, чтобы гарантировать сохранение корректности калибровки и измерительных настроек контрольного весов после модификации.
Содержание
- Как расстояние между изделиями на входе влияет на стабильность продукции
- Оптимальная конфигурация шага подачи для достижения максимальной точности
- Практические решения для повышения точности взвешивания
-
Часто задаваемые вопросы
- Что произойдёт, если расстояние между изделиями на входе окажется слишком малым на упаковочной линии?
- Как расстояние между изделиями на входе влияет на воспроизводимость взвешивания при контроле массы на контрольных весах?
- Можно ли изменить расстояние между входными конвейерами после установки контрольного весов?