 EN


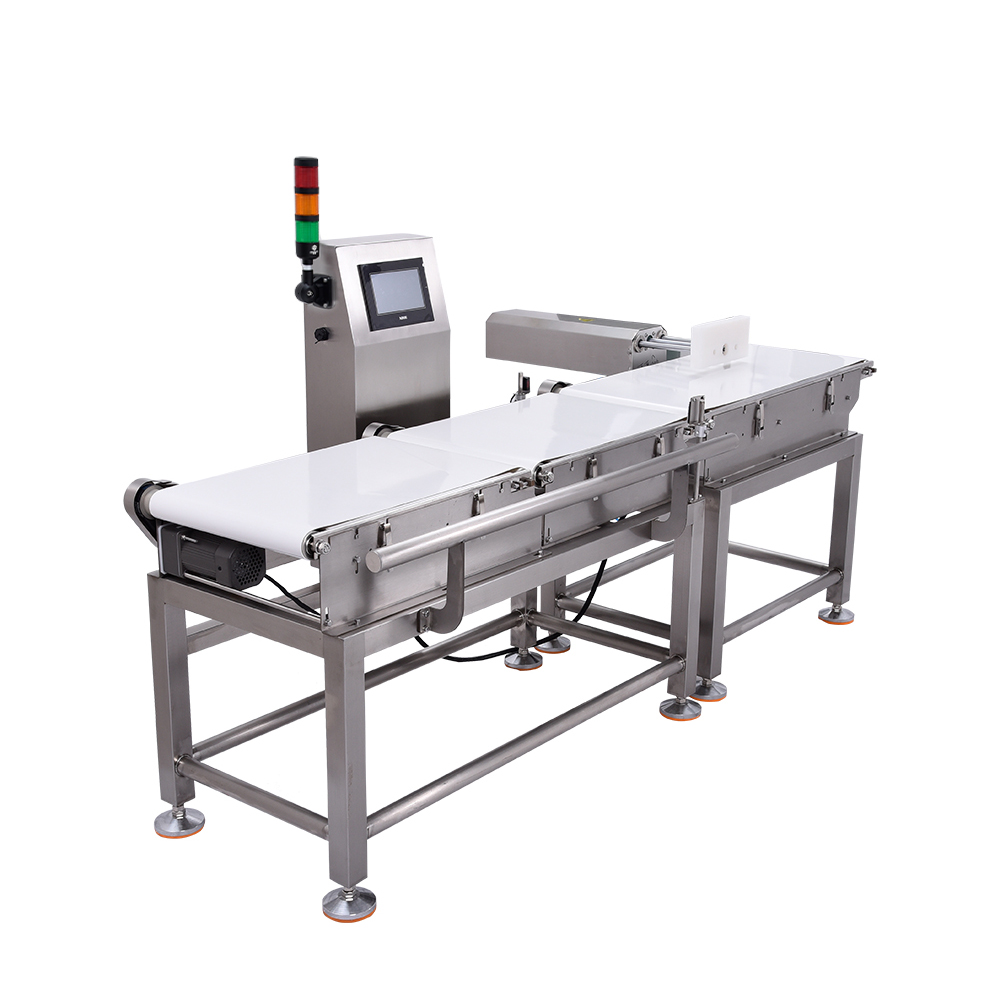
Vzdialenosť medzi vstupnými položkami predstavuje jeden z najviac podceňovaných, no zároveň kľúčových faktorov ovplyvňujúcich výkon systému kontrolná váha na moderných balicích linkách. Vzdialenosť medzi vašim mechanizmom pre vstup položiek a vážiacou ploštinou priamo určuje, ako konzistentne sa položky umiestnia na dynamické váhy, čo zasa ovplyvňuje spoľahlivosť výsledkov kontrolného váženia. Ak je vzdialenosť medzi vstupnými položkami zle nastavená, výrobky môžu sa objaviť nestabilné rýchlosti, uhly alebo polohy, čo spôsobuje chyby merania, ktoré sa šíria celým procesom kontroly kvality. Porozumenie tejto vzťahovosti je nevyhnutné pre výrobcov, ktorí sa snažia udržať úzke tolerancie hmotnosti a znížiť nákladné odmietnutia výrobkov alebo sťažnosti zákazníkov.
Vzťah medzi vzdialenosťou medzi vstupnými výrobkami a presnosťou váhovej linky pre balenie sa rozširuje ďaleko za jednoduchú matematiku. Každý výrobok, ktorý sa pohybuje smerom k vážiacemu systému, nasleduje predvídateľnú dráhu ovplyvnenú rýchlosťou dopravníka, geometriou výrobku a fyzickou vzdialenosťou, ktorú musí prejsť pred dosiahnutím miesta merania. Keď je táto vzdialenosť správne optimalizovaná, váš proces kontrolného váženia sa stáva stabilným, opakovateľným a schopným zisťovať aj malé odchýlky od cieľovej hmotnosti. Naopak, nesprávna konfigurácia vzdialeností núti dynamické váhy pracovať intenzívnejšie, aby kompenzovali nekonzistentnú prezentáciu výrobkov, a generujú nespoľahlivé údaje, ktoré podkopávajú efektívnosť vašej výroby.
Ako vzdialenosť medzi vstupnými položkami ovplyvňuje stabilitu výrobku
Konštantnosť príchodu výrobkov na vážiacu ploštinu
Výrobky sa musia dostať na vašu kontrolnú váhu s konštantnou rýchlosťou a orientáciou, aby sa zabezpečila presná merania. Ak je vzdialenosť medzi vstupnými položkami príliš malá, položky sa môžu zraziť alebo prísť v nepravidelných vzoroch, čo spôsobuje náhle zmeny rýchlosti a nepredvídateľné umiestnenie na dynamickej váhe. Naopak, nadmerná vzdialenosť umožňuje voľné kolísanie rýchlosti výrobkov, čo znamená, že sa môžu pred meracím bodom spomaliť, zrýchliť alebo dokonca na chvíľu zastaviť. Táto nekonštantnosť núti systém kontrolného váženia bojovať s ustálením základnej úrovne, čo takmer znemožňuje zachytiť skutočnú hmotnosť výrobku. Ideálna vzdialenosť medzi vstupnými položkami vytvára ochrannú zónu, v ktorej sa výrobky prirodzene usporiadajú do rovnomerného a predvídateľného prúdu pred tým, ako sa dostanú na ploštinu kontrolnej váhy.
Rovnomernosť rýchlosti a časovanie merania
Mierka na balicí linke sa spolieha na presné časovanie, aby zaznamenala hmotnosť v presnom okamihu, keď je výrobok nehybný alebo sa pohybuje známou, kontrolovanou rýchlosťou. Vzdialenosť medzi výrobkami pri prívode, ktorá umožňuje nadmerné zrýchľovanie alebo spomaľovanie, narušuje toto časové okno a spôsobuje šum v meraní, ktorý sa prejavuje ako falošné zmeny hmotnosti. Keď je vzdialenosť medzi výrobkami správne kalibrovaná, výrobky udržiavajú počas celého pohybu k dynamickej mierke konštantnú rýchlosť, čo umožňuje systému zaznamenať údaje o hmotnosti v optimálnom meracom okne. Táto konzistencia je obzvlášť dôležitá v prostredí vysokorýchlostnej výroby, kde rozdiely v časovaní v milisekundách môžu spôsobiť významné chyby merania. Správna vzdialenosť medzi výrobkami pri prívode v podstate predpripravuje výrobky tak, aby sa dostali do ideálneho stavu pre presné váženie.
Optimálna konfigurácia vzdialeností pre maximálnu presnosť
Výpočet ideálnej vzdialenosti pri prívode
Určenie správneho rozostupu pri vstupnom dopravnom pásiku závisí od niekoľkých navzájom prepojených faktorov, vrátane rýchlosti dopravného pásika, veľkosti a hmotnosti výrobku, vlastností materiálu výrobku a konkrétneho dynamického modelu váhy. Všeobecným princípom je, že vstupný rozostup by mal byť dostatočne dlhý na to, aby sa výrobky stabilizovali po opustení počiatočného dopravného mechanizmu, ale zároveň dostatočne krátky na udržanie konštantnej rýchlosti počas prepravy. Pre väčšinu aplikácií váh v balicích linkách predstavuje rozostup medzi dvoma a štyrmi stopami spoľahlivý východiskový bod, hoci táto hodnota sa výrazne líši podľa charakteristík výrobku. Ťažšie položky alebo nepravidelné tvary zvyčajne profitujú z väčšieho rozostupu, aby sa gravitačné a trenie vyvolané sily mohli uplatniť a výrobok sa stabilizoval do vhodnej polohy. Ľahšie alebo rovnako tvarované výrobky často fungujú dobre aj s minimálnym rozostupom, keďže sa prirodzene stabilizujú rýchlo. Pred konečnou úpravou je nevyhnutné otestovať rôzne konfigurácie rozostupu pomocou skutočných výrobných položiek.
Environmentálne a prevádzkové úpravy
Výrobné prostredia zavádzajú premenné, ktoré ovplyvňujú ideálny vstupný odstup medzi výrobkami pre vážiaci systém. Vibrácie dopravníka, kolísanie okolitej teploty, vlhkosť vzduchu a dokonca aj materiál, z ktorého je dopravník vyrobený, môžu ovplyvniť správanie výrobkov počas prepravy ku stanici kontrolného váženia. Inštalácia váh na balicí linky, ktorá funguje dokonale počas pokojnej nočnej výroby, sa môže potrápiť počas vysokorýchlostnej dennej prevádzky, keď okolité stroje spôsobujú dodatočné vibrácie. Ročné obdobia s rôznou vlhkosťou vzduchu môžu ovplyvniť trenie povrchu výrobkov o dopravník, čím sa mení hladkosť pohybu položiek smerom k dynamickým váham. Pravidelné monitorovanie a občasné úpravy vstupného odstupu zabezpečujú, že sa váš systém prispôsobuje meniacim sa prevádzkovým podmienkam namiesto toho, aby sa postupne zhoršoval týždne alebo mesiace.
Praktické riešenia na zlepšenie presnosti váženia
Techniky stabilizácie vstupného prúdu
Okrem úpravy základnej vzdialenosti sa na zvýšenie stability výrobkov počas ich prechodu do vážiaceho zariadenia používa niekoľko overených techník. Zakrivené vodidlá jemne presmerúvajú tok výrobkov a znížia náhle zmeny smeru, ktoré porušujú rovnakosť rýchlosti. Oblasti kontrolovanej spomalenia umiestnené tesne pred dynamickou váhou umožňujú výrobkom ustáliť sa v konečnej polohe, pričom sa zachovávajú predvídateľné podmienky príchodu. Niektorí prevádzkovatelia váh na balicích linkách používajú stupňovité dopravníkové systémy so postupným znížením rýchlosti, čím výrobky plynule dosahujú merací bod namiesto toho, aby tam prichádzali náhle. Do oblasti za vstupnou časťou sa tiež môžu integrovať systémy stabilizácie vzduchovými prúdmi, ktoré pomocou presne smerovaných vzdušných prúdov jemne posúvajú výrobky do optimálnej polohy bez fyzického kontaktu, ktorý by mohol poškodiť citlivé položky.
Optimalizácia meracieho okna
Kontrolná váha meria hmotnosť počas určitého časového okna po zistení výrobku a vzdialenosť medzi výrobkami pri prívode zásadne určuje, či sa toto okno dá umiestniť do zóny, kde je pohyb výrobku najstabilnejší. Vyššie rýchlosti dopravníka môžu vyžadovať mierne väčšiu vzdialenosť medzi výrobkami pri prívode, aby sa pred začiatkom merania poskytla dostatočná doba na stabilizáciu. Pri nižších rýchlostiach výroby niekedy postačuje minimálna vzdialenosť, pretože výrobky sa priamo pri príchode na kontrolnú vážiacu ploštinu už prirodzene ustálili. Pokročilé systémy kontrolných váh ponúkajú programovateľné nastavenia oneskorenia merania, ktoré úzko spolupracujú so vzdialenosťou medzi výrobkami pri prívode, aby sa hmotnosť zaznamenala v najstabilnejšom momente cesty každého výrobku. Skúšanie rôznych kombinácií vzdialenosti medzi výrobkami a nastavení oneskorenia merania pomáha nájsť konfiguráciu, ktorá minimalizuje odchýlky pri meraní a falošné odmietnutia na vašej balickej linkovej váhe.
Často kladené otázky
Čo sa stane, ak je vzdialenosť medzi výrobkami pri prívode na balickej linkovej váhe príliš malá?
Ak je vzdialenosť medzi výrobkami na vstupnom páse príliš malá, výrobky nemusia mať dostatok priestoru na stabilizáciu pred dosiahnutím kontrolnej váhy. To môže spôsobiť, že výrobky prichádzajú do kontrolnej váhy s nepravidelnou rýchlosťou alebo pod nepravidelným uhlom, čo vedie k zaznamenávaniu nekonzistentných hmotnostných údajov dynamickou váhou a zvyšuje počet nesprávnych odmietnutí aj nesprávnych prijatí. Príliš malá vzdialenosť medzi výrobkami môže tiež spôsobiť ich zrážky alebo zaseknutie, čo úplne zastaví výrobu.
Ako ovplyvňuje vzdialenosť medzi výrobkami na vstupnom páse opakovateľnosť váhovej kontroly na kontrolnej váhe?
Správna vzdialenosť medzi výrobkami na vstupnom páse zabezpečuje, že výrobky prichádzajú na kontrolnú váhu v konzistentnom a predvídateľnom stave, čo umožňuje systému váhovej kontroly zaznamenávať presné a opakovateľné merania. Keď je vzdialenosť optimalizovaná, zostáva základná hladina váhy na balicí linke stabilná, rozptyl meraní sa zníži a vaša kontrola kvality sa stane spoľahlivejšou. Nesprávna vzdialenosť medzi výrobkami spôsobuje šum a nekonzistenciu, čo takmer vylučuje dosiahnutie opakovateľných výsledkov váhovej kontroly.
Môžem upraviť vzdialenosť medzi vstupnými dopravníkmi po inštalácii kontrolnej váhy?
Áno, vzdialenosť medzi vstupnými dopravníkmi sa zvyčajne dá upraviť presunutím jednotlivých úsekov dopravníka, pridaním stabilizačných vodičov alebo úpravou mechanizmov na privádzanie výrobkov. Väčšina inštalácií váh pre balicí pás umožňuje postupnú optimalizáciu po počiatočnom štarte. Avšak pri rozsiahlejších zmenách môže byť potrebné koordinovať sa s výrobcom dynamických váh, aby sa zabezpečilo, že kalibrácia a nastavenia merania kontrolnej váhy zostanú platné aj po vykonaní úpravy.