 EN


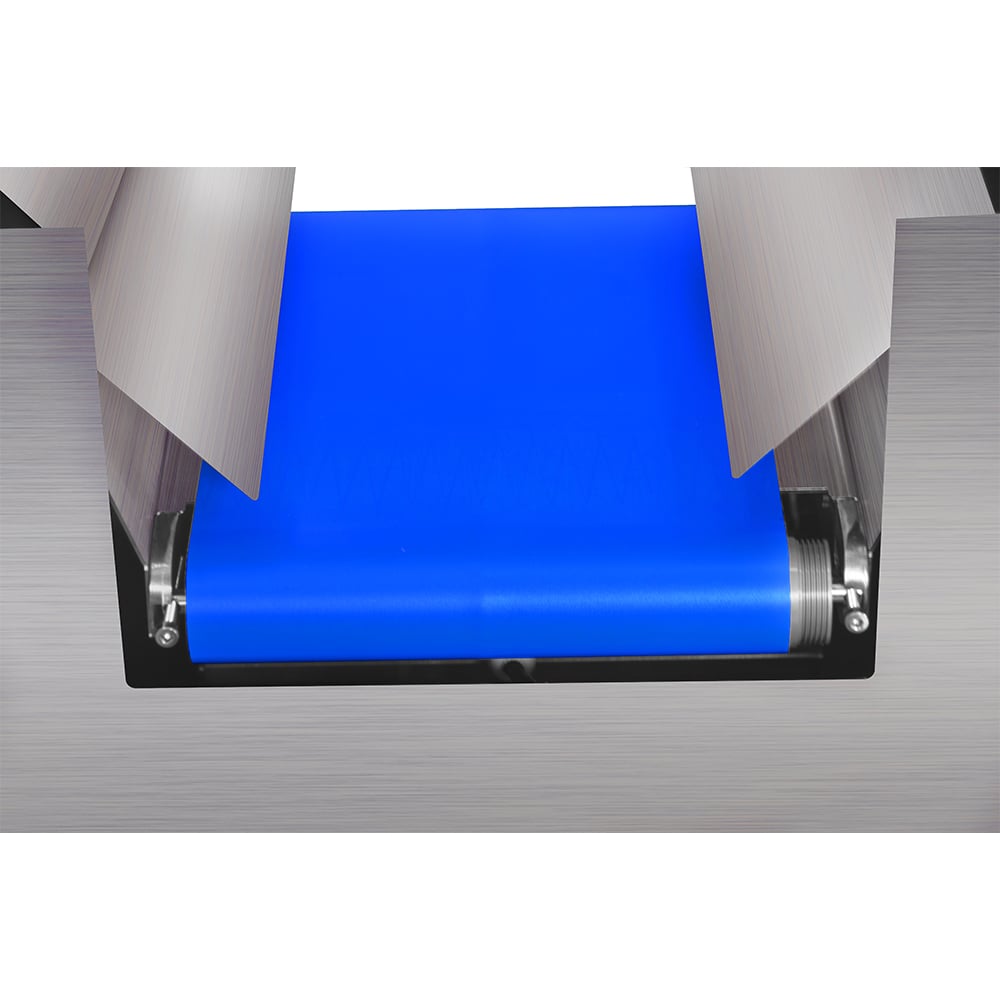
Tagasitõmbamise mehhanismide turvaline integreerimine oma x-kiirteid kasutava inspektsiooniseadmega on oluline tootmise efektiivsuse säilitamiseks ning personali ja seadmete kaitseks. Kaasaegsed tootmisümbrikud nõuavad õnneks ühilduvat koostööd tuvastus- ja tagasitõmbamissüsteemide vahel, et vigased tooted saaks eemaldada ilma tootmisprotsessi katkestamata või masinatega kahjustusi tekitamata.
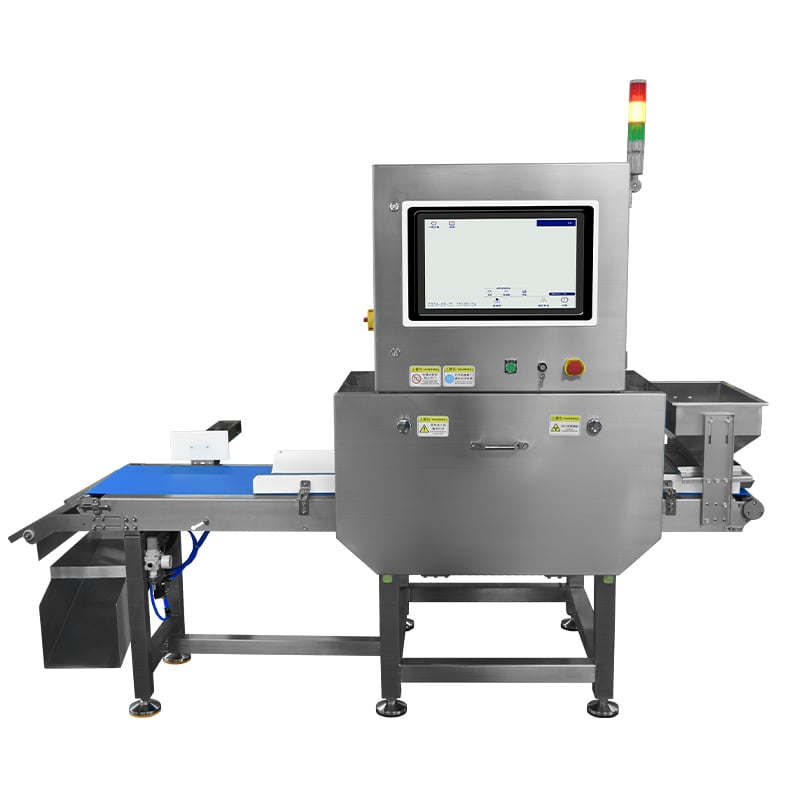
Tõrkeid tekitavate mehhanismide ja kvaliteedikontrolli seadmete integreerimine nõuab täpselt planeerimist, õiget sünkroonimist ja ohutusprotokollide järgimist. Õige integreerimise puudumisel võivad tõrkeid tekitavad süsteemid põhjustada kitsaskohti, tooteid ummistavaid olukordi või ootamatuid seadmete rikeid, mis kahjustavad nii tootlikkust kui ka töötajate ohutust. See üldine juhend tutvustab, kuidas turvaliselt rakendada tõrkeid tekitavaid süsteeme teie olemasolevas x-kiirgusinspektsiooniseade infrastruktuur.
Tõrkeid tekitavate mehhanismide ühilduvus tooteinspektsioonisüsteemidega
Mehaaniline integreerimine ja signaali sünkroonimine
Toiduinspektsioonisüsteem peab suhtlema tõhusalt tagasilükkamise mehhanismidega, et tagada täpne ajastus ja asend. Röntgeninspektsiooniseade tuvastab puudused, genereerib signaale ja edastab selle teabe tagasilükkamisseadmele millisekundites. See sünkroonimine vältib valesti tagasilükatud tooteid ja tagab, et tootmisliinast kõrvale suunatakse ainult tegelikult defektne toode. Õige signaalikalibreerimine ja mehaaniline joondumine moodustavad ohutu integreerimise aluse.
Kvaliteedikontrolli seadmed toimivad täpsa ajastusega, et tagasilükkamine toimuks ilma ummistumiseta ega kahjustusteta tooted . Kui röntgeninspektsiooniseade tuvastab puuduse, peab tagasilükkamise mehhanism aktiveeruma täpselt õigel hetkel, kui toode liigub läbi tootmisliini. Valesti kalibreeritud ajastus võib põhjustada tagasilükatud toodete kinnijäämist süsteemi või lubatavate toodete viskamist ära. Professionaalne paigaldus ja regulaarsed testid kinnitavad, et see koordineerimine säilib usaldusväärseks kogu tootmisprotsessi jooksul.
Turvalisussuletused ja hädapeatuse süsteemid
Turvalisusprotokollid peavad olema integreeritud otseselt tagasilükkamise mehhanismi disaini. Tõhusa toiduinspektsioonisüsteemi osana on hädapeatuse funktsioon, mis peatab korraga nii inspektsiooniüksuse kui ka tagasilükkamisseadme. See takistab töötajatel aktiivsetesse tagasilükkamispiirkondadesse ulatuda ning elimineerib käe või riide kinnijäämise ohu. Kaitseklappide disain ja sensoritele tuginevad turvalisussuletused tagavad, et tagasilükkamispiirkonnad jäävad juurdepääsmatuks süsteemide töö ajal.
Pakendite inspektsioon nõuab sageli inimlikku ülevaadet ja vahel ka käsitsi sekkumist. Turvalisusukseid, valguselõikeid ja helialarme kasutatakse signaalina tagasilükkamismehehanismi aktiivsuse kohta. Need mitmekihilised turvalisusmeetmed moodustavad tervikliku kaitse süsteemi, mis arvestab nii masinatööd kui ka töötajate heaolu tootmisruumis.
Tagasilükkamisnõude ja pneumaatiliste süsteemide disainimine ohutuks kasutamiseks
Pneumaatilised tagasilükkamismehehanismid ja voolu reguleerimine
Pneumaatilised tõukamise või pööramisega tagasilükkamise mehhanismid pakuvad kiireid reageerimisaegu ja sujuvat toodete ümberjuhtimist. Röntgenkontrollmasin saadab elektrilise signaali, mis käivitab survega õhu tarnimise pneumaatilisse aktuaatorisse, mis seejärel tõukab või pöörab toote peamisest tootmisvoost kõrvale. See meetod on toodetele kergelt mõjuv, kuid piisavalt kiire, et vältida joone ummistumist. Pneumaatsüsteemidega kvaliteedikontrollseadmed nõuavad järjepideva tagasilükkamise tagamiseks sobivat õhurõhu reguleerimist ilma kahjustada kergesti purunenud esemeid.
Õhutoitejoone terviklikkus mõjutab otseselt toiduinspektsioonisüsteemi usaldusväärsust. Õhulekke, niiskuse kogunemine või rõhu kõikumised võivad põhjustada nõrka või ebaühtlast tagasilükkamist. Kompressorite, filtrite ja torude regulaarne hooldus tagab, et teie röntgeninspektsiooniseadme tagasilükkamissüsteem töötab maksimaalsel tõhususel. Rõhuregulaatorid peavad olema õigesti kalibreeritud, et tagada piisav jõud usaldusväärseks tagasilükkamiseks ilma liialdatud tootekahjuta.
Tagasilükkamisnurkade konstrueerimine ja materjalide käsitsemine
Füüsiline tagasitõmbamise kanal peab sobima toote suuruse, kaalaga ja kiirusega ilma ummistumiskohtade tekkimiseta. Siledad pinnad vähendavad hõõrdumist ja takistavad toote seiskumist, säilitades samas ohutud kiirused kogu ümberjuhtimisprotsessi vältel. Pakendite kontrolljooned töötleb sageli erinevaid toote kujusid, mistõttu peavad tagasitõmbamise kanalid olema piisavalt universaalsed, et suunata tooteid – väikestest pakenditest suuremateni mahutitele – ilma takistusteta. Kalduvad kanalid õigesti ümardatud nurkadega juhivad tagasitõmmatud tooteid turvaliselt eemale peamisest tootmisliinist.
Tagasitõmbamise kanalite materjali valik mõjutab nii ohutust kui ka vastupidavust. Rostivaba teras või toiduohutud polümeerid on korrosioonikindlad ja vastavad hügieenistandarditele, mida kasutatakse kvaliteedikontrolliseadmetes toidu töötlemise keskkonnas. Tagasitõmbamise kanalite regulaarne puhastamine ja inspekteerimine takistab saasteainete kogunemist ning tagab, et tagasitõmmatud tooted ei põhjusta ristsaastamist järgmiste tootmisringide ajal.
Paigaldus, valideerimine ja pidev hooldusprotokollid
Teie integreeritud süsteemi käivitamine
Teie röntgenkontrollmasina ja tagasilükkamise mehhanismi professionaalne paigaldus hõlmab üksikasjalikku süsteemi testimist ja dokumenteerimist. Kvaliteedikontrolli seadmed tuleb valideerida, et kinnitada, et tuvastustäpsus ja tagasilükkamise ajastus vastavad tootmisnõuetele. Proovidefektidega testkäigud võimaldavad tehnikutel veenduda, et toidukontrollisüsteem tuvastab probleeme õigesti ja et tagasilükkamise mehhanism reageerib sobivalt. See valideerimisfaas on oluline enne täielikku tootmise käivitamist.
Süsteemi dokumentatsioon annab operaatortele selged juhised igapäevaseks kasutamiseks, hädaolukorras seiskamiseks ja lihtsaks veaparanduseks. Treeningud tagavad, et töötajad mõistavad, kuidas pakendite kontrollisüsteem töötab, ja milliseid tegevusi tuleb probleemide korral sooritada. Dokumenteeritud protseduurid puhastamiseks, hooldamiseks ja kalibreerimiskontrollideks aitavad säilitada süsteemi jõudlust pikema aegaga.
Ennetav hooldus ja veaparandus
Teie röntgenkontrollmasin ja seotud kvaliteedikontrolliseadmed vajavad turvalise töö säilitamiseks planeeritud hooldust. Perioodiline pneumooliste torude, elektriliste ühenduste ja mehaaniliste komponentide kontroll takistab ootamatuid katkestusi, mis võiksid kahjustada nii tootlikkust kui ka ohutust. Hoolduslogid jälgivad süsteemi toimimist ja aitavad tuvastada mustreid, mis viitavad probleemidele enne nende muutumist kriitilisteks.
Levinud probleemid hõlmavad ajastuse kõrvalekaldumist, tagasilükkamisjõu vähenemist või sageli esinevaid tooteummistusi, mis näitavad, et on vaja uuesti kalibreerida või asendada komponente. Kui tekib probleeme, peavad toidukontrollisüsteemi operaatoreid järgima kehtivaid veaparandusprotseduure ja pöörduma pädevate tehnikute poole. Regulaarsed täienduskoolitused tagavad, et personal jääb teadlikuks teie konkreetse röntgenkontrollmasina konfiguratsioonist ja selle integreerimisest tagasilükkamismehhanismidega, säilitades teadlikkuse õigest kasutamisest ja hädaolukorra protokollidest.
KKK
Kuidas koordineerub tagasilükkamise mehhanismi ajastus röntgenkontrollmasinaga?
Röntgenkontrollmasin saadab täpselt elektrilise signaali hetkel, mil tuvastatakse defekt. See signaal liigub tagasilükkamise mehhanismi poole ja aktiveerib pneumaatilise või mehaanilise toimingu täpselt sel hetkel, kui defektne toode asub tagasilükkamisvarruti kohal. Ajastusviivitus on tavaliselt vaid millisekundite suurune, mis võimaldab täpset toodete ümbersuunamist. Õige kalibreerimine tagab, et sobivad tooted lähevad ohutult edasi, samas kui defektsete toodete puhul toimub alati tagasilükkamine esimesel tuvastusetsükli korral.
Millised ohutusfunktsioonid on olulised integreeritud kvaliteedikontrolliseadmete puhul?
Lõimitud kvaliteedikontrolli seadmed peavad sisaldama kõigile operaatortele ligipääsetavaid hädapeatuse nuppe, turvaseadmeid, mis takistavad juurdepääsu tagasilükatavatele tsoonidele töö ajal, valgusseinte ja visuaalseid hoiatusi aktiivse tagasilükkamise kohta ning sobivat kaitset kõigi liikuvate mehaaniliste komponentide ümber. Toiduinspektsioonisüsteemil peaks olema varundatud turvafunktsioonid, nii et ühe komponendi ebaõnnestumine ei ohustaks töötajate kaitset. Regulaarsed turvaaudidid ja personali koolitus tugevdavad neid kaitsemeetmeid ja hoiavad kõiki teadlikus potentsiaalsete ohtude kohta.
Kui sageli tuleb pakendite inspektsioonisüsteeme hooldada?
Pakendite kontrollisüsteemid, sealhulgas röntgenkontrollmasin ja tagasilükkamise mehhanism, tuleb operaatortel iga päev kontrollida põhifunktsioonide töökorrasoleku ja nähtava kulumise või kahjustuse tuvastamiseks. Täielik ennetav hooldus tuleb teha kord kuus või kord kvartalis sõltuvalt tootmismahust, aastas tuleb süsteemi kontrollida kvalifitseeritud tehnikutega. Regulaarne pneumaatilise süsteemi hooldus tagab tagasilükkamisjõu stabiilsuse, samas kui elektrisüsteemi kontrollid kinnitavad usaldusväärset signaaliedastust ja turvaliste lukkude funktsioneerimist. Hooldussagedus võib suureneda, kui süsteem töötab pidevalt või käsitleb keerukaid tooteid, mis kiirendavad komponentide kuluvust.