 EN


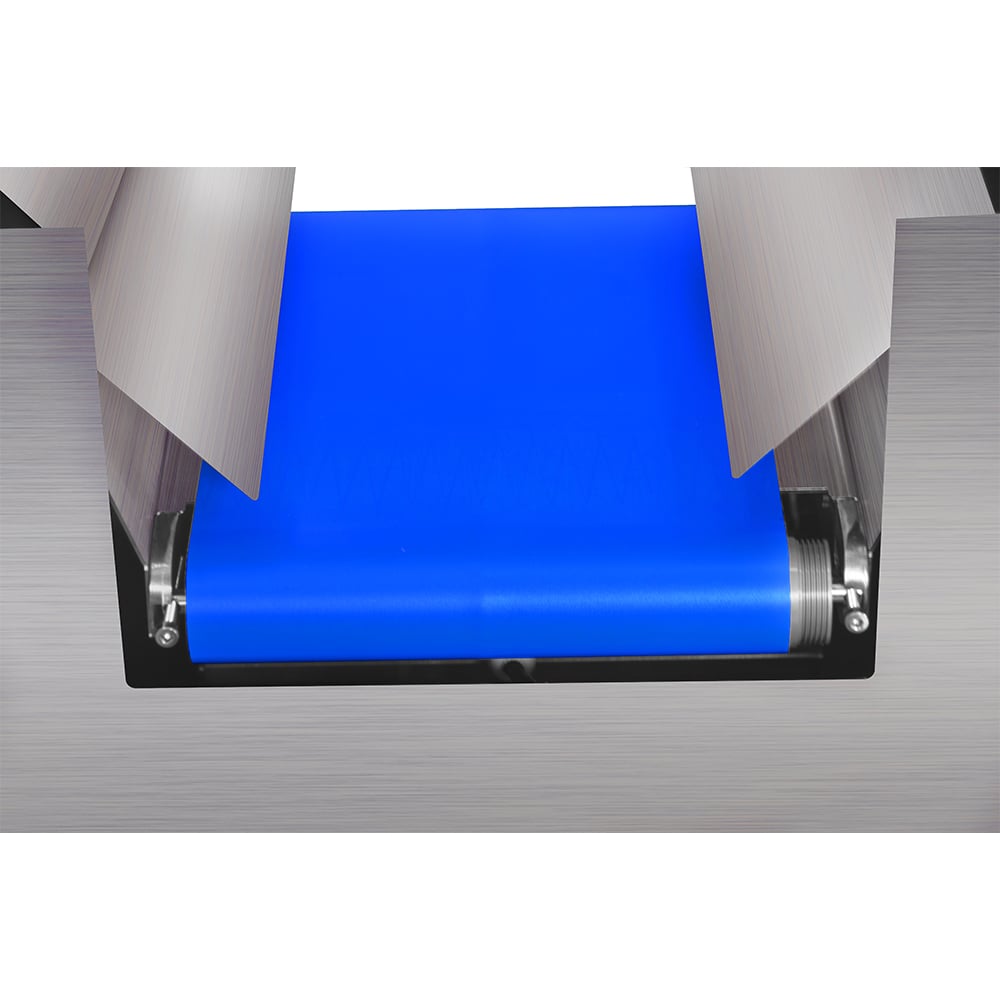
Bezpieczna integracja mechanizmów odrzutu ze skanerem rentgenowskim jest kluczowa dla utrzymania wydajności produkcji oraz ochrony personelu i sprzętu. Współczesne środowiska produkcyjne wymagają płynnej koordynacji między systemami wykrywania a odrzutu, aby zapewnić usuwanie wadliwych produktów bez zakłócania przepływu pracy ani uszkadzania maszyn.
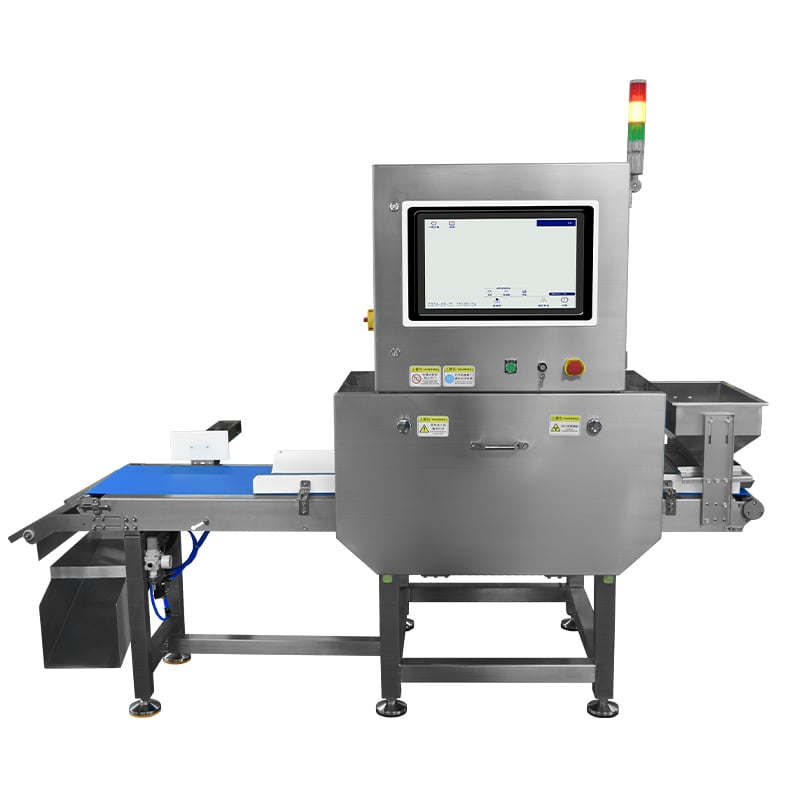
Integracja mechanizmów odrzucania z urządzeniami do kontroli jakości wymaga starannej planacji, prawidłowej synchronizacji oraz przestrzegania protokołów bezpieczeństwa. Bez odpowiedniej integracji systemy odrzucania mogą powodować wąskie gardła, zapychanie produktów lub nieoczekiwane awarie sprzętu, co zagraża zarówno wydajnością, jak i bezpieczeństwem pracowników. Ten kompleksowy przewodnik omawia, jak bezpiecznie wdrożyć systemy odrzucania w ramach istniejącej x ray inspection machine infrastruktury.
Zrozumienie zgodności mechanizmów odrzucania z systemami inspekcji żywności
Integracja mechaniczna i synchronizacja sygnałów
System inspekcji żywności musi skutecznie komunikować się z mechanizmami odrzucania, aby zapewnić dokładne synchronizowanie czasu i pozycji. Maszyna do inspekcji rentgenowskiej wykrywa wady, generuje sygnały i przekazuje te informacje do urządzenia odrzucającego w ciągu milisekund. Ta synchronizacja zapobiega fałszywym odrzuceniom i gwarantuje, że z linii produkcyjnej są usuwane wyłącznie rzeczywiście wadliwe przedmioty. Poprawna kalibracja sygnałów oraz precyzyjne wyrównanie mechaniczne stanowią podstawę bezpiecznej integracji.
Urządzenia do kontroli jakości opierają się na precyzyjnym synchronizowaniu czasu, aby wykonać odrzucenie bez zakleszczeń lub uszkodzeń produkty . Gdy maszyna do inspekcji rentgenowskiej wykrywa wadę, mechanizm odrzucania musi aktywować się dokładnie w odpowiednim momencie, gdy produkt porusza się wzdłuż linii. Nieprawidłowa kalibracja czasu może spowodować zakleszczenie odrzuconych przedmiotów w systemie lub odrzucenie produktów dopuszczalnych do sprzedaży. Profesjonalna instalacja oraz regularne testy zapewniają, że ta koordynacja pozostaje niezawodna przez cały czas trwania produkcji.
Systemy blokad bezpieczeństwa i systemy awaryjnego zatrzymania
Protokoły bezpieczeństwa muszą być wbudowane bezpośrednio w projekt mechanizmu odrzucania. Skuteczny system inspekcji żywności zawiera funkcję awaryjnego zatrzymania, która jednoczesnie zatrzymuje zarówno jednostkę inspekcyjną, jak i urządzenie odrzucające. Zapobiega to temu, że pracownicy sięgają do aktywnych stref odrzucania, eliminując ryzyko zaplątania rąk lub odzieży. Konstrukcje osłon oraz blokady oparte na czujnikach zapewniają, że strefy odrzucania pozostają niedostępne podczas działania systemów.
Inspekcja opakowań często wymaga nadzoru ludzkiego oraz okazjonalnego ręcznego ingerowania. Brama bezpieczeństwa, kotary świetlne oraz sygnały dźwiękowe informują o aktywacji mechanizmu odrzucania. Te wielowarstwowe zabezpieczenia tworzą kompleksowy system ochrony, który uwzględnia zarówno działanie maszyn, jak i dobrostan pracowników na linii produkcyjnej.
Projektowanie kanałów odrzucania i systemów pneumatycznych zapewniających bezpieczną pracę
Mechanizmy pneumatycznego odrzucania i kontrola przepływu
Pneumatyczne mechanizmy odrzutu typu push lub flip zapewniają szybkie czasy reakcji i płynne odchylenie produktów. Maszyna do kontroli rentgenowskiej wysyła sygnał elektryczny, który aktywuje dopływ sprężonego powietrza do siłownika pneumatycznego, który następnie przesuwa lub obraca produkt z głównego strumienia produkcyjnego. Ta metoda jest delikatna dla produktów, a jednocześnie wystarczająco szybka, aby zapobiec zatorom na linii. Sprzęt do kontroli jakości wykorzystujący układy pneumatyczne wymaga prawidłowej regulacji ciśnienia powietrza, aby zapewnić spójną skuteczność odrzutu bez uszkadzania kruchych przedmiotów.
Integralność linii zasilania powietrzem ma bezpośredni wpływ na niezawodność systemu inspekcji żywności. Usterki, gromadzenie się wilgoci lub wahania ciśnienia mogą prowadzić do słabych lub niestabilnych akcji odrzucania. Regularne konserwacje sprężarek, filtrów i węży zapewniają, że system odrzucania maszyny do kontroli rentgenowskiej działa z maksymalną wydajnością. Regulatory ciśnienia muszą być prawidłowo skalibrowane, aby dostarczać wystarczającą siłę do niezawodnego odrzucania bez nadmiernego uszkodzenia produktu.
Projekt kanału odrzucania oraz obsługa materiałów
Fizyczny kanał odrzutu musi zapewniać przepływ produktów o różnej wielkości, masie i prędkości bez powstawania miejsc zatkania. Gładkie powierzchnie zmniejszają tarcie i zapobiegają zatrzymaniu się produktów, jednocześnie utrzymując bezpieczne prędkości w całym procesie odchylenia. Linie inspekcji opakowań często obsługują produkty o różnorodnych kształtach, dlatego kanały odrzutu muszą być wystarczająco uniwersalne, aby kierować przedmioty – od małych opakowań po większe pojemniki – bez przeszkód. Nachylone kanały z odpowiednio zaokrąglonymi narożnikami bezpiecznie odprowadzają odrzucone produkty od głównej linii produkcyjnej.
Wybór materiału na kanały odrzutu wpływa zarówno na bezpieczeństwo, jak i trwałość. Stal nierdzewna lub polimery przeznaczone do zastosowań spożywczych odporność na korozję i spełniają normy higieniczne obowiązujące dla urządzeń kontroli jakości stosowanych w środowiskach przetwórstwa spożywczego. Regularne czyszczenie i kontrola kanałów odrzutu zapobiegają gromadzeniu się zanieczyszczeń oraz zapewniają, że odrzucone produkty nie spowodują zanieczyszczenia krzyżowego w kolejnych partiach produkcyjnych.
Procedury instalacji, walidacji oraz ciągłej konserwacji
Wprowadzanie zintegrowanego systemu do eksploatacji
Profesjonalna instalacja maszyny do inspekcji rentgenowskiej oraz integracja mechanizmu odrzucania obejmuje szczegółowe testowanie systemu i dokumentację. Sprzęt do kontroli jakości musi zostać zweryfikowany, aby potwierdzić, że dokładność wykrywania oraz czas odrzucania odpowiadają specyfikacjom produkcyjnym. Próby robocze z użyciem próbek defektów pozwalają technikom zweryfikować, czy system inspekcji żywności poprawnie identyfikuje usterki oraz czy mechanizm odrzucania reaguje w odpowiedni sposób. Ta faza weryfikacji jest niezbędna przed pełnym uruchomieniem produkcji.
Dokumentacja systemu zapewnia operatorom jasne procedury dotyczące codziennej eksploatacji, awaryjnego wyłączenia oraz podstawowej diagnozy usterek. Szkolenia zapewniają, że personel rozumie, jak działa system inspekcji opakowań oraz jakie działania podejmować w przypadku wystąpienia problemów. Udokumentowane procedury czyszczenia, konserwacji oraz sprawdzania kalibracji wspomagają utrzymanie wysokiej wydajności systemu w czasie.
Konserwacja zapobiegawcza i usuwanie usterek
Maszyna do kontroli rentgenowskiej oraz powiązane wyposażenie do zapewnienia kontroli jakości wymagają regularnej konserwacji w celu utrzymania bezpiecznej eksploatacji. Okresowe sprawdzanie przewodów pneumatycznych, połączeń elektrycznych oraz elementów mechanicznych zapobiega nieoczekiwanym awariom, które mogłyby zagrozić zarówno wydajnością, jak i bezpieczeństwem. Rejestry konserwacji pozwalają śledzić parametry działania systemu oraz ułatwiają wykrycie wzorców wskazujących na nadchodzące problemy zanim stanie się to krytyczne.
Typowymi problemami są m.in. dryf czasowy, zmniejszona siła odrzutu lub okresowe zakleszczenia produktów, co sygnalizuje potrzebę ponownej kalibracji lub wymiany komponentów. W przypadku wystąpienia usterek operatorzy systemów inspekcji żywności powinni stosować ustalone procedury rozwiązywania problemów oraz kontaktować się z wykwalifikowanymi technikami. Regularne szkolenia uaktualniające zapewniają, że personel zachowuje bieżącą wiedzę na temat konfiguracji konkretnej maszyny do kontroli rentgenowskiej oraz jej integracji z mechanizmami odrzutu, co pozwala utrzymać świadomość prawidłowej obsługi i procedur awaryjnych.
Najczęściej zadawane pytania
W jaki sposób synchronizowany jest moment działania mechanizmu odrzucania z maszyną do kontroli rentgenowskiej?
Maszyna do kontroli rentgenowskiej wysyła precyzyjny sygnał elektryczny w chwili wykrycia wady. Sygnał ten przemieszcza się do mechanizmu odrzucania, uruchamiając aktywację pneumatyczną lub mechaniczną dokładnie w momencie, gdy wadliwy przedmiot znajduje się nad kanałem odrzucania. Opóźnienie czasowe wynosi zwykle zaledwie milisekundy, co umożliwia dokładne przekierowanie produktu. Poprawna kalibracja zapewnia, że produkty dopuszczalne przechodzą bezpiecznie, podczas gdy wadliwe przedmioty są zawsze odrzucane już w pierwszym cyklu wykrywania.
Jakie funkcje bezpieczeństwa są niezbędne dla zintegrowanego sprzętu do kontroli jakości?
Zintegrowane wyposażenie do kontroli jakości musi zawierać przyciski awaryjnego zatrzymania dostępne dla wszystkich operatorów, blokady bezpieczeństwa zapobiegające dostępowi do stref odrzucania podczas pracy, kotary świetlne oraz wizualne sygnały ostrzegawcze wskazujące na aktywne odrzucanie oraz odpowiednie osłony wokół wszystkich ruchomych elementów mechanicznych. System inspekcji żywności powinien być wyposażony w nadmiarowe funkcje bezpieczeństwa, dzięki czemu awaria jednego komponentu nie zagrozi ochronie pracowników. Regularne audyty bezpieczeństwa oraz szkolenia personelu wzmacniają te zabezpieczenia i zapewniają, że wszyscy są świadomi potencjalnych zagrożeń.
Jak często należy konserwować systemy inspekcji opakowań?
Systemy inspekcji opakowań, w tym maszyna do kontroli rentgenowskiej i mechanizm odrzutu, powinny być codziennie sprawdzane przez operatorów w celu zweryfikowania podstawowych funkcji oraz wykrycia widocznych śladów zużycia lub uszkodzeń. Kompleksowa konserwacja zapobiegawcza powinna odbywać się co miesiąc lub co kwartał – w zależności od objętości produkcji – a coroczne przeglądy powinny przeprowadzać wykwalifikowani technicy. Regularna konserwacja systemu pneumatycznego zapewnia stałą siłę odrzutu, natomiast kontrole systemu elektrycznego potwierdzają niezawodną transmisję sygnałów oraz prawidłowe działanie blokad bezpieczeństwa. Częstotliwość konserwacji może wzrosnąć w przypadku ciągłej pracy systemu lub obsługi trudnych do przetwarzania produktów, które przyspieszają zużycie komponentów.