 EN


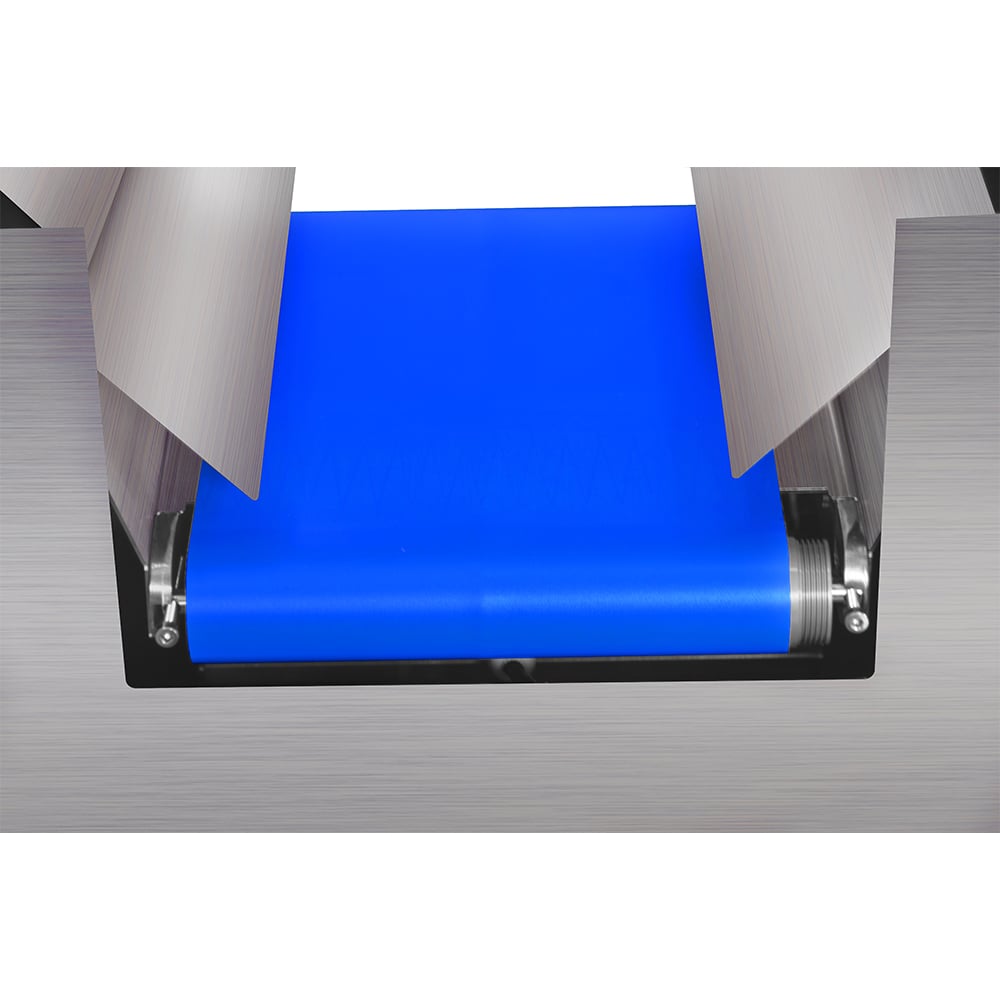
Intégrer en toute sécurité des mécanismes de rejet à votre machine d’inspection aux rayons X est essentiel pour maintenir l’efficacité de la production tout en protégeant le personnel et les équipements. Les environnements de production modernes exigent une coordination fluide entre les systèmes de détection et de rejet afin de garantir l’élimination des articles défectueux sans perturber le flux de travail ni endommager les machines elles-mêmes.
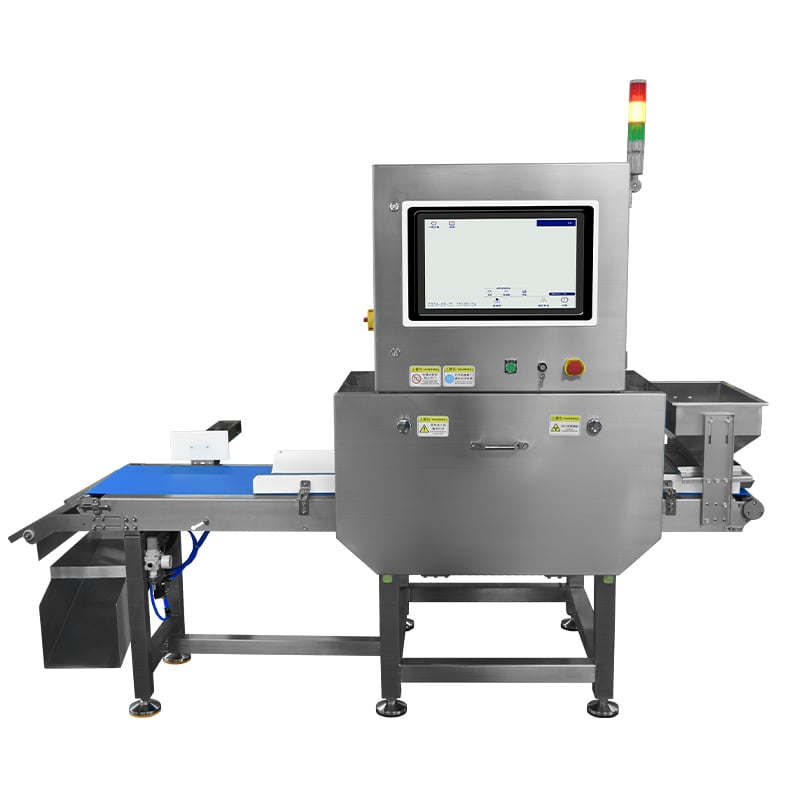
L’intégration de mécanismes de rejet avec des équipements de contrôle qualité exige une planification rigoureuse, une synchronisation adéquate et le respect strict des protocoles de sécurité. En l’absence d’une intégration correcte, les systèmes de rejet peuvent engendrer des goulots d’étranglement, des blocages de produits ou des pannes imprévues d’équipements, compromettant ainsi à la fois la productivité et la sécurité des opérateurs. Ce guide complet examine comment mettre en œuvre en toute sécurité des systèmes de rejet au sein de votre machine d'inspection au rayon X adéquat.
Compréhension de la compatibilité des mécanismes de rejet avec les systèmes d’inspection alimentaire
Intégration mécanique et synchronisation des signaux
Un système d’inspection alimentaire doit communiquer efficacement avec les mécanismes de rejet afin d’assurer un synchronisme précis en termes de timing et de positionnement. La machine d’inspection par rayons X détecte les défauts, génère des signaux et transmet cette information à l’appareil de rejet en quelques millisecondes. Cette synchronisation évite les rejets erronés et garantit que seuls les produits réellement défectueux sont détournés de la chaîne de production. Un étalonnage précis des signaux et un alignement mécanique adéquat constituent la base d’une intégration sûre.
Les équipements de contrôle qualité reposent sur un timing précis pour exécuter le rejet sans provoquer de blocage ni endommager produits . Lorsqu’un défaut est détecté par la machine d’inspection par rayons X, le mécanisme de rejet doit s’activer exactement au bon moment, pendant que le produit avance sur la chaîne. Un timing mal étalonné peut entraîner des produits rejetés coincés dans le système ou des produits acceptables écartés par erreur. Une installation professionnelle et des essais réguliers permettent de vérifier que cette coordination reste fiable tout au long des cycles de production.
Systèmes de verrouillage de sécurité et d’arrêt d’urgence
Les protocoles de sécurité doivent être intégrés directement à la conception du mécanisme de rejet. Un système efficace d’inspection alimentaire comprend une fonction d’arrêt d’urgence qui arrête simultanément l’unité d’inspection et le dispositif de rejet. Cela empêche les opérateurs d’introduire leurs mains dans les zones actives de rejet et élimine tout risque d’entraînement des mains ou des vêtements. Les protections physiques et les verrouillages basés sur des capteurs garantissent que les zones de rejet restent inaccessibles lorsque les systèmes sont en marche.
L’inspection de l’emballage exige souvent une surveillance humaine et, occasionnellement, une intervention manuelle. Des portes de sécurité, des rideaux lumineux et des alarmes sonores signalent l’activation du mécanisme de rejet. Ces multiples niveaux de sécurité forment un système de protection complet, respectueux à la fois du fonctionnement de la machine et du bien-être des opérateurs sur le plancher de production.
Conception de trémies de rejet et de systèmes pneumatiques pour un fonctionnement sûr
Mécanismes pneumatiques de rejet et régulation du débit
Les mécanismes de rejet pneumatiques à poussée ou à basculement offrent des temps de réponse rapides et une déviation fluide des produits. La machine d’inspection par rayons X envoie un signal électrique qui déclenche la distribution d’air comprimé vers l’actionneur pneumatique, lequel pousse ou bascule ensuite le produit hors du flux principal de production. Cette méthode est douce pour les produits tout en étant suffisamment rapide pour éviter l’engorgement de la ligne. Les équipements de contrôle qualité utilisant des systèmes pneumatiques nécessitent une régulation adéquate de la pression d’air afin d’assurer des performances de rejet constantes sans endommager les articles fragiles.
L’intégrité de la ligne d’alimentation en air affecte directement la fiabilité du système d’inspection des aliments. Des fuites, une accumulation d’humidité ou des fluctuations de pression peuvent entraîner des actions de rejet faibles ou irrégulières. Une maintenance régulière des compresseurs, des filtres et des flexibles garantit que le système de rejet de votre machine d’inspection par rayons X fonctionne à son rendement maximal. Les régulateurs de pression doivent être étalonnés correctement afin de fournir exactement la force nécessaire pour un rejet fiable, sans endommager excessivement les produits.
Conception du canal de rejet et manutention des matériaux
La trémie de rejet physique doit pouvoir accueillir les produits en fonction de leur taille, de leur poids et de leur vitesse, sans créer de points de blocage. Des surfaces lisses réduisent le frottement et empêchent l’immobilisation des produits, tout en maintenant des vitesses sûres durant tout le processus de dérivation. Les lignes d’inspection d’emballages traitent souvent des produits aux formes variées ; les trémies de rejet doivent donc être suffisamment polyvalentes pour acheminer sans obstruction des articles allant des petits colis aux grands conteneurs. Des trémies inclinées dotées d’angles correctement arrondis guident en toute sécurité les articles rejetés hors de la ligne de production principale.
Le choix du matériau pour les trémies de rejet influence à la fois la sécurité et la durabilité. L’acier inoxydable ou les polymères adaptés à l’industrie alimentaire résistent à la corrosion et répondent aux normes d’hygiène applicables aux équipements de contrôle qualité utilisés dans les environnements de transformation alimentaire. Le nettoyage et l’inspection réguliers des trémies de rejet empêchent l’accumulation de contaminants et garantissent que les articles rejetés ne provoquent pas de contamination croisée lors des cycles de production suivants.
Protocoles d’installation, de validation et de maintenance continue
Mise en service de votre système intégré
L’installation professionnelle de votre machine d’inspection aux rayons X et de l’intégration du mécanisme de rejet comprend des essais systématiques détaillés ainsi que la documentation complète. L’équipement de contrôle qualité doit être validé afin de confirmer que la précision de détection et le délai de rejet répondent aux spécifications de production. Des essais réalisés à l’aide d’échantillons présentant des défauts permettent aux techniciens de vérifier que le système d’inspection alimentaire identifie correctement les anomalies et que le mécanisme de rejet réagit de façon appropriée. Cette phase de validation est indispensable avant le démarrage complet de la production.
La documentation système fournit aux opérateurs des procédures claires pour le fonctionnement quotidien, l’arrêt d’urgence et le dépannage de base. Les sessions de formation garantissent que le personnel comprend le fonctionnement du système d’inspection d’emballages ainsi que les mesures à prendre en cas de problème. Des procédures documentées relatives au nettoyage, à la maintenance et aux vérifications d’étalonnage contribuent à maintenir durablement les performances du système.
Maintenance Préventive et Dépannage
Votre machine d’inspection par rayons X et vos équipements associés de contrôle qualité nécessitent une maintenance planifiée afin de garantir un fonctionnement sûr. L’inspection périodique des circuits pneumatiques, des connexions électriques et des composants mécaniques permet d’éviter des pannes imprévues susceptibles de compromettre à la fois la productivité et la sécurité. Les registres de maintenance suivent les performances du système et aident à identifier des tendances révélatrices de problèmes naissants avant qu’ils ne deviennent critiques.
Les problèmes courants comprennent une dérive temporelle, une réduction de la force de rejet ou des blocages occasionnels de produits, signes avant-coureurs d’un besoin de recalibrage ou de remplacement de composants. Lorsqu’un problème survient, les opérateurs du système d’inspection alimentaire doivent suivre les procédures de dépannage établies et contacter des techniciens qualifiés. Des mises à jour régulières de la formation garantissent que le personnel reste parfaitement informé de la configuration spécifique de votre machine d’inspection par rayons X et de son intégration aux mécanismes de rejet, tout en maintenant une connaissance approfondie du fonctionnement correct et des protocoles d’urgence.
FAQ
Comment la synchronisation du mécanisme de rejet s’effectue-t-elle avec la machine d’inspection aux rayons X ?
La machine d’inspection aux rayons X envoie un signal électrique précis au moment où un défaut est détecté. Ce signal est transmis au mécanisme de rejet, déclenchant une activation pneumatique ou mécanique exactement au moment où l’article défectueux se trouve positionné au-dessus de la trémie de rejet. Le délai de synchronisation est généralement de quelques millisecondes seulement, ce qui permet une déviation précise des produits. Un étalonnage approprié garantit que les produits conformes passent en toute sécurité, tandis que les articles défectueux sont systématiquement écartés dès le premier cycle de détection.
Quelles caractéristiques de sécurité sont essentielles pour les équipements de contrôle qualité intégrés ?
L’équipement intégré de contrôle qualité doit comporter des boutons d’arrêt d’urgence accessibles à tous les opérateurs, des verrous de sécurité empêchant l’accès aux zones de rejet pendant le fonctionnement, des rideaux lumineux et des avertissements visuels indiquant une activité de rejet, ainsi qu’une protection adéquate autour de tous les composants mécaniques mobiles. Le système d’inspection alimentaire doit être doté de fonctions de sécurité redondantes afin qu’une défaillance d’un composant ne compromette pas la protection des travailleurs. Des audits de sécurité réguliers et une formation du personnel renforcent ces mesures de protection et maintiennent la vigilance de chacun face aux risques potentiels.
À quelle fréquence les systèmes d’inspection d’emballage doivent-ils être entretenus ?
Les systèmes d’inspection d’emballage, y compris la machine d’inspection par rayons X et le mécanisme de rejet, doivent faire l’objet de contrôles quotidiens effectués par les opérateurs afin de vérifier leur bon fonctionnement de base et d’inspecter toute usure ou détérioration évidente. Une maintenance préventive complète doit être réalisée tous les mois ou tous les trois mois, selon le volume de production, et des inspections annuelles doivent être effectuées par des techniciens qualifiés. Une maintenance régulière du système pneumatique garantit une force de rejet constante, tandis que les contrôles du système électrique confirment une transmission fiable des signaux et le bon fonctionnement des dispositifs de sécurité interverrouillés. La fréquence de maintenance peut être augmentée si le système fonctionne en continu ou s’il traite des produits exigeants qui accélèrent l’usure des composants.
Table des matières
- Compréhension de la compatibilité des mécanismes de rejet avec les systèmes d’inspection alimentaire
- Conception de trémies de rejet et de systèmes pneumatiques pour un fonctionnement sûr
- Protocoles d’installation, de validation et de maintenance continue
-
FAQ
- Comment la synchronisation du mécanisme de rejet s’effectue-t-elle avec la machine d’inspection aux rayons X ?
- Quelles caractéristiques de sécurité sont essentielles pour les équipements de contrôle qualité intégrés ?
- À quelle fréquence les systèmes d’inspection d’emballage doivent-ils être entretenus ?