 EN


Безопасная интеграция отбраковочных механизмов с рентгеновской системой контроля имеет решающее значение для поддержания эффективности производства и одновременной защиты персонала и оборудования. Современные производственные условия требуют бесперебойного взаимодействия между системами обнаружения и отбраковки, чтобы обеспечить удаление бракованных изделий без нарушения рабочего процесса или повреждения самого оборудования.
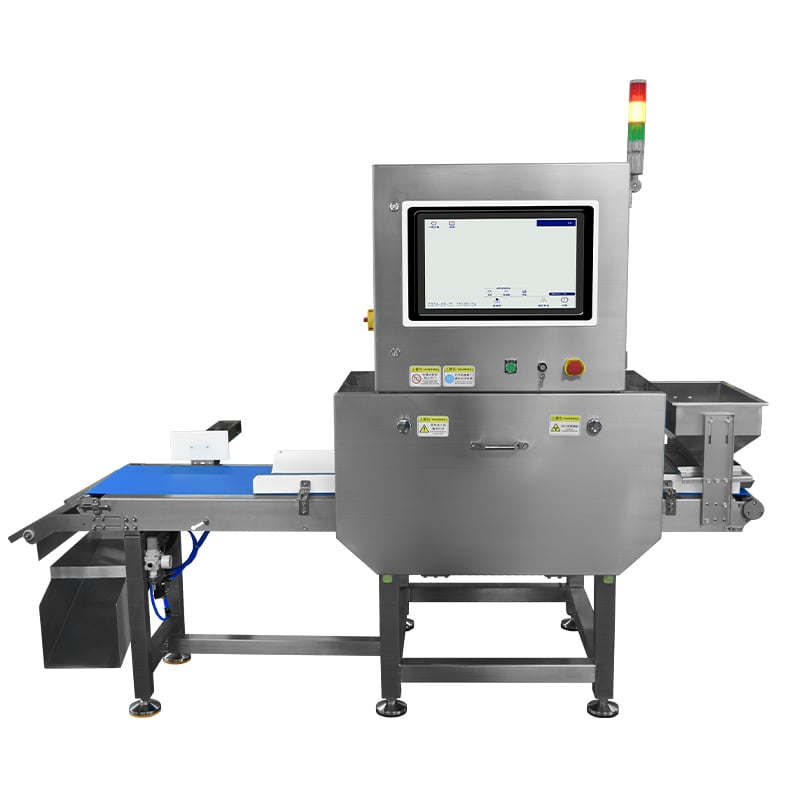
Интеграция механизмов отбраковки с оборудованием контроля качества требует тщательного планирования, правильной синхронизации и соблюдения протоколов безопасности. При отсутствии надлежащей интеграции системы отбраковки могут создавать узкие места, заторы продукции или неожиданные отказы оборудования, что ставит под угрозу как производительность, так и безопасность персонала. В этом исчерпывающем руководстве рассматривается, как безопасно внедрить системы отбраковки в существующую x ray inspection machine инфраструктурой.
Понимание совместимости механизмов отбраковки с системами инспекции пищевых продуктов
Механическая интеграция и синхронизация сигналов
Система контроля пищевых продуктов должна эффективно взаимодействовать с механизмами отбраковки, чтобы обеспечить точное согласование по времени и положению. Рентгеновская инспекционная машина выявляет дефекты, генерирует сигналы и передаёт эту информацию устройству отбраковки в течение миллисекунд. Такая синхронизация предотвращает ложные отбраковки и гарантирует, что из технологической линии удаляются исключительно действительно дефектные изделия. Правильная калибровка сигналов и механическая юстировка составляют основу безопасной интеграции.
Оборудование для контроля качества полагается на точное соблюдение временных параметров при выполнении операций отбраковки, чтобы избежать заторов или повреждений продукция . Как только рентгеновская инспекционная машина обнаруживает дефект, механизм отбраковки должен активироваться строго в нужный момент, когда изделие движется по линии. Неправильная настройка временных параметров может привести к застреванию отбракованных изделий в системе или к выбраковке допустимых продуктов. Профессиональный монтаж и регулярные испытания подтверждают надёжность данной координации на протяжении всего производственного цикла.
Системы блокировок безопасности и аварийного останова
Протоколы безопасности должны быть интегрированы непосредственно в конструкцию механизма отбраковки. Эффективная система контроля пищевых продуктов включает функцию аварийного останова, которая одновременно останавливает как саму контрольную установку, так и устройство отбраковки. Это предотвращает попытки персонала дотянуться до активных зон отбраковки и устраняет риск защемления рук или одежды. Конструкции защитных ограждений и сенсорные блокировки обеспечивают недоступность зон отбраковки во время работы систем.
Контроль упаковки зачастую требует человеческого надзора и периодического ручного вмешательства. Сигнальные защитные двери, световые завесы и звуковые сигналы информируют персонал об активации механизма отбраковки. Такой многоуровневый подход к обеспечению безопасности создаёт комплексную систему защиты, учитывающую как бесперебойную работу оборудования, так и благополучие работников на производственной площадке.
Проектирование лотков отбраковки и пневматических систем для безопасной эксплуатации
Пневматические механизмы отбраковки и регулирование потока
Пневматические механизмы отклонения с нажатием или поворотом обеспечивают быстрое время отклика и плавное отводимое перемещение продукции. Рентгеновская инспекционная машина посылает электрический сигнал, который активирует подачу сжатого воздуха к пневматическому приводу; тот, в свою очередь, отталкивает или поворачивает продукт в сторону от основного производственного потока. Этот метод бережно воздействует на продукцию и при этом достаточно быстр, чтобы предотвратить заторы на линии. Оборудование для контроля качества, использующее пневматические системы, требует точной регулировки давления воздуха, чтобы обеспечить стабильную работу механизма отклонения без повреждения хрупких изделий.
Целостность линии подачи воздуха напрямую влияет на надёжность системы контроля пищевых продуктов. Утечки, скопление влаги или колебания давления могут привести к слабым или непредсказуемым действиям отбраковки. Регулярное техническое обслуживание компрессоров, фильтров и шлангов гарантирует, что система отбраковки рентгеновской инспекционной машины работает с максимальной эффективностью. Регуляторы давления должны быть точно откалиброваны, чтобы обеспечить достаточное усилие для надёжной отбраковки без чрезмерного повреждения продукции.
Конструкция и материалы лотка отбраковки
Физический лоток для отбраковки должен обеспечивать прохождение продукции с учётом её размеров, массы и скорости без возникновения зон заклинивания. Гладкие поверхности снижают трение и предотвращают остановку продукции, сохраняя при этом безопасную скорость на всём протяжении процесса перенаправления. Линии контроля упаковки часто обрабатывают продукцию различной формы, поэтому лотки для отбраковки должны быть универсальными и способными направлять изделия — от мелких упаковок до крупных контейнеров — без препятствий. Наклонные лотки с правильно закруглёнными углами безопасно выводят отбракованную продукцию в сторону от основной производственной линии.
Выбор материала для лотков отбраковки влияет как на безопасность, так и на долговечность. Нержавеющая сталь или полимеры пищевого класса устойчивы к коррозии и соответствуют гигиеническим стандартам для оборудования контроля качества, применяемого в пищевой промышленности. Регулярная очистка и осмотр лотков отбраковки предотвращают накопление загрязнений и гарантируют, что отбракованная продукция не вызовет перекрёстного загрязнения в последующих производственных циклах.
Установка, валидация и текущие протоколы технического обслуживания
Ввод в эксплуатацию интегрированной системы
Профессиональная установка рентгеновской инспекционной машины и интеграция механизма отбраковки включает детальное тестирование системы и составление документации. Оборудование для контроля качества должно быть проверено на соответствие заданным параметрам точности обнаружения и времени отбраковки в условиях производства. Испытательные запуски с использованием образцов дефектов позволяют техникам убедиться, что система инспекции пищевой продукции корректно выявляет несоответствия, а механизм отбраковки реагирует надлежащим образом. Этот этап валидации является обязательным перед началом полномасштабного производственного цикла.
Документация по системе содержит чёткие инструкции для операторов по ежедневной эксплуатации, аварийному отключению и базовому устранению неисправностей. Обучающие занятия обеспечивают понимание персоналом принципов работы системы инспекции упаковки и действий, необходимых при возникновении проблем. Документированные процедуры очистки, технического обслуживания и калибровочных проверок способствуют поддержанию стабильной производительности системы на протяжении всего срока её службы.
Профилактическое обслуживание и устранение неполадок
Ваша рентгеновская установка для контроля качества и связанное с ней оборудование контроля качества требуют планового технического обслуживания для обеспечения безопасной эксплуатации. Периодический осмотр пневматических линий, электрических соединений и механических компонентов предотвращает неожиданные отказы, которые могут негативно повлиять как на производительность, так и на безопасность. Журналы технического обслуживания фиксируют параметры работы системы и помогают выявлять закономерности, указывающие на возникающие проблемы до того, как они перерастут в критические неисправности.
Типичные проблемы включают дрейф временных параметров, снижение силы отклонения продукции или периодические заторы изделий — все эти признаки свидетельствуют о необходимости повторной калибровки или замены компонентов. При возникновении проблем операторы систем контроля пищевой продукции должны следовать утверждённым процедурам диагностики неисправностей и обращаться к квалифицированным техникам. Регулярное обновление обучения гарантирует, что персонал остаётся в курсе особенностей конкретной конфигурации вашей рентгеновской установки для контроля качества и её интеграции с механизмами отклонения продукции, а также сохраняет актуальные знания о правильных методах эксплуатации и протоколах действий в чрезвычайных ситуациях.
Часто задаваемые вопросы
Как синхронизируется момент срабатывания механизма отбраковки с рентгеновской инспекционной установкой?
Рентгеновская инспекционная установка посылает точный электрический сигнал в тот самый момент, когда обнаруживается дефект. Этот сигнал поступает на механизм отбраковки и вызывает пневматическое или механическое срабатывание в точный момент, когда бракованный предмет находится над лотком отбраковки. Задержка по времени обычно составляет всего несколько миллисекунд, что обеспечивает точное перенаправление продукции. Правильная калибровка гарантирует, что годные изделия проходят через систему безопасно, а бракованные изделия отбраковываются при первом же цикле обнаружения.
Какие функции безопасности являются обязательными для интегрированного оборудования контроля качества?
Комплексное оборудование для контроля качества должно включать аварийные кнопки остановки, доступные всем операторам, блокировочные устройства безопасности, предотвращающие доступ в зоны отбраковки во время работы, световые завесы и визуальные предупреждения, указывающие на активную отбраковку, а также надлежащую защиту вокруг всех подвижных механических компонентов. Система инспекции пищевых продуктов должна обладать избыточными функциями безопасности, чтобы отказ одного компонента не ставил под угрозу защиту персонала. Регулярные аудиты безопасности и обучение сотрудников укрепляют эти меры защиты и обеспечивают осведомлённость всех работников о потенциальных опасностях.
Как часто следует проводить техническое обслуживание систем инспекции упаковки?
Системы контроля упаковки, включая рентгеновскую инспекционную машину и механизм отбраковки, должны ежедневно проверяться операторами для подтверждения базовой работоспособности, а также выявления явных признаков износа или повреждений. Комплексное профилактическое обслуживание должно проводиться ежемесячно или раз в квартал — в зависимости от объёма производства; ежегодные проверки выполняют квалифицированные техники. Регулярное обслуживание пневматической системы обеспечивает стабильную силу отбраковки, а проверки электрической системы подтверждают надёжную передачу сигналов и корректную работу функций безопасности блокировки. Частота обслуживания может быть увеличена при непрерывной эксплуатации системы или при обработке сложных изделий, ускоряющих износ компонентов.