 EN


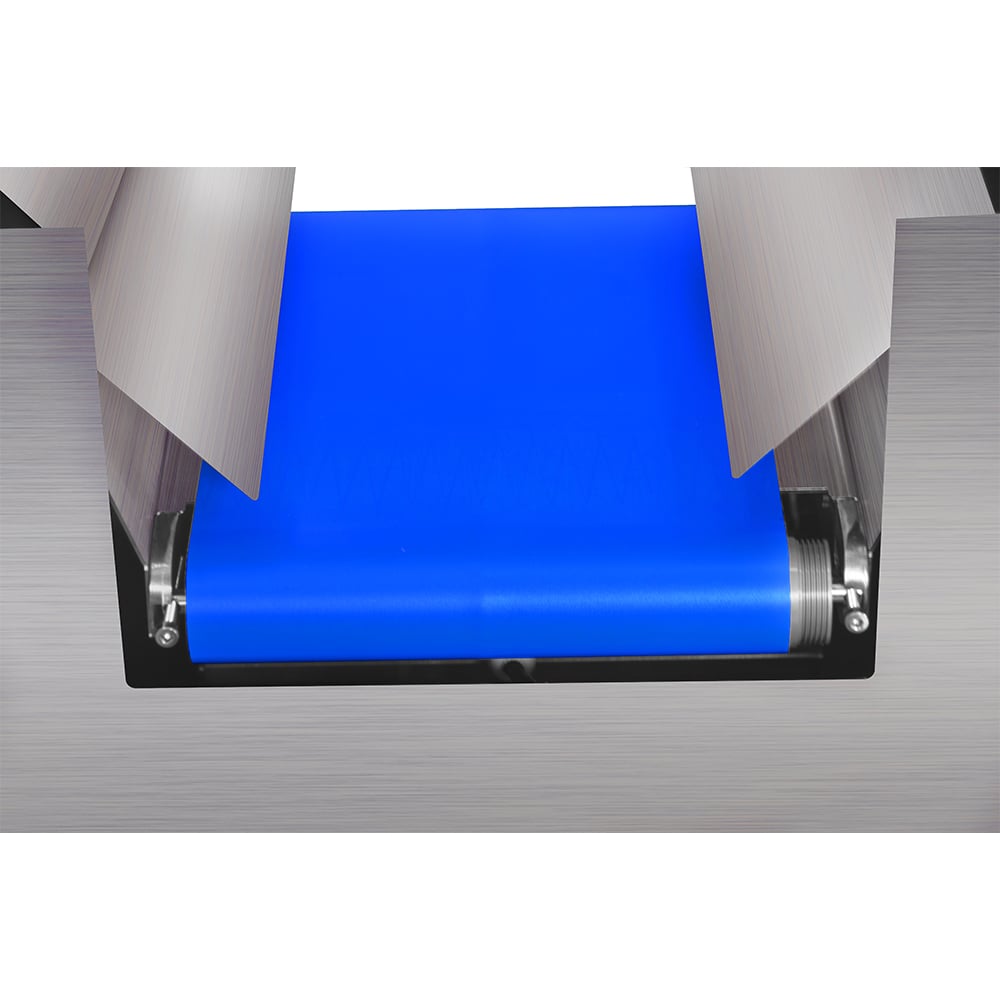
Integrating reject mechanisms safely with your x ray inspection machine is critical for maintaining production efficiency while protecting personnel and equipment. Modern production environments demand seamless coordination between detection and rejection systems to ensure that defective items are removed without disrupting workflow or causing damage to the machinery itself.
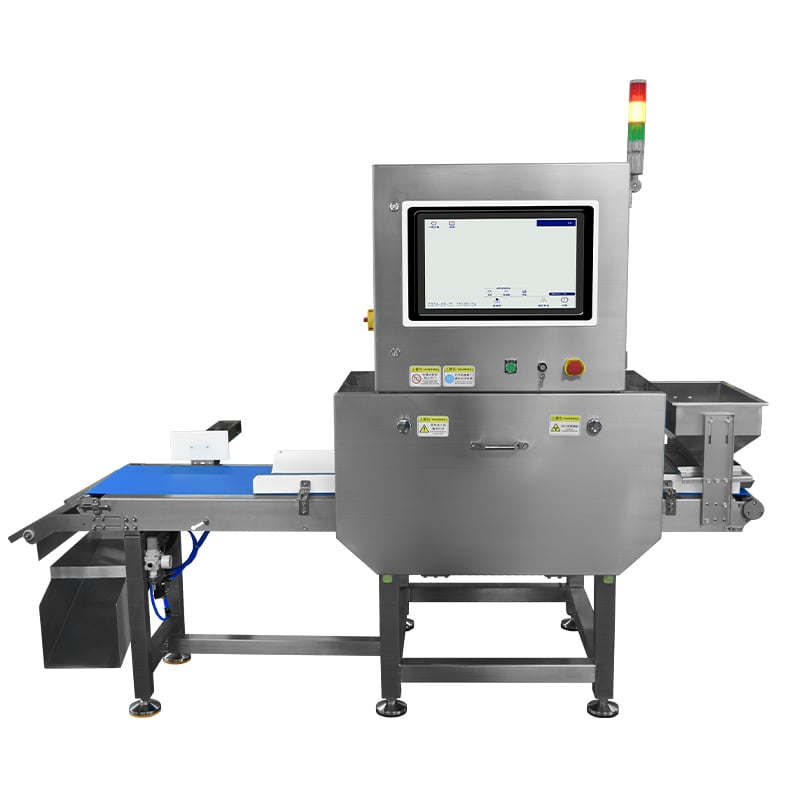
Integratio machinarum reiciendarum cum instrumentis controlus qualitatis requirit planificationem diligenter, synchronisationem rectam, et observantiam protocollorum securitatis. Sine integratione recta, systemata reiciendarum creare possunt angustias, impactiones productorum, aut defectus inexpectatos machinarum, quae tam productivitatem quam securitatem operariorum minuant. Hoc manuale completum explorat quomodo systemata reiciendarum tuto implementare possis in systemate tuo iam existente macchina inspectionis per radios X infrastructurem non habent.
Intellectus compatibilitatis machinae reiciendarum cum systematibus inspectionis ciborum
Integratio mechanica et synchronisatio signorum
A food inspection system must communicate effectively with reject mechanisms to ensure accurate timing and positioning. The x ray inspection machine detects defects, generates signals, and passes that information to the rejection apparatus within milliseconds. This synchronization prevents false rejections and ensures that only genuinely defective items are diverted from the production line. Proper signal calibration and mechanical alignment form the foundation of safe integration.
Quality control equipment relies on precise timing to execute rejection without jamming or damaging producta . When a defect is detected by the x ray inspection machine, the reject mechanism must activate at exactly the right moment as the product moves through the line. Miscalibrated timing can result in rejected items stuck in the system or acceptable products being discarded. Professional installation and regular testing verify that this coordination remains reliable throughout production runs.
Interlocutores de Securitas et Systemata de Arrestus Emergentes
Protocollos de securitas debent in ipso dispositive reiciendi incorporari. Systema efficax inspiciendi cibos includit functionem arrestus emergentis quae simul unitatem inspiciendi et apparatus reiciendi sistit. Hoc praevinet ne operarii in zonas reiciendi activas manum inferant et periculum implicantionis manuum vel vestimentorum tollit. Dispositiones custodum et interlocutores sensorum certificant ut zonae reiciendi inaccessibiles maneant dum systemata operantur.
Inspectio emballagiorum saepe supervisionem humanam et interventus manuales interdum postulat. Portae securitatis, cortinae lucis et alarum auditibilium signa indicant cum mechanismus reiciendi activus est. Haec multiplex stratum securitatis systema protectionis completum creat quod operationem machinarum et bene esse operariorum in area productionis pariter observat.
Disponere Chuttes Reiciendi et Systemata Pneumatica pro Operatione Secura
Mechanismi Pneumatici Reiciendi et Controllo Fluxus
Mechanismi pneumatici pro impellendo aut volvendo reiciunt cito et producta leniter a principalis cursus productionis divertunt. Machina inspiciens per radiographiam signum electricum emittit, quod aerem compressum ad actuatorem pneumaticum dirigit; actuator igitur productum impellit aut volvit ut e cursu productionis principali removet. Haec ratio productis lenis est, simul tamen celeritas eius sufficit ut conglutinatio lineae impediatur. Instrumenta pro custodia qualitatis, quae systemata pneumatica utuntur, regulatam pressionem aeris postulant, ut reiectio constans efficiatur nec res fragiles laedantur.
Integritas linea supplicationis aeris directe afficit fidem systematis inspectionis ciborum. Fissurae, accumulatio umoris, aut fluctuationes pressionis possunt causare actiones rejectionis debiles aut inconstantes. Manutentio regularis compressorum, filtrorum, et tuborum certificat quod systema rejectionis machinae inspectionis radiographicae operetur ad summam efficaciam. Regulatores pressionis debent accurate calibrari ut vim sufficientem praebereant pro rejectione fideli sine damno excesivo producti.
Designatio Chutae Rejectionis et Tractatio Materialium
La canale physice pro le rejection debe accommodar le dimension, le peso e le velocitate del producto sin crear punctos de obstruction. Superficies lisce reduce le friction e impede que le producto se arreste, dumque mantene velocitates secur in tote le processo de diversion. Le lineas de inspection de imballage frequente manea productos con forme diverse; per tanto, le canales de rejection debe esser versatil pro diriger articulos ab le plus parve imballages usque a recipientes plus grande sin obstruction. Canales inclinate con angulos rotundate correctemente guida le articulos rejectate securmente foras del linea principal de production.
Le selection del material pro le canales de rejection impacta tambe le securitate e le durabilitate. Acciaio inoxidabile o polymere de qualitate alimentari resiste a corrosion e satisfac le standardes de hygiene pro equipamento de controlo de qualitate usate in ambientes de processamento de alimentos. Le netteza e inspection regular de canales de rejection preveni le accumulation de contamination e assicura que le articulos rejectate non causa contamination transversal in sequente ciclos de production.
Protocollos de installation, validation e maintenance continue
Commissioning Your Integrated System
Professional installation of your x ray inspection machine and reject mechanism integration includes detailed system testing and documentation. The quality control equipment must be validated to confirm that detection accuracy and rejection timing meet production specifications. Test runs using sample defects allow technicians to verify that the food inspection system correctly identifies issues and that the reject mechanism responds appropriately. This validation phase is essential before full production startup.
System documentation provides operators with clear procedures for daily operation, emergency shutdown, and basic troubleshooting. Training sessions ensure that staff understand how the packaging inspection system functions and what actions to take if problems occur. Documented procedures for cleaning, maintenance, and calibration checks help sustain system performance over time.
Mantentio Preventiva et Reparatio
Machina vestra inspiciendi radiis X et apparatus adhibiti ad custodiam qualitatis necessitant manutenzionem programmatam ut operatio secura servetur. Inspectio periodica lineorum pneumaticorum, connexorum electricorum, et partium mechanicarum praecedit defectus inopinatos qui tam productivitatem quam securitatem minarentur. Libri manutenctionis notant praestationem systematis et adiuvant ut signa emergentium difficultatum ante quam gravissimae fiant detegantur.
Difficultates communiores sunt derivatio temporis, diminutio virium reiciendi, aut intermissiones interdum productorum quae indicant necesse esse recertificationem vel substitutionem partium. Cum difficultates oriuntur, operatores systematis inspiciendi ciborum debent sequi proceduras constitutas ad quaerendum causas et technicos idoneos consulere. Renovatio regularis instructionis certificat ut personale scientiam de configuratione specifica machinae vestrae inspiciendi radiis X et de integratione eius cum mechanismis reiciendi retineat, ita ut operatio recta et protocolla in casu periculi semper cognita sint.
FAQ
Quomodo tempus mechanismi reiciendi concordatur cum machina inspectionis radiographicae?
Machina inspectionis radiographicae emittit signum electricum praecisum in momento quo defectus detegitur. Hoc signum ad mechanismum reiciendi pergit, activans pneumaticam vel mechanicam actionem exacte eo momento quo res vitiosa super canalem reiciendi positur. Dilatio temporis est typice millesecundae pauculae, quae permittunt accuratam diversionem producti. Calibratio recta certificat ut producta acceptabilia tuto transeant, dum res vitiosae semper primo ciclo detectionis reiciantur.
Quae sunt praecipua praesidia salutis pro instrumentis controlis qualitatis integratis?
Apparatus pro controllo qualitatis integratus debet includere butones pro arrestu urgenti ad accessum omnium operatorum, interbloccos pro securitate qui impediunt accessum ad zonas rejectionis dum systema operatur, cortinas luminosas et monitiones visibiles quae indicent rejectionem activam, et custodias idoneas circa omnes componentes mechanicis motis. Systema inspectionis ciborum debet habere functiones securitatis redundantes, ut defectus unius componentis non minuat protectionem operariorum. Revisiones securitatis regulares et instructiones personae confirmant has protectiones et omnes tenent conscios periculorum potencialium.
Quotiens systemata inspectionis imballagiorum debent manuteneri?
Systema inspectionis impachationis, inter quae machina inspectionis radii X et mechanismus rejectionis, a operatoribus quotidianis examinanda sunt ut functiones fundamentales verificentur et ad notandam evidentem usuram vel damnum inspiciantur. Manutentio preventiva completa mensualiter aut trimestrialiter fit, secundum volumen productionis, cum inspectionibus annualibus a technicis qualificatis. Manutentio regularis systematis pneumatici vim rejectionis constantem asservat, dum inspectiones systematis electrici transmissionem signorum fidam et functionem interlock salutarem confirmant. Frequenta manutentionis augeri potest si systema continue operatur aut producta difficilia tractat quae usuram componentium accelerant.