 EN


Integrare in sicurezza i meccanismi di scarto con la tua macchina di ispezione a raggi X è fondamentale per mantenere l’efficienza produttiva, proteggendo al contempo il personale e le attrezzature. Gli ambienti produttivi moderni richiedono una coordinazione perfetta tra sistemi di rilevamento e di scarto, affinché gli articoli difettosi vengano rimossi senza interrompere il flusso di lavoro o danneggiare le macchine stesse.
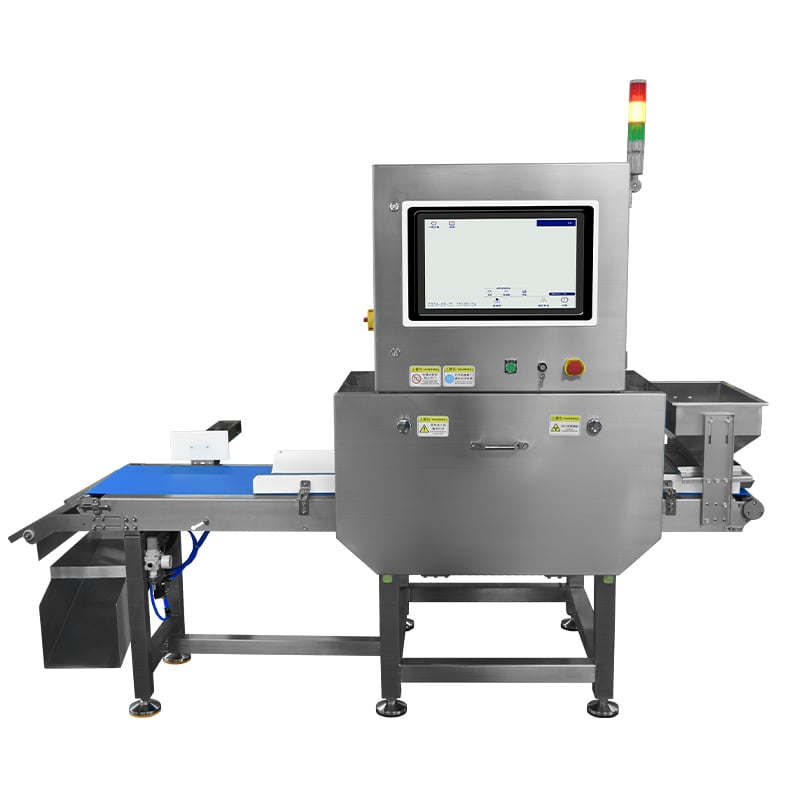
L’integrazione dei meccanismi di scarto con le attrezzature per il controllo qualità richiede una pianificazione accurata, una sincronizzazione adeguata e il rispetto rigoroso dei protocolli di sicurezza. Senza un’integrazione corretta, i sistemi di scarto possono generare colli di bottiglia, inceppamenti dei prodotti o guasti imprevisti delle attrezzature, compromettendo sia la produttività sia la sicurezza degli operatori. Questa guida completa esplora come implementare in sicurezza i sistemi di scarto all’interno della vostra infrastruttura esistente macchina per il controllo a raggi X infrastruttura.
Comprensione della compatibilità dei meccanismi di scarto con i sistemi di ispezione alimentare
Integrazione meccanica e sincronizzazione dei segnali
Un sistema di ispezione alimentare deve comunicare efficacemente con i meccanismi di scarto per garantire una tempistica e un posizionamento accurati. La macchina di ispezione a raggi X rileva difetti, genera segnali e trasmette tali informazioni all’apparato di scarto entro millisecondi. Questa sincronizzazione previene scarti falsi e assicura che soltanto gli articoli effettivamente difettosi vengano deviati dalla linea di produzione. Una corretta taratura dei segnali e un’allineamento meccanico preciso costituiscono la base di un’integrazione sicura.
Le attrezzature per il controllo qualità dipendono da una tempistica precisa per eseguire lo scarto senza causare intasamenti o danni prodotti . Quando un difetto viene rilevato dalla macchina di ispezione a raggi X, il meccanismo di scarto deve attivarsi esattamente nel momento opportuno mentre il prodotto transita lungo la linea. Una tempistica non correttamente tarata può provocare articoli scartati incastrati nel sistema oppure prodotti accettabili eliminati erroneamente. L’installazione professionale e i test regolari verificano che questa coordinazione rimanga affidabile durante l’intero ciclo produttivo.
Sistemi di interblocco di sicurezza e pulsanti di arresto di emergenza
I protocolli di sicurezza devono essere integrati direttamente nella progettazione del meccanismo di scarto. Un efficace sistema di ispezione alimentare include una funzionalità di arresto di emergenza che blocca contemporaneamente sia l’unità di ispezione sia l’apparato di scarto. Ciò impedisce ai lavoratori di inserire le mani nelle zone attive di scarto ed elimina il rischio di intrappolamento di mani o indumenti. Le protezioni e gli interblocchi basati su sensori garantiscono che le zone di scarto rimangano inaccessibili durante il funzionamento dei sistemi.
L’ispezione degli imballaggi richiede spesso la supervisione umana e, occasionalmente, un intervento manuale. Cancelli di sicurezza, tende a raggi infrarossi e allarmi acustici segnalano l’attivazione del meccanismo di scarto. Questi multipli livelli di sicurezza creano un sistema di protezione completo che rispetta sia il funzionamento della macchina sia il benessere dei lavoratori sul piano di produzione.
Progettazione di canali di scarto e sistemi pneumatici per un funzionamento sicuro
Meccanismi pneumatici di scarto e controllo del flusso
I meccanismi pneumatici di respinta a spinta o a ribaltamento offrono tempi di risposta rapidi e una deviazione del prodotto fluida. La macchina per l’ispezione a raggi X invia un segnale elettrico che attiva l’erogazione di aria compressa all’attuatore pneumatico, il quale quindi spinge o ribalta il prodotto fuori dal flusso principale di produzione. Questo metodo è delicato sui prodotti, pur essendo sufficientemente veloce da prevenire intasamenti sulla linea. Le attrezzature per il controllo qualità che utilizzano sistemi pneumatici richiedono una regolazione adeguata della pressione dell’aria per garantire prestazioni costanti di respinta, senza danneggiare articoli fragili.
L’integrità della linea di alimentazione dell’aria influisce direttamente sull’affidabilità del sistema di ispezione alimentare. Perdite, accumulo di umidità o fluttuazioni di pressione possono causare azioni di scarto deboli o irregolari. La manutenzione regolare di compressori, filtri e tubi flessibili garantisce che il sistema di scarto della vostra macchina per ispezione a raggi X operi con massima efficienza. I regolatori di pressione devono essere tarati correttamente per fornire esattamente la forza necessaria a uno scarto affidabile, senza danneggiare eccessivamente il prodotto.
Progettazione dello scivolo di scarto e gestione dei materiali
Lo scivolo fisico per i prodotti scartati deve essere in grado di accogliere le dimensioni, il peso e la velocità dei prodotti senza creare punti di intasamento. Le superfici lisce riducono l’attrito e prevengono l’arresto dei prodotti, mantenendo al contempo velocità sicure durante l’intero processo di deviazione. Le linee di ispezione del confezionamento gestiscono spesso prodotti di forme molto diverse; pertanto, gli scivoli per i prodotti scartati devono essere sufficientemente versatili da indirizzare articoli che vanno da piccoli pacchi a contenitori più grandi, senza ostacoli. Gli scivoli inclinati con angoli opportunamente arrotondati guidano in sicurezza i prodotti scartati lontano dalla linea principale di produzione.
La scelta dei materiali per gli scivoli per i prodotti scartati influisce sia sulla sicurezza sia sulla durata. L’acciaio inossidabile o i polimeri idonei all’uso alimentare resistono alla corrosione e soddisfano gli standard igienici richiesti per le attrezzature di controllo qualità negli ambienti di lavorazione alimentare. La pulizia e l’ispezione regolari degli scivoli per i prodotti scartati prevengono l’accumulo di contaminanti e garantiscono che gli articoli scartati non causino contaminazioni incrociate nelle successive serie di produzione.
Protocolli di installazione, convalida e manutenzione continua
Attivazione del sistema integrato
L'installazione professionale della macchina per ispezione a raggi X e dell'integrazione del meccanismo di rifiuto comprende test dettagliati del sistema e documentazione. L'attrezzatura per il controllo qualità deve essere convalidata per confermare che l'accuratezza del rilevamento e i tempi di rifiuto rispettino le specifiche produttive. Le prove con difetti campione consentono ai tecnici di verificare che il sistema di ispezione alimentare identifichi correttamente i problemi e che il meccanismo di rifiuto risponda in modo appropriato. Questa fase di convalida è essenziale prima dell'avvio completo della produzione.
La documentazione del sistema fornisce agli operatori procedure chiare per il funzionamento quotidiano, l'arresto di emergenza e la risoluzione dei problemi di base. Le sessioni di formazione garantiscono che il personale comprenda il funzionamento del sistema di ispezione del confezionamento e sappia quali azioni intraprendere in caso di problemi. Procedure documentate per la pulizia, la manutenzione e i controlli di calibrazione contribuiscono a mantenere nel tempo le prestazioni del sistema.
Manutenzione Preventiva e Risoluzione dei Problemi
La vostra macchina per ispezione a raggi X e le attrezzature correlate per il controllo qualità richiedono una manutenzione programmata per garantire un funzionamento sicuro. L’ispezione periodica delle tubazioni pneumatiche, dei collegamenti elettrici e dei componenti meccanici previene guasti imprevisti che potrebbero compromettere sia la produttività sia la sicurezza. I registri di manutenzione tracciano le prestazioni del sistema e aiutano a identificare schemi indicativi di problemi emergenti prima che diventino criticità.
I problemi più comuni includono deriva temporale, riduzione della forza di rigetto o occasionali inceppamenti di prodotto, segnali che indicano la necessità di ricalibrazione o sostituzione di componenti. Quando si verificano anomalie, gli operatori del sistema di ispezione alimentare devono seguire le procedure stabilite per la risoluzione dei problemi e contattare tecnici qualificati. Aggiornamenti regolari sulla formazione garantiscono che il personale mantenga una conoscenza approfondita della configurazione specifica della vostra macchina per ispezione a raggi X e della sua integrazione con i meccanismi di rigetto, assicurando consapevolezza sul corretto funzionamento e sui protocolli di emergenza.
Domande frequenti
In che modo la temporizzazione del meccanismo di scarto si sincronizza con la macchina per ispezione a raggi X?
La macchina per ispezione a raggi X invia un segnale elettrico preciso nel momento esatto in cui viene rilevato un difetto. Questo segnale raggiunge il meccanismo di scarto, attivando pneumaticamente o meccanicamente il dispositivo nell'istante esatto in cui l'articolo difettoso si trova sopra lo scivolo di scarto. Il ritardo temporale è tipicamente di pochi millisecondi, consentendo una deviazione accurata del prodotto. Una corretta calibrazione garantisce che i prodotti accettabili passino in sicurezza, mentre gli articoli difettosi vengono sempre scartati già nel primo ciclo di rilevamento.
Quali caratteristiche di sicurezza sono essenziali per le attrezzature integrate di controllo qualità?
L'attrezzatura integrata per il controllo qualità deve includere pulsanti di arresto di emergenza accessibili a tutti gli operatori, dispositivi di sicurezza interbloccati che impediscono l'accesso alle zone di scarto durante il funzionamento, tende luminose e avvisi visivi che indicano lo scarto in atto, e una protezione adeguata intorno a tutti i componenti meccanici mobili. Il sistema di ispezione alimentare deve disporre di caratteristiche di sicurezza ridondanti, in modo che il guasto di un componente non comprometta la protezione degli operatori. Audit regolari sulla sicurezza e la formazione del personale rafforzano tali protezioni e mantengono tutti consapevoli dei potenziali rischi.
Con quale frequenza devono essere sottoposti a manutenzione i sistemi di ispezione del confezionamento?
I sistemi di ispezione del confezionamento, inclusa la macchina per l’ispezione a raggi X e il meccanismo di rifiuto, devono essere sottoposti a controlli giornalieri da parte degli operatori per verificarne il funzionamento di base e ispezionarne l’usura o i danni evidenti. La manutenzione preventiva completa deve essere eseguita mensilmente o trimestralmente, a seconda del volume produttivo, mentre ispezioni annuali devono essere effettuate da tecnici qualificati. Una manutenzione regolare del sistema pneumatico garantisce una forza di rifiuto costante, mentre i controlli del sistema elettrico confermano la trasmissione affidabile dei segnali e il corretto funzionamento degli interblocchi di sicurezza. La frequenza della manutenzione può aumentare se il sistema opera ininterrottamente o gestisce prodotti impegnativi che accelerano l’usura dei componenti.
Indice dei contenuti
- Comprensione della compatibilità dei meccanismi di scarto con i sistemi di ispezione alimentare
- Progettazione di canali di scarto e sistemi pneumatici per un funzionamento sicuro
- Protocolli di installazione, convalida e manutenzione continua
-
Domande frequenti
- In che modo la temporizzazione del meccanismo di scarto si sincronizza con la macchina per ispezione a raggi X?
- Quali caratteristiche di sicurezza sono essenziali per le attrezzature integrate di controllo qualità?
- Con quale frequenza devono essere sottoposti a manutenzione i sistemi di ispezione del confezionamento?