 EN


Integrar com segurança mecanismos de rejeição à sua máquina de inspeção por raios X é fundamental para manter a eficiência da produção, protegendo ao mesmo tempo o pessoal e os equipamentos. Os ambientes modernos de produção exigem uma coordenação perfeita entre os sistemas de detecção e de rejeição, garantindo que itens defeituosos sejam removidos sem interromper o fluxo de trabalho ou causar danos à própria maquinaria.
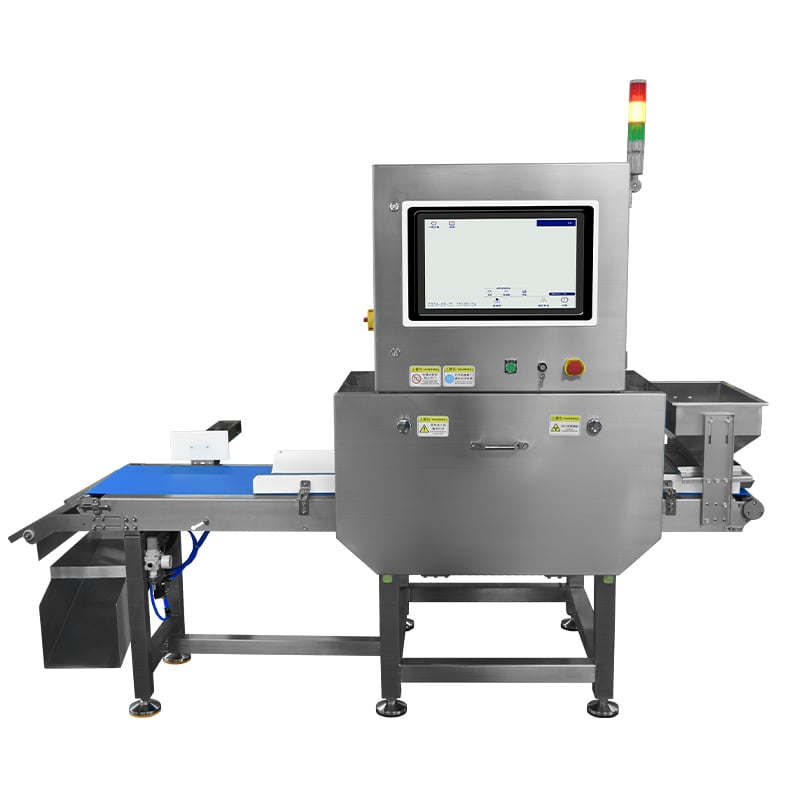
A integração de mecanismos de rejeição com equipamentos de controle de qualidade exige planejamento cuidadoso, sincronização adequada e adesão a protocolos de segurança. Sem uma integração adequada, os sistemas de rejeição podem criar gargalos, travamentos de produtos ou falhas inesperadas de equipamentos que comprometem tanto a produtividade quanto a segurança dos trabalhadores. Este guia abrangente explora como implementar com segurança sistemas de rejeição dentro do seu sistema existente máquina de inspeção por raios-X infraestrutura.
Compreensão da Compatibilidade do Mecanismo de Rejeição com Sistemas de Inspeção Alimentar
Integração Mecânica e Sincronização de Sinais
Um sistema de inspeção de alimentos deve comunicar-se eficazmente com os mecanismos de rejeição para garantir o tempo e o posicionamento precisos. A máquina de inspeção por raios X detecta defeitos, gera sinais e transmite essas informações ao dispositivo de rejeição em milissegundos. Essa sincronização evita rejeições falsas e assegura que apenas itens realmente defeituosos sejam desviados da linha de produção. A calibração adequada dos sinais e o alinhamento mecânico constituem a base de uma integração segura.
Equipamentos de controle de qualidade dependem de cronometragem precisa para executar a rejeição sem obstruções ou danos produtos . Quando um defeito é detectado pela máquina de inspeção por raios X, o mecanismo de rejeição deve ativar-se exatamente no momento certo, à medida que o produto se desloca ao longo da linha. Uma cronometragem incorretamente calibrada pode resultar em itens rejeitados presos no sistema ou em produtos aceitáveis sendo descartados. A instalação profissional e os testes regulares verificam que essa coordenação permanece confiável durante toda a operação de produção.
Sistemas de Intertravamento de Segurança e Parada de Emergência
Os protocolos de segurança devem ser incorporados diretamente ao projeto do mecanismo de rejeição. Um sistema eficaz de inspeção de alimentos inclui funcionalidade de parada de emergência que interrompe simultaneamente tanto a unidade de inspeção quanto o dispositivo de rejeição. Isso impede que os operadores coloquem as mãos em zonas ativas de rejeição e elimina o risco de aprisionamento de mãos ou roupas. Projetos de proteções físicas e intertravamentos baseados em sensores garantem que as zonas de rejeição permaneçam inacessíveis enquanto os sistemas estiverem em operação.
A inspeção de embalagens frequentemente exige supervisão humana e, ocasionalmente, intervenção manual. Portões de segurança, cortinas de luz e alarmes sonoros indicam quando o mecanismo de rejeição está ativo. Essas múltiplas camadas de segurança criam um sistema abrangente de proteção que respeita tanto o funcionamento da máquina quanto o bem-estar dos trabalhadores no chão de fábrica.
Projeto de Calhas de Rejeição e Sistemas Pneumáticos para Operação Segura
Mecanismos Pneumáticos de Rejeição e Controle de Fluxo
Mecanismos pneumáticos de empurrar ou virar oferecem tempos de resposta rápidos e desvio suave do produto. A máquina de inspeção por raios X envia um sinal elétrico que aciona a entrega de ar comprimido ao atuador pneumático, o qual, então, empurra ou vira o produto para fora do fluxo principal de produção. Esse método é suave com os produtos, ao mesmo tempo que é rápido o suficiente para evitar congestionamento na linha. Equipamentos de controle de qualidade que utilizam sistemas pneumáticos exigem regulação adequada da pressão de ar para garantir desempenho consistente na rejeição, sem danificar itens frágeis.
A integridade da linha de suprimento de ar afeta diretamente a confiabilidade do sistema de inspeção de alimentos. Vazamentos, acúmulo de umidade ou flutuações de pressão podem resultar em ações de rejeição fracas ou irregulares. A manutenção regular de compressores, filtros e mangueiras garante que o sistema de rejeição da sua máquina de inspeção por raios X opere com eficiência máxima. Os reguladores de pressão devem ser calibrados corretamente para fornecer exatamente a força necessária para uma rejeição confiável, sem causar danos excessivos ao produto.
Projeto da Calha de Rejeição e Manuseio de Materiais
A calha física de rejeição deve acomodar o tamanho, o peso e a velocidade do produto sem criar pontos de obstrução. Superfícies lisas reduzem o atrito e evitam a paragem do produto, mantendo velocidades seguras durante todo o processo de desvio. As linhas de inspeção de embalagens lidam frequentemente com formas variadas de produtos; por isso, as calhas de rejeição devem ser versáteis o suficiente para direcionar itens que vão desde pequenas embalagens até recipientes maiores, sem obstruções. Calhas inclinadas com cantos arredondados adequadamente guiam os itens rejeitados com segurança para longe da linha principal de produção.
A seleção do material para as calhas de rejeição afeta tanto a segurança como a durabilidade. O aço inoxidável ou polímeros para uso alimentar resistem à corrosão e cumprem os padrões de higiene exigidos para equipamentos de controlo de qualidade em ambientes de processamento alimentar. A limpeza e inspeção regulares das calhas de rejeição impedem o acúmulo de contaminantes e garantem que os itens rejeitados não provoquem contaminação cruzada em ciclos subsequentes de produção.
Protocolos de instalação, validação e manutenção contínua
Colocação em Serviço do Seu Sistema Integrado
A instalação profissional da sua máquina de inspeção por raios X e da integração do mecanismo de rejeição inclui testes detalhados do sistema e documentação. O equipamento de controle de qualidade deve ser validado para confirmar que a precisão na detecção e o tempo de rejeição atendem às especificações da produção. Ensaios com defeitos simulados permitem que os técnicos verifiquem se o sistema de inspeção de alimentos identifica corretamente os problemas e se o mecanismo de rejeição responde adequadamente. Essa fase de validação é essencial antes da partida completa da produção.
A documentação do sistema fornece aos operadores procedimentos claros para operação diária, desligamento de emergência e solução básica de problemas. As sessões de treinamento garantem que a equipe compreenda o funcionamento do sistema de inspeção de embalagens e saiba quais ações tomar caso ocorram problemas. Procedimentos documentados para limpeza, manutenção e verificações de calibração ajudam a manter o desempenho do sistema ao longo do tempo.
Manutenção Preventiva e Solução de Problemas
Sua máquina de inspeção por raios X e os equipamentos associados de controle de qualidade exigem manutenção programada para garantir a operação segura. A inspeção periódica das linhas pneumáticas, das conexões elétricas e dos componentes mecânicos evita falhas inesperadas que poderiam comprometer tanto a produtividade quanto a segurança. Os registros de manutenção acompanham o desempenho do sistema e ajudam a identificar padrões que indicam problemas emergentes antes que se tornem situações críticas.
Problemas comuns incluem desvio de temporização, redução da força de rejeição ou obstruções ocasionais de produtos, sinais que indicam a necessidade de recalibração ou substituição de componentes. Quando surgem problemas, os operadores do sistema de inspeção de alimentos devem seguir os procedimentos estabelecidos de solução de problemas e entrar em contato com técnicos qualificados. Atualizações regulares de treinamento asseguram que a equipe permaneça bem informada sobre a configuração específica da sua máquina de inspeção por raios X e sua integração com os mecanismos de rejeição, mantendo a consciência sobre a operação adequada e os protocolos de emergência.
Perguntas Frequentes
Como o mecanismo de rejeição sincroniza seu acionamento com a máquina de inspeção por raios X?
A máquina de inspeção por raios X envia um sinal elétrico preciso no exato momento em que uma falha é detectada. Esse sinal é transmitido ao mecanismo de rejeição, ativando-o de forma pneumática ou mecânica no instante exato em que o item defeituoso está posicionado sobre a calha de rejeição. O atraso no tempo de resposta é tipicamente de apenas alguns milissegundos, permitindo a desviação precisa do produto. A calibração adequada garante que os produtos aceitáveis passem com segurança, enquanto os itens defeituosos são sempre rejeitados já no primeiro ciclo de detecção.
Quais recursos de segurança são essenciais para equipamentos integrados de controle de qualidade?
Os equipamentos integrados de controle de qualidade devem incluir botões de parada de emergência acessíveis a todos os operadores, dispositivos de segurança interligados que impeçam o acesso às zonas de rejeição durante a operação, cortinas de luz e avisos visuais que indiquem a rejeição ativa, além de proteções adequadas em torno de todos os componentes mecânicos móveis. O sistema de inspeção de alimentos deve possuir recursos de segurança redundantes, de modo que a falha de um componente não comprometa a proteção dos trabalhadores. Auditorias de segurança regulares e treinamentos para a equipe reforçam essas proteções e mantêm todos cientes dos riscos potenciais.
Com que frequência os sistemas de inspeção de embalagens devem ser mantidos?
Sistemas de inspeção de embalagem, incluindo a máquina de inspeção por raios X e o mecanismo de rejeição, devem ser verificados diariamente pelos operadores para confirmar o funcionamento básico e inspecionar desgaste ou danos evidentes. A manutenção preventiva abrangente deve ocorrer mensalmente ou trimestralmente, conforme o volume de produção, com inspeções anuais realizadas por técnicos qualificados. A manutenção regular do sistema pneumático garante força de rejeição consistente, enquanto as verificações do sistema elétrico confirmam transmissão confiável de sinais e funcionamento dos dispositivos de intertravamento de segurança. A frequência de manutenção pode aumentar se o sistema operar continuamente ou manipular produtos desafiadores que acelerem o desgaste dos componentes.