 EN


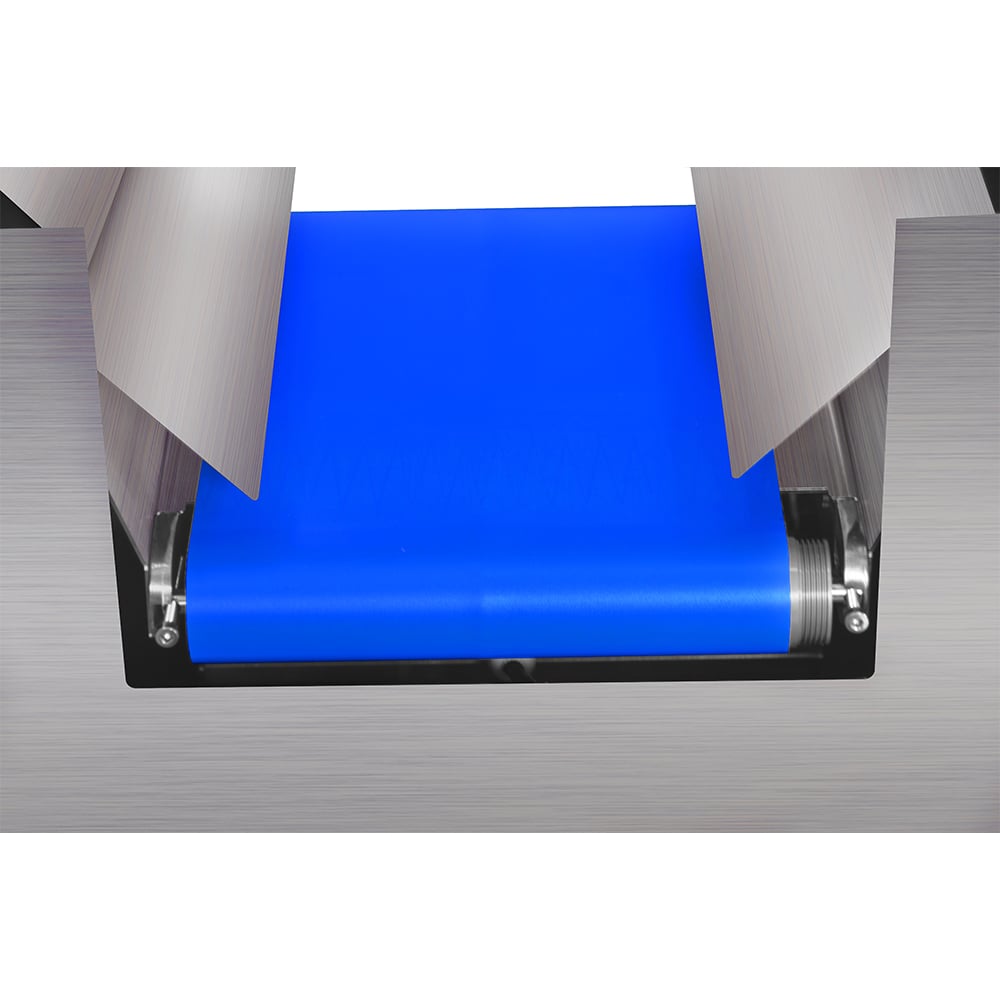
ادغام ایمن مکانیزمهای رد کردن با دستگاه بازرسی اشعه ایکس شما برای حفظ کارایی تولید همزمان با محافظت از پرسنل و تجهیزات، امری حیاتی است. محیطهای تولید مدرن نیازمند هماهنگی بیوقفه بین سیستمهای تشخیص و رد کردن هستند تا اطمینان حاصل شود که اقلام معیوب بدون اختلال در جریان کار یا آسیب به خود ماشینآلات، حذف میشوند.
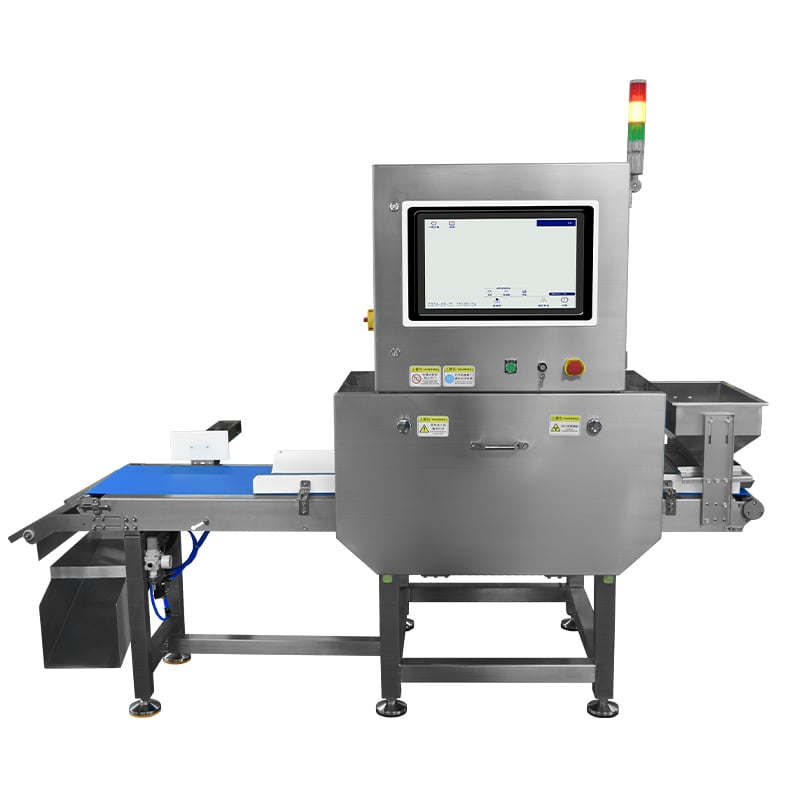
ادغام مکانیزمهای رد کردن با تجهیزات کنترل کیفیت نیازمند برنامهریزی دقیق، همگامسازی مناسب و رعایت پروتکلهای ایمنی است. در صورت انجام نادرست این ادغام، سیستمهای رد کردن میتوانند باعث ایجاد گلوگاهها، گیر کردن محصولات یا خرابیهای غیرمنتظره تجهیزات شوند که هم بهرهوری و هم ایمنی کارگران را به خطر میاندازند. این راهنمای جامع به بررسی نحوه اجرای ایمن سیستمهای رد کردن در محیط موجود شما میپردازد. دستگاه بررسی ایکس ری زیرساخت.
درک سازگانی مکانیزمهای رد کردن با سیستمهای بازرسی مواد غذایی
ادغام مکانیکی و همگامسازی سیگنال
سیستم بازرسی غذا باید بهصورت مؤثری با مکانیزمهای رد کردن ارتباط برقرار کند تا زمانبندی و موقعیتیابی دقیق تضمین شود. دستگاه بازرسی اشعه ایکس نقصها را شناسایی کرده، سیگنالهایی تولید میکند و اطلاعات را در عرض چند میلیثانیه به دستگاه رد کردن منتقل میکند. این هماهنگی از رد کردن نادرست جلوگیری کرده و اطمینان حاصل میشود که تنها محصولات واقعاً معیوب از خط تولید منحرف میشوند. کالیبراسیون دقیق سیگنال و همترازی مکانیکی پایهای برای ادغام ایمن هستند.
تجهیزات کنترل کیفیت برای اجرای رد کردن بدون گیر کردن یا آسیب دیدن، به زمانبندی دقیق متکیاند. محصولات هنگامی که دستگاه بازرسی اشعه ایکس نقصی را شناسایی میکند، مکانیزم رد کردن باید دقیقاً در لحظهٔ مناسبی فعال شود، در حالی که محصول در خط در حرکت است. زمانبندی نادرست ممکن است منجر به گیر کردن محصولات رد شده در سیستم یا دور ریختن محصولات قابل قبول شود. نصب حرفهای و آزمونهای منظم، پایداری این هماهنگی را در طول دورههای تولید تأیید میکنند.
قفلهای ایمنی و سیستمهای توقف اضطراری
پروتکلهای ایمنی باید بهصورت ذاتی در طراحی مکانیزم رد کردن گنجانده شوند. یک سیستم مؤثر بازرسی مواد غذایی شامل قابلیت توقف اضطراری است که هم واحد بازرسی و هم دستگاه رد کردن را بهطور همزمان متوقف میکند. این امر از دسترسی کارگران به مناطق فعال رد کردن جلوگیری کرده و خطر گیر کردن دست یا لباس در آن مناطق را از بین میبرد. طراحی محافظها و قفلهای حسگری تضمین میکنند که مناطق رد کردن در زمان فعال بودن سیستمها غیرقابل دسترس باقی بمانند.
بازرسی بستهبندی اغلب نیازمند نظارت انسانی و گاهی مداخله دستی است. دروازههای ایمنی، پردههای نوری و هشدارهای صوتی در زمان فعال بودن مکانیزم رد کردن، سیگنال میدهند. این لایههای چندگانه ایمنی یک سیستم حفاظتی جامع ایجاد میکنند که هم عملکرد ماشین و هم سلامت کارگران را در خط تولید مورد احترام قرار میدهد.
طراحی شیارهای رد کردن و سیستمهای پنوماتیک برای عملیات ایمن
مکانیزمهای پنوماتیک رد کردن و کنترل جریان
مکانیزمهای رد کردن هوایی با فشار یا چرخش، زمان پاسخدهی سریعی ارائه میدهند و هدایت محصول را بهصورت نرم و بدون لرزش انجام میدهند. دستگاه بازرسی اشعه ایکس سیگنال الکتریکی ارسال میکند که تأمین هوای فشرده را به سوی عملگر هوایی فعال میکند؛ این عملگر سپس محصول را از جریان اصلی تولید منحرف میکند—چه با هل دادن و چه با چرخاندن. این روش برای محصولات ملایم است و در عین حال بهقدری سریع عمل میکند که از ایجاد گرفتگی در خط تولید جلوگیری مینماید. تجهیزات کنترل کیفیت که از سیستمهای هوایی استفاده میکنند، نیازمند تنظیم دقیق فشار هوای ورودی هستند تا عملکرد ثابت و قابل اعتماد در رد کردن محصولات حفظ شود و در عین حال از آسیبرسیدن اقلام شکننده جلوگیری گردد.
صحت خط تأمین هوا بهطور مستقیم بر قابلیت اطمینان سیستم بازرسی غذا تأثیر میگذارد. نشتیها، تجمع رطوبت یا نوسانات فشار میتوانند منجر به اقدامات رد ضعیف یا نامنظم شوند. نگهداری منظم کمپرسورها، فیلترها و لولهها تضمین میکند که سیستم رد دستگاه بازرسی اشعه ایکس شما با حداکثر کارایی عمل میکند. رگولاتورهای فشار باید بهدرستی تنظیم شوند تا تنها میزان نیروی لازم برای انجام قابل اعتماد اقدام رد را فراهم کنند، بدون آنکه باعث آسیب بیش از حد به محصول شوند.
طراحی شیب رد و مدیریت مواد
شیار انحراف فیزیکی باید امکان عبور محصول را با توجه به ابعاد، وزن و سرعت آن فراهم کند تا نقاط انسداد ایجاد نشود. سطوح صاف اصطکاک را کاهش داده و از توقف محصول جلوگیری میکنند، در عین حال سرعت ایمن را در طول فرآیند انحراف حفظ مینمایند. خطوط بازرسی بستهبندی اغلب محصولاتی با اشکال متنوع را پردازش میکنند؛ بنابراین شیارهای انحراف باید چنان انعطافپذیر باشند که بتوانند اقلامی از بستههای کوچک تا ظروف بزرگتر را بدون مانع هدایت کنند. شیارهای شیبدار با گوشههای منحنیشدهٔ مناسب، اقلام انحرافیافته را بهصورت ایمن از خط تولید اصلی دور میسازند.
انتخاب مواد برای شیارهای انحراف هم بر ایمنی و هم بر دوام تأثیر میگذارد. فولاد ضدزنگ یا پلیمرهای مناسب برای صنایع غذایی در برابر خوردگی مقاوم هستند و استانداردهای بهداشتی تجهیزات کنترل کیفیت مورداستفاده در محیطهای فرآوری مواد غذایی را برآورده میکنند. تمیزکردن و بازرسی منظم شیارهای انحراف از تجمع آلودگی جلوگیری کرده و اطمینان حاصل میکند که اقلام انحرافیافته باعث آلودگی متقابل در تولیدات بعدی نشوند.
رویههای نصب، اعتبارسنجی و نگهداری مستمر
راهاندازی سیستم یکپارچهٔ شما
نصب حرفهای دستگاه بازرسی اشعه ایکس و یکپارچهسازی مکانیزم رد کردن شامل آزمون دقیق سیستم و مستندسازی است. تجهیزات کنترل کیفیت باید اعتبارسنجی شوند تا اطمینان حاصل شود که دقت تشخیص و زمانبندی رد کردن، مشخصات تولید را برآورده میکنند. اجرای آزمایشی با نمونههای عیبدار به فنیها اجازه میدهد تا بررسی کنند که سیستم بازرسی مواد غذایی بهدرستی مشکلات را شناسایی میکند و مکانیزم رد کردن بهگونهٔ مناسبی واکنش نشان میدهد. این مرحلهٔ اعتبارسنجی پیش از راهاندازی کامل تولید ضروری است.
مستندات سیستم، رویههای واضحی را برای عملیات روزانه، خاموشسازی اضطراری و عیبیابی اولیه در اختیار اپراتورها قرار میدهد. جلسات آموزشی تضمین میکنند که کارکنان نحوهٔ عملکرد سیستم بازرسی بستهبندی و اقدامات لازم در صورت بروز مشکلات را درک کردهاند. رویههای مستندشدهٔ تمیزکاری، نگهداری و بررسی کالیبراسیون به حفظ عملکرد سیستم در طول زمان کمک میکنند.
نگهداری پیشگیرانه و عیبیابی
دستگاه بازرسی اشعه ایکس شما و تجهیزات کنترل کیفیت مرتبط نیازمند تعمیر و نگهداری دورهای برای حفظ عملیات ایمن هستند. بازرسی دورهای خطوط پنوماتیک، اتصالات برقی و اجزای مکانیکی از بروز خرابیهای غیرمنتظره جلوگیری میکند که ممکن است هم بهرهوری و هم ایمنی را به خطر بیندازند. سوابق تعمیر و نگهداری عملکرد سیستم را ثبت میکنند و به شناسایی الگوهایی کمک میکنند که نشاندهنده مشکلات در حال ظهور هستند، پیش از اینکه به مسائل بحرانی تبدیل شوند.
مشکلات رایج شامل انحراف زمانبندی، کاهش نیروی رد کردن، یا گاهی اوقات گیر کردن محصولات است که نشاندهنده نیاز به تنظیم مجدد یا تعویض قطعات است. هنگام بروز مشکلات، اپراتورهای سیستم بازرسی مواد غذایی باید رویههای رفع عیب تعیینشده را دنبال کنند و با تکنسینهای صلاحیتدار تماس بگیرند. بهروزرسانیهای منظم آموزشی اطمینان حاصل میکنند که کارکنان از پیکربندی خاص دستگاه بازرسی اشعه ایکس شما و ادغام آن با مکانیزمهای رد کردن آگاه باشند و همواره از نحوه عملیات صحیح و پروتکلهای اضطراری مطلع باشند.
پرسشهای متداول
زمانبندی مکانیزم رد چگونه با دستگاه بازرسی اشعه ایکس هماهنگ میشود؟
دستگاه بازرسی اشعه ایکس در لحظه تشخیص نقص، سیگنال الکتریکی دقیقی ارسال میکند. این سیگنال به مکانیزم رد منتقل میشود و در همان لحظهای که محصول معیوب روی شیار رد قرار میگیرد، فعالسازی پنوماتیک یا مکانیکی را آغاز میکند. تأخیر زمانی معمولاً تنها چند میلیثانیه است و امکان هدایت دقیق محصول را فراهم میسازد. کالیبراسیون مناسب تضمین میکند که محصولات مجاز بدون خطر عبور کنند، در حالی که محصولات معیوب همواره در اولین چرخه تشخیص رد میشوند.
ویژگیهای ایمنی ضروری برای تجهیزات کنترل کیفیت یکپارچه کداماند؟
تجهیزات کنترل کیفیت یکپارچه باید شامل دکمههای توقف اضطراری باشند که برای تمام اپراتورها قابل دسترس باشند، قفلهای ایمنی که دسترسی به مناطق رد شده را در حین عملیات مسدود میکنند، پردههای نوری و هشدارهای بصری که فعالبودن عملیات رد کردن را نشان میدهند و محافظهای مناسب در اطراف تمام اجزای مکانیکی متحرک. سیستم بازرسی مواد غذایی باید دارای ویژگیهای ایمنی پشتیبان باشد تا خرابی یک جزء، حفاظت از کارگران را به خطر نیندازد. بازرسیهای دورهای ایمنی و آموزش کارکنان این اقدامات را تقویت کرده و همه را از خطرات احتمالی آگاه نگه میدارند.
سیستمهای بازرسی بستهبندی چقدر باید نگهداری شوند؟
سیستمهای بازرسی بستهبندی، از جمله دستگاه بازرسی اشعه ایکس و مکانیزم رد، باید توسط اپراتورها روزانه بررسی شوند تا عملکرد اولیه تأیید گردد و سایش یا آسیب واضحی در آنها شناسایی شود. نگهداری پیشگیرانه جامع باید ماهانه یا هر سه ماه یکبار انجام شود که این فاصله زمانی بستگی به حجم تولید دارد و بازرسیهای سالانه نیز توسط تکنسینهای صلاحیتدار انجام میشود. نگهداری منظم سیستم پنوماتیک، نیروی ردِ ثابت را تضمین میکند، در حالی که بازرسیهای سیستم الکتریکی، انتقال قابلاطمینان سیگنالها و عملکرد صحیح قفلهای ایمنی را تأیید میکنند. فراوانی نگهداری در صورتی که سیستم بهصورت مداوم کار کند یا محصولات سختتری را پردازش کند — که موجب شتاب بیشتر در سایش قطعات میشود — ممکن است افزایش یابد.