 EN


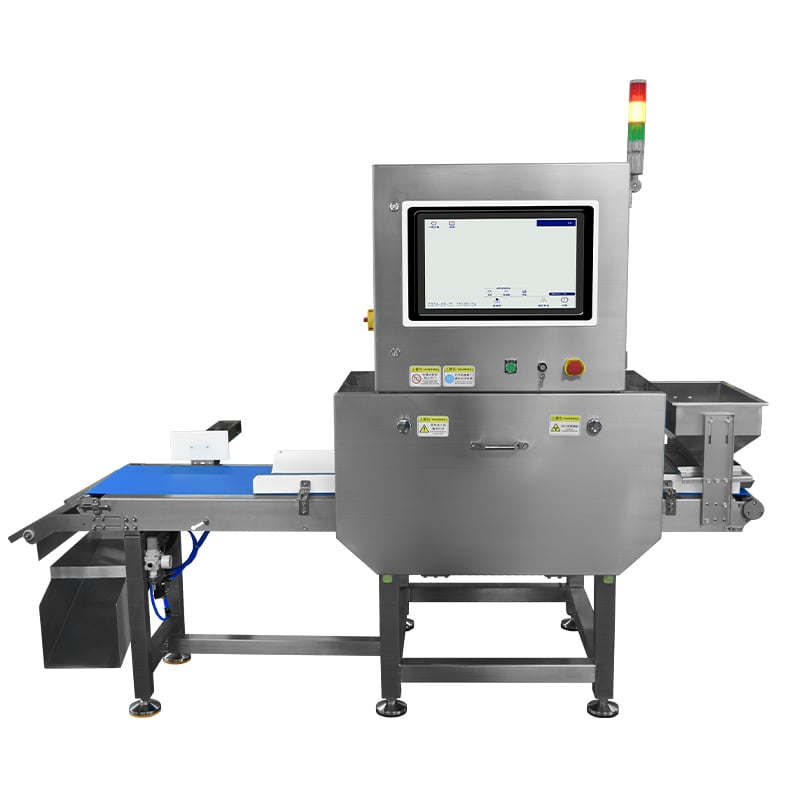
X線検査装置とリジェクト機構を安全に連携させることは、生産効率を維持するとともに作業員や設備を守るために極めて重要です。現代の生産現場では、検出システムとリジェクトシステムがシームレスに連動し、不良品を確実に除去しつつ、生産フローの停滞や機器への損傷を防ぐことが求められています。
不良品排除機構と品質管理装置の統合には、慎重な計画立案、適切な同期調整、および安全規程の遵守が不可欠です。適切に統合されない場合、排除システムはボトルネックや製品の詰まり、あるいは予期せぬ機器故障を引き起こし、生産性と作業員の安全の両方を損なうおそれがあります。本包括的なガイドでは、既存の x ray inspection machine 基盤設備を備えていない企業の輸出機会が制約されます。
食品検査システムとの不良品排除機構の互換性について理解する
機械的統合と信号同期
食品検査システムは、正確なタイミングと位置決めを確保するために、排除装置と効果的に連携する必要があります。X線検査装置が異物や欠陥を検出し、信号を生成して、その情報を数ミリ秒以内に排除装置へ送信します。この同期により、誤排除を防ぎ、真正に不良の製品のみを生産ラインから除外することができます。適切な信号調整と機械的なアライメントが、安全な統合の基盤となります。
品質管理装置は、詰まりや破損を防ぐために、排除動作を実行する際の正確なタイミングに依存しています。 製品 x線検査装置が欠陥を検出した場合、排除装置は製品がライン上を移動する際に、まさに適切なタイミングで作動しなければなりません。タイミングのずれがあると、排除対象の製品が装置内に詰まったり、本来は合格すべき製品が誤って廃棄されたりするおそれがあります。専門的な設置および定期的な試験によって、こうした連携が生産工程全体を通じて確実に維持されていることを確認します。
安全インタロックおよび非常停止システム
安全プロトコルは、リジェクト機構の設計そのものに組み込まれている必要があります。効果的な食品検査システムには、検査ユニットとリジェクト装置を同時に停止させる非常停止機能が含まれます。これにより、作業者が稼働中のリジェクトゾーン内に手を伸ばすことを防ぎ、手指や衣類の巻き込みリスクを排除します。ガードの構造およびセンサー式インタロックにより、システムが稼働中はリジェクトゾーンへのアクセスが確実に遮断されます。
包装検査では、しばしば人的監視や手動による介入が必要となります。リジェクト機構が作動している際には、安全ゲート、ライトカーテン、音響アラームなどがそれを知らせます。こうした多重の安全対策が連携して、機械の運転と現場作業員の安全の両方を確保する包括的な保護システムを構築します。
安全な運用を実現するリジェクトシュートおよび空気圧システムの設計
空気圧式リジェクト機構と流量制御
空気圧式のプッシュまたはフリップ型排除機構は、応答時間が短く、製品の分流がスムーズです。X線検査装置が電気信号を送信すると、その信号により圧縮空気が空気圧アクチュエータに供給され、製品が本ラインから押し出されたり、ひっくり返されたりして排除されます。この方式は製品への負荷が小さく、一方で生産ラインの滞りを防ぐのに十分な速度を実現します。空気圧式システムを採用した品質管理装置では、破損しやすい製品を傷つけずに安定した排除性能を確保するため、適切な空気圧の調整が不可欠です。
空気供給ラインの密閉性は、食品検査システムの信頼性に直接影響します。エア漏れ、水分のたまり、圧力の変動などが生じると、製品の排除動作が弱くなったり、不安定になったりします。コンプレッサー、フィルター、ホースの定期的なメンテナンスにより、X線検査装置の排除システムを最適な状態で運用できます。また、圧力調整器は、過度な製品損傷を招かず、確実な排除が行えるよう、適切にキャリブレーションする必要があります。
排除用シュートの設計と素材の取り扱い
物理的な不良品排出シュートは、製品のサイズ、重量、および速度に対応できなければならず、詰まりを引き起こす箇所を生じてはなりません。表面を滑らかにすることで摩擦が低減され、製品の停止を防ぎながら、振り分け工程全体で安全な速度を維持できます。包装検査ラインでは、多様な形状の製品を扱うことが多いため、不良品排出シュートは、小型パッケージから大型コンテナまで、さまざまなサイズの製品を障害なく確実に排出できるよう、十分な汎用性を備えていなければなりません。適切に丸みを帯びた角を持つ傾斜シュートにより、不良品をメインの生産ラインから安全に離隔させることができます。
不良品排出シュートの材質選定は、安全性と耐久性の両方に影響を与えます。ステンレス鋼や食品級ポリマーは腐食に強く、食品加工現場で使用される品質管理機器に求められる衛生基準を満たします。不良品排出シュートは定期的に清掃・点検を行い、汚染物質の付着を防ぐとともに、不良品がその後の生産ロットへ交叉汚染を及ぼさないよう確保する必要があります。
設置、妥当性確認、および継続的な保守手順
統合システムの立ち上げ
X線検査装置および不良品排出機構の専門的な設置には、詳細なシステム試験および文書化が含まれます。品質管理装置は、検出精度および排出タイミングが生産仕様を満たしていることを確認するため、検証を実施する必要があります。サンプル欠陥品を用いた試験運転により、技術者は食品検査システムが問題を正しく検出し、排出機構が適切に反応することを確認します。この検証段階は、本格的な生産稼働に先立って不可欠です。
システムに関する文書は、オペレーターに対して日常的な運用、緊急停止、および基本的なトラブルシューティングの手順を明確に示します。また、教育セッションを通じて、スタッフが包装検査システムの機能や、問題発生時の対応方法を理解できるよう支援します。清掃、保守、およびキャリブレーション点検に関する文書化された手順は、長期にわたりシステムの性能を維持するために重要です。
予防保全およびトラブルシューティング
X線検査装置および関連する品質管理機器は、安全な運転を維持するために定期的な保守が必要です。空気圧配管、電気接続部、機械部品の定期点検により、生産性や安全性に影響を及ぼす予期せぬ故障を未然に防ぐことができます。保守記録にはシステムの動作状況が記録され、重大な問題に発展する前に、潜在的な異常の傾向を把握するのに役立ちます。
よく見られる不具合には、タイミングのずれ、排除力の低下、あるいは製品の詰まりなどが挙げられ、これらは再キャリブレーションや部品交換の必要性を示唆しています。問題が発生した場合には、食品検査システムのオペレーターは定められたトラブルシューティング手順に従い、専門の技術者に連絡する必要があります。また、定期的な教育・訓練の更新を通じて、スタッフが自社のX線検査装置の仕様や排除機構との連携方法について最新の知識を保ち、適切な操作手順および緊急時の対応手順を常に理解しておくことが重要です。
よくあるご質問
不良品排除機構のタイミングは、X線検査装置とどのように同期しますか?
X線検査装置は、欠陥を検出した瞬間に正確な電気信号を送信します。この信号が不良品排除機構に伝わり、不良品が排除用シュートの直上に位置したタイミングで、空圧式または機械式の作動を即座に開始します。タイミングの遅延は通常数ミリ秒程度であり、製品の正確な分流を実現します。適切なキャリブレーションにより、合格品は安全に通過し、不良品は初回の検出サイクルですべて確実に排除されます。
統合型品質管理装置に必須の安全機能は何ですか?
統合型品質管理装置には、すべてのオペレーターが容易に操作できる緊急停止ボタン、運転中の不良品排出ゾーンへの侵入を防止する安全インターロック、排出動作中の可視化(光カーテンおよび視認性の高い警告表示)および、すべての可動機械部品周辺への適切な保護カバーが必須です。食品検査システムは、冗長な安全機能を備えている必要があります。つまり、いずれか1つの部品が故障しても、作業員の安全保護が損なわれないよう設計されていることが求められます。定期的な安全点検と従業員への教育訓練により、これらの安全対策が確実に機能し、潜在的な危険に対する全員の意識が維持されます。
包装検査システムの保守点検はどのくらいの頻度で行うべきですか?
包装検査システム(X線検査装置および不良品排出機構を含む)は、オペレーターが毎日基本機能の確認および目視による摩耗・損傷の有無を点検する必要があります。包括的な予防保全は、生産量に応じて月1回または四半期ごとに行い、年1回は資格を持つ技術者による点検を実施します。空気圧システムの定期的な保全により、排出力の安定性を確保し、電気システムの点検では信号伝送の信頼性および安全インターロック機能の正常動作を確認します。連続運転や部品の摩耗を早めるような厳しい製品を取り扱う場合は、保全頻度を高める必要があります。