 EN


Tänapäevane tootmine nõuab täpsust igas etapis ning automaatse tagasilükkamise kontrolli integreerimine x-tstdexcept on oluline edasiareng tootmisesüsteemide automaatikas. Reaalajas x-kiirgusinspektsiooni võimaluste ja automaatsete tagasilükkamissüsteemide kombinatsioon likvideerib käsitsi sortimise kitsaskohad, vähendab inimlikke vigu ja tagab püsiva väljundkvaliteedi. See integreerimine muudab tootjate lähenemist vigade tuvastamisele ja toodete edasisele käsitsemisele ning on seetõttu oluline erinevates valdkondades – toidutööstusest kuni elektroonikakomponentide paigaldamiseni.
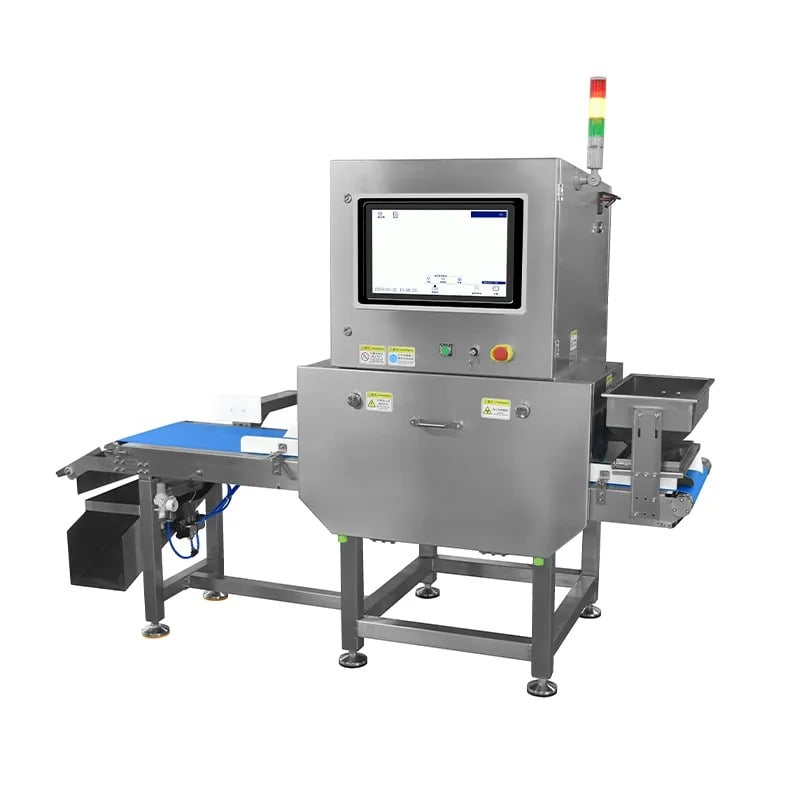
Automaatse tagasilükkamise kinnitamise ja röntgenkontrollisüsteemide ühendamine annab mõõtmatavaid toimimiskasu. Kui röntgenmasinad tuvastavad anomaliiad – võõrkehad, struktuurilised puudused, tiheduse kõikumised või pakendite terviklikkuse probleemid – eemaldab automaatselt toimiv tagasilükkamise mehhanism mittevastavate tooted tooted kohe tootmisliinast. See õmbluseta töövoog takistab vigaste toodete jõudmist klientide juurde, kaitseb brändi mainet ja vähendab vastutuse ekspositsiooni. Lisaks pakub see integreerimine tootjatele kasutatavaid kvaliteedikogusid, mis sisenevad otse pideva parandamise algatusesse ja regulaatorsete nõuete täitmise dokumentatsiooni.
Tuumprotsessi integreerimise mõistmine
Kuidas automaatne tagasilükkamise kinnitamine töötab röntgenkontrolliga
Automaatse tagasilükkamise kinnitamise integreerimine algab x-tstdexcept kõrglahutuslike piltide võtmise toodete kohta, kui need liiguvad konveieril. Täpne pildianalüüsi algoritm hindab iga toodet kohe vastavalt programmeeritud spetsifikatsioonidele ja tuvastab kõik puudused või võõrkehad. Kui süsteem tuvastab mittesobiva toote, aktiveerib see täpsed tagasilükkamise mehhanismid, näiteks pneumaatilised väljaheitjad, mehaanilised tõukurid või suunamisväravad, mis eemaldavad toote peamisest tootmisvoost. See protsess toimub millisekundites, tagades, et tagasilükkamine toimuks enne, kui toode jõuab järgmiste tootmisoperatsioonide või pakkimisetaadiumini.
Kvaliteedikontrollisüsteem logib pidevalt iga tagasilükkamise, salvestades vigatüübi, asukoha, tõsiduse ja ajatempli. See andmed on väga väärtuslikud protsessiinseneritele, kes peavad tuvastama trende, kohandama tootmisparameetreid või uurima korduvaid kvaliteediprobleeme. Inspektsiooni ja tagasilükkamise automaatse täitmise abil kaovad toote käsitsi sortimisega seotud viivitused ja väheneb inimtegurist tingitud muutlikkus otsustamisel. Selle seadistusega integreeritud turvaskanner kaitseb ka operaatoreid, takistades nende kokkupuudet röntgenkiirgusega süsteemi autonoomsel töötamisel tootmisshiftide jooksul.
Peamised tehnilised nõuded õmbluseta integratsiooni jaoks
Edukas integreerimine nõuab täpset kooskõla röntgenmasina tuvastuskiiruse ja tagasilükkamise mehhanismi aktiveerimisaja vahel. Konveieriliiini kiirus peab sobima kontrolltöötlusajaga, et iga toode saaks piisavalt pikkusega skaneerimise. Pneumaatilised tagasilükkamissüsteemid vajavad tavaliselt surveõhu infrastruktuuri ja sobivat rõhu reguleerimist, et saavutada ühtlane väljalükkamisjõud. Elektriline koordineerimine pildistussüsteemi, juhtimisarvuti ja tagasilükkamisaktuaatorite vahel peab olema vigakindel, st iga sidekaotus põhjustab turvalise seiskumise, mitte seda, et defektseid tooteid lastakse läbi tuvastamata.
Füüsiline paigaldus nõuab röntgenmasina täpset paigutamist tootmisliini kohale või kõrvale ning piisavat kiirguse eest kaitsevate materjalide kasutamist, et kaitsta ümbritsevaid töötajaid. Turvaskanneri komponendid peavad vastama kohalikele regulatiivsetele standarditele nii toiduohutuse kui ka tööstusliku varustuse kasutamise osas. Integreerimine nõuab ka tugevat tarkvara, mida saab kohandada ettevõtte spetsiifiliste defektide tuvastamiseks, tundlikkuse läve muutmiseks ja olemasolevate tootmise juhtimissüsteemidega ühendamiseks. Õige koolitus tagab, et tehase töötajad teavad, kuidas säilitada kalibreerimist, tõlgendada kvaliteediaruandeid ja reageerida süsteemi hoiatustele.
Tööstuslikud rakendused ja tootmisel saavutatavad eelised
Kvaliteedikontrollisüsteemi jõudluse parandamine
X-kiirgusega töötav kvaliteedikontrollisüsteem koos automaatse tagasilükkamise kontrolliga suurendab tootmisjõudlust erinevates tootmisvaldkondades. Toidutööstuses tuvastab see integratsioon võõrkehi, näiteks klaasi, metalli või kive, mis võivad põhjustada tarbijatele kahju ja regulaatorite nõuete rikkumisi. Elektroonikatootjad kasutavad sama tehnoloogiat, et tuvastada defekte printplaatidel, komponentide vale paigutuse või sisemisi tühimikke, mis ohustavad usaldusväärsust. Ravimite ja toitumisalaste toodete tootjad toetuvad x-kiirguse inspekteerimisele koos automaatse tagasilükkamisega, et tagada tablettide terviklikkus, kapslite täitmise täpsus ja pakendite sulgemise kvaliteet.
Autotööstuse tarnijad integreerivad automaatse tagasilükkamise kontrolli oma röntgenmasinate töövoogudesse, et tuvastada valamisõõnsusi, keeveldusvigusid ja mõõtmete kõrvalekaldumisi kriitilistes komponentides. Need rakendused näitavad, et röntgenkontroll ei piirdu ainult pinnataseme kvaliteedikontrolliga, vaid ulatub ka sisemise struktuuri hindamiseni, mistõttu on see oluline ohutuskriitiliste toodete puhul. Automaatne tagasilükkamise võimalus muudab inspekteerimise passiivsest järelvalvafunktsioonist aktiivseks kvaliteeditorkeks, tagades, et ainult vastavuses olevad tooted liiguvad edasi järgmisesse tootmisetapi. See proaktiivne lähenemine vähendab jäätmete osakaalu, minimeerib ületegemise kulud ja kaitseb kalliste tagasikutsumiste eest.
Operatsioonilise tõhususe ja kulude vähendamise
Automaatne tagasilükkamise kontrolli integreerimine röntgenmasinaga kaotab ära käsitsi toodete sortimise aeganõudevad protsessid ning vabastab kvalifitseeritud töötajaid kõrgema väärtusega ülesannetest, nagu hooldus, veakorraldus ja protsessi optimeerimine. Turvaskanner töötab pidevalt ilma väsimuseta ja tagab kõikides töövahetustes ühtlase tuvastustäpsuse. Tootmisvõimsus suureneb, sest süsteem töötleb tooteid joone kiirusega ilma kitsaskohtade tekkimiseta. Seiskumisaeg väheneb, sest automaatselt toimiv töövoog töötab iseseisvalt ning inimeste sekkumine on vajalik ainult vahetustel või erandlike rikkeolukordade korral.
Kulude eelised ulatuvad kaugemale kui tööjõukulude sääst, hõlmates ka parandatud varade kasutamist ja vähendatud materjalikahjusid. Kui vigased tooted tagasi lükatakse kohe nende avastamisel, mitte aga hiljem tootmisprotsessi järgmistes etappides või klientide poolt, siis väheneb kahjulike toodete rahaline mõju miinimumini. Kvaliteedikontrollisüsteemi andmed näitavad, millised toodetüübid või tootmispartiid on kõrgeima defektide arvuga, võimaldades sihitud parandusmeetmeid, mis vähendavad tulevikus tekkivaid kaotsimisi. Aeglaselt annab automaatse tagasilükkamise kinnitamisse tehtud investeering tavaliselt tugeva tagasitulu parandatud väljatoodangust, vähenenud õiguslikust vastutusest ja täiustatud klientide rahulolu näitajatest.
Rakendamise strateegia ja parimad tavased
Teie integreerimisprojekti planeerimine
Automaatse tagasilükkamise kontrolli edukas integreerimine röntgenmasinaga algab olemasolevate tootmisvoogude, olemasoleva seadistuse võimaluste ja objekti piirangute põhjaliku hindamisega. Tootjad peaksid selgelt määrama defektide kriteeriumid ja kehtestama vastuvõtu parameetrid, mis vastavad klientide spetsifikatsioonidele ja regulatiivsetele nõuetele. Integreerimiskava peab arvestama konveieriliiatava kiirusega, toote mõõtmetega, tagasilükkamise mehanismi võimsusega ja saadaoleva ruumaga. Piiratud tootmisjooksul teostatav piloottest kinnitab, et süsteem eristab täpselt vastavaid ja mittevastavaid tooteid enne täielikku rakendamist.
Projektiteemad peavad sisaldama tootmisjuhte, kvaliteeditingimuste insenerid ja seadmete spetsialiste, et tagada turvaskanneri disaini vastavus objekti eripärasustele. Reaalsete tähtaegade määramine paigaldamisele, kalibreerimisele, operaatrite koolitusel ja valideerimisele takistab kiirustatud kasutuselevõttu, mis võib süsteemi tööd halvendada. Kõigi konfiguratsiooniparameetrite, kalibreerimisregistrite ja muudatuste ajaloo dokumenteerimine toetab pidevat vastavuskontrolli ja pakub viitebaasi tulevaste süsteemiuuenduste jaoks. Regulaarne suhtlus seadmete tarnijatega tagab tehnilise toe saamise integratsiooniprobleemide lahendamisel.
Hooldus ja pidev optimeerimine
Kui röntgenmasin ja automaatne tagasilükkamise süsteem on töös, siis ennetava hoolduse grafikud kaitsevad ootamatute rikeste eest. Tavaline röntgenakende puhastamine, kalibreerimise kontroll ning tagasilükkamise mehhanismi funktsioonide testid tagavad pideva toimimise. Tehnilise juhtimise süsteemi aruannete jälgimine aitab tuvastada trende, mis viitavad seadme vananemisele või protsessi kõrvalekaldumisele. Tagasilükkamisandmete perioodiline ülevaade võimaldab täpsustada tuvastusparameetreid, vähendada valepositiivsete tulemuste osakaalu või parandada defektide klassifitseerimise täpsust.
Pidevate paranduste rakendamise praksis kasutatakse automaatselt röntgenkontrolli poolt genereeritud kvaliteedikorralduse andmeid. Defektide musteranalüüs statistiliste meetoditega võimaldab tuvastada põhjusi, mis viitavad tootmisprotsessi kohandustele. Tagasisideahelad kvaliteedikontrolli ja protsessiinseneride vahel võimaldavad kiiret reageerimist tekkinud probleemidele. Kui kliendi nõuded muutuvad või tootevalik laieneb, saab ohutuslugeja seadistust värskendada, et säilitada selle aktuaalsus. See kohanduv lähenemisviis tagab, et automaatne tagasiheitmise kinnitussüsteem jätkab oma maksimaalse väärtuse andmist kogu oma kasutusaja jooksul ning toetab nii praeguseid tootmisvajadusi kui ka tulevasest kasvust.
KKK
Milliseid defektityype saab integreeritud röntgenmasin koos automaatse tagasiheitmise kinnitusega tuvastada?
Röntgenkontrollisüsteem suudab tuvastada võõrkehi, näiteks metalli, klaasi ja kive, sisemisi tühimikke ja struktuuripuudusi, tihedusmuutusi ja täitmistaseme anomaliiad, komponentide paigutusvigusid ning pakendite sulgemise terviklikkuse probleeme. Tuvastatavad konkreetsed puudused sõltuvad toote tüübist ja programmeeritud tundlikkuse läveväärtustest. Automaatne tagasilükkamismehhanism eemaldab kvaliteedikontrollisüsteemi poolt märgistatud tooted, tagades, et tootmisprotsessis jätkavad ainult vastavuses olevad tooted.
Kuidas ohutusskanner kaitseb töötajaid röntgenmasina töö ajal?
Turvasskanner on röntgenmasina süsteemi lahutamatu osa, mis tuvastab operaatori olemasolu kiirguspiirkonna läheduses ja keelab automaatselt röntgenkiirte allika, kui keegi lähenemist sooritab ekraanitud tsooni. See lukustussüsteem takistab juhuslikku kiirgussegu ja tagab vastavuse kiirgusturvalisuse nõuetele. Automatiseeritud töö vähendab ka töötajate vajadust siseneda ohtlikutesse piirkondadesse igapäevases tootmises, parandades seega üldist töökoha turvalisust ja vähendades röntgenkiirtega seotud terviseriske.
Mis on tüüpiline tagasimakse aeg automaatse tagasilükkamise integreerimisel röntgenkontrollisüsteemi?
Tagasitulu investeeringust sõltub tootmismahust, vigade määradest ja toote väärtusest. Enamik tootjaid saavutab tagastumise 12–36 kuu jooksul vähendatud tööjõukulude, väiksemate materjalikaotuste, vähendatud klientide tagastuste ja vältitud vastutuskulude tõttu. Kvaliteedikontrollisüsteemi andmed toetavad pidevat parandamist, mis laiendab kasu ka algse investeeringu piiridest välja ning teeb pikaajalise rahalise mõju oluliseks kõrgema tootmismahu või kõrgema väärtusega toodete tootmisel.