 EN


Modern tillverkning kräver precision i varje steg, och integrationen av automatisk avvisningsverifiering med en röntgenmaskin representerar en avgörande utveckling inom produktionsautomatisering. Kombinationen av inspektionsfunktioner i realtid med röntgen och automatiserade avvisningssystem eliminerar flaskhalsar vid manuell sortering, minskar mänskliga fel och säkerställer konsekvent produktkvalitet. Denna integration förändrar hur tillverkare hanterar identifiering av fel och produktdisposition, vilket gör den oumbärlig för branscher som sträcker sig från livsmedelsbearbetning till elektronikmontering.
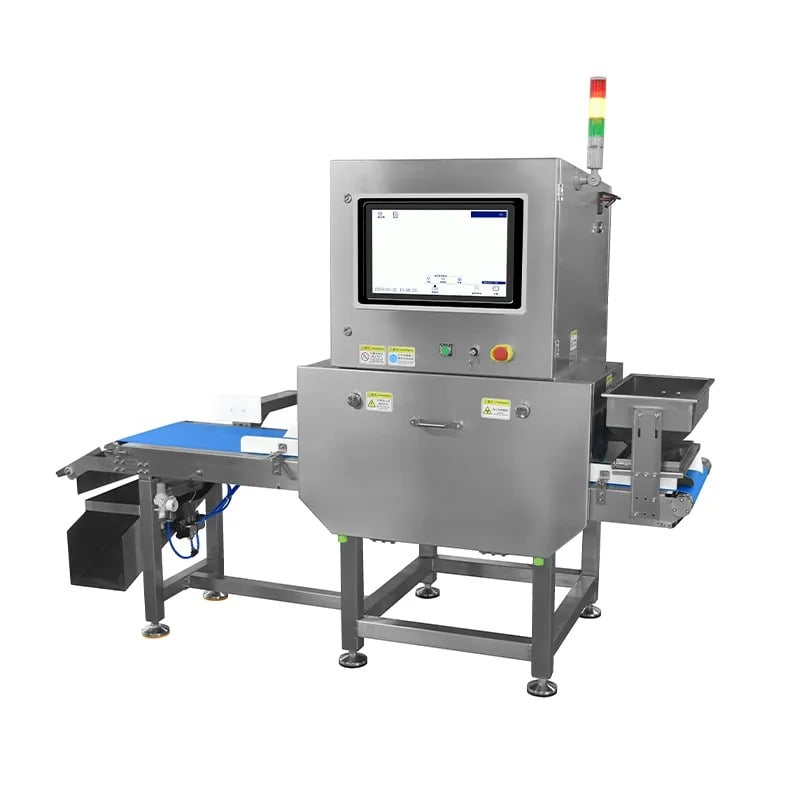
Integrationen av automatisk avvisningsverifiering med röntgeninspektionssystem ger mätbara operativa fördelar. När röntgenmaskiner upptäcker avvikelser – främmande föremål, strukturella defekter, densitetsvariationer eller problem med förpackningens integritet – tar den automatiserade avvisningsmekanismen omedelbart bort icke-konforma produkter från produktionslinjen. Denna sömlösa arbetsflöde förhindrar att defekta artiklar når kunderna, skyddar varumärkesreputationen och minimerar ansvarsutsattheten. Dessutom ger denna integration tillverkare tillgång till handlingsbar kvalitetsdata som direkt matas in i initiativ för kontinuerlig förbättring och dokumentation för efterlevnad av regler.
Förstå den centrala integrationsprocessen
Hur automatisk avvisningsverifiering fungerar tillsammans med röntgeninspektion
Integrationen av automatisk avvisningsverifiering börjar med röntgenmaskin infångar högupplösta bilder av produkter medan de rör sig längs transportbandet. Avancerade bildanalysalgoritmer utvärderar omedelbart varje produkt mot programmerade specifikationer och identifierar eventuella defekter eller främmande föroreningar. När systemet upptäcker en icke-konform produkt aktiverar det exakta avvisningsmekanismer, till exempel pneumativa utkastare, mekaniska skubbar eller omledningsklaffar, som tar bort produkten från den huvudsakliga produktionsflödet. Denna process sker på millisekunder, vilket säkerställer att avvisning sker innan produkten når nedströmsoperationer eller förpackningssteg.
Kvalitetskontrollsystemet loggar kontinuerligt varje avvisningshändelse och registrerar feltyp, plats, allvarlighetsgrad och tidsstämpel. Dessa uppgifter blir ovärderliga för processingenjörer som behöver identifiera trender, justera produktionsparametrar eller utreda återkommande kvalitetsproblem. Genom att automatisera både inspektions- och avvisningsfaserna undanröjer tillverkare de fördröjningar som är förknippade med manuell sortering av produkter och minskar den variabilitet som uppstår genom mänsklig beslutsfattning. Säkerhetsskannern som är integrerad i denna installation skyddar också operatörer genom att förhindra exponering för röntgenstrålning medan systemet fungerar autonomt under hela produktionsskiftet.
Viktiga tekniska krav för sömlös integration
En framgångsrik integration kräver noggrann justering mellan röntgenmaskinens detekteringshastighet och utsläppmekanismens aktiveringsinställning. Transportbandets hastighet måste anpassas till inspektionsbearbetningstiden för att säkerställa att varje produkt får tillräcklig skanningstid. Pneumatiska utsläppssystem kräver vanligtvis en komprimerad luftinfrastruktur och korrekt tryckreglering för att uppnå konsekvent utsläppskraft. Elektrisk samordning mellan bildsystemet, styrdatorn och utsläppsaktuatorerna måste vara felsäkert, vilket innebär att all kommunikationsförlust utlöser en säker nedstängning i stället för att tillåta defekta produkter att passera okontrollerat.
Fysisk installation kräver exakt placering av röntgenmaskinen ovanför eller bredvid produktionslinjen, med tillräcklig strålskydd för att innesluta strålning och skydda anställda i närheten. Komponenterna i säkerhetsskannern måste uppfylla lokala regleringskrav för både livsmedelssäkerhet och drift av industrilutrustning. Integration kräver även robust programvara som kan anpassas för att känna igen anläggnings-specifika defektkriterier, justera känslighetsnivåer och kommunicera med befintliga tillverkningsstyrningssystem. Rätt utbildning säkerställer att anläggningsoperatörer förstår hur de ska bibehålla kalibreringen, tolka kvalitetsrapporter och svara på systemvarningar.
Industriella tillämpningar och produktionsfördelar
Förbättra prestandan hos kvalitetskontrollsystemet
Kvalitetskontrollsystemet, som drivs av röntgeninspektion med automatisk verifiering av avvisning, ger prestandaförbättringar inom olika tillverkningssektorer. Inom livsmedelsproduktionen upptäcker denna integration främmande föremål, såsom glas, metall eller sten, som kan orsaka skada för konsumenter och leda till regleringsöverträdelser. Elektroniktillverkare använder samma teknik för att identifiera defekter på kretskort, felaktig komponentplacering eller interna tomrum som påverkar tillförlitligheten. Läkemedels- och kosttillskamstproducenter förlitar sig på röntgeninspektion kombinerad med automatisk avvisning för att säkerställa tabletternas integritet, kapslarnas fyllnadsnoggrannhet och förpackningens tätning.
Bilkomponentleverantörer integrerar automatisk avvisningsverifiering i sina röntgenmaskinarbetsflöden för att upptäcka gjutningshål, svettskador och dimensionsavvikelser i kritiska komponenter. Dessa tillämpningar visar att röntgeninspektion inte är begränsad till ytnivåkvalitetskontroller utan sträcker sig till intern strukturell utvärdering, vilket gör den oumbärlig för säkerhetskritiska produkter. Den automatiska avvisningsfunktionen omvandlar inspektionen från en passiv övervakningsfunktion till en aktiv kvalitetsgräns, vilket säkerställer att endast konformiga produkter fortskrider till efterföljande produktionssteg. Detta proaktiva tillvägagångssätt minskar utslagsgraden, minimerar omarbetskostnaderna och skyddar mot kostsamma återkallanden.
Driftseffektivitet och kostnadsminskning
Genom att integrera automatisk avvisningsverifiering med en röntgenmaskin elimineras den arbetskrävande processen med manuell produktsortering, vilket frigör skickliga arbetare för uppgifter med högre värde, såsom underhåll, felsökning och processoptimering. Säkerhetsskannern fungerar kontinuerligt utan trötthet och ger konsekvent detektionsnoggrannhet under alla skift. Produktionsgenomströmningen ökar eftersom systemet behandlar produkter i linjehastighet utan att skapa flaskhalsar. Stillestånd minskar eftersom den automatiserade arbetsflödet körs autonomt och endast kräver mänsklig ingripande vid omställningar eller när ovanliga felständigheter uppstår.
Kostnadsfördelar sträcker sig bortom arbetsbesparningar och inkluderar förbättrad tillgångsnyttjande och minskad materialspill. När defekta produkter avvisas omedelbart vid upptäckt i stället för att upptäckas nedströms eller av kunder minimeras den ekonomiska påverkan av spill. Data från kvalitetskontrollsystemet visar vilka produkttyper eller produktionspartier som uppvisar högst felkvoter, vilket möjliggör målrikt åtgärder som minskar framtida förluster. Med tiden ger investeringen i automatisk verifiering av avvisning vanligtvis en stark avkastning genom förbättrad utbyteffektivitet, minskad ansvarsutsättning och förbättrade kundnöjdhetssiffror.
Implementeringsstrategi och bästa praxis
Planera ditt integrationsprojekt
Lyckad integration av automatisk avvisningsverifiering med en röntgenmaskin börjar med en grundlig bedömning av nuvarande produktionsarbetsflöden, befintliga utrustningens kapacitet och anläggningens begränsningar. Tillverkare bör tydligt definiera defektkriterier och fastställa godtagbarhetsparametrar som stämmer överens med kundspecifikationer och lagstadgade krav. Integrationsplanen måste ta hänsyn till transportbandets hastighet, produkternas dimensioner, avvisningsmekanismens kapacitet och tillgängligt utrymme. Pilottester på en begränsad produktionsomgång validerar att systemet korrekt skiljer mellan efterlevande och icke-efterlevande produkter innan fullskalig implementering.
Projektgrupper bör inkludera produktionschefer, kvalitetsingenjörer och utrustningsspecialister för att säkerställa att säkerhetsskannerns design tar hänsyn till anläggningsspecifika behov. Att fastställa realistiska tidsramar för installation, kalibrering, operatörsutbildning och validering förhindrar en brådskande implementering som kan försämra systemprestandan. Dokumentation av alla konfigurationsparametrar, kalibreringsprotokoll och ändringshistorik stödjer pågående efterlevnadsverifiering och ger en referensbas för framtida systemuppdateringar. Regelbunden kommunikation med utrustningsleverantörer säkerställer tillgång till teknisk support vid lösning av integrationsutmaningar.
Underhåll och kontinuerlig optimering
När röntgenmaskinen och det automatiska avvisningssystemet är i drift skyddar schemalagda underhållsåtgärder mot oväntade fel. Rutinmässig rengöring av röntgenfönstren, verifiering av kalibreringen och funktionstester av avvisningsmekanismen säkerställer konsekvent prestanda. Operatörer bör övervaka rapporterna från kvalitetskontrollsystemet för att upptäcka trender som tyder på utrustningsförslitning eller processavvikelser. Periodisk granskning av avvisningsdata identifierar möjligheter att förbättra detekteringsparametrarna, minska antalet falskt positiva resultat eller öka noggrannheten i defektklassificeringen.
Praktiker för kontinuerlig förbättring utnyttjar den stora mängden kvalitetsdata som genereras av automatiserad röntgeninspektion. Statistisk analys av defektmönster kan avslöja underliggande orsaker som tyder på behov av justeringar i produktionen. Återkopplingsloopar mellan kvalitetsövervakning och processingenjörsteam möjliggör snabb reaktion på uppstående problem. När kundkraven utvecklas eller produktlinjer ändras kan säkerhetsskannerns konfiguration uppdateras för att bibehålla sin relevans. Detta anpassningsbara tillvägagångssätt säkerställer att systemet för automatisk verifiering av avvisning fortsätter att leverera maximalt värde under hela dess driftsliv, och stödjer både nuvarande produktionsbehov och framtida tillväxt.
Vanliga frågor
Vilka typer av defekter kan en integrerad röntgenmaskin med automatisk verifiering av avvisning upptäcka?
Ett röntgeninspektionssystem kan identifiera främmande föremål som metall, glas och stenar, inre tomrum och strukturella defekter, densitetsvariationer och avvikelser i fyllnivå, felaktig placering av komponenter samt problem med förpackningens tätning. De specifika defekter som upptäcks beror på produkttyp och de programmerade känslighetsgränserna. Den automatiska avvisningsmekanismen tar bort artiklar som flaggats av kvalitetskontrollsystemet, vilket säkerställer att endast efterlevande produkter fortsätter genom produktionen.
Hur skyddar säkerhetsskannern arbetare under drift av röntgenmaskinen?
Säkerhetsskannern är en integrerad komponent i röntgenmaskinsystemet som upptäcker om operatören befinner sig nära strålningsområdet och automatiskt stänger av röntgenkällan om någon närmar sig den skärmda zonen. Denna interlock-skyddsfunktion förhindrar oavsiktlig exponering och säkerställer efterlevnad av strålskyddsförordningar. Automatiserad drift minskar också behovet av att arbetare ska befinna sig i farliga områden under rutinproduktion, vilket förbättrar arbetsplatsens allmänna säkerhet och minskar hälsorisker kopplade till röntgenexponering.
Vad är den typiska avkastningen på investeringen för integration av automatisk avvisning med ett röntgeninspektionssystem?
Avkastning på investeringen beror på produktionsvolym, defektsats och produktvärde. De flesta tillverkare uppnår återbetalning inom 12 till 36 månader genom minskade arbetskostnader, lägre materialspill, minimerade kundreturer och undvikta ansvarsutgifter. Data från kvalitetskontrollsystemet stödjer kontinuerlig förbättring, vilket utvidgar fördelarna bortom den ursprungliga investeringen och gör den långsiktiga ekonomiska påverkan betydande för verksamheter med hög volym eller högt värde.