 EN


Современное производство требует высокой точности на каждом этапе, а интеграция автоматической верификации отбраковки с рентгеновская машина представляет собой ключевой прорыв в области автоматизации производства. Сочетание возможностей рентгеновского контроля в реальном времени с системами автоматической отбраковки устраняет узкие места, связанные с ручной сортировкой, снижает вероятность ошибок персонала и гарантирует стабильное качество выпускаемой продукции. Такая интеграция кардинально меняет подход производителей к выявлению дефектов и принятию решений о судьбе продукции, что делает её необходимой для отраслей — от пищевой промышленности до сборки электроники.
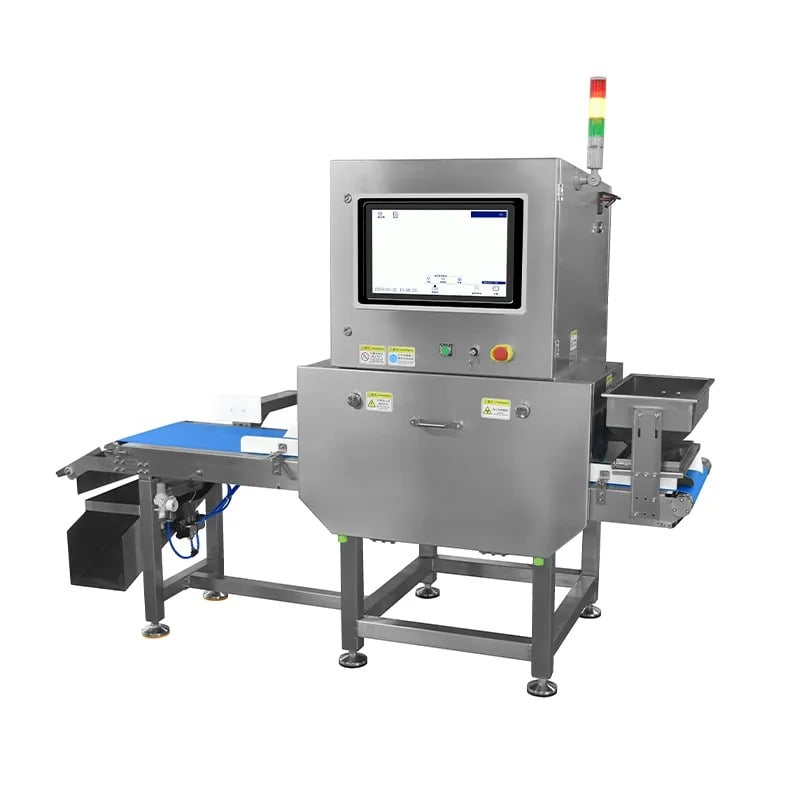
Интеграция автоматической проверки отбраковки с рентгеновскими системами контроля обеспечивает измеримые операционные преимущества. Когда рентгеновские установки обнаруживают аномалии — посторонние включения, структурные дефекты, отклонения плотности или нарушения целостности упаковки — автоматический механизм отбраковки немедленно удаляет несоответствующие продукты из производственной линии. Такой бесперебойный рабочий процесс предотвращает попадание бракованных изделий к потребителям, защищает репутацию бренда и сводит к минимуму риски юридической ответственности. Кроме того, такая интеграция предоставляет производителям пригодные для практического применения данные о качестве, которые напрямую используются в инициативах непрерывного совершенствования и документации, необходимой для соблюдения нормативных требований.
Понимание основного процесса интеграции
Как работает автоматическая проверка отбраковки в сочетании с рентгеновским контролем
Интеграция автоматической проверки отбраковки начинается с рентгеновская машина съёмка высококачественных изображений изделий во время их перемещения по конвейеру. Современные алгоритмы анализа изображений мгновенно оценивают каждое изделие по заданным техническим параметрам и выявляют любые дефекты или посторонние загрязнения. При обнаружении изделия, не соответствующего требованиям, система активирует точные механизмы отбраковки — например, пневматические эжекторы, механические толкатели или переключающие затворы, — которые удаляют изделие из основного производственного потока. Этот процесс занимает доли миллисекунды, гарантируя, что отбраковка происходит до того, как изделие достигнет последующих операций или этапов упаковки.
Система контроля качества непрерывно регистрирует каждое событие отбраковки, фиксируя тип дефекта, его местоположение, степень тяжести и временную метку. Эти данные становятся чрезвычайно ценными для инженеров технологических процессов, которым необходимо выявлять тенденции, корректировать параметры производства или проводить расследование повторяющихся проблем с качеством. Автоматизация как этапа контроля, так и этапа отбраковки позволяет производителям устранить задержки, связанные с ручной сортировкой изделий, и снизить вариабельность, обусловленную человеческими решениями. Сканер безопасности, встроенный в данную систему, также защищает операторов, предотвращая их воздействие рентгеновского излучения во время автономной работы системы в течение смен производства.
Ключевые технические требования для бесшовной интеграции
Успешная интеграция требует тщательной синхронизации скорости обнаружения рентгеновской установки и времени срабатывания механизма отклонения. Скорость конвейера должна соответствовать времени обработки при инспекции, чтобы каждый продукт получал достаточную продолжительность сканирования. Пневматические системы отклонения, как правило, требуют наличия инфраструктуры сжатого воздуха и правильной регулировки давления для обеспечения стабильной силы выброса. Электрическая координация между системой визуализации, управляющим компьютером и исполнительными механизмами отклонения должна быть отказоустойчивой: любая потеря связи приводит к аварийному отключению, а не к прохождению дефектных продуктов без выявления.
Физическая установка требует точного позиционирования рентгеновского аппарата над или рядом с производственной линией, а также достаточной экранировки для ограничения излучения и защиты персонала, находящегося поблизости. Компоненты сканера безопасности должны соответствовать местным нормативным требованиям как в области безопасности пищевых продуктов, так и эксплуатации промышленного оборудования. Интеграция также требует надёжного программного обеспечения, которое можно адаптировать под конкретные критерии выявления дефектов на предприятии, корректировать пороги чувствительности и обеспечивать взаимодействие с существующими системами управления производственными процессами. Правильное обучение гарантирует, что операторы завода понимают, как поддерживать калибровку, интерпретировать отчёты о качестве и реагировать на системные оповещения.
Промышленное применение и производственные преимущества
Повышение эффективности системы контроля качества
Система контроля качества, основанная на рентгеновской инспекции с автоматической верификацией отбраковки, обеспечивает повышение эффективности в различных секторах производства. В пищевой промышленности такая интеграция позволяет выявлять посторонние предметы — например, стекло, металл или камни, — которые могут нанести вред потребителям и привести к нарушениям нормативных требований. Производители электроники используют ту же технологию для обнаружения дефектов печатных плат, ошибок при установке компонентов или внутренних пустот, снижающих надёжность изделий. Фармацевтические и нутрицевтические компании полагаются на рентгеновскую инспекцию в сочетании с автоматической отбраковкой для обеспечения целостности таблеток, точности наполнения капсул и качества уплотнения упаковки.
Поставщики автомобильной промышленности интегрируют автоматическую проверку отбраковки в рабочие процессы своих рентгеновских установок, чтобы выявлять пустоты в литье, дефекты сварных швов и размерные отклонения в критически важных компонентах. Эти применения демонстрируют, что рентгеновский контроль не ограничивается поверхностными проверками качества, а охватывает также оценку внутренней структуры, что делает его незаменимым для продукции, критичной с точки зрения безопасности. Возможность автоматической отбраковки трансформирует контроль из пассивной функции мониторинга в активный барьер качества, гарантируя, что на последующие этапы производства поступают только соответствующие требованиям изделия. Такой проактивный подход снижает уровень брака, минимизирует затраты на переделку и предотвращает дорогостоящие отзывные кампании.
Операционная эффективность и сокращение затрат
Интеграция автоматической проверки отклонений с рентгеновской установкой устраняет трудоёмкий процесс ручной сортировки продукции, освобождая квалифицированных работников для выполнения более сложных задач, таких как техническое обслуживание, устранение неисправностей и оптимизация производственных процессов. Сканер безопасности работает непрерывно без утомления, обеспечивая стабильную точность обнаружения на всех сменах. Пропускная способность производства возрастает, поскольку система обрабатывает продукцию со скоростью конвейера, не создавая узких мест. Время простоя сокращается, поскольку автоматизированный рабочий процесс функционирует автономно и требует вмешательства человека только при смене настроек или при возникновении нестандартных аварийных ситуаций.
Преимущества с точки зрения затрат выходят за рамки экономии на оплате труда и включают повышение эффективности использования активов и сокращение отходов материалов. Когда бракованные изделия отклоняются сразу после обнаружения, а не выявляются на последующих этапах производства или потребителями, финансовые потери от отходов минимизируются. Данные системы контроля качества показывают, какие типы изделий или производственные партии демонстрируют наибольший процент брака, что позволяет принимать целенаправленные корректирующие меры и снижать будущие потери. Со временем инвестиции в автоматическую проверку отклонений, как правило, обеспечивают высокую отдачу за счёт повышения выхода годной продукции, снижения рисков юридической ответственности и улучшения показателей удовлетворённости клиентов.
Стратегия внедрения и передовые практики
Планирование проекта интеграции
Успешная интеграция автоматической проверки отбраковки с рентгеновской установкой начинается с тщательной оценки текущих производственных рабочих процессов, возможностей существующего оборудования и ограничений производственного помещения. Производителям следует чётко определить критерии дефектов и установить параметры приёмки, соответствующие техническим требованиям заказчиков и нормативным требованиям. План интеграции должен учитывать скорость конвейера, габариты изделий, пропускную способность механизма отбраковки и доступное пространство. Пилотное тестирование на ограниченном производственном запуске подтверждает, что система корректно различает изделия, соответствующие требованиям, и изделия, несоответствующие требованиям, до полномасштабного внедрения.
В состав проектных команд должны входить руководители производства, инженеры по качеству и специалисты по оборудованию, чтобы гарантировать, что конструкция сканера безопасности учитывает специфические потребности конкретного объекта. Установление реалистичных сроков для монтажа, калибровки, обучения операторов и валидации предотвращает спешную эксплуатацию, которая может негативно сказаться на работе системы. Документирование всех параметров конфигурации, записей калибровки и истории изменений обеспечивает постоянную проверку соответствия требованиям и служит эталонной базой для будущих обновлений системы. Регулярное взаимодействие с поставщиками оборудования гарантирует доступ к технической поддержке при решении задач интеграции.
Техническое обслуживание и непрерывная оптимизация
После ввода в эксплуатацию рентгеновского аппарата и автоматической системы отбраковки профилактическое техническое обслуживание предотвращает неожиданные отказы. Регулярная очистка окон рентгеновского аппарата, проверка калибровки и тестирование функционирования механизма отбраковки обеспечивают стабильную производительность. Операторы должны отслеживать отчёты системы контроля качества, выявляя тенденции, указывающие на деградацию оборудования или отклонения технологического процесса. Периодический анализ данных об отбраковке позволяет оптимизировать параметры обнаружения, снизить долю ложно-положительных результатов или повысить точность классификации дефектов.
Практики непрерывного совершенствования используют обширные объёмы данных о качестве, получаемых с помощью автоматизированной рентгеновской инспекции. Статистический анализ паттернов дефектов позволяет выявить коренные причины, указывающие на необходимость корректировок в производственном процессе. Обратные связи между командами контроля качества и инженерами по технологическим процессам обеспечивают оперативное реагирование на возникающие проблемы. По мере изменения требований заказчиков или обновления ассортимента конфигурация сканера безопасности может быть адаптирована для сохранения актуальности. Такой адаптивный подход гарантирует, что система автоматической верификации отбраковки продолжает обеспечивать максимальную ценность на протяжении всего срока эксплуатации, поддерживая как текущие производственные задачи, так и будущий рост.
ЧаВо
Какие типы дефектов может обнаруживать интегрированная рентгеновская установка с автоматической верификацией отбраковки?
Система рентгеновской инспекции может выявлять посторонние предметы, такие как металл, стекло и камни, внутренние пустоты и структурные дефекты, вариации плотности и аномалии уровня наполнения, ошибки размещения компонентов, а также нарушения целостности упаковочных герметичных соединений. Конкретные дефекты, обнаруживаемые системой, зависят от типа продукта и заданных пороговых значений чувствительности. Автоматический механизм отбраковки удаляет изделия, помеченные системой контроля качества, обеспечивая прохождение через производственный процесс только соответствующих стандартам продуктов.
Как сканер безопасности защищает работников во время работы рентгеновской установки?
Сканер безопасности является неотъемлемой частью системы рентгеновского аппарата, который обнаруживает присутствие оператора вблизи зоны излучения и автоматически отключает источник рентгеновского излучения при приближении человека к экранированной зоне. Эта блокировка предотвращает случайное облучение и обеспечивает соблюдение нормативов по безопасности при работе с ионизирующим излучением. Автоматизация процесса также снижает необходимость входа персонала в опасные зоны в ходе повседневного производства, повышая общую безопасность на рабочем месте и уменьшая риски для здоровья, связанные с воздействием рентгеновского излучения.
Какова типичная окупаемость инвестиций при интеграции автоматической сортировки с системой рентгеновского контроля?
Возврат инвестиций зависит от объёма производства, уровня брака и стоимости продукции. Большинство производителей окупают затраты в течение 12–36 месяцев за счёт снижения трудозатрат, уменьшения отходов материалов, сокращения возвратов продукции потребителями и предотвращения расходов, связанных с юридической ответственностью. Данные системы контроля качества поддерживают непрерывное совершенствование, что продлевает выгоду за пределы первоначальных инвестиций и обеспечивает значительный долгосрочный финансовый эффект для производств с высоким объёмом или высокой стоимостью продукции.
Содержание
- Понимание основного процесса интеграции
- Промышленное применение и производственные преимущества
- Стратегия внедрения и передовые практики
-
ЧаВо
- Какие типы дефектов может обнаруживать интегрированная рентгеновская установка с автоматической верификацией отбраковки?
- Как сканер безопасности защищает работников во время работы рентгеновской установки?
- Какова типичная окупаемость инвестиций при интеграции автоматической сортировки с системой рентгеновского контроля?