 EN


Თანამედროვე წარმოება საჭიროებს სიზუსტეს ყველა ეტაპზე, ხოლო ავტომატური უარყოფის ვერიფიკაციის ინტეგრაცია რენტგენოლოგიური აპარატი წარმოადგენს მნიშვნელოვან წინსვლას წარმოების ავტომატიზაციაში. რეალური დროის რენტგენის შემოწმების შესაძლებლობების ავტომატური უარყოფის სისტემებთან ერთად გაერთიანება აღმოფხვრის ხელით დალაგების შეზღუდვებს, ამცირებს ადამიანის შეცდომებს და უზრუნველყოფს მუდმივ გამომუშავებული პროდუქციის ხარისხს. ეს ინტეგრაცია ცვლის მწარმოებლების მიერ დეფექტების აღმოჩენისა და პროდუქციის გადაწყვეტის მეთოდებს, რაც საჭიროებს საკვების დამუშავებიდან ელექტრონული კომპონენტების შეკრებამდე მომავალი ინდუსტრიების სფეროებს.
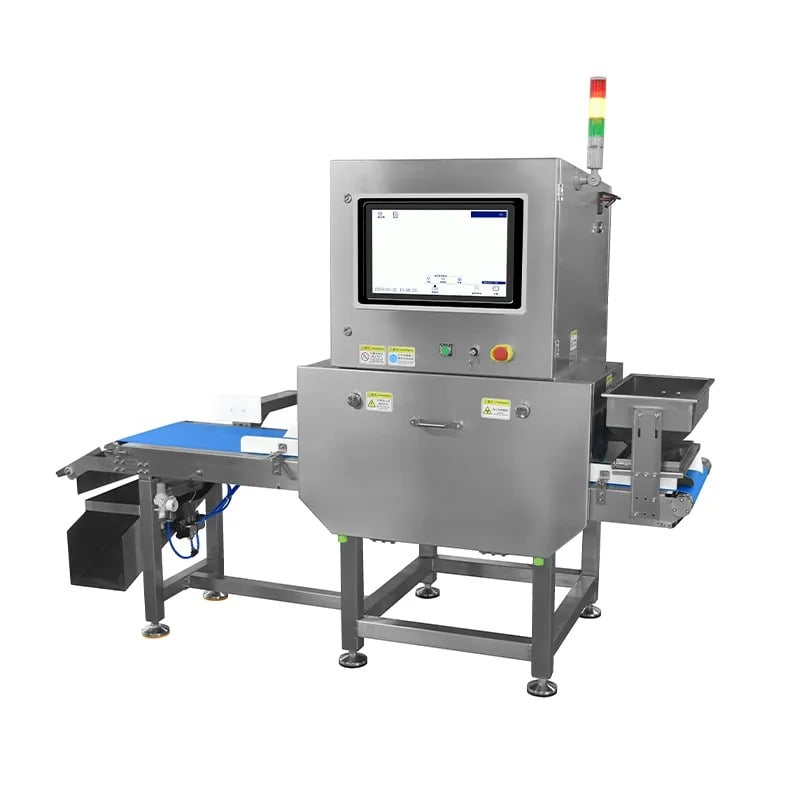
Ავტომატური უარყოფის ვერიფიკაციის რენტგენის შემოწმების სისტემებთან ინტეგრაცია მიაწოდებს გაზომვად ექსპლუატაციურ სარგებელს. როდესაც რენტგენის მანქანები აღმოაჩენენ ანომალიებს — უცხო სხეულებს, სტრუქტურულ დეფექტებს, სიმკვრივის ცვალებადობას ან შეფუთვის მთლიანობის პრობლემებს — ავტომატური უარყოფის მექანიზმი დაუყოვნებლივ ამოიღებს შეუსაბამო პროდუქციას. პროდუქტები წარმოებლის ხაზიდან. ეს უწყვეტი სამუშაო პროცესი თავიდან არიდებს დაზიანებული ნივთების მოხმარებლებამდე მიღწევას, იცავს ბრენდის რეპუტაციას და მინიმიზაციას ახდენს პასუხისმგებლობის რისკს. ამასთანავე, ეს ინტეგრაცია წარმოებლებს აძლევს სამუშაო ხარისხის მონაცემებს, რომლებიც პირდაპირ გამოიყენება უწყვეტი გაუმჯობესების ინიციატივებში და რეგულატორული შესატყობარობის დოკუმენტაციაში.
Ძირითადი ინტეგრაციის პროცესის გაგება
Ავტომატური უარყოფის ვერიფიკაციის მუშაობის პრინციპი X-სხივების ინსპექციასთან ერთად
Ავტომატური უარყოფის ვერიფიკაციის ინტეგრაცია იწყება რენტგენოლოგიური აპარატი პროდუქტების მაღალი გარეშე გამოსახულების მიღება კონვეიერზე მოძრავი დროს. განვითარებული სურათების ანალიზის ალგორითმები ყოველ პროდუქტს აფასებს მის პროგრამირებულ სპეციფიკაციებს შესაბამედ და ამოაცნობარებს ნებისმიერ დეფექტს ან უცხო კონტამინანტს. როდესაც სისტემა ამოაცნობარებს არ შემდგომ პროდუქტს, ის აქტივიზირებს სწორ უარყოფის მექანიზმებს, როგორიცაა პნევმატიკური გამომძიდებლები, მექანიკური წამგადებლები ან გადამისამართველი კარგები, რომლებიც პროდუქტს მოძრაობის ძირითადი ნაკადიდან ამოიღებს. ეს პროცესი მიმდინარეობს მილისეკუნდებში და უზრუნველყოფს უარყოფის მოხდენას პროდუქტის შემდგომი პროცესების ან პაკეტირების ეტაპებზე მიღწევამდე.
Კონტროლის სისტემა უწყვეტად რეგისტრაციას ახდენს ყოველ უარყოფის შემთხვევას, რეგისტრაციაში შედის დეფექტის ტიპი, მდებარეობა, სიმძაფრე და დროის შენიშვნა. ეს მონაცემები განსაკუთრებით მნიშვნელოვანია პროცესის ინჟინერებისთვის, რომლებსაც სჭირდება ტენდენციების გამოვლენა, წარმოების პარამეტრების შესატყობინებლად ან ხელახლა მეორდებადი ხარისხის პრობლემების გამოძიება. შემოწმებისა და უარყოფის ეტაპების ავტომატიზაციით წარმოებლები აცილებენ ხელით პროდუქტების დალაგებასთან დაკავშირებულ დაყოვნებას და ამცირებენ ადამიანის გადაწყვეტილების გამო წარმომავალ ცვალებადობას. ამ სისტემაში ჩაშენებული უსაფრთხოების სკანერი ასევე იცავს ოპერატორებს რენტგენის გამოსხივების გამო გამოწვეული საფრთხის წინააღმდეგ, როცა სისტემა ავტონომიურად მუშაობს წარმოების ყველა სვლაში.
Უკლებელი ინტეგრაციის ძირეული ტექნიკური მოთხოვნები
Წარმატებული ინტეგრაციისთვის სჭირდება ხელოვნურად შერჩევა რენტგენის მანქანის აღმოჩენის სიჩქარესა და გამოყოფის მექანიზმის მოქმედების დროს შორის. ტრანსპორტირების სიჩქარე უნდა შეესატყოს შემოწმების დამუშავების დროს, რათა ყველა პროდუქტი მიიღოს საკმარისი სკანირების ხანგრძლივობა. პნევმატიკური გამოყოფის სისტემები ჩვეულებრივ მოითხოვენ შეკუმშული ჰაერის ინფრასტრუქტურას და სწორ წნევის რეგულირებას, რათა მიიღონ მუდმივი გამოყოფის ძალა. სურათის მიღების სისტემას, კონტროლის კომპიუტერს და გამოყოფის აქტუატორებს შორის ელექტრო კოორდინაცია უნდა იყოს უსაფრთხოების გარანტირებული, ანუ ნებისმიერი კომუნიკაციის დაკარგვა გამოიწვევს უსაფრთხო გამორთვას, არ არის დაშვებული დაუმოწმებლად დამზადებული პროდუქტების გავლა.
Ფიზიკური დაყენება მოითხოვს რენტგენის მანქანის ზუსტ პოზიციონირებას წარმოების ხაზის ზემოთ ან მის გვერდით, საკმარისი დაცვითი შრეებით რადიაციის შესაკავებლად და მომხმარებლების დაცვის მიზნით. უსაფრთხოების სკანერის კომპონენტებმა უნდა შეასრულონ ადგილობრივი რეგულატორული სტანდარტები როგორც საკვების უსაფრთხოების, ასევე სამრეწველო მოწყობილობების ექსპლუატაციის მიმართ. ინტეგრაციას სჭირდება მძლავრი პროგრამული უზრუნველყოფა, რომელიც შეიძლება მორგებული იყოს საწარმოს კონკრეტული დეფექტების ამოცნობის მიზნით, მგრძნობარობის ზღვრების შესატანად და არსებული წარმოების მართვის სისტემებთან ინტერფეისის დამყარების მიზნით. სწორი სწავლება უზრუნველყოფს საწარმოს ოპერატორებს კალიბრაციის შენარჩუნების, ხარისხის ანგარიშების ინტერპრეტაციის და სისტემის გაფრთხილებებზე რეაგირების გზების გაგებაში.
Სამრეწველო გამოყენებები და წარმოების უპირატესობები
Ხარისხის კონტროლის სისტემის შესრულების გაუმჯობესება
Რენტგენული შემოწმებით მოძრავი ხარისხის კონტროლის სისტემა, რომელიც ავტომატურად ადასტურებს უფლებოს არ მისცემას, მიაღწევს შედეგებს სხვადასხვა წარმოების სფეროში. საკვების წარმოებაში ეს ტექნოლოგია აღმოაჩენს უცხო სხეულებს, როგორიცაა მინა, ლითონი ან ქვები, რომლებიც შეიძლება მომხმარებლებს ზიანი მიაყენონ და რეგულატორული მოთხოვნები დაირღვეს. ელექტრონიკის წარმოების საწარმოები იგივე ტექნოლოგიას იყენებენ საკონტაქტო ფირფიტებზე დაფიქსირებული დეფექტების, კომპონენტების არასწორი განლაგების ან შიგა ცარიელების აღმოსაჩენად, რაც სანდოობას არღვევს. ფარმაცევტული და ნუტრაცევტული პროდუქციის წარმოების საწარმოები რენტგენული შემოწმების და ავტომატური უფლებოს არ მისცემის სისტემებზე დამოკიდებულნი არიან საჭიროების შესაბავშვად, კაფსულებში შეყვანილი საშუალების სწორი რაოდენობის დასადასტურებლად და შეფუთვის დახურვის ხარისხის უზრუნველყოფად.
Ავტომობილების მომწოდებლები ართავენ ავტომატურ უარყოფის ვერიფიკაციას თავიანთი X-სხივების მანქანების სამუშაო პროცესებში, რათა გამოერკვიოს სასტუმრო ცარცები, შეერთების დეფექტები და განზომილების ანომალიები კრიტიკულ კომპონენტებში. ამ გამოყენებები აჩვენებს, რომ X-სხივების შემოწმება არ შემოიფარგლება ზედაპირული ხარისხის შემოწმებით, არამედ ვრცელდება შიგა სტრუქტურულ შეფასებაზე, რაც მის გამოყენებას უსაფრთხოების კრიტიკული პროდუქტებისთვის აუცილებელს ხდის. ავტომატური უარყოფის შესაძლებლობა შემოწმებას პასიური მონიტორინგის ფუნქციიდან აქტიური ხარისხის კონტროლის წერტილად აქცევს, რათა მხოლოდ შესაბამისი პროდუქტები გადავიდეს შემდგომი წარმოების ეტაპებზე. ეს პროაქტიური მიდგომა ამცირებს ნაგავის რაოდენობას, ამცირებს ხელახლა დამუშავების ხარჯებს და ცალკე იცავს ძვირადღირებული რეკალების წინააღმდეგ.
Ოპერაციული ეფექტივობა და ხარჯთა შეკლება
Ავტომატური უარყოფის ვერიფიკაციის რენტგენის მანქანასთან ინტეგრაცია აცილებს ხელით პროდუქტების დალაგების შრომატევად პროცესს და უფრო კვალიფიციური სპეციალისტები ხელმისაწვდომი ხდებიან მაღალი ღირებულების ამოცანების შესასრულებლად, როგორიცაა მოწყობილობის მოვლა, შეცდომების აღმოჩენა და პროცესის ოპტიმიზაცია. უსაფრთხოების სკანერი უწყვეტად მუშაობს დაღლილობის გარეშე და ყველა სვლაში უზრუნველყოფს მუდმივ აღმოჩენის სიზუსტეს. წარმოების მოცულობა იზრდება, რადგან სისტემა პროდუქტებს ხაზის სიჩქარით ადამს, რაც არ ქმნის შეფერხებებს. შეჩერებები კლებულობენ, რადგან ავტომატიზებული სამუშაო პროცესი ავტონომიურად მუშაობს და ადამიანის ჩარევა სჭირდება მხოლოდ მოწყობილობის შეცვლის დროს ან განსაკუთრებული შეცდომის პირობების შემთხვევაში.
Ხარჯების შემცირების უპირატესობები გადაჭარბებს შრომის დაზოგვას და მოიცავს ასევე აქტივების გამოყენების გაუმჯობესებას და მასალების კლებულობის შემცირებას. როდესაც დაზიანებული პროდუქტები აღმოჩენისთანავე უკვე უარყოფილია, ხოლო არ აღმოჩენილი მომდევნო ეტაპებზე ან მომხმარებლების მიერ, მაშინ სახარჯების ფინანსური გავლენა მინიმალური ხდება. ხარისხის კონტროლის სისტემის მონაცემები აჩვენებს, რომელი პროდუქტების ტიპები ან წარმოების ბატკები აჩვენებენ ყველაზე მაღალ დეფექტების რაოდენობას, რაც საშუალებას აძლევს მიმართული სწორების ზომების მიღებას და მომავალში დანაკარგების შემცირებას. დროთა განმავლობაში, ავტომატური უარყოფის ვერიფიკაციაში გაკეთებული ინვესტიციები ჩვეულებრივ ძლიერ შემოსავალს იძლევა წარმოების გაუმჯობესების, პასუხისმგებლობის განსაკუთრებული შემცირების და მომხმარებლების კმაყოფილების მეტრიკების გაუმჯობესების საშუალებით.
Განხორციელების სტრატეგია და საუკეთესო პრაქტიკები
Თქვენი ინტეგრაციის პროექტის გეგმარება
Ავტომატური უარყოფის ვერიფიკაციის რენტგენის მანქანასთან წარმატებული ინტეგრაცია იწყება მიმდინარე წარმოების სამუშაო პროცესების, არსებული აღჭურვილობის შესაძლებლობებისა და საწარმოს შეზღუდვების სრული შეფასებით. წარმოებლებმა უნდა განსაზღვრონ დეფექტების კრიტერიუმები და დაამკაცონ მიღების პარამეტრები, რომლებიც ერთდროულად ემთხვევა მომხმარებლის სპეციფიკაციებს და რეგულატორულ მოთხოვნებს. ინტეგრაციის გეგმა უნდა გათვალისწინოს კონვეიერის სიჩქარე, პროდუქტების განზომილებები, უარყოფის მექანიზმის შესაძლებლობა და ადგილის ხელმისაწვდომობა. შეზღუდული წარმოების განხორციელების პილოტური ტესტირება ადასტურებს, რომ სისტემა სწორად გამოყოფს შესაბამის და არაშესაბამის პროდუქტებს სრული მასშტაბის გაშვებამდე.
Პროექტის გუნდებში უნდა შედიოდეს წარმოების მეთაურები, ხარისხის ინჟინრები და მოწყობილობის სპეციალისტები, რათა უზრუნველყოფილი იყოს უსაფრთხოების სკანერის დიზაინის შესაბამისობა კონკრეტული საწარმოს საჭიროებებთან. დამონტაჟების, კალიბრაციის, ოპერატორების მომზადების და ვალიდაციის რეალისტული დროგანაკვეთის დადგენა თავიდან აიცილებს სისტემის შესრულების ჩარჩოში დაგროვებული დაძაბულობის გამო შესაძლო შემცირებულ სისტემურ შედეგებს. ყველა კონფიგურაციის პარამეტრის, კალიბრაციის ჩანაწერების და ცვლილებების ისტორიის დოკუმენტირება ხელს უწყობს მუდმივი შესატყოვნებლობის შემოწმებას და მომავალში სისტემის განახლებების რეფერენსულ ბაზისს ქმნის. მოწყობილობის მომწოდებლებთან რეგულარული კომუნიკაცია უზრუნველყოფილი იყოს ტექნიკური მხარდაჭერობის ხელმისაწვდომობა ინტეგრაციის გამოწვევების მოგვარების დროს.
Მომსახურება და უწყვეტი ოპტიმიზაცია
Როგორც კი რენტგენის მანქანა და ავტომატური უარყოფის სისტემა მუშაობაში შევიდა, პრევენციული მომსახურების განრიგები არ აძლევენ უცებ გამოჩენილი წარუმატებლობების მოხდენის საშუალებას. რენტგენის ფანჯრების რეგულარული სუფთავება, კალიბრაციის შემოწმება და უარყოფის მექანიზმის ფუნქციონირების ტესტები უზრუნველყოფს მუდმივ შედეგიანობას. ოპერატორებმა ხარისხის კონტროლის სისტემის ანგარიშები უნდა მოინახულონ ტენდენციების გამოსავლენად, რომლებიც მოწყობილობის დეგრადაციას ან პროცესის გადახრას მიუთითებს. უარყოფის მონაცემების პერიოდული შემოწმება აიძულებს აღმოაჩენას შესაძლებლობები გამოსავლენის პარამეტრების შესარჩევად, შეცდომით დადებითი შედეგების რაოდენობის შესამცირებლად ან დეფექტების კლასიფიკაციის სიზუსტის გასაუმჯობესებლად.
Უწყვეტი გაუმჯობესების პრაქტიკები იყენებენ ავტომატიზებული X-სხივების შემოწმების მიერ წარმოებული ხარისხის მონაცემების მდიდარ რესურსს. დეფექტების ნიმუშების სტატისტიკური ანალიზი შეიძლება გამოავლინოს ძირეული მიზეზები, რომლებიც მოწარმოების შესაძლებლობების შესასწორებლად მიუთითებს. ხარისხის მონიტორინგსა და პროცესული ინჟინერიის გუნდებს შორის შექმნილი უკუკავშირის ციკლები საშუალებას აძლევს სწრაფად რეაგირებას აღმოცენებულ პრობლემებზე. როგორც მომხმარებლის მოთხოვნები იცვლება, ასევე როდესაც პროდუქტის ხაზები იცვლება, უსაფრთხოების სკანერის კონფიგურაცია შეიძლება განახლდეს მისი აქტუალობის შესანარჩუნებლად. ეს ადაპტიური მიდგომა უზრუნველყოფს ავტომატური უარყოფის ვერიფიკაციის სისტემის მაქსიმალური ღირებულების მიწოდებას მისი მთელი ექსპლუატაციური ხანგრძლივობის განმავლობაში, რაც მხარს უჭერს როგორც მიმდინარე წარმოების საჭიროებებს, ასევე მომავალში გაფართოების შესაძლებლობას.
Ხშირად დასმული კითხვები
Რომელი დეფექტების ტიპები შეძლებს აღმოჩენას ინტეგრირებული X-სხივების მანქანა ავტომატური უარყოფის ვერიფიკაციით?
Რენტგენის შემოწმების სისტემა შეძლებს უცხოური სხეულების (მაგალითად, ლითონის, მინის და ქვიშის) გამოვლენას, შიგნით მდებარე ცარიელი სივრცეებსა და სტრუქტურულ დეფექტებს, სიმკვრივის ცვალებადობას და სავსების დონის ანომალიებს, კომპონენტების არასწორად დაყენებას და შეფუთვის დახურვის მტკიცების პრობლემებს. გამოვლენილი კონკრეტული დეფექტები დამოკიდებულია პროდუქტის ტიპზე და დაპროგრამებულ მგრძნობარობის ზღვარზე. ავტომატური უარყოფის მექანიზმი ამოიღებს ხარისხის კონტროლის სისტემის მიერ მონიშნულ ნიმუშებს, რაც უზრუნველყოფს მხოლოდ სტანდარტებს შესაბამი პროდუქტების წარმოების შემდგომი ეტაპების გაგრძელებას.
Როგორ იცავს უსაფრთხოების სკანერი მუშაკებს რენტგენის მანქანის მუშაობის დროს?
Უსაფრთხოების სკანერი არის რენტგენის მანქანის სისტემის მთავარი კომპონენტი, რომელიც აღიძლებს ოპერატორის არსებობას რადიაციის ზონის მიდამოში და ავტომატურად გამორთავს რენტგენის წყაროს, თუ ვინმე მიახლოვდება დაცულ ზონას. ეს ინტერლოკის დაცულობა თავიდან არიდებს შემთხვევით გამოხატვას და უზრუნველყოფს რადიაციის უსაფრთხოების ნორმების შესრულებას. ავტომატიზებული ექსპლუატაცია ასევე ამცირებს საჭიროებას, რომ მუშაკები ჩამოვიდნენ საშიშ არეებში რეგულარული წარმოების დროს, რაც ამაღლებს საერთო სამუშაო ადგილის უსაფრთხოებას და ამცირებს რენტგენის გამოხატვის დაკავშირებულ ჯანმრთელობის რისკებს.
Რა არის ავტომატური უარყოფის ინტეგრაციის ტიპური შემოსავლის შემოსავალი ინვესტიციის მიხედვით რენტგენის შემოწმების სისტემაში?
Შემოსავლის დაბრუნება დამოკიდებულია წარმოების მოცულობაზე, დეფექტების რაოდენობაზე და პროდუქტის ღირებულებაზე. უმეტესობა წარმოებლები მიიღებს ინვესტიციების დაბრუნებას 12–36 თვეში, რაც ხდება შრომის ხარჯების შემცირებით, მასალების დანაკარგის დაბალი დონით, მომხმარებლების მიერ დაბრუნებული პროდუქციის მინიმიზაციით და პასუხისმგებლობის ხარჯების თავიდან აცილებით. ხარისხის კონტროლის სისტემის მონაცემები ხელს უწყობს უწყვეტ გაუმჯობესებას, რაც სარგებლებს გადააჭარბებს საწყის ინვესტიციებს და ხდის გრძელვადიან ფინანსურ გავლენას მნიშვნელოვანს მაღალი მოცულობის ან მაღალი ღირებულების პროდუქტების წარმოების შემთხვევაში.
Სარჩევი
- Ძირითადი ინტეგრაციის პროცესის გაგება
- Სამრეწველო გამოყენებები და წარმოების უპირატესობები
- Განხორციელების სტრატეგია და საუკეთესო პრაქტიკები
-
Ხშირად დასმული კითხვები
- Რომელი დეფექტების ტიპები შეძლებს აღმოჩენას ინტეგრირებული X-სხივების მანქანა ავტომატური უარყოფის ვერიფიკაციით?
- Როგორ იცავს უსაფრთხოების სკანერი მუშაკებს რენტგენის მანქანის მუშაობის დროს?
- Რა არის ავტომატური უარყოფის ინტეგრაციის ტიპური შემოსავლის შემოსავალი ინვესტიციის მიხედვით რენტგენის შემოწმების სისტემაში?