 EN


La produzione moderna richiede precisione in ogni fase, e l'integrazione della verifica automatica del rigetto con una macchina a raggi X rappresenta un progresso fondamentale nell'automazione produttiva. La combinazione delle capacità di ispezione in tempo reale a raggi X con sistemi automatizzati di rigetto elimina i colli di bottiglia legati alla selezione manuale, riduce gli errori umani e garantisce una qualità costante dell'output. Questa integrazione trasforma il modo in cui i produttori gestiscono il rilevamento dei difetti e la destinazione dei prodotti, rendendola essenziale per settori che vanno dalla lavorazione alimentare all'assemblaggio elettronico.
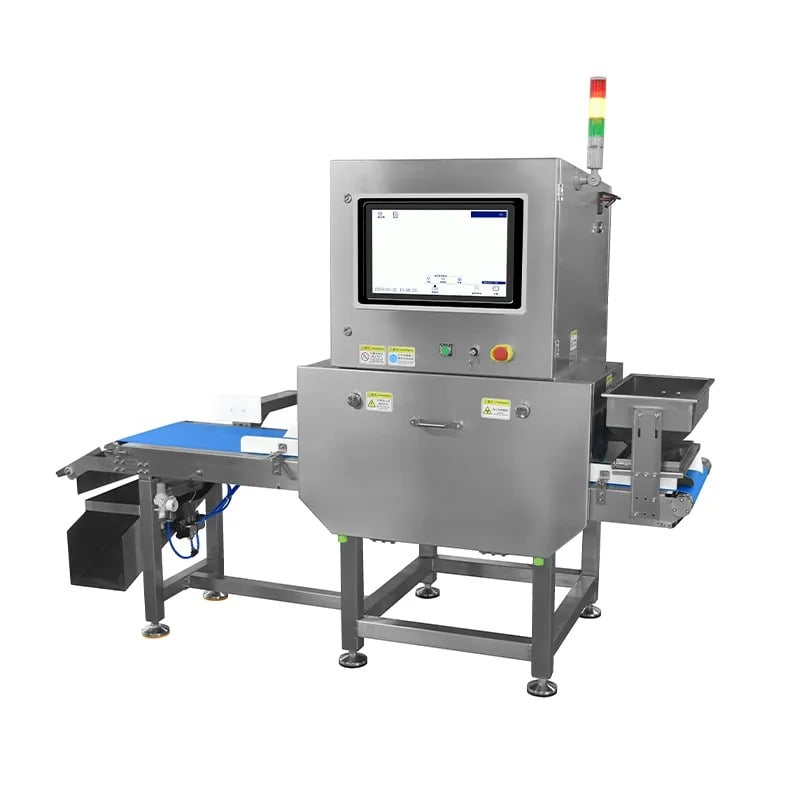
L’integrazione della verifica automatica del rigetto con i sistemi di ispezione a raggi X offre benefici operativi misurabili. Quando le macchine a raggi X rilevano anomalie — oggetti estranei, difetti strutturali, variazioni di densità o problemi di integrità dell’imballaggio — il meccanismo automatico di rigetto rimuove immediatamente gli articoli non conformi prodotti dalla linea di produzione. Questo flusso di lavoro senza interruzioni impedisce che articoli difettosi raggiungano i clienti, tutela la reputazione del marchio e riduce al minimo l’esposizione a responsabilità legali. Inoltre, questa integrazione fornisce ai produttori dati qualitativi utilizzabili direttamente nelle iniziative di miglioramento continuo e nella documentazione per la conformità normativa.
Comprensione del processo fondamentale di integrazione
Come funziona la verifica automatica del rigetto insieme all’ispezione a raggi X
L’integrazione della verifica automatica del rigetto inizia con macchina a raggi X acquisizione di immagini ad alta risoluzione dei prodotti mentre si muovono lungo il nastro trasportatore. Algoritmi avanzati di analisi delle immagini valutano istantaneamente ciascun prodotto in base alle specifiche programmate, identificando eventuali difetti o contaminanti estranei. Quando il sistema rileva un articolo non conforme, attiva meccanismi di rigetto precisi, come eiettori pneumatici, spingitori meccanici o saracinesche deviatrici, che rimuovono il prodotto dal flusso principale di produzione. Questo processo avviene in millisecondi, garantendo che il rigetto avvenga prima che il prodotto raggiunga le operazioni a valle o le fasi di imballaggio.
Il sistema di controllo qualità registra in modo continuo ogni evento di rifiuto, annotando il tipo di difetto, la posizione, la gravità e l’orario. Questi dati diventano estremamente utili per gli ingegneri di processo, che li impiegano per identificare tendenze, regolare i parametri produttivi o indagare su problemi qualitativi ricorrenti. Automatizzando sia la fase di ispezione sia quella di rifiuto, i produttori eliminano i ritardi legati alla selezione manuale dei prodotti e riducono la variabilità derivante dalle decisioni umane. Lo scanner di sicurezza integrato in questa configurazione protegge inoltre gli operatori impedendo l’esposizione alle radiazioni X mentre il sistema opera in autonomia durante tutti i turni produttivi.
Requisiti tecnici chiave per un’integrazione senza soluzione di continuità
Un’integrazione efficace richiede un allineamento accurato tra la velocità di rilevamento della macchina a raggi X e i tempi di attivazione del meccanismo di scarto. La velocità del nastro trasportatore deve corrispondere al tempo di elaborazione dell’ispezione, per garantire che ogni prodotto riceva una durata adeguata di scansione. I sistemi pneumatici di scarto richiedono tipicamente un’infrastruttura di aria compressa e una regolazione adeguata della pressione, per ottenere una forza di espulsione costante. La coordinazione elettrica tra il sistema di imaging, il computer di controllo e gli attuatori di scarto deve essere a prova di guasto: ciò significa che qualsiasi perdita di comunicazione attiva un arresto sicuro, anziché consentire il passaggio di prodotti difettosi senza rilevazione.
L'installazione fisica richiede il posizionamento preciso della macchina a raggi X sopra o accanto alla linea di produzione, con un adeguato schermo per contenere le radiazioni e proteggere il personale nelle vicinanze. I componenti dello scanner di sicurezza devono rispettare gli standard normativi locali sia per la sicurezza alimentare sia per il funzionamento delle attrezzature industriali. L'integrazione richiede inoltre un software robusto, personalizzabile per riconoscere i criteri specifici dell'impianto relativi ai difetti, regolare le soglie di sensibilità e interfacciarsi con i sistemi esistenti di gestione della produzione. Una formazione adeguata garantisce che gli operatori dell'impianto sappiano come mantenere la calibrazione, interpretare i rapporti di qualità e rispondere agli avvisi del sistema.
Applicazioni industriali e vantaggi produttivi
Miglioramento delle prestazioni del sistema di controllo qualità
Il sistema di controllo qualità basato sull’ispezione a raggi X con verifica automatica dello scarto garantisce miglioramenti prestazionali in settori produttivi diversificati. Nella produzione alimentare, questa integrazione rileva corpi estranei come vetro, metalli o pietre, che potrebbero nuocere ai consumatori e causare violazioni normative. I produttori di apparecchiature elettroniche utilizzano la stessa tecnologia per identificare difetti sulle schede a circuito stampato, errori nel posizionamento dei componenti o vuoti interni che compromettono l'affidabilità. I produttori farmaceutici e nutraceutici si affidano all’ispezione a raggi X abbinata allo scarto automatico per garantire l’integrità delle compresse, la precisione del riempimento delle capsule e la qualità delle sigillature degli imballaggi.
I fornitori del settore automobilistico integrano la verifica automatica di rifiuto nei flussi di lavoro delle loro macchine a raggi X per individuare vuoti nelle fusioni, difetti di saldatura e anomalie dimensionali in componenti critici. Queste applicazioni dimostrano che l’ispezione a raggi X non si limita a controlli qualitativi superficiali, ma si estende alla valutazione strutturale interna, rendendola indispensabile per prodotti critici dal punto di vista della sicurezza. La capacità di rifiuto automatico trasforma l’ispezione da una funzione passiva di monitoraggio a un vero e proprio cancello attivo di qualità, garantendo che solo i prodotti conformi procedano alle fasi successive della produzione. Questo approccio proattivo riduce i tassi di scarto, minimizza i costi di ritorno in lavorazione e protegge da richiami costosi.
Efficacia operativa e riduzione dei costi
L’integrazione della verifica automatica di rifiuti con una macchina a raggi X elimina il processo manuale e faticoso di selezione dei prodotti, liberando operatori qualificati per attività a maggiore valore aggiunto, come la manutenzione, la risoluzione dei problemi e l’ottimizzazione dei processi. Lo scanner di sicurezza opera ininterrottamente senza affaticamento, garantendo un’accuratezza di rilevamento costante in tutti i turni. La produttività aumenta perché il sistema elabora i prodotti alla velocità della linea, senza creare colli di bottiglia. I tempi di fermo sono ridotti poiché il flusso di lavoro automatizzato funziona in autonomia, richiedendo l’intervento umano soltanto durante le fasi di cambio formato o nel caso di condizioni anomale di guasto.
I vantaggi economici vanno oltre il risparmio di manodopera e includono un utilizzo più efficiente delle risorse e una riduzione degli sprechi di materiale. Quando i prodotti difettosi vengono scartati immediatamente al momento del rilevamento, anziché essere individuati in fasi successive del processo o dai clienti, l’impatto finanziario degli sprechi viene minimizzato. I dati del sistema di controllo qualità evidenziano quali tipologie di prodotto o lotti di produzione presentano i tassi di difettosità più elevati, consentendo interventi correttivi mirati che riducono le perdite future. Nel tempo, l’investimento nella verifica automatica dello scarto genera generalmente un solido ritorno grazie a un rendimento migliorato, a una minore esposizione a responsabilità legali e a indicatori di soddisfazione del cliente potenziati.
Strategia di implementazione e migliori pratiche
Pianificare il proprio progetto di integrazione
L’integrazione con successo della verifica automatica del rigetto con una macchina a raggi X inizia con una valutazione approfondita dei flussi di produzione attuali, delle capacità degli apparecchi esistenti e dei vincoli strutturali dell’impianto. I produttori devono definire chiaramente i criteri di difetto e stabilire parametri di accettazione coerenti con le specifiche del cliente e con i requisiti normativi. Il piano di integrazione deve tenere conto della velocità del nastro trasportatore, delle dimensioni del prodotto, della capacità del meccanismo di rigetto e della disponibilità di spazio. Un test pilota su una produzione limitata verifica che il sistema distingua con precisione i prodotti conformi da quelli non conformi prima del lancio su larga scala.
I team di progetto devono includere supervisori della produzione, ingegneri della qualità e specialisti delle attrezzature per garantire che la progettazione dello scanner di sicurezza tenga conto delle esigenze specifiche dell’impianto. Stabilire tempistiche realistiche per l’installazione, la taratura, la formazione degli operatori e la convalida evita un’implementazione affrettata che potrebbe compromettere le prestazioni del sistema. La documentazione di tutti i parametri di configurazione, dei registri di taratura e della cronologia delle modifiche supporta la verifica continua della conformità e fornisce una linea di riferimento per futuri aggiornamenti del sistema. Una comunicazione regolare con i fornitori delle attrezzature garantisce l’accesso all’assistenza tecnica necessaria per risolvere le sfide legate all’integrazione.
Manutenzione e ottimizzazione continua
Una volta che la macchina a raggi X e il sistema automatico di rifiuto sono operativi, i programmi di manutenzione preventiva proteggono da guasti imprevisti. La pulizia periodica delle finestre a raggi X, la verifica della calibrazione e i test funzionali del meccanismo di rifiuto garantiscono prestazioni costanti. Gli operatori devono monitorare i rapporti del sistema di controllo qualità per individuare tendenze che indicano un degrado dell’attrezzatura o una deriva del processo. La revisione periodica dei dati relativi ai rifiuti consente di identificare opportunità per ottimizzare i parametri di rilevamento, ridurre il tasso di falsi positivi o migliorare l’accuratezza della classificazione dei difetti.
Le pratiche di miglioramento continuo sfruttano l’ampia quantità di dati qualitativi generati dall’ispezione automatica a raggi X. L’analisi statistica dei modelli di difetto può rivelare le cause alla radice, suggerendo aggiustamenti produttivi. I cicli di feedback tra i team di monitoraggio della qualità e di ingegneria dei processi consentono una risposta rapida ai problemi emergenti. Man mano che i requisiti dei clienti evolvono o le linee di prodotto cambiano, la configurazione dello scanner per la sicurezza può essere aggiornata per mantenere la sua pertinenza. Questo approccio adattivo garantisce che il sistema automatico di verifica del rigetto continui a fornire il massimo valore durante tutta la sua vita operativa, supportando sia le esigenze produttive attuali sia la crescita futura.
Domande frequenti
Quali tipi di difetto può rilevare una macchina integrata a raggi X con verifica automatica del rigetto?
Un sistema di ispezione a raggi X può identificare oggetti estranei come metalli, vetro e pietre, vuoti interni e difetti strutturali, variazioni di densità e anomalie del livello di riempimento, errori nel posizionamento dei componenti e problemi di integrità delle sigillature dell’imballaggio. I difetti specifici rilevati dipendono dal tipo di prodotto e dalle soglie di sensibilità programmate. Il meccanismo automatico di rifiuto elimina gli articoli segnalati dal sistema di controllo qualità, garantendo che solo i prodotti conformi proseguano lungo la linea di produzione.
In che modo lo scanner di sicurezza protegge gli operatori durante il funzionamento della macchina a raggi X?
Lo scanner di sicurezza è un componente integrato del sistema a raggi X che rileva la presenza dell’operatore nelle vicinanze dell’area radiologica e disattiva automaticamente la sorgente a raggi X se qualcuno si avvicina alla zona schermata. Questo sistema di interblocco impedisce l’esposizione accidentale e garantisce la conformità alle normative sulla sicurezza radiologica. Il funzionamento automatizzato riduce inoltre la necessità che gli operatori entrino in aree pericolose durante la produzione ordinaria, migliorando la sicurezza sul posto di lavoro e riducendo i rischi per la salute associati all’esposizione ai raggi X.
Qual è il ritorno sull’investimento tipico derivante dall’integrazione del rigetto automatico con un sistema di ispezione a raggi X?
Il ritorno sull’investimento dipende dal volume di produzione, dai tassi di difettosità e dal valore del prodotto. La maggior parte dei produttori ottiene il recupero dell’investimento entro 12–36 mesi grazie alla riduzione dei costi del lavoro, allo scarso spreco di materiali, al minor numero di resi da parte dei clienti e alle spese evitate legate alla responsabilità civile. I dati del sistema di controllo qualità supportano il miglioramento continuo, estendendo i benefici oltre l’investimento iniziale e rendendo l’impatto finanziario a lungo termine particolarmente rilevante per le operazioni su prodotti ad alto volume o ad alto valore.
Sommario
- Comprensione del processo fondamentale di integrazione
- Applicazioni industriali e vantaggi produttivi
- Strategia di implementazione e migliori pratiche
-
Domande frequenti
- Quali tipi di difetto può rilevare una macchina integrata a raggi X con verifica automatica del rigetto?
- In che modo lo scanner di sicurezza protegge gli operatori durante il funzionamento della macchina a raggi X?
- Qual è il ritorno sull’investimento tipico derivante dall’integrazione del rigetto automatico con un sistema di ispezione a raggi X?