 EN


現代の製造業では、あらゆる工程において高精度が求められています。自動不良品排除機能を x線装置 統合することは、生産自動化における重要な進化です。リアルタイムのX線検査機能と自動排除システムを組み合わせることで、手作業による選別工程のボトルネックが解消され、人的ミスが大幅に減少し、安定した品質の製品出力が保証されます。この統合は、食品加工から電子機器の組立まで、多様な産業分野において、欠陥検出および製品の処分判断の在り方を根本的に変革します。
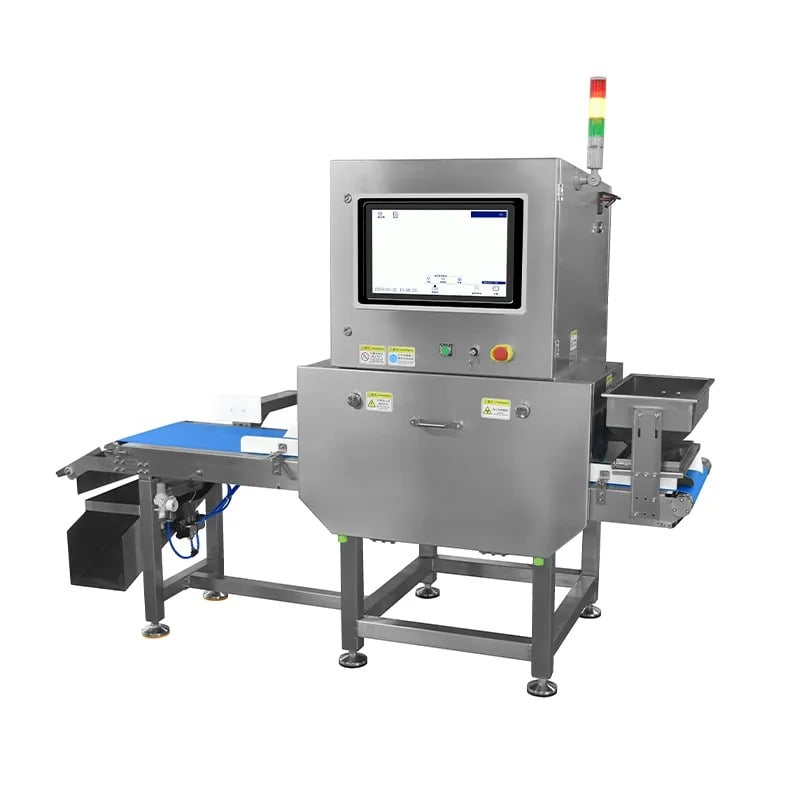
自動除外検証機能とX線検査システムの統合により、明確に測定可能な運用上のメリットが得られます。X線装置が異物混入、構造欠陥、密度変化、包装の完全性不良などの異常を検出した場合、自動除外機構が即座に不適合品を生産ラインから除去します。 製品 このシームレスなワークフローにより、不良品が顧客に届くのを防ぎ、ブランドの信頼性を守るとともに、法的責任リスクを最小限に抑えます。さらに、この統合によって製造事業者は、継続的改善活動や規制対応文書作成に直接活用できる実践的な品質データを取得できます。
統合プロセスの基本的な仕組み
自動除外検証機能とX線検査の連携動作
自動除外検証機能の統合は、まず x線装置 コンベア上で移動する製品の高解像度画像を撮影します。高度な画像解析アルゴリズムが、各製品をあらかじめ設定された仕様と即座に照合し、欠陥や異物混入を検出します。システムが不適合品を検知すると、空気圧式エジェクターや機械式プッシャー、分岐ゲートなどの精密な排除機構を起動し、製品を主流の生産ラインから除去します。この一連の処理はミリ秒単位で完了するため、製品が下流工程や包装工程に到達する前に確実に排除されます。
品質管理システムは、各不良品の除外イベントを継続的に記録し、欠陥の種類、発生位置、重大度、およびタイムスタンプを記録します。このデータは、工程エンジニアが傾向を把握したり、生産パラメーターを調整したり、再発する品質問題を調査する際に極めて重要となります。検査および除外の両工程を自動化することで、メーカーは手作業による製品選別に伴う遅延を解消し、人為的な判断に起因するばらつきも低減できます。また、本システムに組み込まれた安全スキャナーは、操業中のX線被ばくを防止し、生産ラインの全シフトにわたり自律運転する際のオペレーター保護を実現します。
シームレスな統合のための主な技術要件
成功した統合には、X線検査装置の検出速度と排除機構の作動タイミングを慎重に合わせる必要があります。コンベアの搬送速度は、検査処理時間と一致させなければならず、各製品が十分なスキャン時間を確保できるようにしなければなりません。空気圧式排除システムでは、通常、圧縮空気設備および適切な圧力調整が必要であり、これにより安定した排除力を得ることができます。画像取得システム、制御用コンピューター、および排除アクチュエーター間の電気的連携は、フェイルセーフである必要があります。つまり、通信が途絶えた場合でも、不良品が検出されずに通過するのではなく、安全な停止状態へと移行するよう設計されていることが求められます。
X線検査装置の設置には、生産ラインの上部または側面への正確な位置決めと、放射線を遮蔽して周囲の作業員を保護するための十分な防護措置が必要です。セーフティスキャナーの各構成機器は、食品衛生および産業用機器の運用に関する現地の規制基準を満たす必要があります。また、システム統合には、工場固有の欠陥基準を認識できるようカスタマイズ可能で、感度閾値を調整でき、既存の製造実行システム(MES)と連携できる堅牢なソフトウェアも不可欠です。適切な教育・訓練により、現場のオペレーターが校正の維持方法、品質報告書の解釈方法、およびシステムからのアラートへの対応手順を確実に理解できるようにします。
産業用途および生産上の利点
品質管理システムの性能向上
X線検査を活用した品質管理システムは、自動的な不良品排除確認機能を備えており、多様な製造分野で性能向上を実現します。食品製造では、この技術により、消費者への危害や規制違反を招く可能性のあるガラス、金属、石などの異物を検出できます。電子機器メーカーは、同様の技術を用いて、プリント基板の欠陥、部品の実装ミス、信頼性を損なう内部空洞などを特定します。製薬および健康食品メーカーは、X線検査と自動不良品排除を組み合わせることで、錠剤の品質、カプセルの充填精度、包装のシール品質を確保しています。
自動車部品サプライヤーは、鋳造品の空洞、溶接部の欠陥、寸法異常などの検出を目的として、X線検査装置のワークフローに自動不合格判定機能を統合しています。こうした用途から、X線検査は表面品質の確認にとどまらず、内部構造の評価にも活用されることが明らかになっています。このため、安全性が極めて重要な製品においては、X線検査が不可欠な手段となっています。自動不合格判定機能により、検査は受動的な監視作業から、能動的な品質ゲートへと進化し、適合品のみが次の工程へと進むことを保証します。この予防的アプローチによって、不良品の発生率が低下し、手直しコストが削減され、高額なリコールリスクも軽減されます。
運用効率とコスト削減
自動検出拒否機能を搭載したX線検査装置を導入することで、手作業による製品選別という負荷の大きい作業が不要になり、熟練スタッフは設備の保守・トラブル対応・工程の最適化など、より付加価値の高い業務に集中できるようになります。安全検査装置は疲労を伴わず連続運転が可能で、昼夜問わず安定した検出精度を維持します。また、システムが生産ラインと同じ速度で製品を処理するため、ボトルネックが発生せず、生産能力が向上します。さらに、自動化されたワークフローは自律的に稼働するため、ダウンタイムが短縮され、人手が必要となるのは、機種切替時や異常な故障状態への対応時のみです。
コストメリットは、人件費の削減にとどまらず、設備の稼働率向上や材料の無駄の削減にも及ぶ。不良品を、後工程や顧客からの指摘ではなく、検出直後に即座に除外することで、無駄による金銭的損失を最小限に抑えられる。品質管理システムのデータにより、どの製品種別や生産ロットで不良率が最も高いかが明らかになり、将来的な損失を抑えるための的確な是正措置が可能となる。長期的には、自動除外検証への投資は、歩留まりの向上、法的責任リスクの低減、および顧客満足度指標の改善を通じて、高い投資対効果を発揮する。
導入戦略とベストプラクティス
統合プロジェクトの計画
自動拒否検証機能とX線検査装置の連携を成功させるには、まず現在の生産工程、既存設備の性能、および工場の制約条件を十分に把握することが不可欠です。製造事業者は、明確な不良判定基準を定め、顧客仕様および法規制要件に合致する受入パラメーターを確立する必要があります。連携計画には、コンベアの搬送速度、製品の寸法、拒否機構の処理能力、および設置可能なスペースが反映されなければなりません。限定的な生産ロットによる試験運転を行い、本格導入前に、該当製品と非該当製品を正確に識別できることを確認します。
プロジェクトチームには、生産監督者、品質エンジニア、設備専門家を含め、安全スキャナーの設計に施設固有の要件が反映されるよう配慮する必要があります。設置、校正、オペレーター向け訓練、検証のための現実的なスケジュールを策定することで、システム性能を損なうおそれのある急ぎ足での導入を防ぐことができます。すべての設定パラメーター、校正記録、変更履歴を文書化しておくことで、継続的なコンプライアンス確認が可能となり、今後のシステム更新時の参照基準ともなります。また、設備サプライヤーとの定期的な連携により、統合に関する課題に対応する際の技術サポートを確実に受けられるようにします。
保守および継続的最適化
X線検査装置および自動除外システムが稼働を開始した後は、予防保全計画により予期せぬ故障を防ぎます。X線ウィンドウの定期的な清掃、キャリブレーションの確認、および除外機構の機能試験を実施することで、安定した性能を維持します。オペレーターは、品質管理システムのレポートを常時監視し、機器の劣化や工程のばらつきを示唆する傾向を早期に把握する必要があります。除外データの定期的なレビューにより、検出パラメーターの最適化、誤検出率の低減、あるいは欠陥分類の精度向上といった改善機会を特定できます。
継続的改善の取り組みでは、自動X線検査装置が生成する豊富な品質データを活用します。欠陥パターンの統計分析により、生産工程の調整を示唆する根本原因を明らかにできます。品質監視チームとプロセスエンジニアリングチームの間でフィードバックループを構築することで、新たな課題に対して迅速に対応することが可能になります。顧客要件の変化や製品ラインの更新に伴い、セーフティスキャナーの設定を随時更新し、常に最新の状態を維持できます。この柔軟なアプローチにより、自動除外検証システムは運用期間全体を通じて最大限の価値を提供し続け、現在の生産ニーズだけでなく、将来的な成長にも対応します。
よくあるご質問
統合型X線検査装置(自動除外検証機能付き)で検出可能な欠陥の種類にはどのようなものがありますか?
X線検査装置は、金属・ガラス・石などの異物、内部の空洞や構造欠陥、密度のばらつきや充填量の異常、部品の配置ミス、包装のシール不良などを見つけることができます。検出可能な具体的な欠陥は、製品の種類や設定された感度閾値によって異なります。自動排除機構により、品質管理システムで異常と判定された製品は生産ラインから自動的に除外され、適合品のみが後工程へと送られます。
セーフティスキャナーは、X線装置の運転中に作業員をどのように保護しますか?
安全スキャナーは、X線装置システムの不可欠な構成要素であり、放射線区域付近にオペレーターが存在することを検出し、遮蔽区域に誰かが近づいた場合にX線源を自動的に停止します。このインタロック保護機能により、意図しない被ばくを防止し、放射線安全に関する規制への準拠を確保します。また、自動化された運用によって、日常的な生産作業中に作業員が危険区域に入る必要が減り、職場全体の安全性が向上するとともに、X線被ばくに起因する健康リスクの低減にも貢献します。
X線検査システムに自動不良品排出機能を統合した場合の一般的な投資回収期間はどのくらいですか?
投資回収期間は、生産量、不良率、製品単価によって左右されます。多くのメーカーでは、人件費の削減、材料ロスの低減、顧客からの返品の減少、および賠償リスクに起因する費用の回避といった効果により、導入後12~36か月以内に投資を回収しています。品質管理システムから得られるデータは継続的な改善を支え、初期投資を超えた長期的なメリットをもたらします。特に大量生産や高単価製品の製造現場では、その財務的インパクトは非常に大きいものです。