 EN


Modern manufacturing demands precision at every stage, and integrating automatic rejection verification with an x ray machina represents a critical advancement in production automation. The combination of real-time x ray inspection capabilities with automated rejection systems eliminates manual sorting bottlenecks, reduces human error, and ensures consistent output quality. This integration transforms how manufacturers handle defect detection and product disposition, making it essential for industries ranging from food processing to electronics assembly.
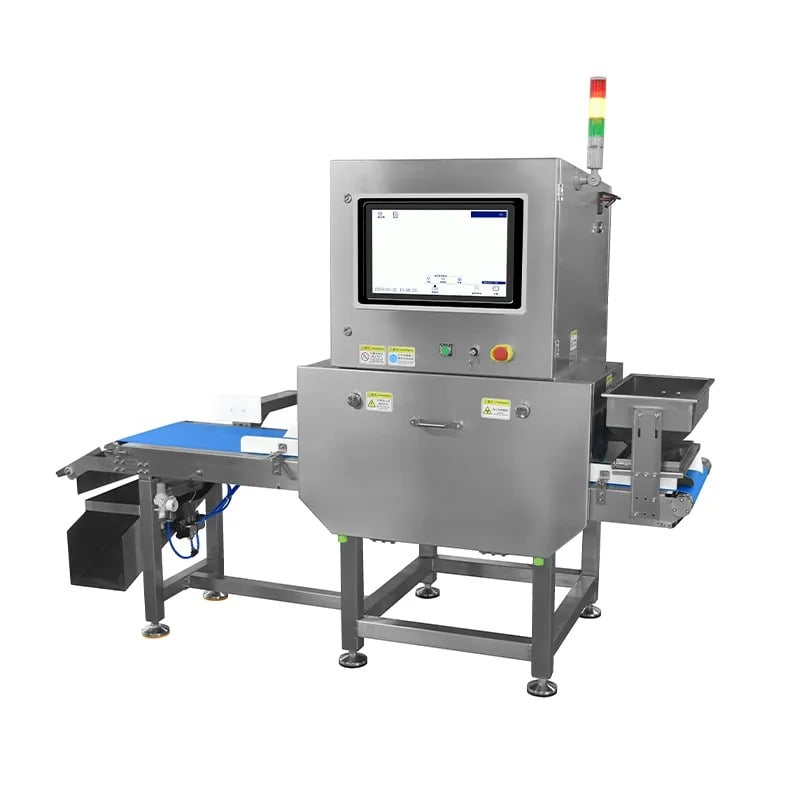
Integratio verificatio automatica rejectionis cum systematibus inspectionis radiographicae commoditates operationales mensurabiles praebet. Cum machinae radiographicae anomalias detegunt—corpora aliena, defectus structurales, variationes densitatis, aut quaestiones integritatis impachationis—mechanismus rejectionis automaticus statim res non-conformes de linea productionis tollit. producta haec fluxus operativus perfectus res defectivas a perveniendo ad clientes prohibet, famam brandi protegit, et expositionem ad responsabilitatem minuit. Praeterea, haec integratio fabricantibus data qualitatis actionabilia praebet quae directe in initiativa meliorationis continuae et in documenta adimplendi regulas fluunt.
Intellectus processus integrationis principalis
Quomodo verificatio automatica rejectionis cum inspectione radiographica operatur
Integratio verificatio automatica rejectionis incipit ab x ray machina capta imagines productorum altissimae resolutionis dum in convectore moventur. Algorithmi praecipui analysios imaginum statim aestimant unumquemque productum contra specificata programmate, identificantes quoscumque defectus aut contaminantes externos. Cum systema rem non-conformem detegit, mechanismos rejectionis exactos activat, ut ejectores pneumatici, impulsores mechanici, aut valvulae deviantes, quae productum e fluxu principalis productionis amovet. Hoc processus in millisecondis fit, ut reiectio antequam productum ad operationes ulteriores vel ad gradus impachandi perveniat, certificetur.
Sistemu kontrolae qualitatis registrat continuo omne eventum rejectionis, notans typum defectus, locum, gravitatem, et tempus. Haec data fiunt inestimabilis pro ingeniariis processus, qui necesse habent ut tendentias identificent, parametres productionis adaptent, aut quaestiones qualitatis recurrentes investigent. Per automationem utriusque fasis — inspectionis et rejectionis — fabricantes delationes quae ex manualem sortitionem productorum oriuntur eliminant et variabilitatem minuunt quae ex iudiciis humanis provenit. Scanner securitatis integratus in hoc apparatu etiam operatoribus protectionem praebet, impedens expositionem ad radiationem x-ray dum systema per turnos productionis operatur autonomice.
Praecepta technica principalia pro integratione continua
Integratio successuosa requirit alignmentem cautam inter velocitatem detectionis machinae radiographicae et tempus activationis mechanismi rejectionis. Velocitas convectoris debet convenire cum tempore processus inspectionis, ut unumquodque productum sufficientem durationem scansionis recipiat. Systemata pneumatica rejectionis typice infrastructuram aeris compressi et regulatonem pressionis ad obtinendam vim eiectionis constantem postulant. Coordinatio electrica inter systema imaginum, computatorem de controllo, et actuatores rejectionis debet esse fail-safe: hoc est, quaelibet amissio communicationis causat cessationem securam, non autem permittit producta defectuosa transire sine detectione.
Installatio physica postulat positionem praecisam machinae radiographicae supra vel iuxta lineam productionis, cum scutis idoneis ad radiationem continendam et personalem proximum protegendum. Componentes scanneris de securitate ad normas regulativas locales de securitate cibi et operationis apparatus industrialis conformari debent. Integratio etiam softwarem robustum requirit, quod ad recognoscendum defectus proprios loci, ad mutandum limina sensibilitatis, et ad interfaciendum cum systematibus executionis manufacturae iam existentibus adaptari potest. Formatio idonea certificat quod operatores fabricae intellegant quomodo calibratio servetur, relationes qualitatis interpretentur, et ad monitus systematis respondeant.
Applicationes Industriales et Lucra Productionis
Melioratio Performantiae Systematis Controlus Qualitatis
Systema controlus qualitatis, quod radiis X agit et automaticam verificationem rejectionis habet, praestantiam augentem in variis sectoribus fabricae praebet. In productione ciborum, haec integratio res extraneas, ut vitrum, metallum, aut saxa, detegit, quae damnum consummatorem inferre et contra regulas agere possunt. Fabricatores electronicorum eandem technicam ad defectus in tabulis circuituum, errores in positione componentium, aut vacua interna detegendos utuntur, quae fidibilitatem minuunt. Productores pharmaceutici et nutraceutici inspectionem radiis X cum rejectione automatica ad integritatem tabularum, exactitudinem implendorum capsularum, et qualitatem sigillorum emballagiorum servandam confidunt.
Fornitores automobilistici integrant verificam automaticam de rejectionem in suos fluxus de travaliu de machinas de radiographia x pro captare vacuitates in fundiciones, defectus in saldaturas e anomalias dimensionales in componentes criticos. Istas applicationes demonstrant que l’inspectione per radiographia x non est limitada a controllus de qualitate in superficie, ma se estende ad evaluationes structuralis interiores, facendola indispensabile pro productos in quos dependet sa seguridade. Sa capacitade de rejectione automatica transforma l’inspectione dae una functione passiva de monitoramentu in un portale activu de qualitate, garantiente chi solu sos productos conformes avanzent a istadios successivos de productzione. Istum approcciu proactivu diminuit sos tassos de scartu, minimizat sos custos pro re-travaliare e protegit contra recalls costosos.
Efficientia Operationum et Reductio Costuum
Integratio verificatio automaticae rejectionis cum machina radiographica eliminat processum manualem et labore intensus sortitionis productorum, liberans operarios peritos ad munera altioris valoris, ut manutentio, diagnositica problematum, et optimizatio processus. Scanner securitatis operatur continue sine lassitudine, praebens constantem accuratiam detectionis per omnes turnos. Fluxus productivitatis augetur, quia systema tractat producta ad velocitatem lineae sine creatione angustiarum. Tempus inactivitatis minuitur, quia fluxus opus automaticus agit per se, requirans interventionem humanam solummodo durante mutationibus aut cum condicionibus raris defectuum adfertur.
Beneficia pecuniaria non tantum in conservatione laboris consistunt, sed etiam in meliori utilisatione bonorum et in minoratione perditionis materialis. Cum producta vitiosa statim reiciuntur post detectionem, non autem postea in processu vel a clientibus, effectus pecuniarius perditionis minuitur. Data systematis controlis qualitatis ostendunt quae genera productorum vel quae series productionis maximos indices vitiorum exhibeant, quod actiones correctivas ad certos fines dirigere permittit et futuras amissiones minuit. Per tempus, investitio in automaticam verificatonem rejectionis communiter magnam reditum generat per meliorem redditum, minorem expositionem ad obligationes, et augmentatas metrices satisfactionis clientium.
Strategia Implantationis et Praxis Optima
Planificatio Proiecti Integrationis
Integratio successiva verificationis automaticae rejectionis cum machina radiographica incipit ab exacta aestimatione currentium fluxuum productionis, facultatum praesentium instrumentorum, et limitum fabricae. Fabricantes debent clare definire criteria defectuum et constituere parametros acceptationis quae conveniant specificatis clientium et requisitis regulativis. Planum integrationis debet rationem habere velocitatis convectilis, dimensionum productorum, capacitatis mechanismi rejectionis, et spatii disponibilis. Experimentum piloticum in limitata productione probat systema accurate discernere inter productos conformes et non conformes antequam adhibeatur in tota scala.
Ekipus proiektuak supervisoreak ekoizpeneko, ingeniariak kalitateko eta adituak gailuetan izan behar ditu, ziurtatzeko eskanner segurtasunaren diseinua instalazio-espezifikoak behar dituen. Instalazioaren, kalibratzearen, eragileentzako prestakuntzaren eta balidazioaren denbora-plan errealistak ezartzeak saihesten du sistema-errendimendua konpromet dezakeen desberdintasun azkarra. Konfigurazio-parametro guztien, kalibratze-erregistroen eta aldaketa-istorioaren dokumentazioak jarraipena egiteko betekizunak bermatzen ditu eta etorkizuneko sistema-eguneraketentzako erreferentzia-oinarria ematen du. Gailu-hornitzaileekin komunikazio erregularra mantentzeak laguntza teknikorako sarbidea bermatzen du integratze-erronkak konpontzeko.
Mantentzea eta Hobekuntza Jarraia
Postquam machina radiographica et systema automaticum rejectionis operantur, programmatica maintenance preventiva protegunt contra defectus inopinatos. Pulchritudo regularis fenestrarum radiographarum, verificatio calibrationis, et experimenta functionis mechanismi rejectionis certificantur performance constantem. Operatoribus oportet monitorare reportos systematis controlis qualitatis pro tendentiis quae suggerunt degradationem instrumentorum vel deviationem processus. Recensio periodica datum rejectionis identificat occasionem ad parametra detectionis perpoliendum, rates falsorum positivorum minuendum, aut accuratiam classificationis defectuum meliorandum.
Praktikas de melioratione continue utuntur copia datorum de qualitate generata per inspectionem automatum radiographiam x. Analyse statistica paternorum defectuum potest revelare causas primarias quae suggerunt adaptationes in productione. Circuli feedback inter aequipes de monitoratione qualitatis et ingeniariae processus permittunt responsionem celerem ad problemata emergentia. Cum exigentiae clientium evolvuntur aut lineae productorum mutantur, configuratio scanneris de securitate potest actualizari ut suam pertinentiam servet. Haec adiunctiva methodus certificat quod systema automaticum de verificatione rejectionis continuat valorem maximum praebere per totam vitam operationalem suam, supportans tam necessitates productionis praesentis quam incrementum futurum.
FAQ
Quales genera defectuum machina integrata radiographiae x cum verificatione automatica rejectionis detegere potest?
Sistēma x staru inspekcijai var identificēt svešķermeņus, piemēram, metālu, stiklu un akmeņus, iekšējos tukšumus un strukturālas defektus, blīvuma svārstības un piepildījuma līmeņa novirzes, komponentu novietojuma kļūdas, kā arī iepakojuma noslēguma integritātes problēmas. Konkrētie atklātie defekti ir atkarīgi no produkta veida un ieprogrammētajām sensitivitātes robežvērtībām. Automātiskā noraidīšanas mehānisms izņem preces, kurām kvalitātes kontroles sistēma ir piešķīrusi noraidīšanas atzīmi, nodrošinot, ka ražošanā turpina pārvietoties tikai atbilstošas preces.
Kā drošības skeneris aizsargā darbiniekus, kad darbojas x staru mašīna?
Scanner securitatis est pars integralis systematis machinae radiographicae quae praesentiam operatoris prope aream radiationis detegit et automatico modo fontem radiographiae inactivat si quis ad zonam scutatae accedit. Haec protectio interlock expositionem casualem prohibet et conformitatem cum regulis securitatis radiationis asservat. Operatio automatica etiam opus minuit ut operarii in areas periculosas durante productione ordinaria ingrediantur, quod securitatem loci laboris augere et risus sanitarios ex expositione radiographica minuere potest.
Quid est typicum reditum super investitionem pro integratione rejectionis automaticae cum systemate inspectionis radiographica?
Reddita super investitionem pendet ab volumine productionis, a procentu defectuum, et a valore producti. Plures fabricantes consequuntur remunerationem intra 12 ad 36 menses per minutas impensas laboris, minorem ablationem materialis, minores reditus a clientibus, et impensas obligationum evitatas. Data systematis controlus qualitatis sustinent meliorationem continuam quae beneficia extendit ultra investitionem initialem, ita ut effectus pecuniarius longi temporis magnus sit in operationibus productorum alti voluminis vel alti valoris.
Index Contentorum
- Intellectus processus integrationis principalis
- Applicationes Industriales et Lucra Productionis
- Strategia Implantationis et Praxis Optima
-
FAQ
- Quales genera defectuum machina integrata radiographiae x cum verificatione automatica rejectionis detegere potest?
- Kā drošības skeneris aizsargā darbiniekus, kad darbojas x staru mašīna?
- Quid est typicum reditum super investitionem pro integratione rejectionis automaticae cum systemate inspectionis radiographica?