 EN


Współczesna produkcja wymaga precyzji na każdym etapie, a integracja weryfikacji automatycznego odrzucania z urządzenie do rentgenu stanowi kluczowy postęp w zakresie automatyzacji produkcji. Połączenie możliwości rzeczywistego czasu inspekcji rentgenowskiej z systemami automatycznego odrzucania eliminuje wąskie gardła związane z ręcznym sortowaniem, zmniejsza błędy ludzkie oraz zapewnia stałą jakość wyjściową. Ta integracja zmienia sposób, w jaki producenci radzą sobie z wykrywaniem wad i decydowaniem o dalszym losie produktów, stając się niezbędna dla branż od przetwórstwa spożywczego po montaż elektroniki.
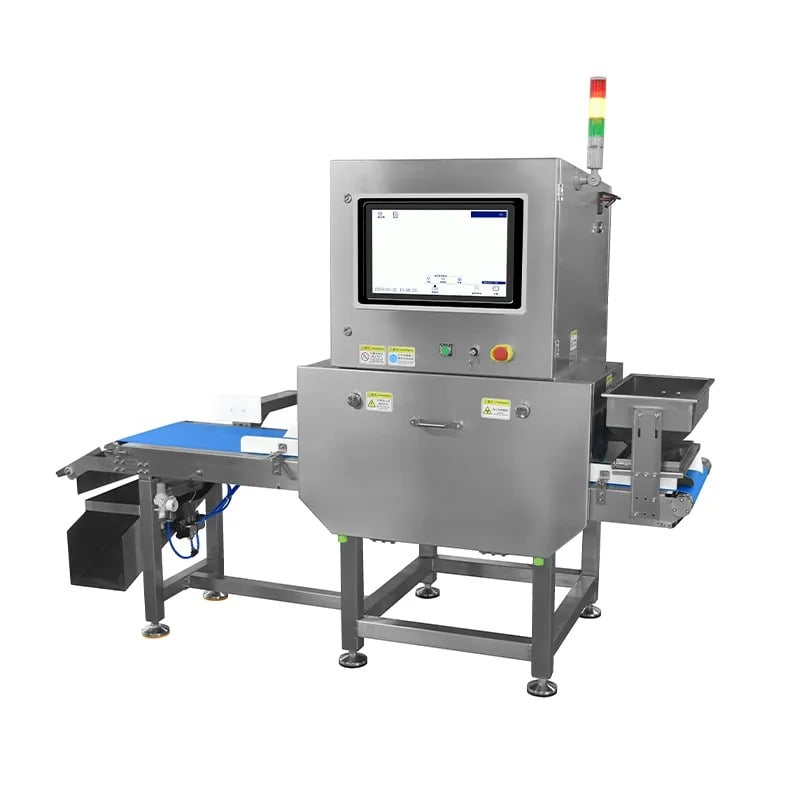
Integracja automatycznej weryfikacji odrzucania z systemami inspekcji rentgenowskiej przynosi mierzalne korzyści operacyjne. Gdy maszyny rentgenowskie wykrywają anomalie — obce ciała, wady strukturalne, różnice gęstości lub problemy z integralnością opakowań — automatyczny mechanizm odrzucania natychmiast usuwa produkty niespełniające wymagań produkty z linii produkcyjnej. Ten bezszwowy przepływ pracy zapobiega dotarciu wadliwych produktów do klientów, chroni reputację marki oraz minimalizuje ryzyko odpowiedzialności prawnej. Ponadto integracja ta dostarcza producentom danych jakościowych, które można wykorzystać w inicjatywach ciągłego doskonalenia oraz w dokumentacji zgodności z przepisami.
Zrozumienie podstawowego procesu integracji
Jak działa automatyczna weryfikacja odrzucania w połączeniu z inspekcją rentgenowską
Integracja automatycznej weryfikacji odrzucania rozpoczyna się od urządzenie do rentgenu przechwytywanie obrazów produktów w wysokiej rozdzielczości podczas ich przemieszczania się wzdłuż taśmy transportowej. Zaawansowane algorytmy analizy obrazów natychmiast oceniają każdy produkt pod kątem zaprogramowanych specyfikacji, wykrywając wszelkie wady lub zanieczyszczenia obce. Gdy system wykrywa przedmiot niezgodny z wymaganiami, aktywuje precyzyjne mechanizmy odrzucania, takie jak ejetory pneumatyczne, mechaniczne popychacze lub bramki odgałęziające, które usuwają produkt z głównego przepływu produkcji. Proces ten odbywa się w ciągu milisekund, zapewniając, że odrzucenie nastąpi przed dotarciem produktu do kolejnych etapów przetwarzania lub pakowania.
System kontrolu jakości ciągle rejestruje każde zdarzenie odrzucenia, zapisując typ wady, jej położenie, stopień poważności oraz znacznik czasu. Dane te stają się nieocenione dla inżynierów procesowych, którzy muszą identyfikować trendy, dostosowywać parametry produkcji lub badać powtarzające się problemy jakościowe. Automatyzacja zarówno etapu inspekcji, jak i etapu odrzucania pozwala producentom wyeliminować opóźnienia związane z ręcznym sortowaniem produktów oraz zmniejszyć zmienność wynikającą z decyzji podejmowanych przez ludzi. Skaner bezpieczeństwa zintegrowany w tym układzie chroni również operatorów przed narażeniem na promieniowanie rentgenowskie podczas autonomicznej pracy systemu w trakcie całej zmiany produkcyjnej.
Główne wymagania techniczne zapewniające bezproblemową integrację
Pomyślne zintegrowanie wymaga starannej synchronizacji pomiędzy prędkością wykrywania aparatu rentgenowskiego a czasem aktywacji mechanizmu odrzucania. Prędkość taśmy transportowej musi być dopasowana do czasu przetwarzania inspekcji, aby każdy produkt otrzymał wystarczający czas skanowania. Pneumatyczne systemy odrzucania zwykle wymagają infrastruktury sprężonego powietrza oraz odpowiedniej regulacji ciśnienia, aby zapewnić stałą siłę odrzucania. Koordynacja elektryczna pomiędzy systemem obrazowania, komputerem sterującym i aktuatorami odrzucania musi być bezpieczna w przypadku awarii, co oznacza, że utrata komunikacji powoduje bezpieczne wyłączenie zamiast przepuszczenia wadliwych produktów bez wykrycia.
Fizyczna instalacja wymaga precyzyjnego umieszczenia aparatu rentgenowskiego nad lub obok linii produkcyjnej oraz odpowiedniej ochrony przed promieniowaniem w celu zapewnienia bezpieczeństwa personelu pracującego w pobliżu. Komponenty skanera bezpieczeństwa muszą spełniać lokalne normy prawne dotyczące zarówno bezpieczeństwa żywności, jak i eksploatacji sprzętu przemysłowego. Integracja wymaga również niezawodnego oprogramowania, które można dostosować do rozpoznawania kryteriów wad specyficznych dla danej fabryki, regulacji progów czułości oraz komunikacji z istniejącymi systemami wykonawczymi produkcji. Właściwe szkolenie zapewnia, że operatorzy zakładu wiedzą, jak utrzymywać kalibrację urządzenia, interpretować raporty jakościowe oraz reagować na alerty systemu.
Zastosowania przemysłowe i korzyści produkcyjne
Poprawa wydajności systemu kontroli jakości
System kontrolu jakości wykorzystujący inspekcję rentgenowską z automatyczną weryfikacją odrzucania zapewnia wzrost wydajności w różnych sektorach przemysłu produkcyjnego. W produkcji żywności ta integracja pozwala wykrywać obce przedmioty, takie jak szkło, metal lub kamienie, które mogą zagrozić bezpieczeństwu konsumentów oraz spowodować naruszenia przepisów regulacyjnych. Producentom sprzętu elektronicznego ta sama technologia umożliwia identyfikację wad płytek obwodów drukowanych, błędów w umieszczaniu komponentów lub wewnętrznych pustek wpływających na niezawodność urządzeń. Producentom farmaceutycznym i nutraceutykom inspekcja rentgenowska w połączeniu z automatycznym odrzucaniem gwarantuje integralność tabletek, dokładność napełniania kapsułek oraz jakość zabezpieczenia opakowań.
Dostawcy komponentów motocyklowych integrują automatyczną weryfikację odrzucania w swoich przepływach pracy z wykorzystaniem maszyn do prześwietlania rentgenowskiego, aby wykrywać puste przestrzenie w odlewach, wady spawów oraz anomalie wymiarowe w kluczowych elementach. Te zastosowania pokazują, że inspekcja rentgenowska nie ogranicza się do powierzchownych kontroli jakości, lecz obejmuje także ocenę struktury wewnętrznej, stając się niezbędna dla produktów krytycznych pod względem bezpieczeństwa. Możliwość automatycznego odrzucania przekształca inspekcję z funkcji biernego monitoringu w aktywną bramę kontroli jakości, zapewniając, że tylko produkty zgodne z wymaganiami przechodzą do kolejnych etapów produkcji. Takie proaktywne podejście zmniejsza wskaźnik odpadów, minimalizuje koszty ponownej obróbki oraz chroni przed kosztownymi wycofaniami produktów z rynku.
Efektywność operacyjna i redukcja kosztów
Integracja automatycznej weryfikacji odrzucania z maszyną rentgenowską eliminuje pracochłonny proces ręcznego sortowania produktów, zwalniając wykwalifikowanych pracowników do wykonywania zadań o wyższej wartości, takich jak konserwacja, rozwiązywanie problemów i optymalizacja procesów. Skaner bezpieczeństwa działa nieprzerwanie bez zmęczenia, zapewniając stałą dokładność wykrywania we wszystkich zmianach. Przepustowość produkcji wzrasta, ponieważ system przetwarza produkty z prędkością linii produkcyjnej, nie powodując wąskich gardeł. Czas postoju się zmniejsza, ponieważ zautomatyzowany przepływ pracy działa niezależnie i wymaga ingerencji człowieka jedynie podczas zmiany ustawień lub w przypadku nietypowych warunków awaryjnych.
Korzyści kosztowe wykraczają poza oszczędności związane z pracą i obejmują poprawę wykorzystania aktywów oraz ograniczenie marnowania materiałów. Gdy wadliwe produkty są odrzucane natychmiast po wykryciu, a nie dopiero w późniejszym etapie produkcji lub przez klientów, finansowe skutki marnowania są minimalizowane. Dane systemu kontroli jakości ujawniają, które typy produktów lub partie produkcyjne charakteryzują się najwyższym poziomem wadliwości, umożliwiając skierowane działania korygujące, które zmniejszają przyszłe straty. Z biegiem czasu inwestycja w automatyczną weryfikację odrzuceń zwykle przynosi wysoką zwrot z inwestycji dzięki poprawie współczynnika wydajności, ograniczeniu narażenia na odpowiedzialność prawną oraz podniesieniu wskaźników satysfakcji klientów.
Strategia wdrażania i najlepsze praktyki
Planowanie projektu integracji
Pomyślne wdrożenie automatycznej weryfikacji odrzucania z wykorzystaniem maszyny rentgenowskiej rozpoczyna się od dogłębnej analizy obecnych przepływów produkcyjnych, możliwości istniejącego sprzętu oraz ograniczeń obiektu. Producentom należy jednoznacznie określić kryteria wad i ustalić parametry akceptacji zgodne ze specyfikacjami klientów oraz wymaganiami regulacyjnymi. Plan integracji musi uwzględniać prędkość taśmy transportowej, wymiary produktów, pojemność mechanizmu odrzucania oraz dostępną przestrzeń. Testy pilotażowe na ograniczonej partii produkcyjnej potwierdzają, że system poprawnie rozróżnia produkty zgodne i niezgodne przed pełnym wdrożeniem.
Zespoły projektowe powinny obejmować kierowników produkcji, inżynierów jakości oraz specjalistów ds. wyposażenia, aby zapewnić, że projekt skanera bezpieczeństwa uwzględnia potrzeby konkretnej placówki. Ustalenie realistycznych harmonogramów instalacji, kalibracji, szkolenia operatorów oraz walidacji zapobiega pośpiesznej wdrożeniu, które mogłoby zagrażać wydajności systemu. Dokumentowanie wszystkich parametrów konfiguracji, rekordów kalibracji oraz historii zmian wspiera ciągłą weryfikację zgodności i stanowi punkt odniesienia dla przyszłych aktualizacji systemu. Regularna komunikacja z dostawcami wyposażenia zapewnia dostęp do wsparcia technicznego w przypadku rozwiązywania wyzwań związanych z integracją.
Konserwacja i ciągła optymalizacja
Gdy maszyna do prześwietlania rentgenowskiego i system automatycznego odrzucania stają się sprawne, harmonogramy konserwacji zapobiegawczej chronią przed nieoczekiwanymi awariami. Codzienne czyszczenie okien rentgenowskich, weryfikacja kalibracji oraz testy funkcjonalności mechanizmu odrzucania zapewniają stałą wydajność. Operatorzy powinni monitorować raporty systemu kontroli jakości w celu wykrycia trendów wskazujących na degradację sprzętu lub odchylenia procesu. Okresowa analiza danych odrzuceń pozwala zidentyfikować możliwości dopasowania parametrów wykrywania, zmniejszenia liczby wyników fałszywie dodatnich lub poprawy dokładności klasyfikacji wad.
Metody ciągłego doskonalenia wykorzystują bogactwo danych jakościowych generowanych przez zautomatyzowaną inspekcję rentgenowską. Analiza statystyczna wzorców wad pozwala ujawnić przyczyny podstawowe, które sugerują korekty procesu produkcyjnego. Pętle sprzężenia zwrotnego między zespołami monitorującymi jakość a inżynierami procesów umożliwiają szybką reakcję na pojawiające się problemy. W miarę ewoluowania wymagań klientów lub zmiany gamy produktów konfigurację skanera bezpieczeństwa można aktualizować, aby zachować jej aktualność. Takie elastyczne podejście zapewnia, że system automatycznej weryfikacji odrzucania nadal dostarcza maksymalnej wartości przez cały okres eksploatacji, wspierając zarówno obecne potrzeby produkcyjne, jak i przyszły rozwój.
Często zadawane pytania
Jakie typy wad może wykrywać zintegrowana maszyna rentgenowska z automatyczną weryfikacją odrzucania?
System inspekcji rentgenowskiej może wykrywać obce przedmioty, takie jak metal, szkło i kamienie, wewnętrzne puste przestrzenie i wady strukturalne, zmienności gęstości oraz anomalie poziomu napełnienia, błędy rozmieszczenia komponentów oraz problemy z integralnością uszczelek opakowań. Dokładny zakres wykrywanych wad zależy od rodzaju produktu oraz zaprogramowanych progów czułości. Automatyczny mechanizm odrzucania usuwa przedmioty oznaczone przez system kontroli jakości, zapewniając, że tylko produkty zgodne z wymaganiami przechodzą dalej w procesie produkcji.
W jaki sposób skaner bezpieczeństwa chroni pracowników podczas pracy urządzenia rentgenowskiego?
Skaner bezpieczeństwa jest integralną częścią systemu maszyny rentgenowskiej, który wykrywa obecność operatora w pobliżu obszaru promieniowania i automatycznie wyłącza źródło promieniowania X w przypadku zbliżenia się osoby do strefy zabezpieczonej. Ta ochrona blokująca zapobiega przypadkowemu narażeniu i zapewnia zgodność z przepisami dotyczącymi bezpieczeństwa radiologicznego. Automatyczna obsługa zmniejsza również konieczność wchodzenia pracowników do stref niebezpiecznych podczas rutynowej produkcji, co poprawia ogólny poziom bezpieczeństwa na miejscu pracy oraz ogranicza ryzyko dla zdrowia związane z narażeniem na promieniowanie X.
Jaki jest typowy zwrot z inwestycji związany z integracją automatycznego odrzucania z systemem inspekcji rentgenowskiej?
Zwrot z inwestycji zależy od objętości produkcji, wskaźnika wadliwości oraz wartości produktu. Większość producentów osiąga zwrot nakładów w ciągu 12–36 miesięcy dzięki obniżonym kosztom pracy, mniejszemu marnowaniu materiałów, ograniczeniu zwrotów produktów przez klientów oraz uniknięciu wydatków związanych z odpowiedzialnością prawną. Dane systemu kontroli jakości wspierają ciągłe doskonalenie, co przedłuża korzyści poza okres początkowej inwestycji i sprawia, że długoterminowy wpływ finansowy jest znaczny w przypadku operacji produkcyjnych o wysokiej objętości lub wysokiej wartości produktu.
Spis treści
- Zrozumienie podstawowego procesu integracji
- Zastosowania przemysłowe i korzyści produkcyjne
- Strategia wdrażania i najlepsze praktyki
-
Często zadawane pytania
- Jakie typy wad może wykrywać zintegrowana maszyna rentgenowska z automatyczną weryfikacją odrzucania?
- W jaki sposób skaner bezpieczeństwa chroni pracowników podczas pracy urządzenia rentgenowskiego?
- Jaki jest typowy zwrot z inwestycji związany z integracją automatycznego odrzucania z systemem inspekcji rentgenowskiej?