 EN


Савремена производња захтева прецизност у свакој фази, а интеграција аутоматске верификације одбијања са рентгенска машина представља критичан напредак у аутоматизацији производње. Комбинација рентгенских инспекција у реалном времену са аутоматизованим системима одбијања елиминише масу углића ручне сортирања, смањује људске грешке и осигурава доследан квалитет излаза. Ова интеграција трансформише начин на који произвођачи управљају откривањем дефеката и распоређивањем производа, чинећи га неопходним за индустрије од прераде хране до монтаже електронике.
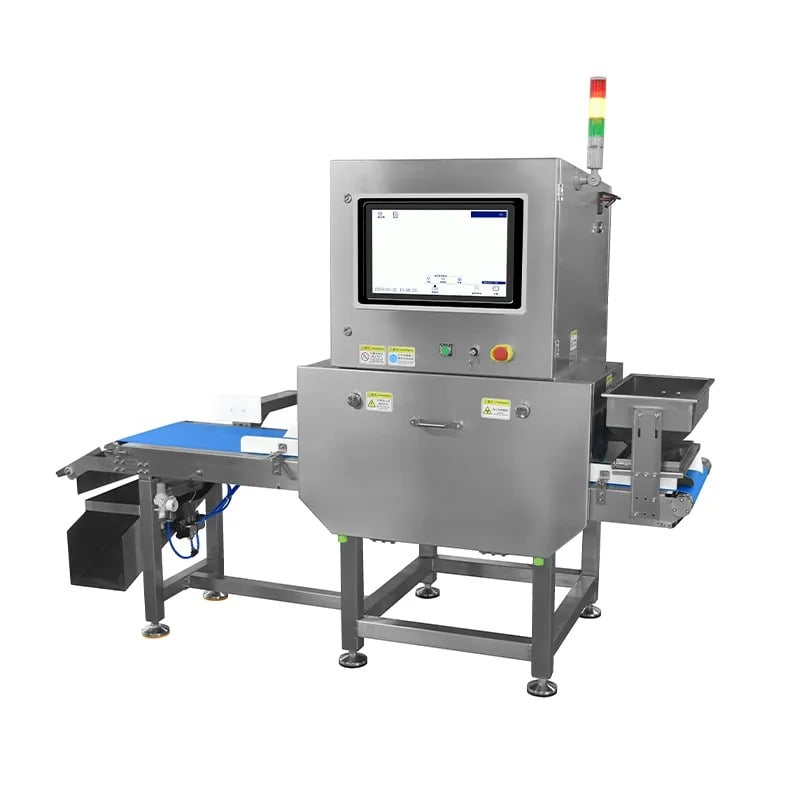
Интеграција аутоматске верификације одбијања са системом рентгенске инспекције пружа мерељиву корисност за рад. Када рентгенске машине открију аномалијестранске објекте, структурне дефекте, варијације густине или проблеме са интегритетом паковањаавтоматизовани механизам одбијања одмах уклања неконформне производи са производне линије. Овај безпрекорен радни тек спречава да неисправне ствари стигну до купаца, штити репутацију бренда и минимизује изложеност одговорности. Поред тога, ова интеграција производиоцима пружа податке о квалитету који се могу применити и који се директно користе у иницијативе континуираног побољшања и документацију о усклађености са регулативама.
Разумевање процеса интеграције основне
Како аутоматска верификација одбијања ради са рентгенском инспекцијом
Интеграција аутоматске верификације одбијања почиње са рентгенска машина снимање слика производа у високој резолуцији док се крећу дуж конвејера. Напређени алгоритми за анализу слика одмах процењују сваки производ према програмираним спецификацијама, идентификујући било какве дефекте или стране контаминате. Када систем открије несагласан производ, он покреће прецизне механизме одбацивања као што су пнеуматични избацивачи, механички гусачи или капи за преусмеравање који уклањају производ из главног производње. Овај процес се одвија у милисекундама, осигуравајући да се одбаци пре него што производ достигне операције долине или фазе паковања.
Системи контроле квалитета стално бележе сваки случај одбијања, запишући врсту, локацију, тежину и временски печат мане. Ови подаци постају непроцењиви за процесне инжењере који морају да идентификују трендове, прилагоде производне параметре или истраже повратне проблеме квалитета. Автоматизирајући и фазе инспекције и одбацивања, произвођачи елиминишу кашњења повезана са ручним сортирањем производа и смањују варијабилност која долази од људског доношења одлука. Скенер за безбедност интегрисан у ову опрему такође штити операторе спречавањем излагања рентгенском зрачењу док систем ради аутономно током производних смена.
Кључни технички захтеви за беспрекорно интегрисање
Успешна интеграција захтева пажљиво усклађивање брзине детекције рентгенске машине и времена покретања механизма одбијања. Брзина конвејера мора одговарати времену обраде инспекције како би се осигурало да сваки производ добије адекватно трајање скенирања. Пневматични системи одбијања обично захтевају инфраструктуру компресивног ваздуха и одговарајућу регулацију притиска како би се постигла конзистентна сила избацивања. Електричка координација између система за снимање, рачунара за контролу и актуатора за одбијање мора бити сигурно, што значи да сваки губитак комуникације изазива сигурно искључивање уместо да допушта да неиспитани производи прођу.
Физичка инсталација захтева прецизно постављање рентгенске машине изнад или поред производне линије, са адекватним штитњама како би се сачувало зрачење и штитило околно особље. Компоненте безбедносних скенера морају бити у складу са локалним регулаторним стандардима за безбедност хране и рад индустријске опреме. Интеграција такође захтева снажан софтвер који се може прилагодити за препознавање критеријума дефекта специфичних за објекат, прилагођавање прагова осетљивости и интерфејс са постојећим системима за извршење производње. Одређена обука осигурава да оператери инсталација разумеју како одржавати калибрацију, тумачити извештаје о квалитету и реагувати на упозорења система.
Индустријска примена и користи у производњи
Побољшање перформанси система контроле квалитета
Система контроле квалитета која се оснива рентгенским инспекцијом са аутоматском верификацијом одбијања пружа побољшање перформанси у различитим производним секторима. У производњи хране, ова интеграција открива стране објекте као што су стакло, метал или камење који би могли изазвати штету потрошачима и кршење прописа. Произвођачи електроника користе исту технологију да би идентификовали дефекте у плочама, грешке у постављању компоненти или унутрашње празнине које угрожавају поузданост. Произвођачи фармацеутских и нутрацеутских производа ослањају се на рентгенску инспекцију у комбинацији са аутоматским одбацивањем како би се осигурало интегритет таблете, тачност пуњења капсуле и квалитет печати паковања.
Достављачи аутомобила интегришу аутоматску верификацију одбијања у своје рентгенске радне токове машина како би ухватили празнине ливења, дефекте заваривања и димензионе аномалије у критичним компонентама. Ове апликације показују да рентгенска инспекција није ограничена на проверу квалитета на површини, већ се проширује на интерну структурну процену, што је чини неопходном за безбедносно критичне производе. Способност аутоматског одбијања претвара инспекцију из пасивне функције надзора у активну какавлу, осигуравајући да само усаглашени производи напредују у наредне фазе производње. Овај проактивни приступ смањује стопу лома, минимизује трошкове за поновно рађење и штити од скупих повлачења.
Оперативна ефикасност и смањење трошкова
Интегрирање аутоматске верификације одбацивања са рентгенским уређајем елиминише радно интензиван процес ручне сортирања производа, ослобађајући квалификоване раднике за послове веће вредности као што су одржавање, решавање проблема и оптимизација процеса. Скенер за безбедност ради континуирано без умора, пружајући доследну тачност откривања у свим сменама. Производња се повећава јер систем обрађује производе брзином линије без стварања вузлијих угласа. Времена простора су смањена јер аутоматизовани радни ток ради аутономно, захтевајући људску интервенцију само током промена или када се баве необичним условима грешке.
Коштене користи се протежу изван штедње радног труда и укључују побољшану коришћење имовине и смањење материјалног отпада. Када се дефектни производи одбацују одмах након откривања, а не откривају доле по вери или купци, финансијски утицај отпада се минимизује. Подаци система контроле квалитета откривају које врсте производа или производне партије имају највише стопе недостатака, што омогућава циљане корективне акције које смањују будуће губитке. У временском року, инвестиција у аутоматску верификацију одбијања обично даје снажан повратак кроз побољшани принос, смањену изложеност одговорности и побољшане метрике задовољства клијената.
Стратегија спровођења и најбоље праксе
Планирање вашег пројекта интеграције
Успешна интеграција аутоматске верификације одбацивања са рентгенским уређајем почиње темељном проценом тренутних производних радних токова, постојећих могућности опреме и ограничења објекта. Произвођачи би требали јасно дефинисати критеријуме за дефекте и успоставити параметре прихватања који су у складу са спецификацијама купца и регулаторним захтевима. План интеграције мора узети у обзир брзину конвејера, димензије производа, капацитет механизма одбијања и доступност простора. Пилотно тестирање на ограниченом производњу потврђује да систем прецизно разликује у складу са и несагласни производи пре пуног распоређивања.
Пројектни тимови треба да укључују надзорнике производње, инжењере за квалитет и стручњаке за опрему како би се осигурало да дизајн безбедносног скенера укључује потребе специфичне за објекат. Успостављање реално одређених временских рокова за инсталацију, калибрацију, обуку оператера и валидацију спречава брзо распоређивање које би могло угрозити перформансе система. Документација свих параметара конфигурације, запис калибрације и историју промена подржава текућу верификацију у складу и пружа референтну основу за будућа ажурирања система. Редовна комуникација са добављачима опреме осигурава приступ техничкој подршци када се баве изазовима интеграције.
Одрживање и континуирано оптимизација
Када се рентгенски апарат и аутоматски систем одбијања поставе у рад, графикови превентивног одржавања штите од неочекиваних неуспјеха. Рутинско чишћење рентгенских прозора, верификација калибрације и тестови функције механизма одбијања осигурају доследну перформансу. Оператори треба да прате извештаје система за контролу квалитета на трендове који указују на деградацију опреме или одлазак процеса. Периодично прегледање података о одбацивању идентификује могућности за прецизирање параметара откривања, смањење стопе лажно позитивних или побољшање тачности класификације дефекта.
Праксе континуираног побољшања користе богатство података о квалитету генерисаних аутоматизованом рентгенском инспекцијом. Статистичка анализа манера дефекта може открити коренске узроке који указују на прилагођавање производње. Односни циклуси између тимова за надзор квалитета и процесног инжењерства омогућавају брз одговор на појављене проблеме. Како се захтеви клијената развијају или линије производа мењају, конфигурација безбедносних скенера може бити ажурирана како би се одржала релевантност. Овај адаптивни приступ осигурава да систем аутоматске верификације одбијања настави да пружа максималну вредност током свог радног живота, подржавајући тренутне потребе производње и будући раст.
Често постављене питања
Које врсте недостатака може открити интегрисани рентгенски апарат са аутоматском верификацијом одбијања?
Систем рентгенске инспекције може идентификовати стране објекте као што су метал, стакло и камење, унутрашње празнине и структурне дефекте, варијације густине и аномалије нивоа попуњавања, грешке у постављању компоненти и проблеме са интегритетом печати паковања. Специфични откривени дефекти зависе од врсте производа и програмираних прагова осетљивости. Механизам аутоматског одбијања уклања производе које је означио систем контроле квалитета, осигуравајући да само производи који су у складу настављају производњу.
Како безбедносни скенер штити раднике током рада рентгенске машине?
Скенер за безбедност је интегрална компонента система рентгенске машине који открива присуство оператера у близини зоне зрачења и аутоматски онемогућава извор рентгенских зрака ако се неко приближи заштићеној зони. Ова заштита од блокирања спречава случајну излагање и осигурава у складу са прописима о безбедности од зрачења. Автоматизована операција такође смањује потребу за радницима да уђу у опасне области током рутинске производње, повећавајући општу безбедност на радном месту и смањујући здравствене ризике повезане са излагањем рентгенским зрацима.
Који је типичан повратак инвестиције за интеграцију аутоматског одбијања са системом рентгенске инспекције?
Повратност инвестиције зависи од обима производње, стопе дефекта и вредности производа. Већина произвођача остварује повраћај новца у року од 12 до 36 месеци смањењем трошкова радног труда, смањењем отпада материјала, смањењем поврата клијента и избегавањем трошкова за одговорност. Подаци о систему контроле квалитета подржавају континуирано побољшање које проширује користи изван почетне инвестиције, чинећи дугорочни финансијски утицај значајним за операције са великим обимом или високом вредношћу производа.