 EN


La fabricación moderna exige precisión en cada etapa, y la integración de la verificación automática de rechazo con una máquina de rayos X representa un avance fundamental en la automatización de la producción. La combinación de capacidades de inspección en tiempo real mediante rayos X con sistemas de rechazo automatizados elimina cuellos de botella en la clasificación manual, reduce los errores humanos y asegura una calidad constante en la producción. Esta integración transforma la forma en que los fabricantes gestionan la detección de defectos y la disposición de los productos, convirtiéndose en un elemento esencial para industrias tan diversas como el procesamiento de alimentos y el ensamblaje de electrónica.
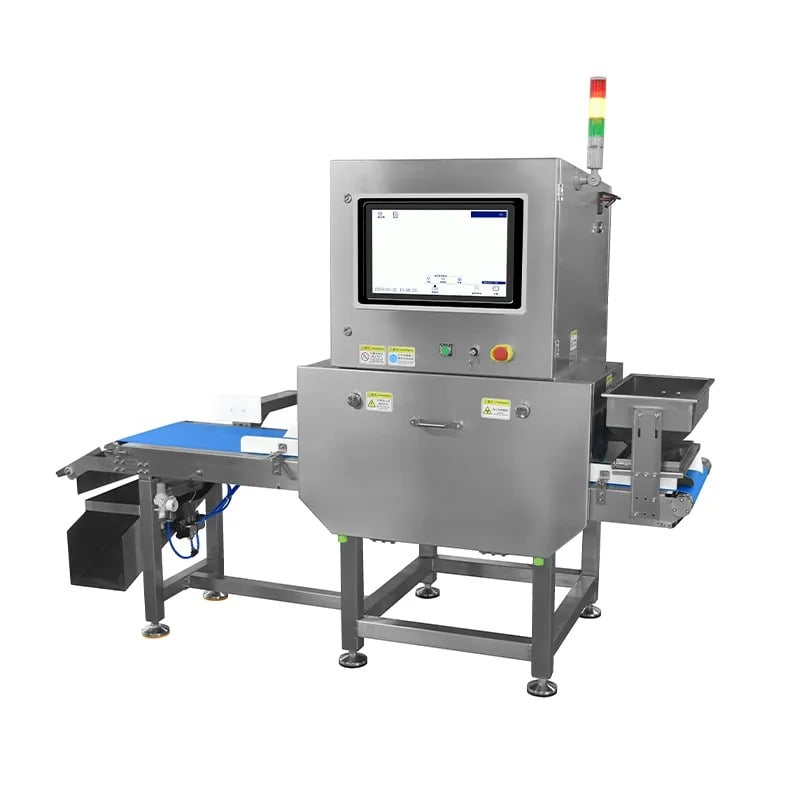
La integración de la verificación automática de rechazo con los sistemas de inspección por rayos X aporta beneficios operativos cuantificables. Cuando las máquinas de rayos X detectan anomalías —objetos extraños, defectos estructurales, variaciones de densidad o problemas de integridad del empaque— el mecanismo automático de rechazo elimina inmediatamente los artículos no conformes productos de la línea de producción. Este flujo de trabajo sin interrupciones evita que los artículos defectuosos lleguen a los clientes, protege la reputación de la marca y reduce al mínimo la exposición a responsabilidades legales. Además, esta integración brinda a los fabricantes datos de calidad accionables que se incorporan directamente a iniciativas de mejora continua y a la documentación requerida para el cumplimiento normativo.
Comprensión del proceso básico de integración
Cómo funciona la verificación automática de rechazo junto con la inspección por rayos X
La integración de la verificación automática de rechazo comienza con la máquina de rayos X capturando imágenes de alta resolución de los productos mientras se desplazan a lo largo de la cinta transportadora. Algoritmos avanzados de análisis de imágenes evalúan al instante cada producto según las especificaciones programadas, identificando cualquier defecto o contaminante extraño. Cuando el sistema detecta un artículo no conforme, activa mecanismos de rechazo precisos, como eyectores neumáticos, empujadores mecánicos o compuertas desviadoras, que retiran el producto del flujo principal de producción. Este proceso ocurre en milisegundos, garantizando que el rechazo tenga lugar antes de que el producto llegue a operaciones posteriores o a las etapas de empaque.
El sistema de control de calidad registra continuamente cada evento de rechazo, anotando el tipo de defecto, su ubicación, su gravedad y la marca de tiempo. Estos datos resultan invaluables para los ingenieros de procesos, quienes necesitan identificar tendencias, ajustar los parámetros de producción o investigar problemas de calidad recurrentes. Al automatizar tanto las fases de inspección como de rechazo, los fabricantes eliminan los retrasos asociados con la clasificación manual de productos y reducen la variabilidad derivada de la toma de decisiones humana. El escáner de seguridad integrado en esta configuración también protege a los operadores al evitar su exposición a la radiación de rayos X mientras el sistema opera de forma autónoma durante los turnos de producción.
Requisitos técnicos clave para una integración sin interrupciones
Una integración exitosa requiere una alineación cuidadosa entre la velocidad de detección de la máquina de rayos X y el momento de activación del mecanismo de rechazo. La velocidad del transportador debe coincidir con el tiempo de procesamiento de la inspección para garantizar que cada producto reciba una duración adecuada de escaneo. Los sistemas neumáticos de rechazo suelen requerir una infraestructura de aire comprimido y una regulación adecuada de la presión para lograr una fuerza de expulsión constante. La coordinación eléctrica entre el sistema de imagen, la computadora de control y los actuadores de rechazo debe ser a prueba de fallos, lo que significa que cualquier pérdida de comunicación desencadena una parada segura, en lugar de permitir que productos defectuosos pasen sin ser detectados.
La instalación física exige una colocación precisa de la máquina de rayos X sobre o al lado de la línea de producción, con blindaje adecuado para contener la radiación y proteger al personal cercano. Los componentes del escáner de seguridad deben cumplir con las normas reglamentarias locales tanto en materia de seguridad alimentaria como de operación de equipos industriales. La integración también requiere un software robusto que pueda personalizarse para reconocer los criterios específicos de defectos de la instalación, ajustar los umbrales de sensibilidad e interactuar con los sistemas existentes de ejecución de la fabricación. Una formación adecuada garantiza que los operadores de la planta comprendan cómo mantener la calibración, interpretar los informes de calidad y responder a las alertas del sistema.
Aplicaciones Industriales y Beneficios de Producción
Mejora del rendimiento del sistema de control de calidad
El sistema de control de calidad impulsado por la inspección con rayos X y verificación automática de rechazo ofrece mejoras de rendimiento en diversos sectores manufactureros. En la producción alimentaria, esta integración detecta objetos extraños, como vidrio, metal o piedras, que podrían causar daños a los consumidores y violaciones normativas. Los fabricantes de electrónica utilizan la misma tecnología para identificar defectos en placas de circuito, errores en la colocación de componentes o vacíos internos que comprometen la fiabilidad. Los productores farmacéuticos y nutracéuticos confían en la inspección con rayos X combinada con rechazo automático para garantizar la integridad de los comprimidos, la precisión del llenado de cápsulas y la calidad de los sellos de empaque.
Los proveedores del sector automotriz integran la verificación automática de rechazo en sus flujos de trabajo con máquinas de rayos X para detectar huecos en fundiciones, defectos en soldaduras y anomalías dimensionales en componentes críticos. Estas aplicaciones demuestran que la inspección por rayos X no se limita a controles de calidad superficiales, sino que abarca también la evaluación estructural interna, lo que la convierte en indispensable para productos cuya seguridad es crítica. La capacidad de rechazo automático transforma la inspección de una función pasiva de monitoreo en una puerta activa de control de calidad, garantizando que únicamente los productos conformes avancen a las siguientes etapas de producción. Este enfoque proactivo reduce las tasas de desecho, minimiza los costos de retrabajo y protege contra retiradas del mercado costosas.
Eficiencia operativa y reducción de costos
La integración de la verificación automática de rechazos con una máquina de rayos X elimina el proceso laborioso de clasificación manual de productos, liberando a los trabajadores cualificados para tareas de mayor valor, como el mantenimiento, la resolución de problemas y la optimización de procesos. El escáner de seguridad opera de forma continua sin fatiga, ofreciendo una precisión constante en la detección durante todos los turnos. La capacidad de producción aumenta porque el sistema procesa los productos a la velocidad de la línea sin generar cuellos de botella. El tiempo de inactividad se reduce, ya que el flujo de trabajo automatizado funciona de forma autónoma y solo requiere intervención humana durante los cambios de formato o al abordar condiciones de fallo inusuales.
Los beneficios económicos van más allá del ahorro en mano de obra e incluyen una mejor utilización de los activos y una reducción del desperdicio de materiales. Cuando los productos defectuosos se rechazan inmediatamente tras su detección, en lugar de identificarse más adelante en la cadena de producción o por parte de los clientes, el impacto financiero del desperdicio se minimiza. Los datos del sistema de control de calidad revelan qué tipos de productos o lotes de producción presentan las tasas más altas de defectos, lo que permite aplicar acciones correctivas específicas para reducir pérdidas futuras. Con el tiempo, la inversión en la verificación automática de rechazos suele generar un sólido retorno gracias a un mayor rendimiento, una menor exposición a responsabilidades legales y métricas mejoradas de satisfacción del cliente.
Estrategia de implementación y mejores prácticas
Planificación de su proyecto de integración
La integración exitosa de la verificación automática de rechazo con una máquina de rayos X comienza con una evaluación exhaustiva de los flujos de trabajo actuales de producción, las capacidades del equipo existente y las restricciones de la instalación. Los fabricantes deben definir claramente los criterios de defecto y establecer parámetros de aceptación que se alineen con las especificaciones del cliente y los requisitos reglamentarios. El plan de integración debe tener en cuenta la velocidad del transportador, las dimensiones del producto, la capacidad del mecanismo de rechazo y la disponibilidad de espacio. Las pruebas piloto en una serie limitada de producción validan que el sistema distinga con precisión entre productos conformes y no conformes antes de su implementación a escala completa.
Los equipos de proyecto deben incluir supervisores de producción, ingenieros de calidad y especialistas en equipos para garantizar que el diseño del escáner de seguridad incorpore las necesidades específicas de la instalación. Establecer cronogramas realistas para la instalación, la calibración, la capacitación de los operadores y la validación evita una implementación apresurada que podría comprometer el rendimiento del sistema. La documentación de todos los parámetros de configuración, los registros de calibración y el historial de cambios respalda la verificación continua del cumplimiento y proporciona una línea de base de referencia para futuras actualizaciones del sistema. La comunicación regular con los proveedores de equipos garantiza el acceso al soporte técnico al abordar desafíos de integración.
Mantenimiento y optimización continua
Una vez que la máquina de rayos X y el sistema automático de rechazo estén operativos, los programas de mantenimiento preventivo protegen contra fallos inesperados. La limpieza rutinaria de las ventanas de rayos X, la verificación de la calibración y las pruebas funcionales del mecanismo de rechazo garantizan un rendimiento constante. Los operadores deben supervisar los informes del sistema de control de calidad para detectar tendencias que sugieran una degradación del equipo o una desviación del proceso. La revisión periódica de los datos de rechazo identifica oportunidades para ajustar los parámetros de detección, reducir las tasas de falsos positivos o mejorar la precisión de la clasificación de defectos.
Las prácticas de mejora continua aprovechan la abundancia de datos de calidad generados por la inspección automática con rayos X. El análisis estadístico de los patrones de defectos puede revelar las causas fundamentales que sugieren ajustes en la producción. Los bucles de retroalimentación entre los equipos de monitoreo de calidad y de ingeniería de procesos permiten una respuesta rápida ante problemas emergentes. A medida que evolucionan los requisitos de los clientes o cambian las líneas de productos, la configuración del escáner de seguridad puede actualizarse para mantener su pertinencia. Este enfoque adaptable garantiza que el sistema automático de verificación de rechazo siga aportando el máximo valor durante toda su vida operativa, apoyando tanto las necesidades actuales de producción como el crecimiento futuro.
Preguntas frecuentes
¿Qué tipos de defectos puede detectar una máquina integrada de rayos X con verificación automática de rechazo?
Un sistema de inspección por rayos X puede identificar objetos extraños como metal, vidrio y piedras, vacíos internos y defectos estructurales, variaciones de densidad y anomalías en el nivel de llenado, errores en la colocación de componentes y problemas de integridad en los sellos del empaque. Los defectos específicos detectados dependen del tipo de producto y de los umbrales de sensibilidad programados. El mecanismo automático de rechazo elimina los artículos marcados por el sistema de control de calidad, garantizando que solo los productos conformes continúen en la línea de producción.
¿Cómo protege el escáner de seguridad a los trabajadores durante la operación de la máquina de rayos X?
El escáner de seguridad es un componente integral del sistema de máquina de rayos X que detecta la presencia del operador cerca del área de radiación y desactiva automáticamente la fuente de rayos X si alguien se acerca a la zona blindada. Esta protección por interbloqueo evita la exposición accidental y garantiza el cumplimiento de las normativas de seguridad radiológica. La operación automatizada también reduce la necesidad de que los trabajadores ingresen a zonas peligrosas durante la producción rutinaria, mejorando así la seguridad general en el lugar de trabajo y reduciendo los riesgos para la salud asociados con la exposición a rayos X.
¿Cuál es el retorno típico de la inversión al integrar la exclusión automática con un sistema de inspección por rayos X?
El retorno de la inversión depende del volumen de producción, las tasas de defectos y el valor del producto. La mayoría de los fabricantes logran la recuperación de la inversión en un plazo de 12 a 36 meses mediante la reducción de los costos laborales, menor desperdicio de materiales, disminución de devoluciones por parte de los clientes y gastos evitados por responsabilidad legal. Los datos del sistema de control de calidad respaldan la mejora continua, lo que amplía los beneficios más allá de la inversión inicial, haciendo que el impacto financiero a largo plazo sea considerable para operaciones de productos de alto volumen o alto valor.
Tabla de contenidos
- Comprensión del proceso básico de integración
- Aplicaciones Industriales y Beneficios de Producción
- Estrategia de implementación y mejores prácticas
-
Preguntas frecuentes
- ¿Qué tipos de defectos puede detectar una máquina integrada de rayos X con verificación automática de rechazo?
- ¿Cómo protege el escáner de seguridad a los trabajadores durante la operación de la máquina de rayos X?
- ¿Cuál es el retorno típico de la inversión al integrar la exclusión automática con un sistema de inspección por rayos X?