 EN
دستگاه تشخیص فلز و دستگاه وزنسنجی کنترلی: ترکیبی یا جداگانه؟
آشکارسازی فلز و وزنسنجی دو عملکرد مجزا هستند. میتوانید آنها را بهصورت یک واحد یکپارچه خریداری کرده و در یک نقطه از خط نصب کنید، یا دو دستگاه را جداگانه خریداری کرده و هر کدام را در جای مناسب خود در فرآیند خود ادغام کنید. قسمت سختافزاری تنها نیمه کوچک این تصمیم است؛ تعداد دفعات ادغام، نیمه بزرگتر آن است.
آنچه بین آنها انتخاب میکنید
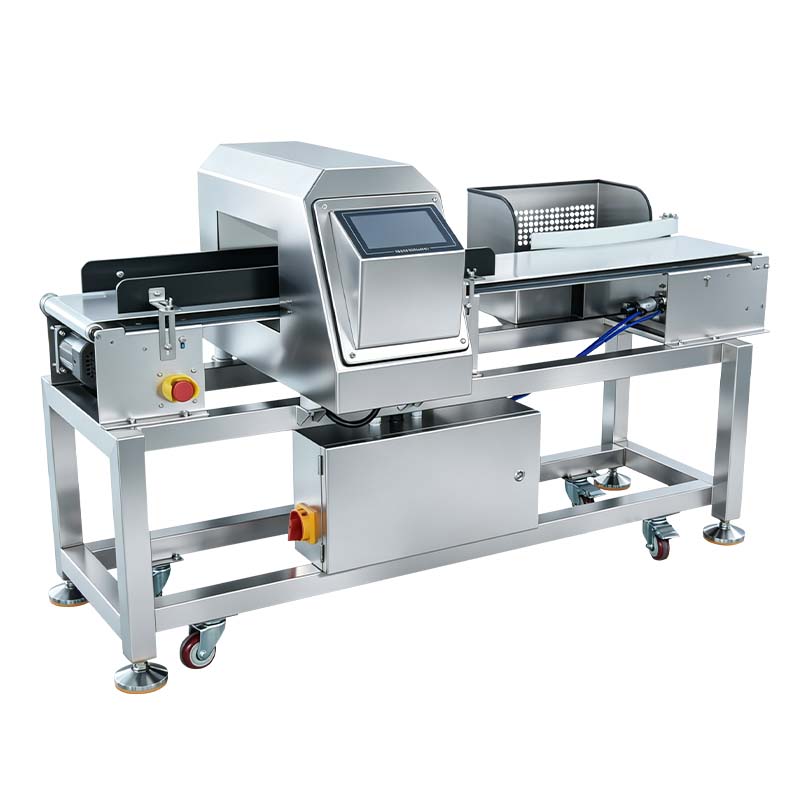
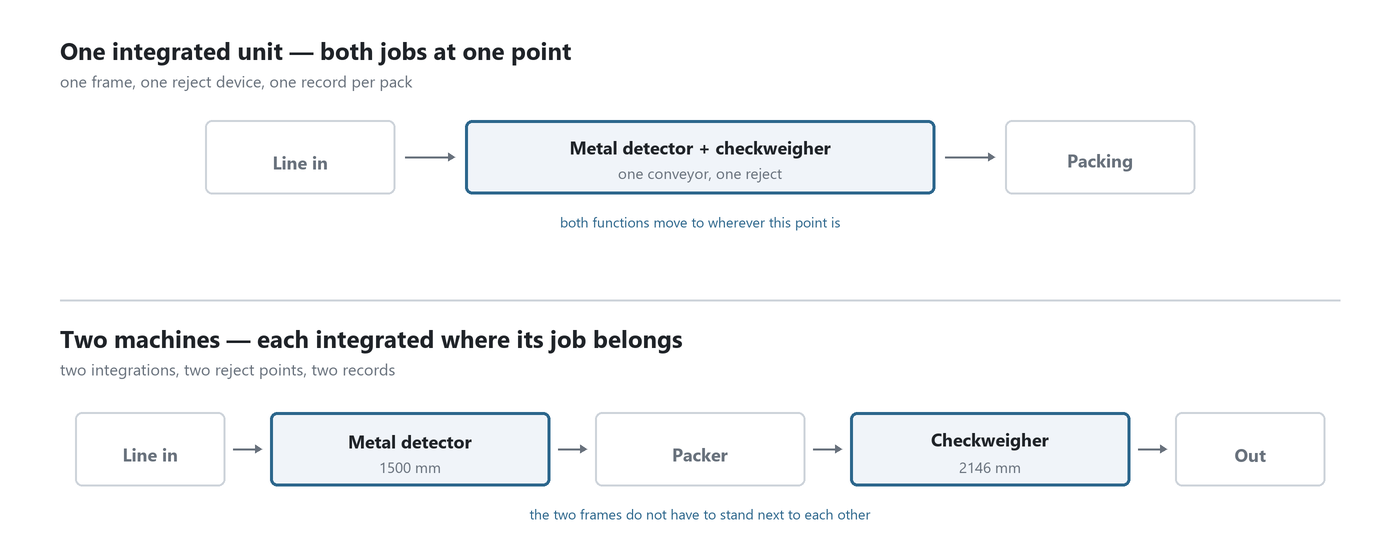
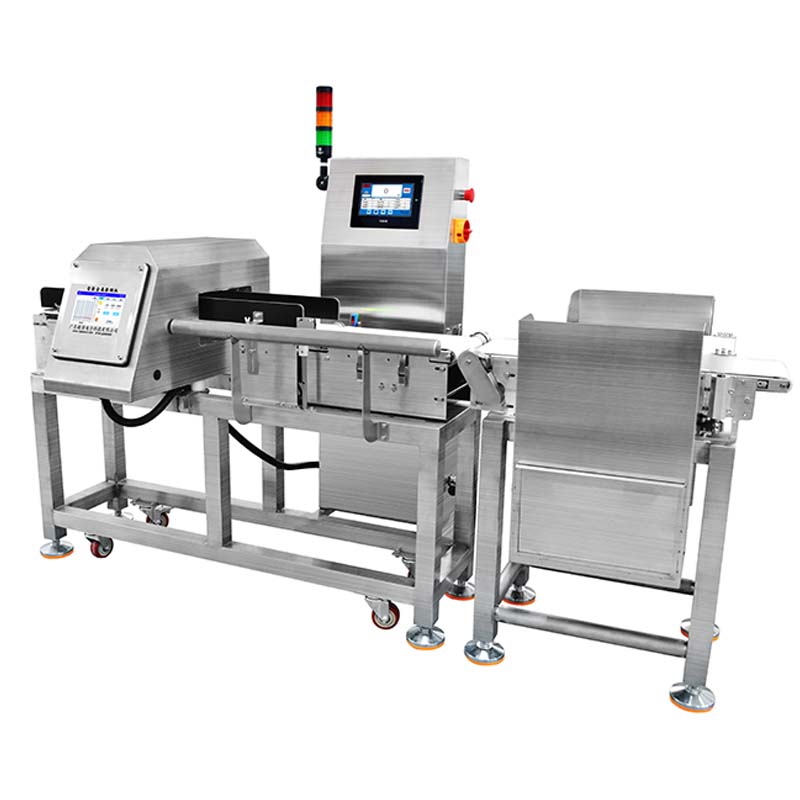
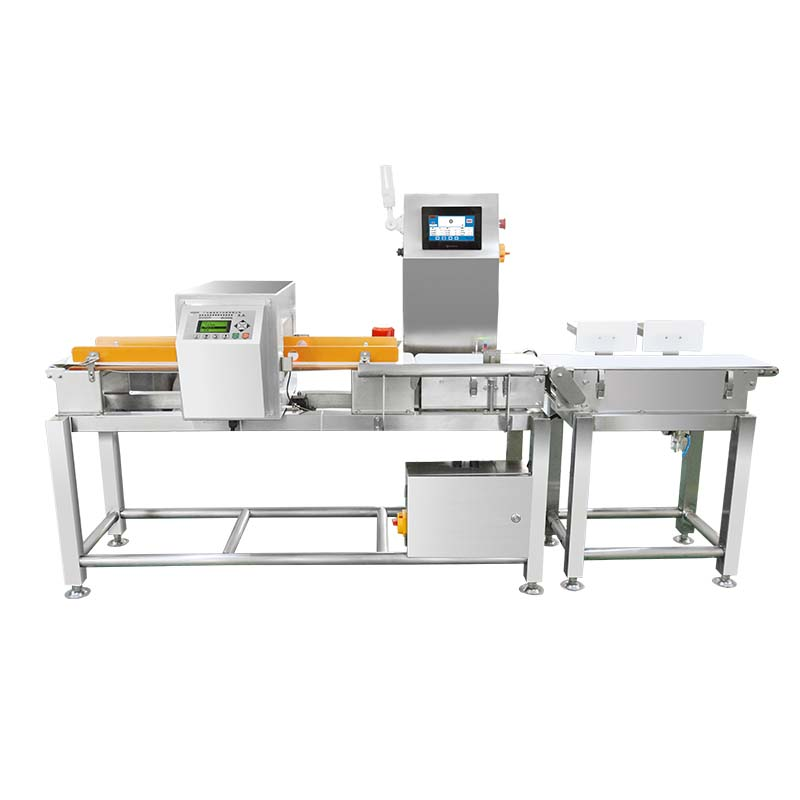
یک واحد یکپارچه: الف فلز شناس و دستگاه وزنسنجی که بهصورت یک دستگاه فروخته میشوند و معمولاً یک نوار نقاله، یک دستگاه ردکردن و یک صفحه نمایش را به اشتراک میگذارند. این واحد در یک نقطه نصب میشود، بنابراین هر دو عملکرد در همان نقطه اجرا میشوند. نمودار را بررسی کنید: برخی از واحدها دو نوار نقاله دارند که یعنی دو دستگاه روی یک پایه.
دو دستگاه، بهصورت جداگانه ادغامشده: آشکارساز در جایی قرار میگیرد که تشخیص لازم است، معمولاً پیش از بستهبندیکننده؛ و وزنسنج در جایی که وزن تأیید میشود، معمولاً پس از آن. هر کدام منبع تغذیهٔ خود، هوای فشردهٔ خود، دستگاه رد کردن محصول و سیستم ثبت داده را دارند. اگر این دو دستگاه در نهایت کنار هم قرار گیرند، این امر ناشی از انتخاب طرحریزی است، نه الزام فنی.
| معیار | دستگاههای جداگانه | واحد یکپارچه |
|---|---|---|
| قرارگاه | هر کدام در جایی که عملکردشان لازم است | یک نقطه، ثابت |
| طول کف | مجموع طول هر دو قاب | یک قاب، کوتاهتر از مجموع |
| درایوهای تسمهای | دو عدد، بهصورت جداگانه نصبشده | معمولاً یک عدد |
| دستگاههای رد کردن محصول | دو | یک |
| صفحه نمایش | دو | یک |
| توان | دو تأمینکننده | یک تأمینکننده |
| هنگامی که یک طرف متوقف میشود | طرف دیگر ادامه میدهد | هر دو متوقف میشوند |
طول خط: عددی که هیچکس آن را ذکر نمیکند
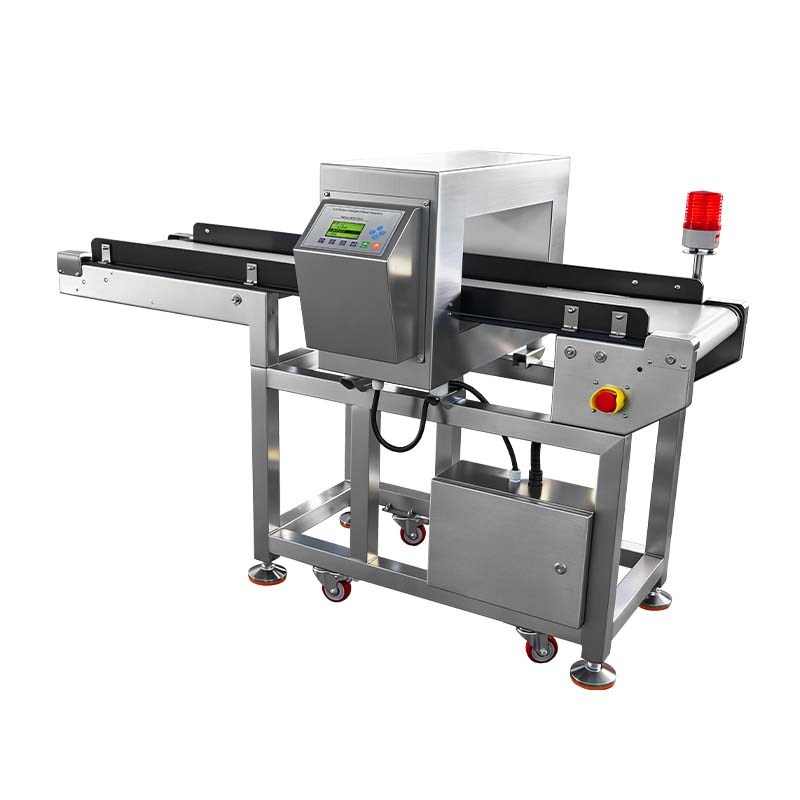
یک دستگاه تشخیص فلز و یک دستگاه کنترل وزن از مجموعهٔ خودمان را انتخاب کنید: سیکیو-وایدبلیو۹۱۰کی ابعاد آن ۱۵۰۰ × ۸۵۰ × ۹۵۰ میلیمتر است و CQ-YWXP400 ۲۱۴۶ × ۱۱۱۰ × ۱۲۳۱ میلیمتر است. از ابتدا تا انتهای آن، بدون در نظر گرفتن فاصلهٔ بین آنها و بدون در نظر گرفتن هر ایستگاه رد شدهای، ۳۶۴۶ میلیمتر — یعنی ۳٫۶۵ متر — میشود. این مجموع فقط زمانی اهمیت دارد که آنها را در کنار هم نصب کنید؛ در مراحل مختلف فرآیند، هزینهٔ ادغام دوم محاسبه میشود.
قرار دادن سیکیو-وایدبلیو۶۰۴۰ در صورت قرار دادن سیستم اشعهٔ ایکس در جلو، طول کل به ۴۳۶۶ میلیمتر میرسد، زیرا این قاب ۲۲۲۰ میلیمتر طول دارد.
تشخیصدهندهٔ فلز و دستگاه وزنسنج روی یک قاب کوتاهتر از آن مجموع هستند، اما رایگان نیستند: طول آنها بستگی به اندازهٔ تونل و عرض نوار نقاله دارد، بنابراین لطفاً نقشهٔ آن را درخواست کنید.
سرعت نوار تشخیصدهنده، همان سرعت خط تولید است.
مدل ۹۱۰K با سرعت ۲۵ تا ۳۰ متر بر دقیقه کار میکند و این سرعت در حالت تحویلدادهشده قابل تنظیم نیست. در صورت نیاز خریدار به تغییر سرعت، میتوان یک کنترلکنندهٔ سرعت نصب کرد، اما این گزینه باید همراه با ماشین سفارش داده شود و نه اینکه کسی در محل بتواند آن را تغییر دهد. مدل XP400 از پیشتنظیمشده، سرعتی بین ۱۰ تا ۶۰ متر بر دقیقه را پشتیبانی میکند.
دو قطعه را بهصورت سری قرار دهید تا خط درون نوار شناساگر جریان یابد. اگر محصول باید با سرعت کمتر از ۲۵ متر بر دقیقه یا بیشتر از ۳۰ متر بر دقیقه عبور کند، محدودیت در شناساگر فلز اعمال میشود و در سفارش خرید (پورچیز آردر) تعیین میگردد، نه در زمان راهاندازی. نوار کندتر تنها زمان بیشتری برای سلول بار روی بسته فراهم میکند، نه کمتر.
در یک قاب، بخشها یک نوار نقالهٔ مشترک دارند؛ بنابراین تنها سرعتی که قاب برای کار با آن طراحی شده است، عدد مورد نظر است: یک دستگاه برای مشخصسازی بهجای دو دستگاه. این وضعیت هم به نفع یک واحد است — و هم علیه آن: قاب انعطافپذیری کمترین بخش را به ارث میبرد.
دو دستگاه ردکننده، دو مکان برای از دست دادن بسته
در جفت شناساگر فلز و وزنسنج، مدل ۹۱۰K بستهها را بر اساس وجود فلز رد میکند و مدل XP400 بر اساس وزن. دو معیار، دو دستگاه، دو ظرف پذیرنده، دو نقطهٔ جداگانهٔ تخلیهٔ هوایی و دو مورد جداگانهٔ قابل بررسی.
یک دستگاه تشخیصدهندهٔ فلز و یک دستگاه کنترلکنندهٔ وزن روی یک قاب میتوانند همچنان دو دستگاه ردکننده را پشتیبانی کنند، یا یک دستگاه که هر دو معیار را برآورده میسازد — اما این تصمیمی است که در حوزهٔ سیستمهای کنترلی گرفته میشود. اینکه چه کسی تصمیم میگیرد و به چه ترتیبی، باید بهصورت دقیق ثبت شود.
به هر حال، پرسش از سوی ما راهنمای سیستم ردکننده دوباره مطرح میشود: آیا هر گونه تأییدی وجود دارد که بستهٔ مورد نظر واقعاً خط تولید را ترک کرده است؟ یک خط تولید با دو نقطهٔ رد، دو برابر جایی دارد که یک بستهٔ ردشده بدون توجه ماندنی باشد.
برق، هوای فشرده و قطعاتی که دو بار خریداری میشوند
مدل ۹۱۰K در ولتاژ ۲۲۰ ولت، ۱۲۰ وات توان مصرف میکند؛ مدل XP400، ۴۰۰ وات توان مصرف میکند؛ و در یک خط تولید که شامل هر دو دستگاه تشخیصدهندهٔ فلز و کنترلکنندهٔ وزن است، مجموع مصرف انرژی ۵۲۰ وات میشود — اما این جایی نیست که هزینهها واقعاً صرف میشوند.
هزینهٔ تکرارشونده در قطعاتی است که دو بار خریداری میشوند: نوارهای نقاله، دستورالعملها، سنسورهای یدکی و بازههای زمانی خدمات فنی.
طراحیهای مربوط به هوای فشرده معمولاً باعث ایجاد مشکل میشوند. ردکنندهٔ پنوماتیک XP400 در فشار ۰٫۶ تا ۱ مگاپاسکال مشخص شده است؛ اگر هر دو دستگاه بهصورت پنوماتیک عمل کنند، دو خط هوای فشرده لازم است، نه یکی — و معمولاً خط دوم همان است که هیچکس پیشبینیاش نکرده است.
گاهی اوقات استفاده از دستگاههای جداگانه پاسخ مناسبتری است.
یک دستگاه تشخیص فلز و یک دستگاه کنترل وزن هنگامی بهصورت جداگانه نصب میشوند که:
- قبلاً یکی از این دو دستگاه را دارید و بهدرستی کار میکند.
- وظایف آنها متفاوت است: دستگاه کنترل وزن، ۶۰ بسته در دقیقه از یک محصول را بررسی میکند، در حالی که دستگاه تشخیص فلز تنها بستههای خط تولید دوم را بررسی میکند.
- میخواهید یکی از دستگاهها را جایگزین یا ارتقا دهید بدون اینکه دستگاه دیگر را تحت تأثیر قرار دهید.
- میخواهید سیستم تشخیص فلز بهطور مداوم فعال بماند، حتی زمانی که دستگاه کنترل وزن برای کالیبراسیون خاموش است.
هنگامی که یک دستگاه ترکیبی گزینهی بهتری است
- محدودیت فضای کف است، نه ظرفیت تولید.
- یک نقطهی رد کافی برای محصول است.
- میخواهید برای هر بسته تنها یک سوابق ثبت شود، نه دو سوابق.
- میخواهید برای اپراتور تنها یک صفحهنمایش وجود داشته باشد و تنها یک موضوع برای آموزش — که معمولاً دلیل اصلی قرار گرفتن دستگاه تشخیص فلز و دستگاه کنترل وزن روی یک پایه است.
چهار پرسش که مسئله را حل میکند
پیش از آنکه تصمیم بگیرید آشکارساز فلز و دستگاه کنترل وزن را روی یک قاب یا دو قاب جداگانه نصب کنید، این موارد را تعیین کنید.
- هر کدام از این عملکردها در کجای فرآیند قرار میگیرند؟ در یک نقطهٔ مشترک، یا در دو نقطهٔ جدا از هم؟
- سرعت نوار حمل شما در عمل چقدر خواهد بود؟ هر سرعتی خارج از محدودهٔ ۲۵ تا ۳۰ متر بر دقیقه، نیازمند نصب کنترلکنندهٔ سرعت در سفارش است — نه تنها یک تنظیم قابل تغییر در آینده.
- چند نقطهٔ رد میتوانید در هر شیفت سرویسدهی و تأیید کنید؟ دو ظرف رد، به معنای دو وظیفهٔ جداگانه در هر شیفت است.
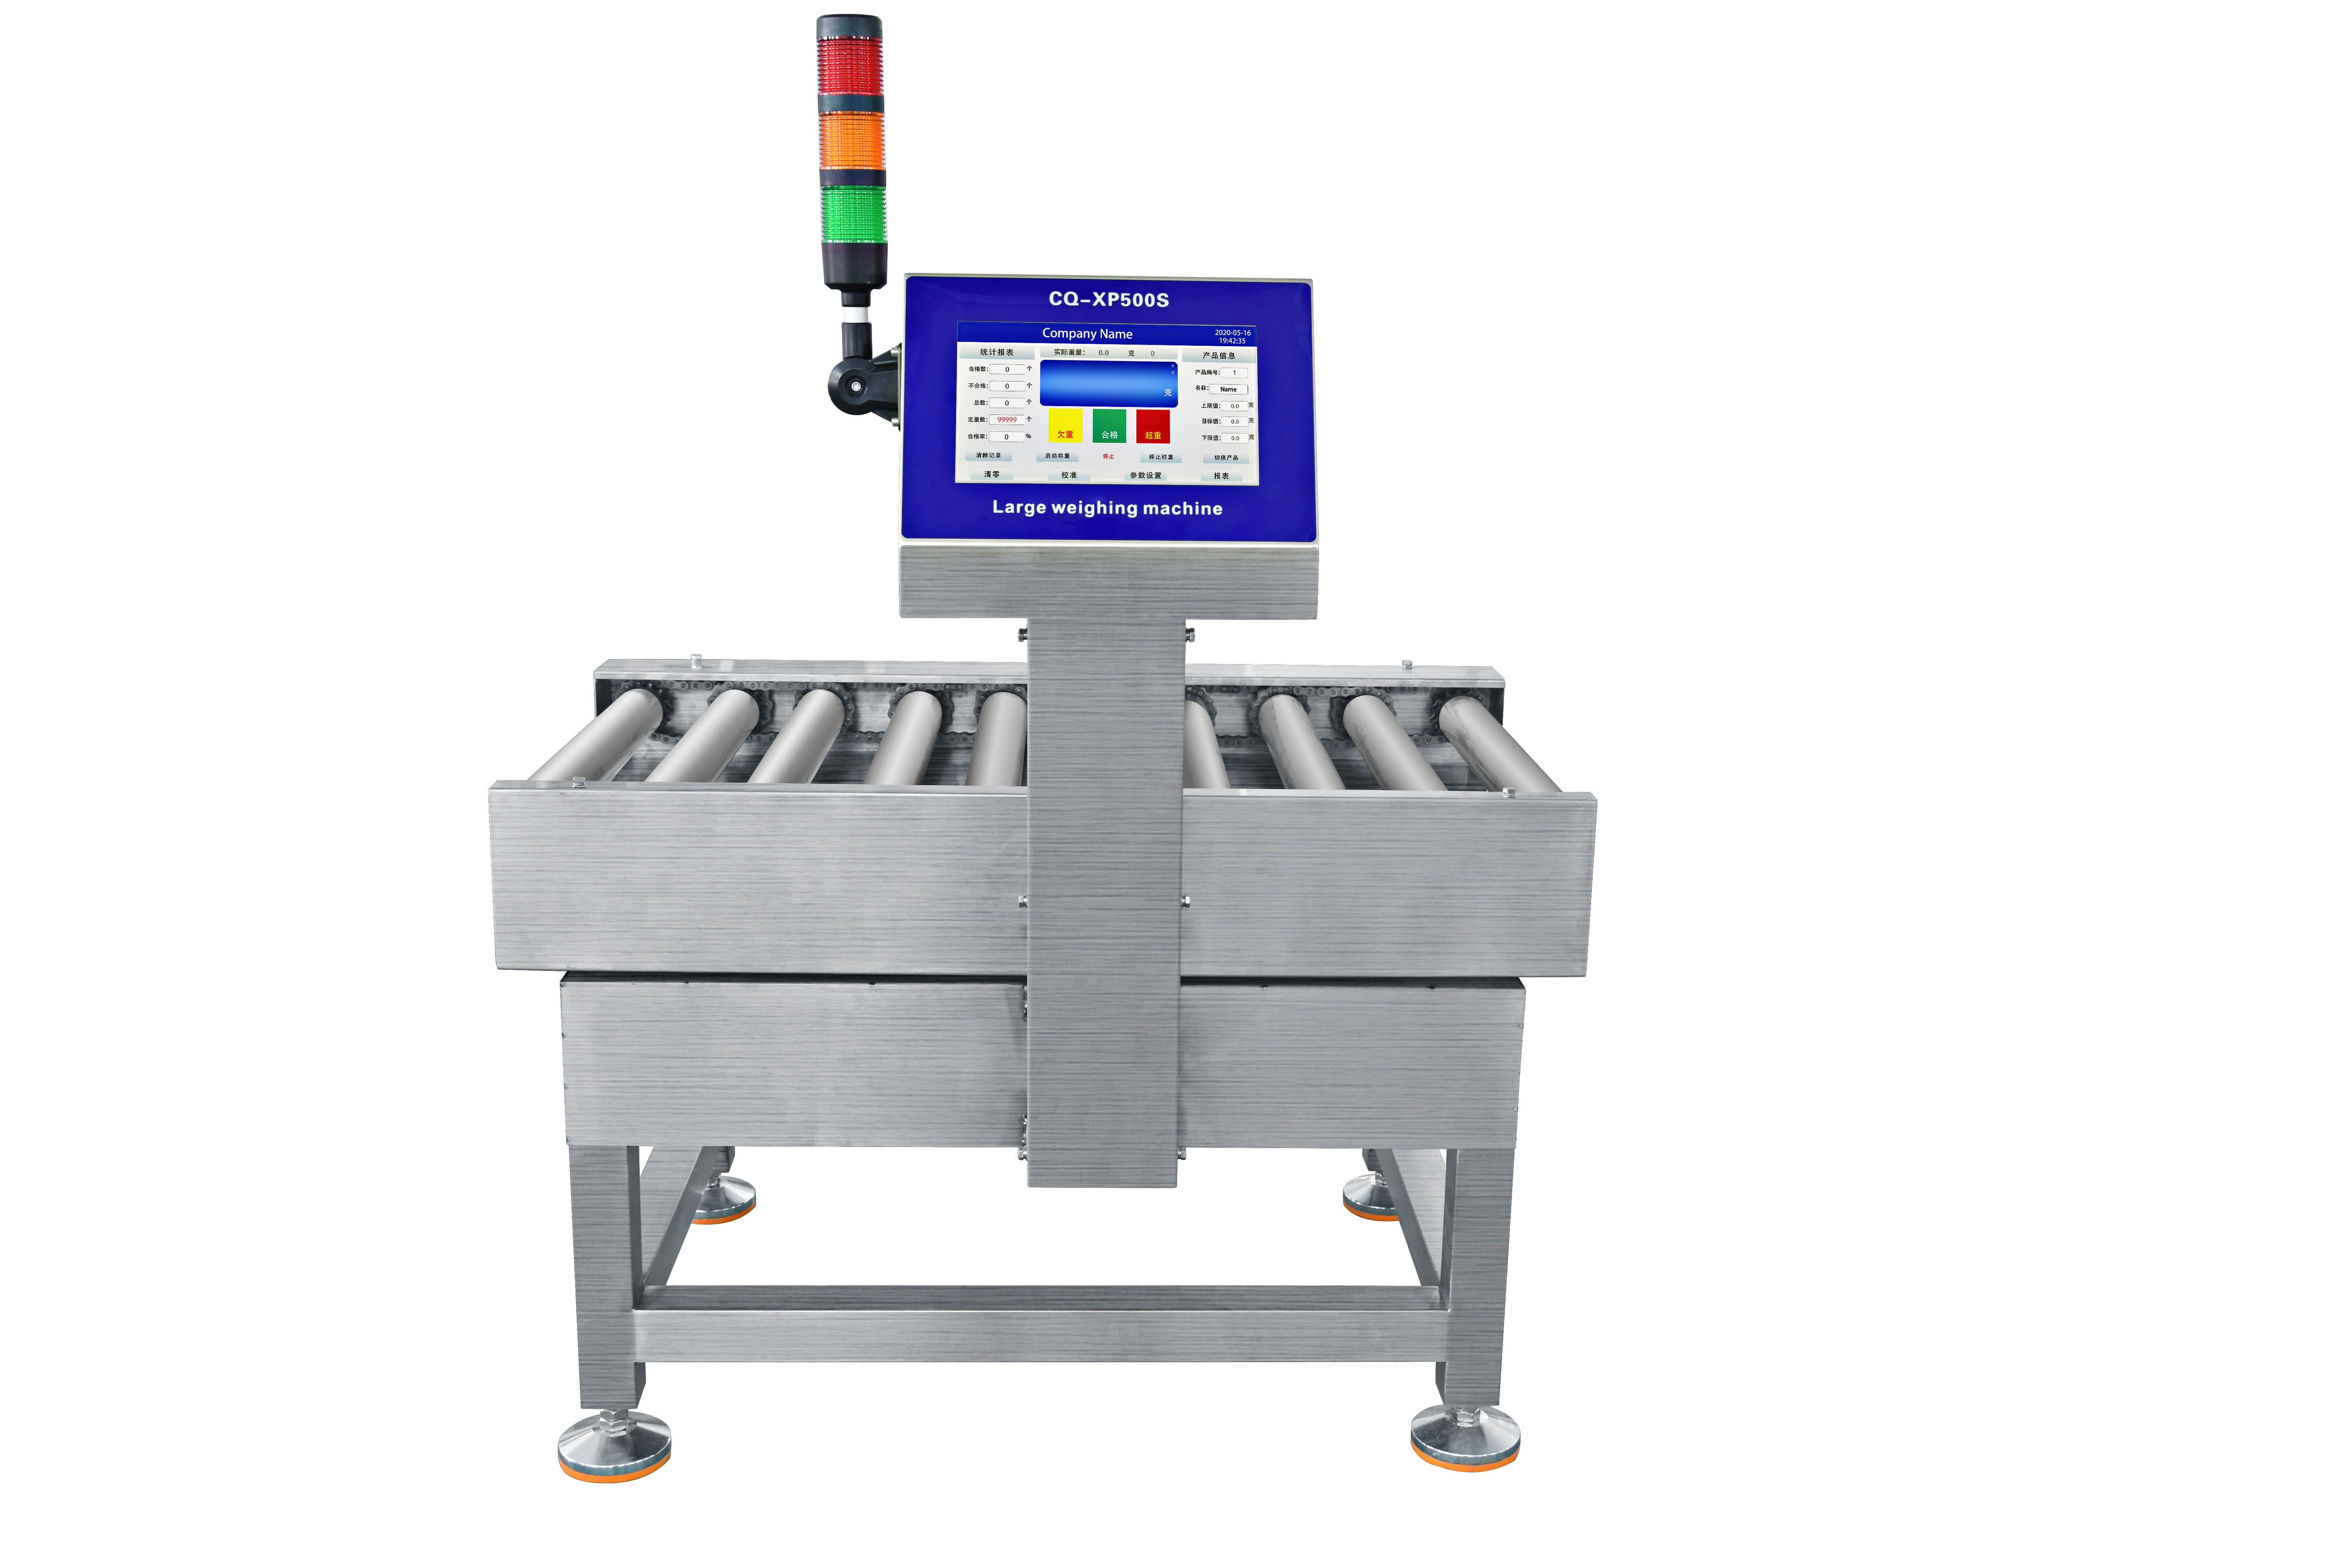
- بستهبندی چیست؟ جعبهای به ابعاد ۴۵۰ در ۳۹۰ میلیمتر با حداکثر وزن ۱۵ کیلوگرم، سقف ظرفیت XP400 است و تعیین میکند که آیا دستگاه کنترل وزن میتواند در این خط نصب شود یا خیر.
محدودهی محصولات
آشکارسازی فلز: سیکیو-وایدبلیو۹۱۰کی در ارتفاع ۱۵۰۰ میلیمتر و سرعت نوار ۲۵ تا ۳۰ متر بر دقیقه. کنترل وزن: CQ-YWXP400 در ارتفاع ۲۱۴۶ میلیمتر، سرعت نوار ۱۰ تا ۶۰ متر بر دقیقه و حداکثر وزن ۱۵ کیلوگرم. اشعهٔ ایکس: سیکیو-وایدبلیو۶۰۴۰ در ۲۲۲۰ میلیمتر، اگر خط باید همچنین شیشه، استخوان یا سنگ را تشخیص دهد. قابهای ترکیبی زیر آشکارساز فلز و وزنسنج کنترلی ؛ دستهبندیهای تککارکرد عبارتند از فلز شناس ,دستگاه کنترل وزن و دستگاه اشعه ایکس .
پرسشهای رایج
آیا میتوان آشکارساز فلز و وزنسنج کنترلی را جداگانه خریداری کرد و بعداً با هم جفت کرد؟
از نظر مکانیکی بله، و این منشأ بیشتر خطوطی است که از دو دستگاه تشکیل شدهاند. آنچه را که بعداً نمیتوان اضافه کرد طول کف و نقطهٔ رد دوم است، پس قبل از خرید اولین دستگاه هر دو مورد را بررسی کنید.
آیا دقت وزنسنجی واحد ترکیبی برابر با دقت وزنسنج مستقل است؟
طول بخش وزنسنجی و سرعت عملکرد آن را بپرسید. دقت در سرعت ثابت اعلام میشود، بنابراین یک بخش کوتاه روی نواری سریع، دقتی برابر با بخش ۶۲۰ میلیمتری در سرعت ۳۰ متر بر دقیقه نخواهد داشت.
کدام دستگاه باید ابتدا قرار گیرد: آشکارساز یا وزنسنج؟
هر دستگاهی که ابتدا کار کند، باید رد محصول را قبل از اینکه بستهٔ بعدی به دستگاه دوم برسد، انجام دهد. اگر فاصله بین دو دستگاه بسیار کوتاه باشد، دستگاه دوم بستهای را مشاهده میکند که قبلاً رد شده است — یا یک بسته را میشمارد که دیگر وجود ندارد.
آیا یک قاب ارزانتر از دو دستگاه است؟
معمولاً روی قاب، محرک و صفحه نمایش — نه همیشه روی دستگاههای ردکننده. هزینهی نقاط رد و نصب را جداگانه محاسبه کنید؛ اینجاست که دو روش تنظیم با هم همپوشانی دارند.
آیا یک دستگاه ردکننده میتواند هم رد فلز و هم رد وزن را انجام دهد؟
بله، اگر سیستم کنترل هر دو تصمیم را در یک مکان اعمال کند. بپرسید وقتی هر دو سیستم برای یک بسته فعال میشوند چه اتفاقی میافتد؛ پاسخ باید یک عمل رد باشد، نه دو عمل رد.
قرارگیری یک آشکارساز فلز و یک توزینکنندهی کنترلی روی دو قاب یا یک قاب، تصمیمی طراحیمحور است که معمولاً بهصورت پیشفرض در فرم پیشفاکتور تعیین میشود. ابتدا طول خط انتقال را اندازهگیری کنید: ۳٫۶۵ متر طول خطی است که هزینهی دو قاب را قبل از هرگونه رد تعیین میکند و سایر جزئیات را نیز مشخص میسازد.


 اخبار داغ
 آنلاین