 EN
Paano Pumili ng Sistema ng Pagtanggi para sa Iyong Linya ng Pagsusuri
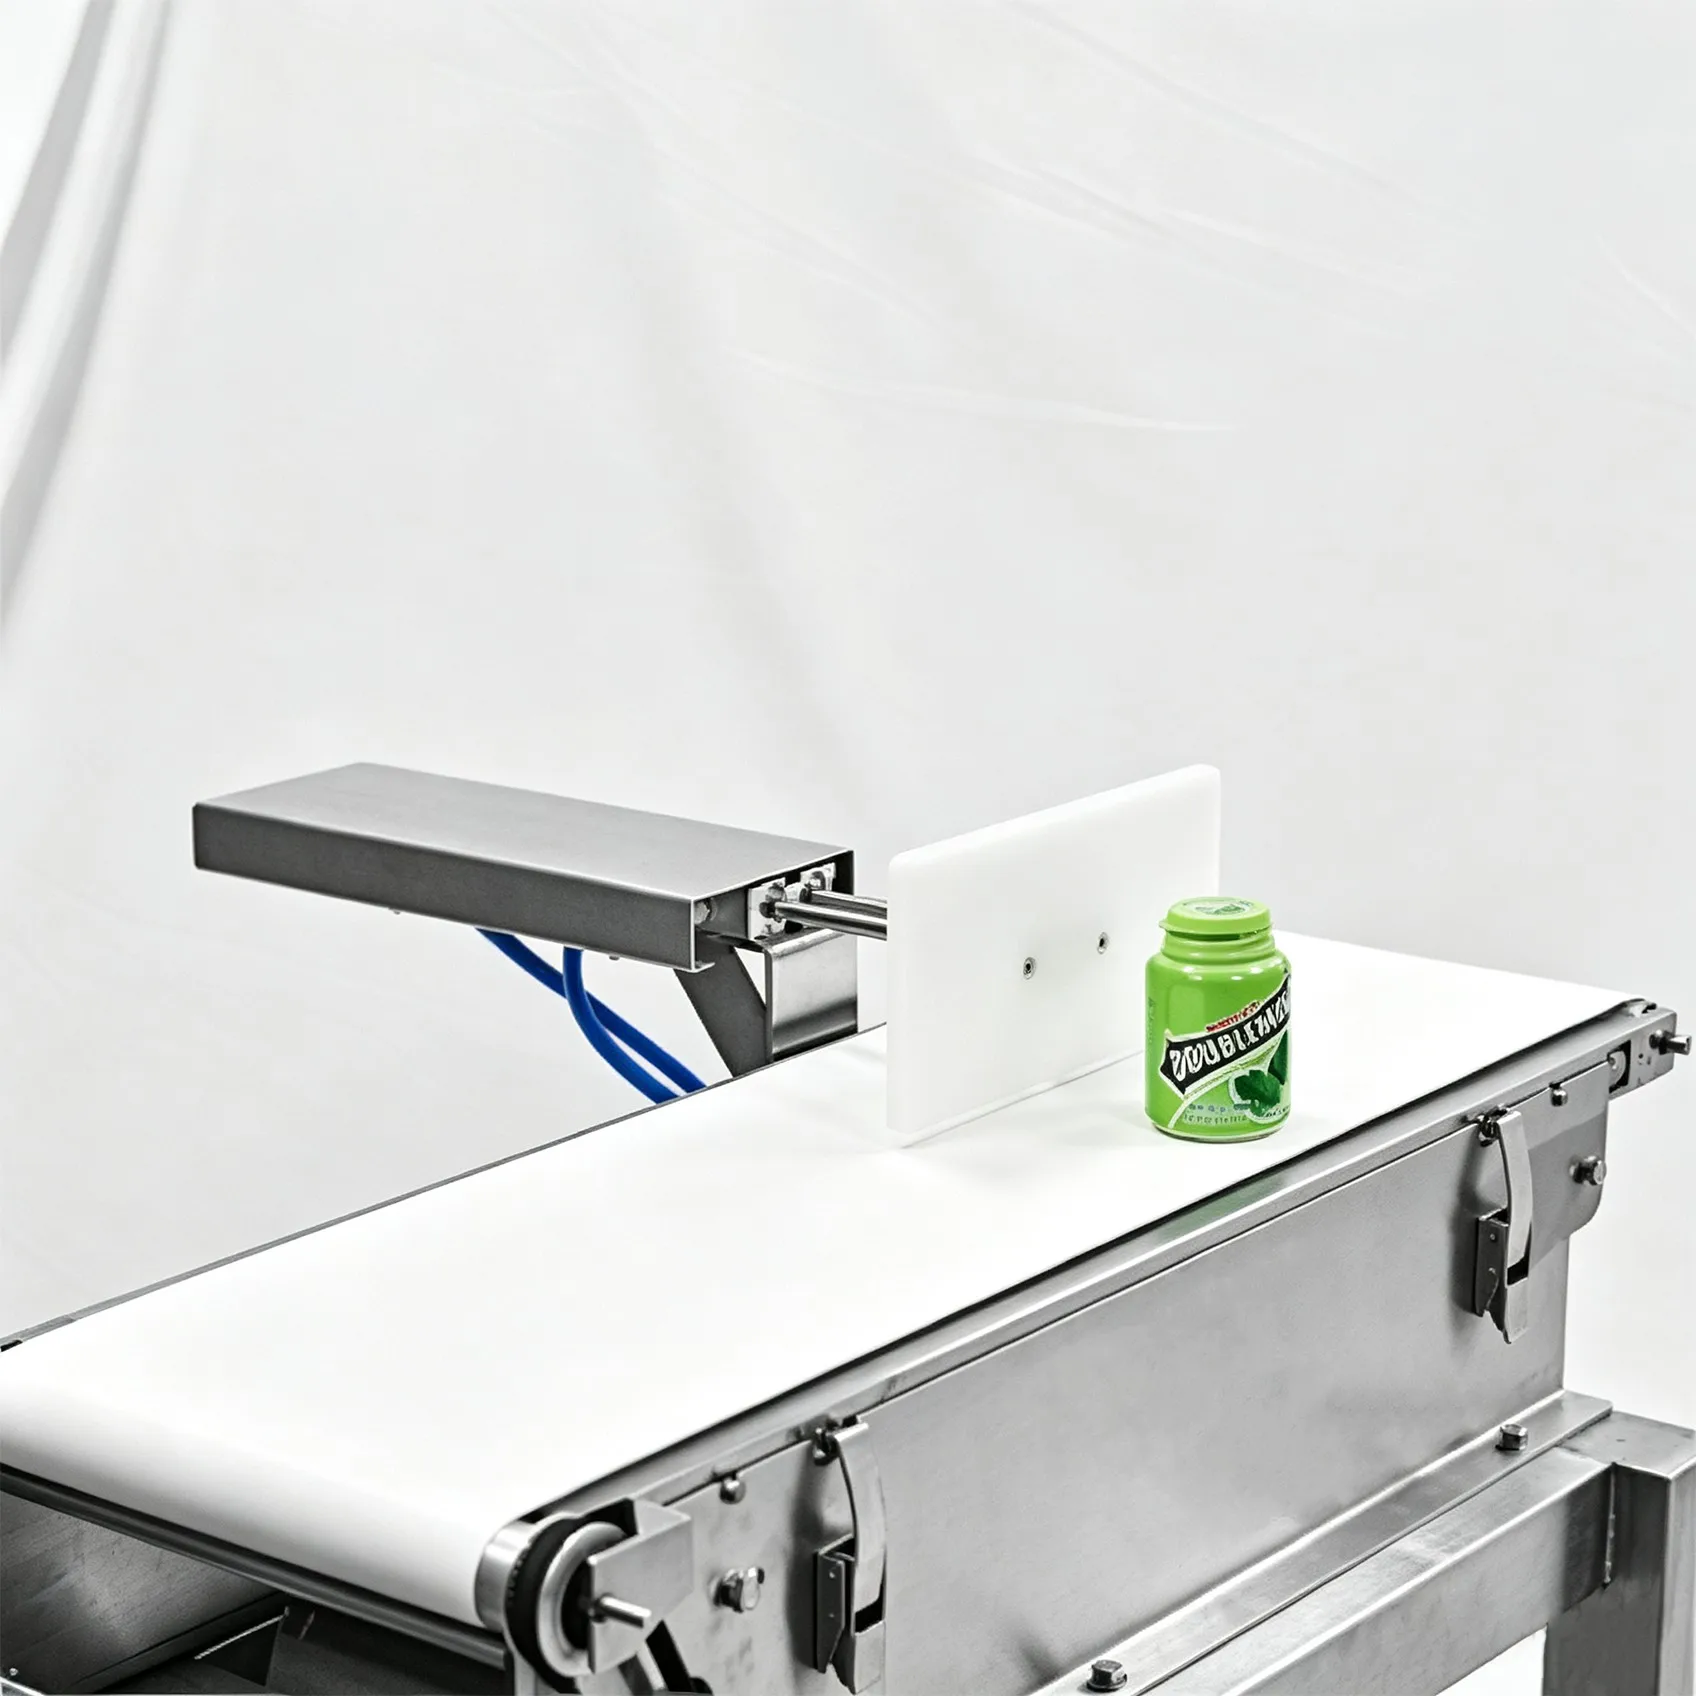
Ang aparato ng pagtanggi ay nag-aalis ng isang sirang pakete mula sa belt. Kung wala ito, ang metal Detector o X-ray system nagsasabi lamang na kontaminado ang iyong produkto. Wala itong inaalis.
Inilalagay namin ang limang aparato ng pagtanggi sa aming checkweighers . Ang gagamitin mo ay nakadepende sa bilis ng belt at sa espasyo sa gilid ng belt. Parehong karaniwang nakafixed na bago pa man tanungin ang sinuman tungkol sa sistema ng pagtanggi.
Ano ang Dapat Gawin ng Isang Sistema ng Pagtanggi
Ang isang sistema ng pagtanggi ay may tatlong gawain, sa sumusunod na pagkakasunod-sunod:
- Alisin ang pack na tinanggihan ng makina.
- Iwanan ang mga mabubuting pack sa belt.
- I-ayos ang linya: espasyo, bilis ng belt, at available na compressed air.
Ang ikatlong gawain ay pinagpapasyahan huli, at ito ang gawain na walang natirang espasyo.
Bakit ang ikatlong gawain ay napagpapasyahan nang sobrang huli
Ang timbang, produkto, at presyo ay nabanggit sa unang pagpupulong. Ang espasyo naman ay nabanggit sa linggo ng pag-install, kapag iginuhit ang frame at in-order ang mga paa. Kung ang drawing ay walang espasyo sa gilid ng belt, hindi mo ito maidaragdag pagkatapos. Ito ay isang problema sa layout, at kailangang solusyunan sa drawing.
Ang Limang Device ng Pagtanggi na Iminumungkahi Namin
Ito ang mga device ng pagtanggi na nakalista sa aming sariling mga specification sheet. Ang aming mga checkweigher ay kinukwota kasama ang apat; ang mga X-ray system ang nagdaragdag ng ikalima.
| Device | Paano ito ginagalaw ang pack | Ano ang kaukulang gamit nito |
|---|---|---|
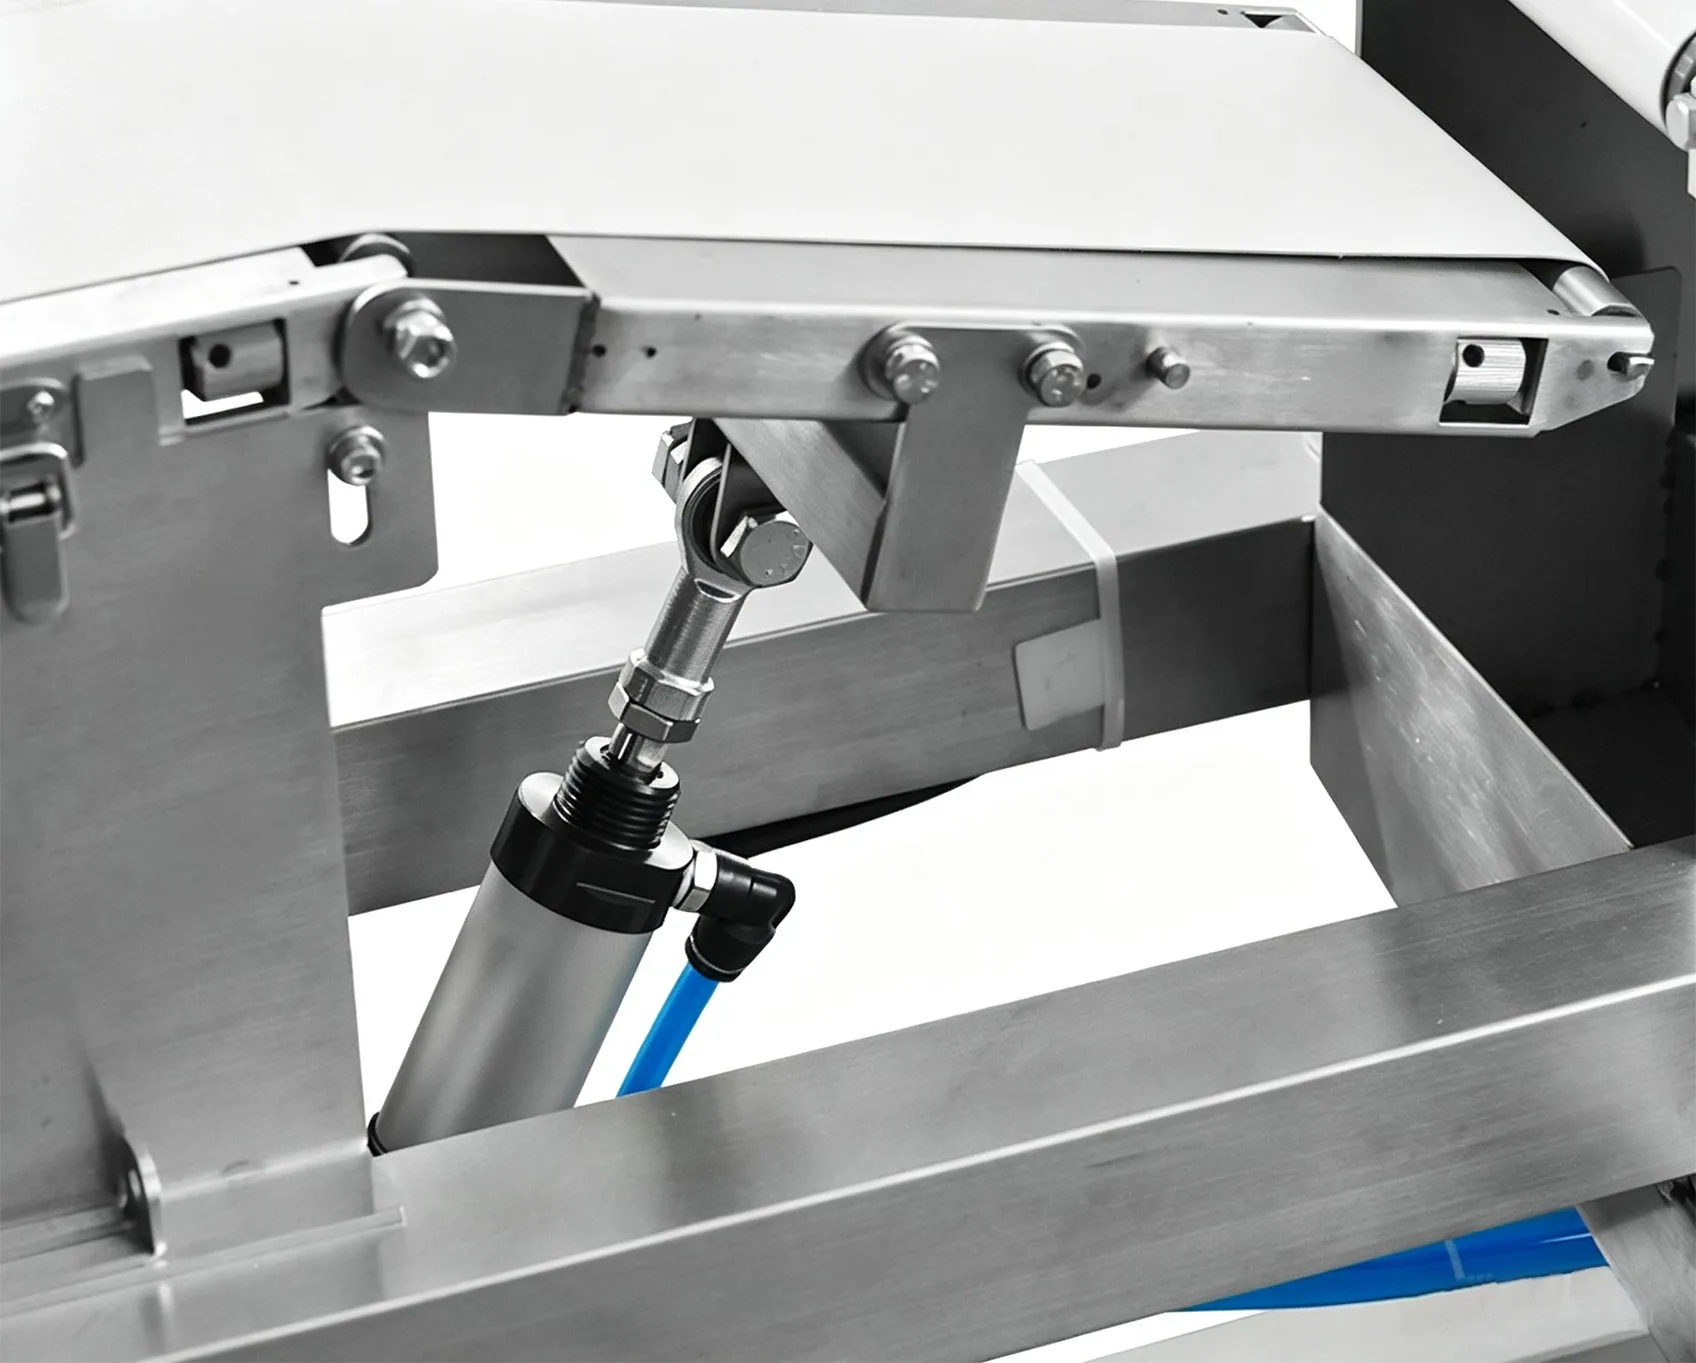
| Nagsisigarilyo | Isang plato ay tumatawid sa belte at inuusig ang pakete palabas sa gilid | Mga kahon at matitigas na pakete, katamtaman hanggang mabigat |
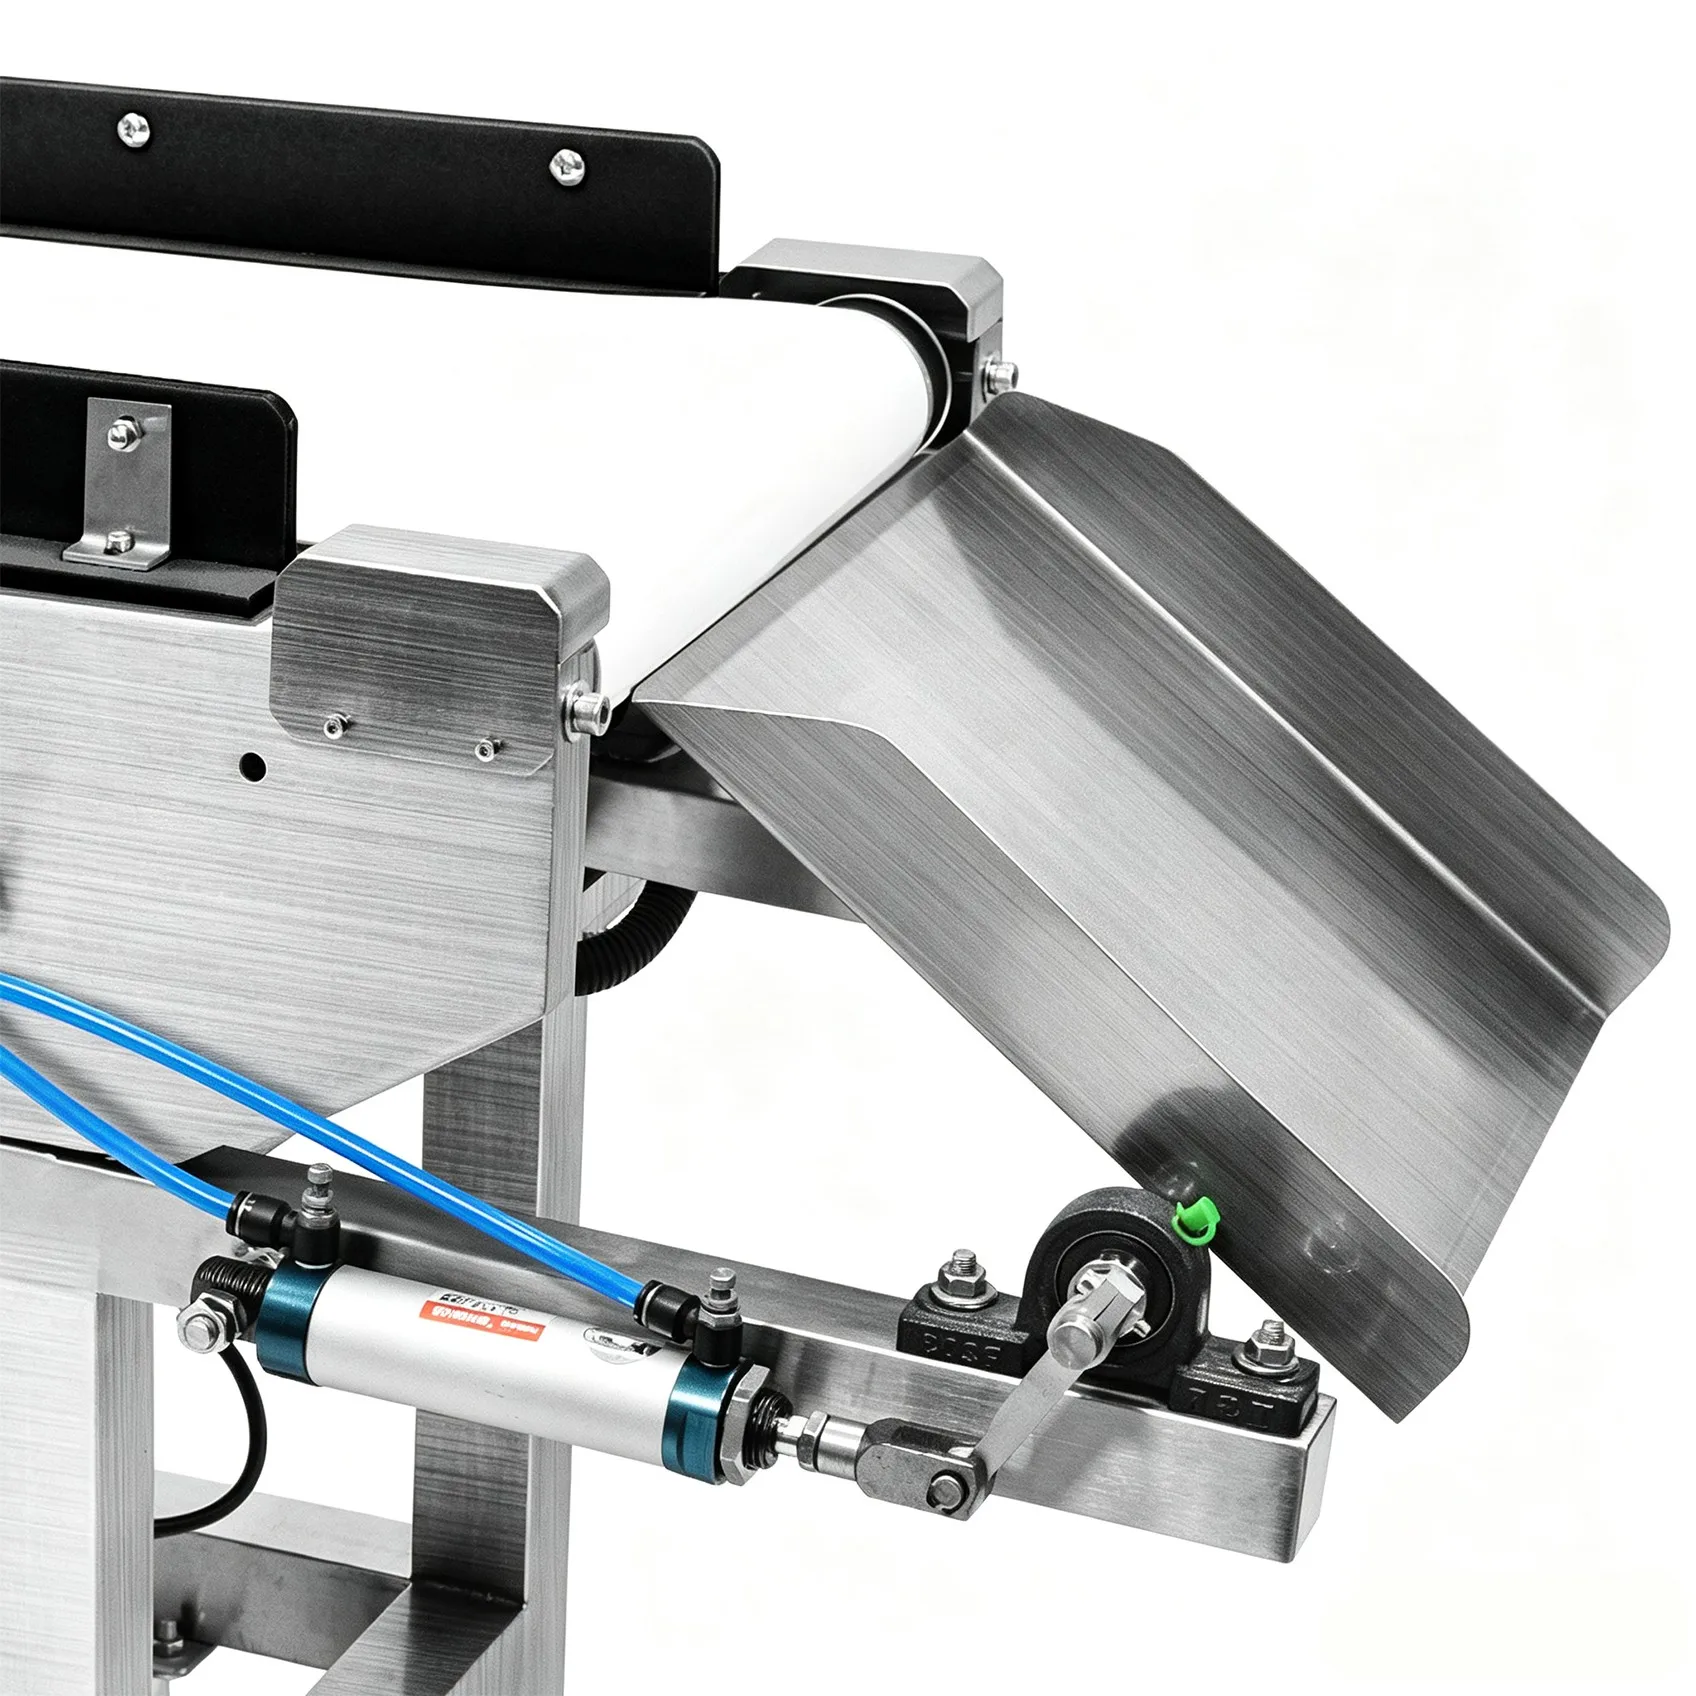
| FLAP | Isang pinto o seksyon ng belte ay bumababa sa ilalim ng pakete | Mga bag at malulambot na pakete, maikli ang pagbagsak |
| Hangin Blow | Isang nozzle ang nagpapahagis ng pakete palabas sa belte | Mga magaan na pakete at maliit na bagay, habang kumikilos nang mabilis |
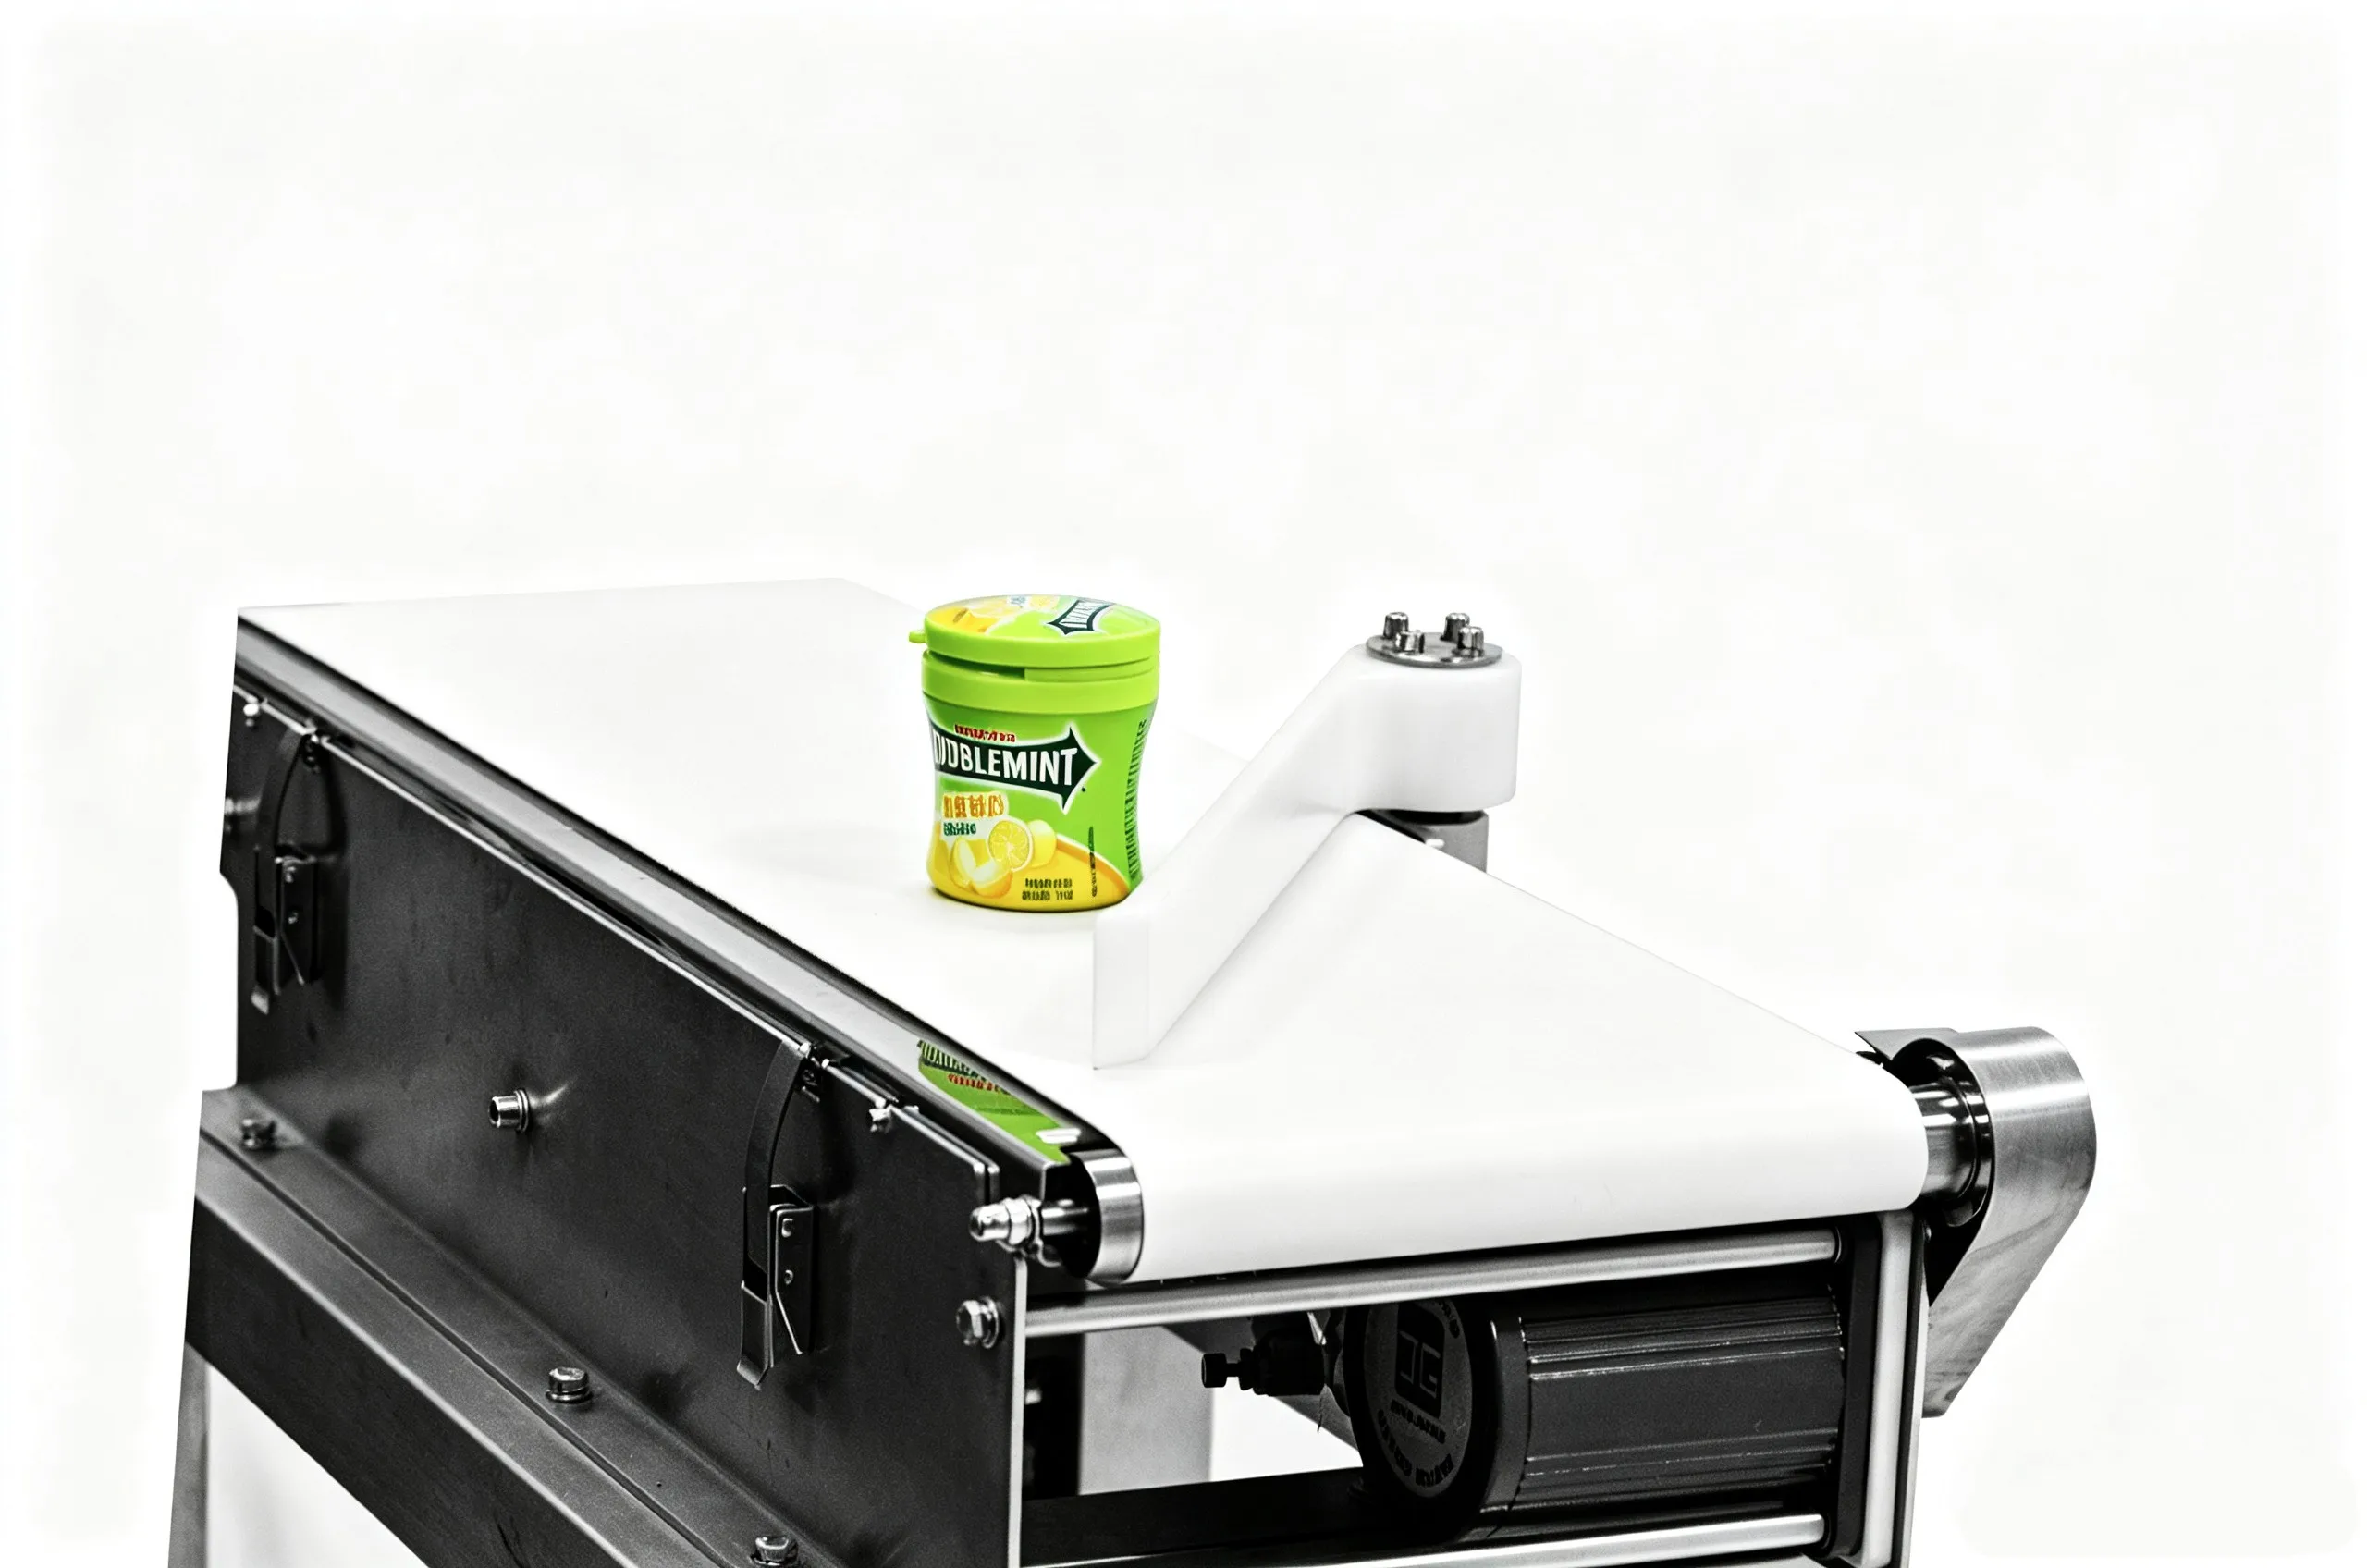
| Swing arm | Isang bisig ang kumukuskos ng pakete palabas sa gilid | Mga maliit na pakete, katamtamang bilis |
| Pag-shutdown ng NG | Tumitigil ang belte at tinatanggal ang pakete ng kamay | Mga linya kung saan hindi pinapayagan ang reject bin |
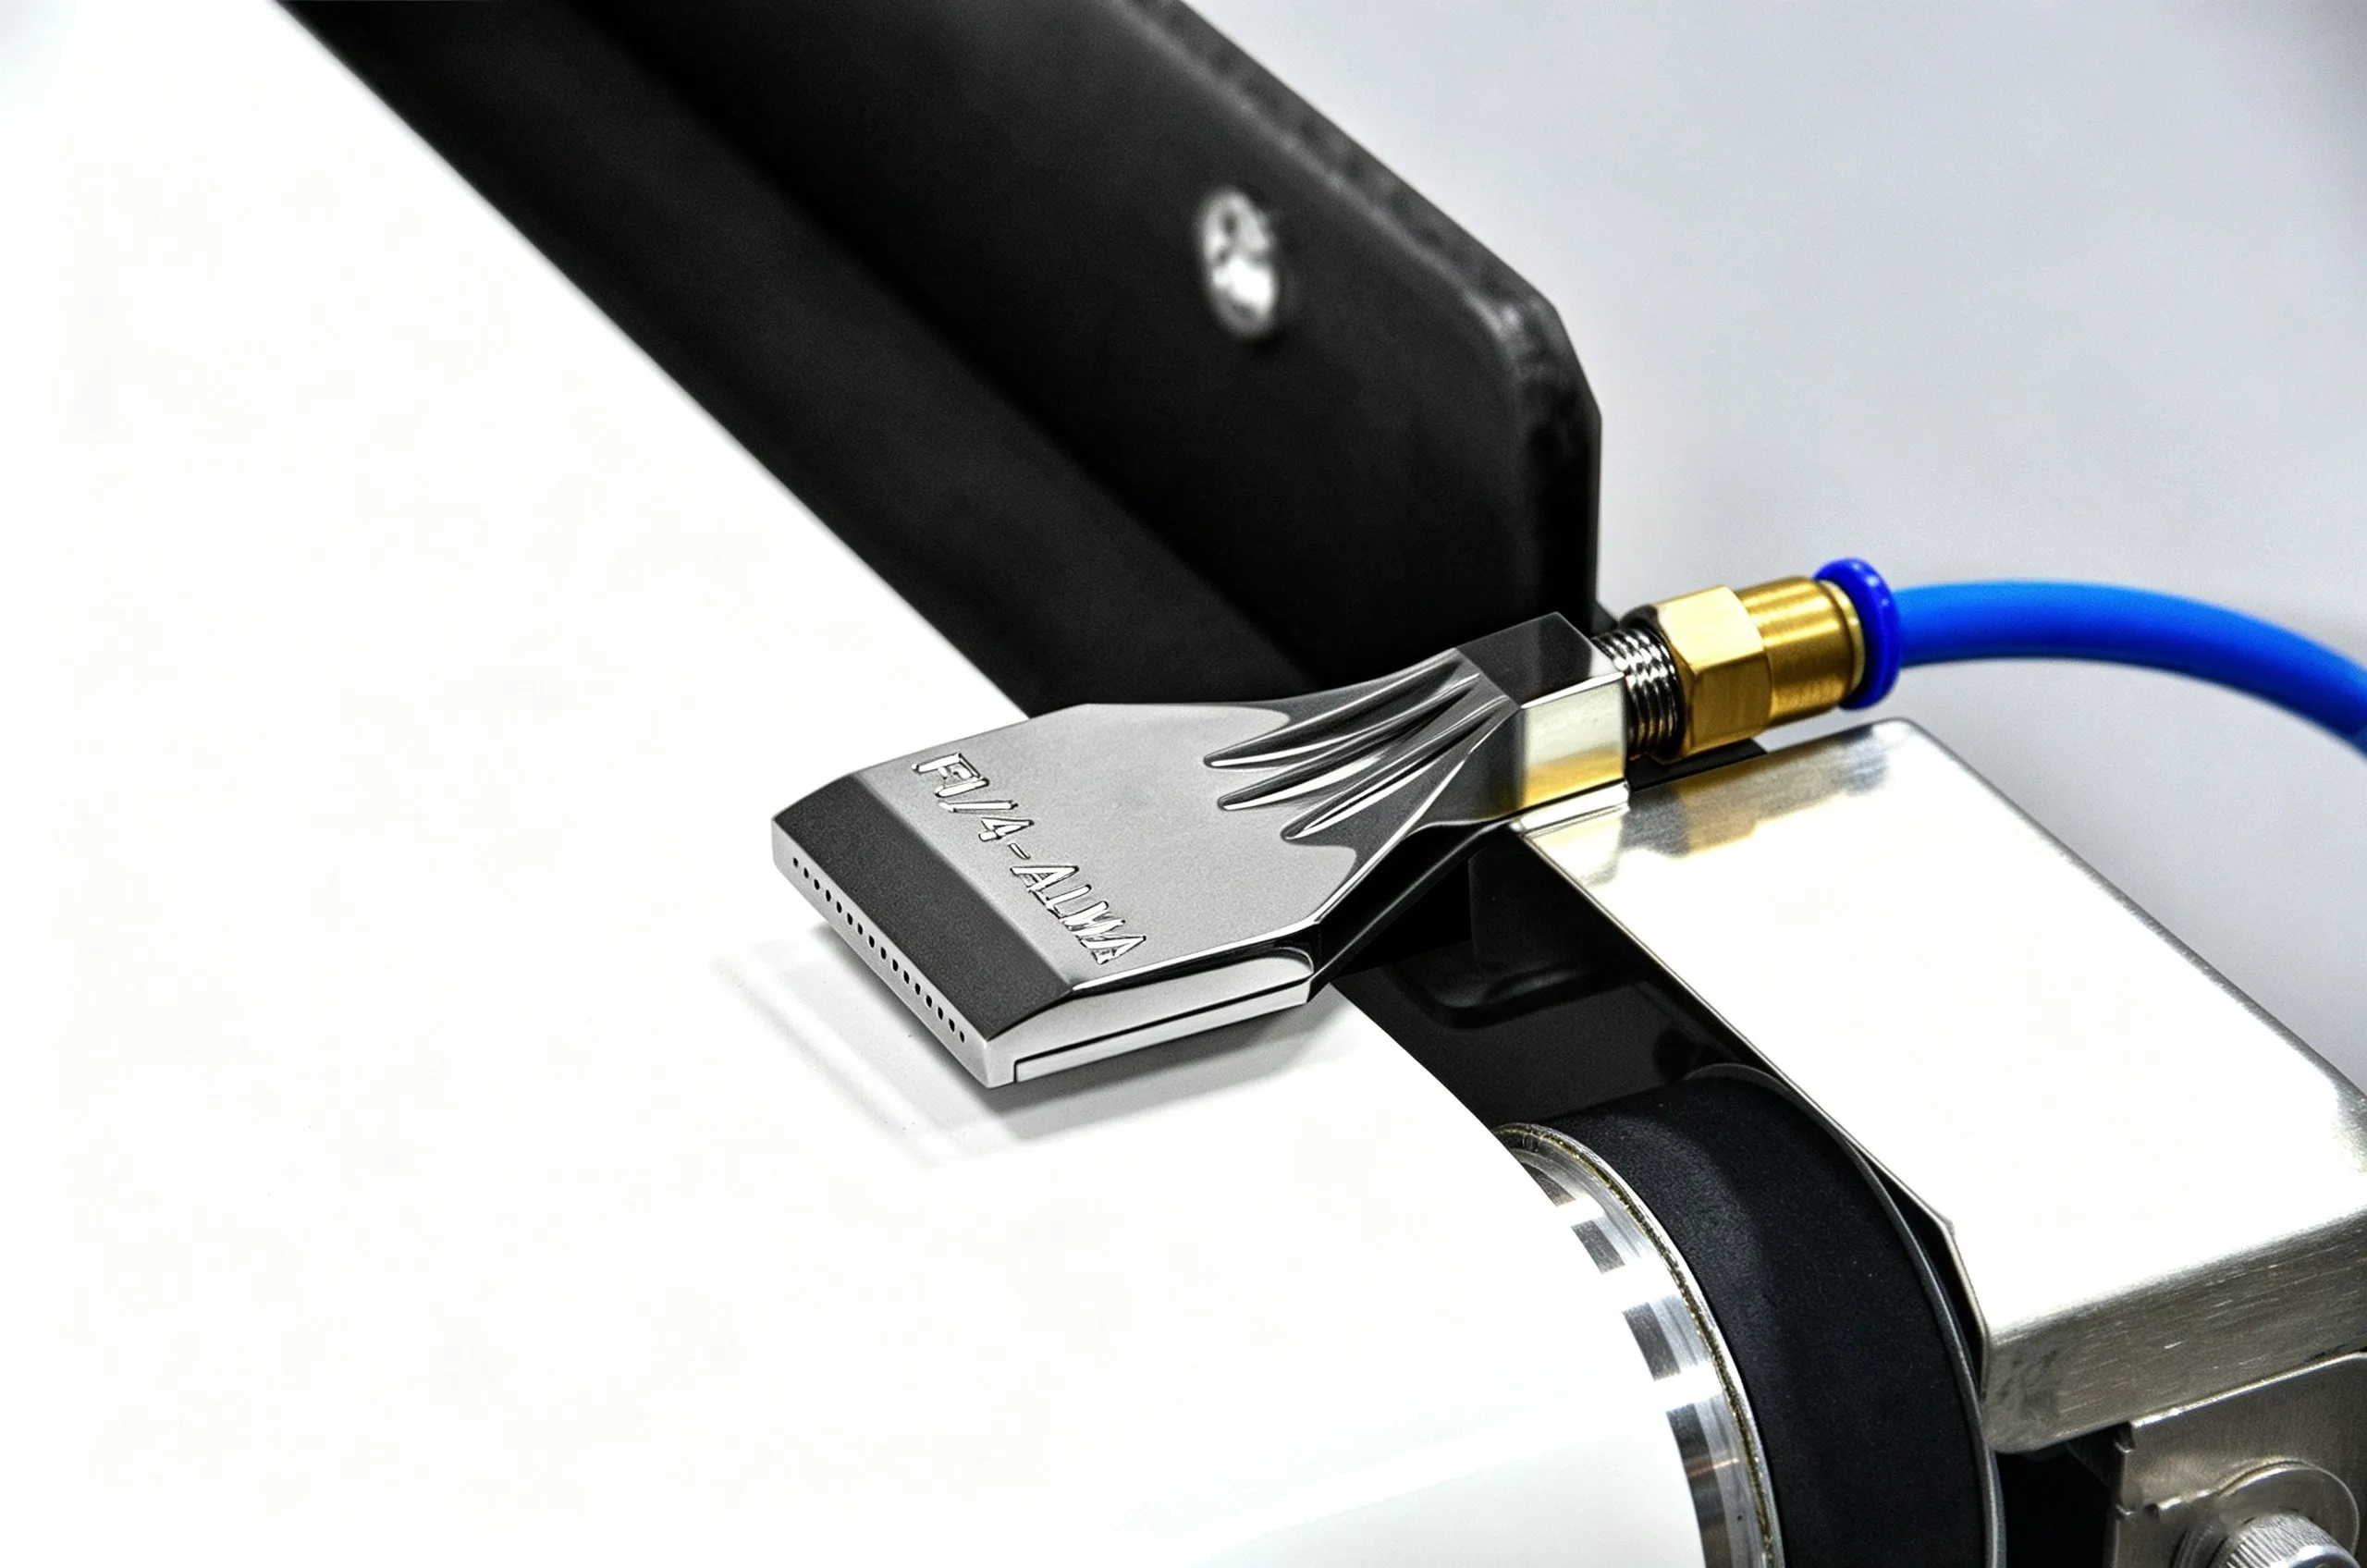
Ang limang rejection device ay naiiba sa dami ng contact na ginagawa nila sa pack. Ang air blow ay may pinakakaunti sa lahat ng contact sa pack, samantalang ang pusher ay may pinakamarami. Ito ang mas mahalaga kaysa sa pagkakaiba ng presyo sa pagitan nila. Kailangan ng flap ng drop height sa ilalim ng belt; kailangan ng swing arm ng malinis na espasyo sa gilid nito. Kung wala ang alinman sa iyong drawing, awtomatikong hindi na isinasaalang-alang ang dalawang ito.
Paano Tinutukoy ng Belt Speed at Pack Spacing ang Iyong Rejection System
Ang oras na magagamit ng isang rejection device ay ang puwang sa pagitan ng dalawang pack na hinati sa bilis ng belt. Kung ang mga pack ay nasa 100 mm na pagitan at ang belt ay tumatakbo sa 60 m/min, ang device ay may humigit-kumulang 100 ms upang matapos ang kanyang stroke. Sa maliit na spacing, ang tanging pusher o swing arm lamang ang kayang matapos pa rin sa oras.
Ang belt ng aming checkweigher ay maaaring i-adjust mula 10 hanggang 60 m/min, kaya maaari mong pabagal ito upang bigyan ang device ng higit pang oras. Ang metal Detector sa parehong saklaw ay tumatakbo sa 25 hanggang 30 m/min, at ang kanyang bilis ng belt hindi maaaring i-adjust. Sa makina na iyon, ang oras ay nakafixed.
Bakit ang takdang bilis ng belt ay naglilimita sa iyong pagpipilian
Sa isang makina na may adjustable-belt, maaari mong pabagalin ang belt. Sa isang fixed-speed machine, hindi mo ito magagawa. Kung ang oras na available ay 90 ms, ang pusher ay may 90 ms. Walang anuman sa site ang magbibigay ng higit pa.
Pumili ng Rejection Device mula sa pack, hindi mula sa machine
Ang air blow ang pinakabilis na rejection device na inilalagay namin, ngunit hindi nito kayang ilipat ang 20 kg na carton. Ang pusher ang kaya ng ilipat ang ganitong carton, ngunit sisaktan nito ang malambot na bun. Ang flap ay angkop para sa bag na kayang tumanggap ng maikling pagbagsak. Ang swing arm ay angkop para sa maliit na pack na hindi kayang tumanggap ng side impact.
Simulan sa pack: ang kanyang timbang, hugis, at kung gaano karaming contact ang kaya nitong tiisin. Pagkatapos, suriin kung aling rejection devices ang kayang i-drive ng machine. Karamihan sa mga bumibili ay ginagawa ito sa kabaligtaran.
Kung saan pupunta ang rejected pack
Ang pag-alis ng pack at ang pagharap sa pack ay dalawang hiwalay na problema. Ang isang reject bin na nasa gilid ng belt ay nalulutas ang unang problema ngunit lumilikha ng pangalawa: kailangan ng isang tao para palakasin ito, at kailangan mo ng paraan upang malaman na napalakas na ito.
Kung hindi pinapayagan ang isang bin, mayroon kang dalawang opsyon: NG shutdown, o isang reject lane na dadalhin ang pack papunta sa isang nakakandadong kahon. Para sa mga pagkain na nasa bag, ang aming 4020 series ay gumagamit ng isang sinking, split-type frame: ang bahagi ng reject ay may sariling mga paa, kaya ang pangunahing frame ay hindi tumatanggap ng impact.
Bakit nagdudulot ng audit failure ang bin
Kapag puno na ang bin, ang susunod na rejected pack ay nabubuhul sa sahig, ngunit ang makina ay nananatiling nag-uulat na tinanggal na nito ang pack. Ito ang bahagi ng isang rejection system na nabigo sa isang audit, hindi sa produksyon.
Paano Suriin Kung Gumana ang Rejection Device
Ang device na nagrereject ay mekanikal, at nababagsak ito sa mga paraan na maaari mong hulaan. Ang isang pusher ay nawawalan ng pressure ng hangin at tumitigil sa pagtawid sa belt. Ang isang air blow nozzle ay kumuha ng tubig at nagsisimulang magpaputok ng mga pack nang pahalang. Ang isang swing arm ay lumuluwag sa kanyang pivot.
Wala sa mga ito ang ipinapakita sa display ng machine. Ito ay nag-uulat ng kung ano ang nakadetekta nito, hindi kung ano ang umalis sa belt. Ito ang pinakakaraniwang problema na naririnig namin sa mga audit.
Ang solusyon: bilangin ang mga pack sa reject path
Ilagay ang isang sensor sa reject path, bilangin ang mga pack na pumasok at ang mga pack na lumabas, at itakda ang alarm sa kanilang pagkakaiba. Mayroon kaming hiwalay na mga tala tungkol sa mga sensor para sa verification ng rejection at tungkol sa automatic rejection timing .
Subukan ito bago mo i-sign off
Patakbuhin ang pack na talagang ire-reject mo — ang basa, ang frozen, ang sticky — sa loob ng device nang dalawampu't beses sa production speed. Kung may wala o kulang sa dalawampu't pack na lumabas sa belt, ito ay nabigo.
Apat na Tanong na Dapat Sagutin Bago Humingi ng Presyo
- Gaano kabilis ang belt, at gaano kalayo ang distansya sa pagitan ng mga pack? Ang dalawang numerong ito ang magbibigay ng oras na magagamit ng iyong device para gumana.
- Gaano kabigat ang pack, at anong materyales ang ginamit sa paggawa nito? Ang timbang ang nagdedesisyon kung gagamitin ang air blow o ang pusher. Ang materyales naman ang nagdedesisyon kung gaano kalaki ang kontak na maaari ng makatanggap ang pack.
- Saan pupunta ang tinanggihan na pack? Sa isang bin, isang reject lane, isang nakakandadong kahon, o wala saan-man.
- Anong hangin at espasyo sa sahig ang maaaring ibigay ng planta? Ang aming checkweigher ay sinipi kasama ang suplay ng hangin na 0.6 hanggang 1 MPa para sa rejection device. Ang isang pusher o swing arm ay nangangailangan din ng malinis na espasyo sa gilid ng belt.
Sagutin ang apat na ito at madali nang piliin ang iyong rejection system. Kung iwan mo ito hanggang sa yugto ng quotation, ang iyong supplier ang magpapasya para sa iyo.
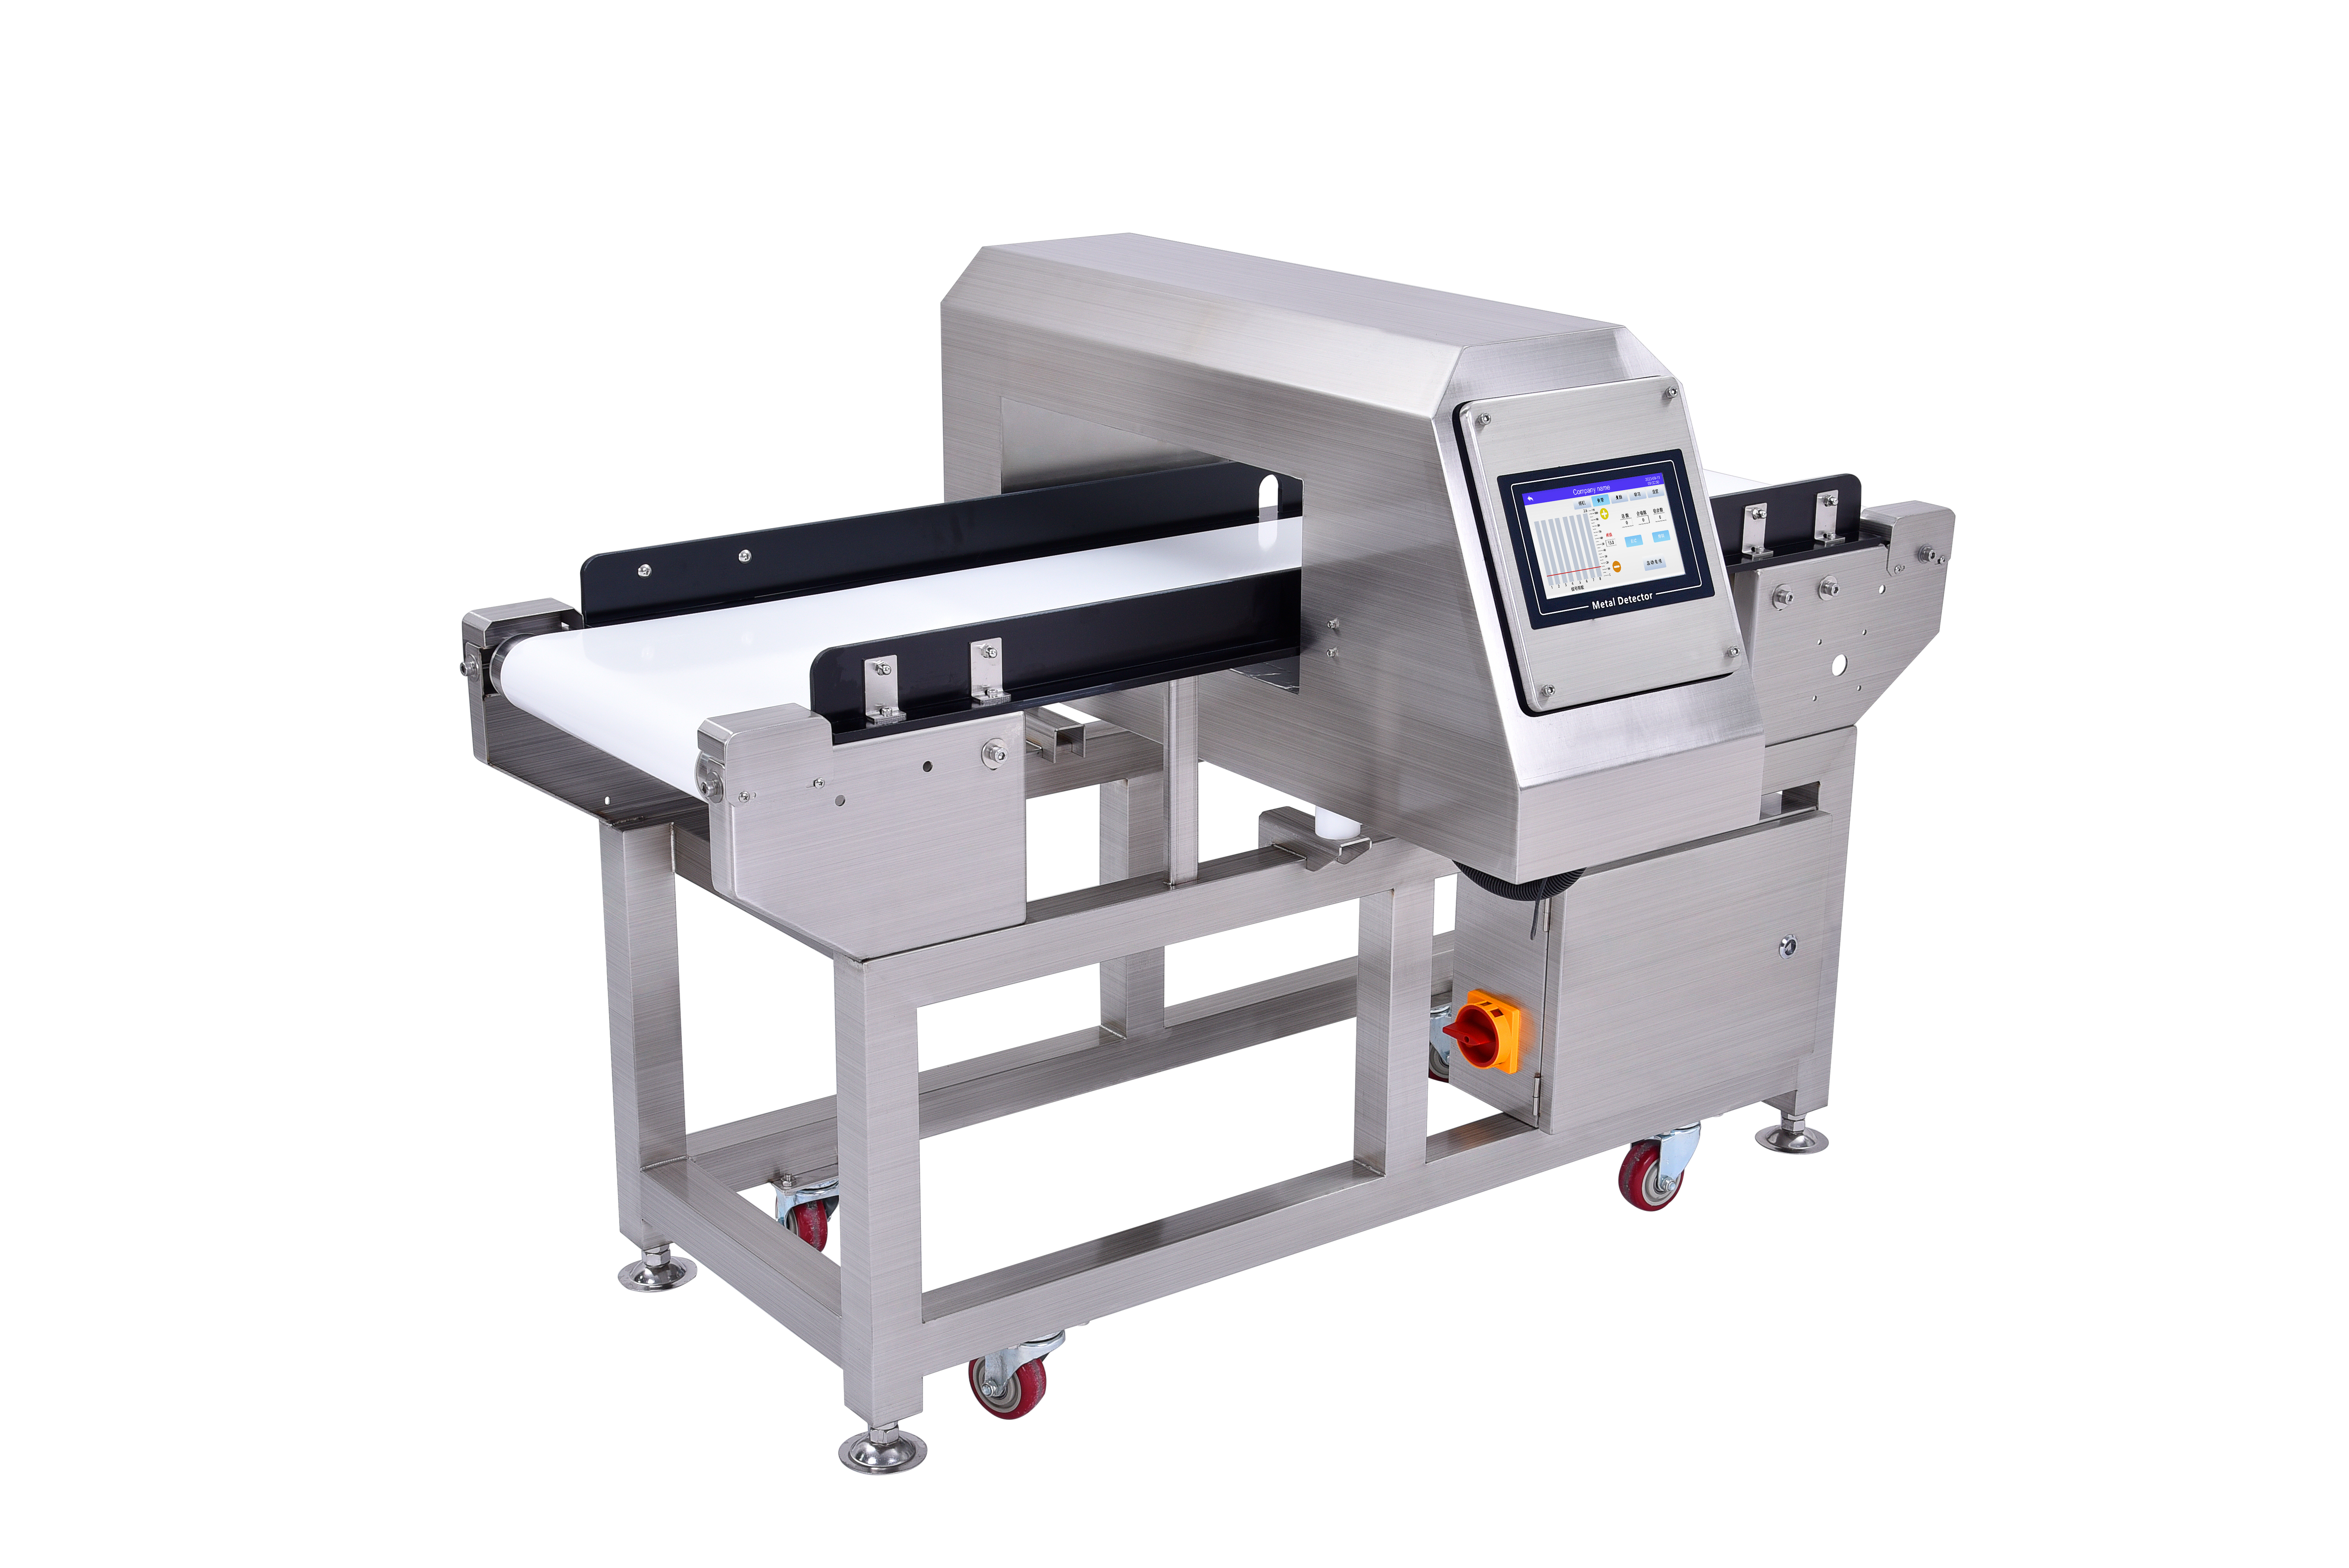
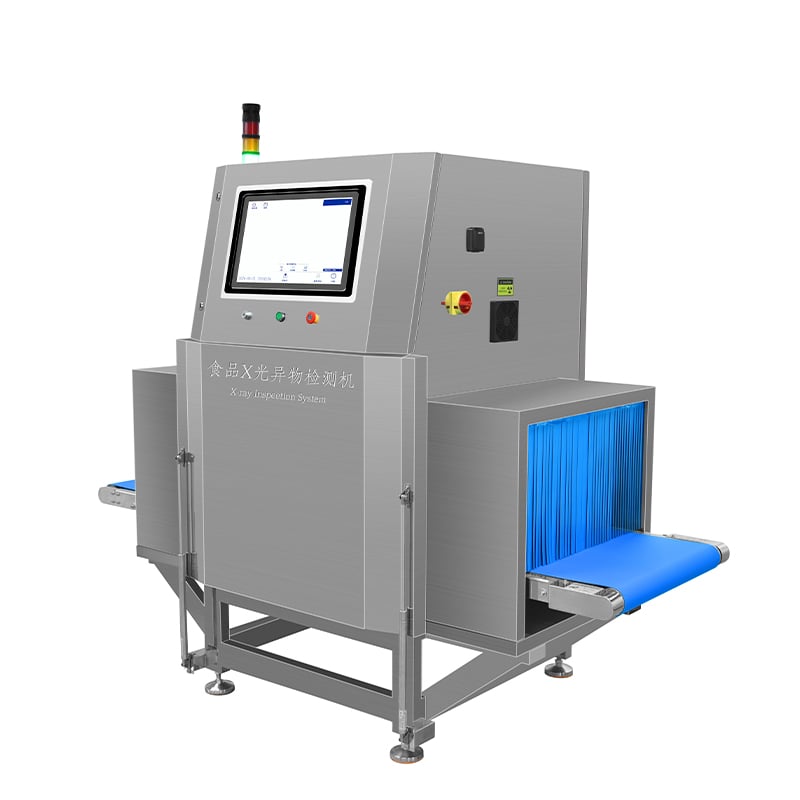
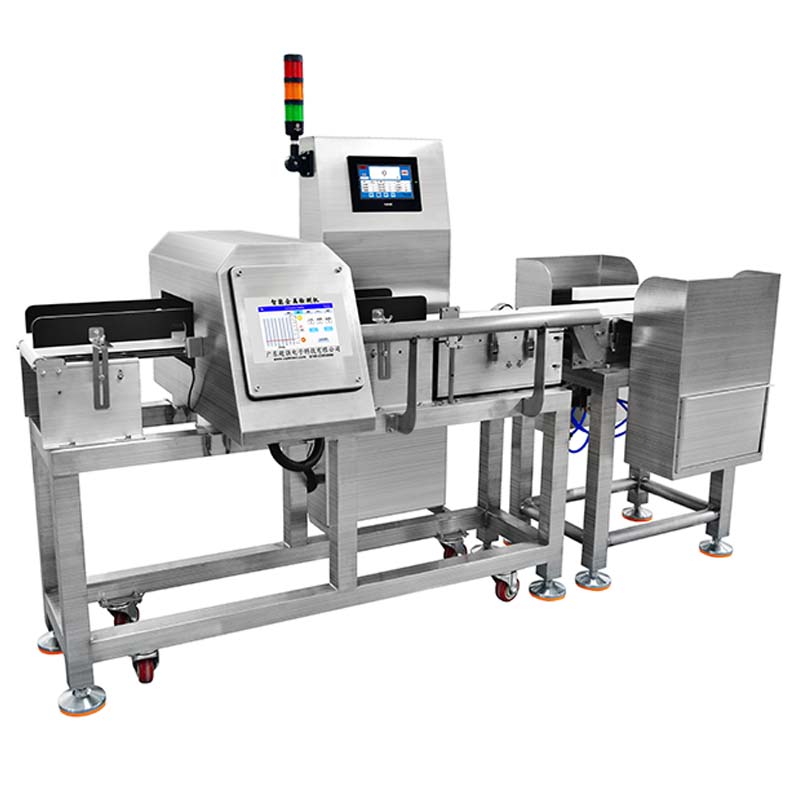
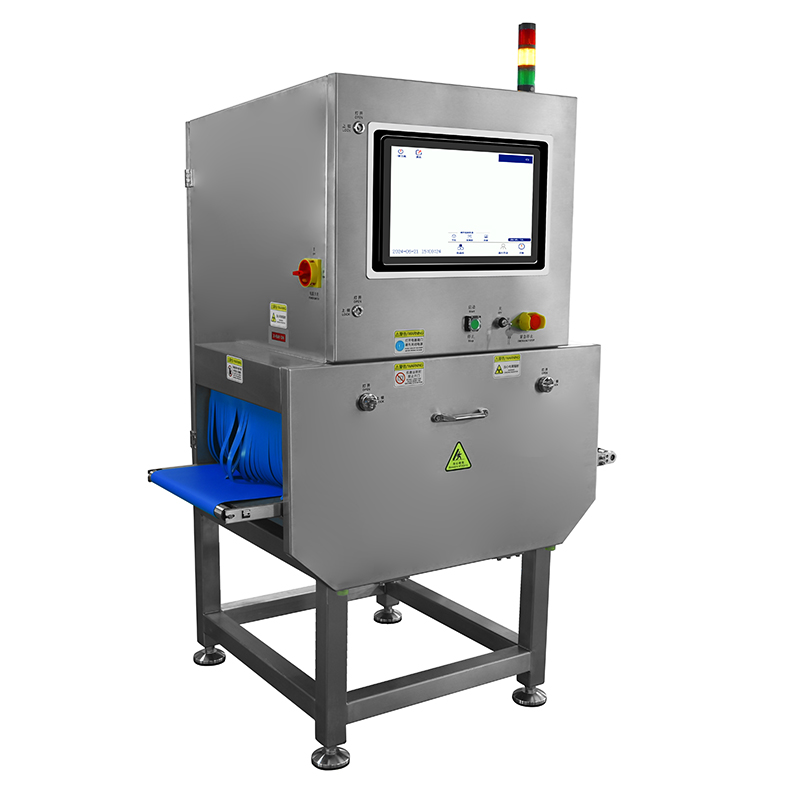
Ang aming hanay: ang CQ-YWXP400 checkweigher ay binibigay na may pusher, flap, air blow o swing arm; ang CQ-YW6040 X-ray system ay nagdaragdag ng NG shutdown. Ang metal detection ay tumatakbo sa CQ-YW910K , kung saan ang belt ay nakatakda sa 25 hanggang 30 m/min.
Mga Madalas Itanong
Maaari bang idagdag ang isang rejection system sa iba pang panahon?
Karaniwang hindi. Madaling idagdag ang device; ang espasyo at compressed air naman ay hindi. Ang isang linya na iginuhit nang walang reject station ay karaniwang wala nang lugar para dito. Ilagay ang rejection device sa unang layout drawing.
Alin sa mga rejection system ang pinakabilis?
Ang air blow, kung ang pack ay sapat na magaan. Ang tunay na limitasyon ay ang oras na available, hindi ang device. Sa isang mabigat na pack, mas mabilis ang pusher dahil hindi talaga ito maisusulong ng hangin. Ang swing arm naman ay nasa gitna ng dalawa.
Kailangan ba ng sistema ng pagtanggi ng compressed air?
Ang air blow at ang karamihan sa mga pusher ay kailangan nito. Ang aming checkweigher ay sinipi na may supply na 0.6 hanggang 1 MPa para sa device ng pagtanggi. Ang isang flap ay nangangailangan ng mas kaunting hangin. Ang NG shutdown ay walang kailangan ng hangin.
Ano ang gagawin kung ang isang tinanggig na pack ay hindi dapat itapon?
Gamitin ang NG shutdown: tumitigil ang belt at ang pack ay inaalis manu-manong. Sa isang high-speed line, ito ay tumitigil sa buong linya, hindi lamang sa isang pack.
Paano ko mapapatunayan na gumagana ang isang sistema ng pagtanggi?
Ilagay ang isang sensor sa daanan ng pagtanggi at bilangin ang mga pack na pumasok at ang mga pack na lumabas. Ang pagkakaiba ay ang iyong ebidensya, at ito ang unang bagay na itinatanong ng isang retailer audit.
Ang device ng pagtanggi ay ang pinakamurang bahagi ng inspection line, at ito ang nagdedesisyon kung protektado ba ang linya o hindi. I-settle ang bilis ng belt, ang pack, ang destinasyon, at ang hangin bago mag-order.
Ipadala sa amin ang bilis ng belt, ang pack, at ang espasyo sa gilid ng belt. Sasabihin namin sa iyo kung aling rejection device ang angkop sa iyong linya.

 Mga Maiinit na Balita
 ONLINE