 EN
検査ライン向けリジェクション装置の選び方
不良パックをコンベアベルトから除去する装置です。この装置がないと、 金属探知機 または X線システム 製品が汚染されていることしかわかりません。何も除去しません。
当社の検査ラインには、5台の除去装置を設置しています。 チェッカーウェイバー どの装置を選べるかは、ベルトの速度とベルト横の設置スペースによって決まります。どちらも、除去システムについて相談される前にはすでに固定されている場合がほとんどです。
除去システムの役割
除去システムには、以下の3つの機能があります(順不同):
- 機械が先ほど却下したパッケージを取り除いてください。
- 良品のパッケージはコンベアベルト上にそのまま残してください。
- ラインへの設置:設置スペース、ベルト速度、および使用可能な圧縮空気量。
ジョブ3は最後に決定され、これは設置スペースが残っていないジョブです。
なぜジョブ3が遅くまで決定されないのか
重量・製品・価格については初回打ち合わせで検討しますが、設置スペースについては据付週間に図面作成および脚部部品発注の段階になって初めて検討されます。ベルト横に余裕がない図面では、後から追加することはできません。これはレイアウト上の問題であり、図面段階で解決しなければなりません。
当社が提供する5種類の却下装置
これらは当社仕様書に記載されている却下装置です。当社のチェックウェイバーには4種類が標準で搭載され、X線検査装置ではさらに第5種類が追加されます。
| デバイス | パッケージをどのように移動させるか | どのような用途に適しているか |
|---|---|---|
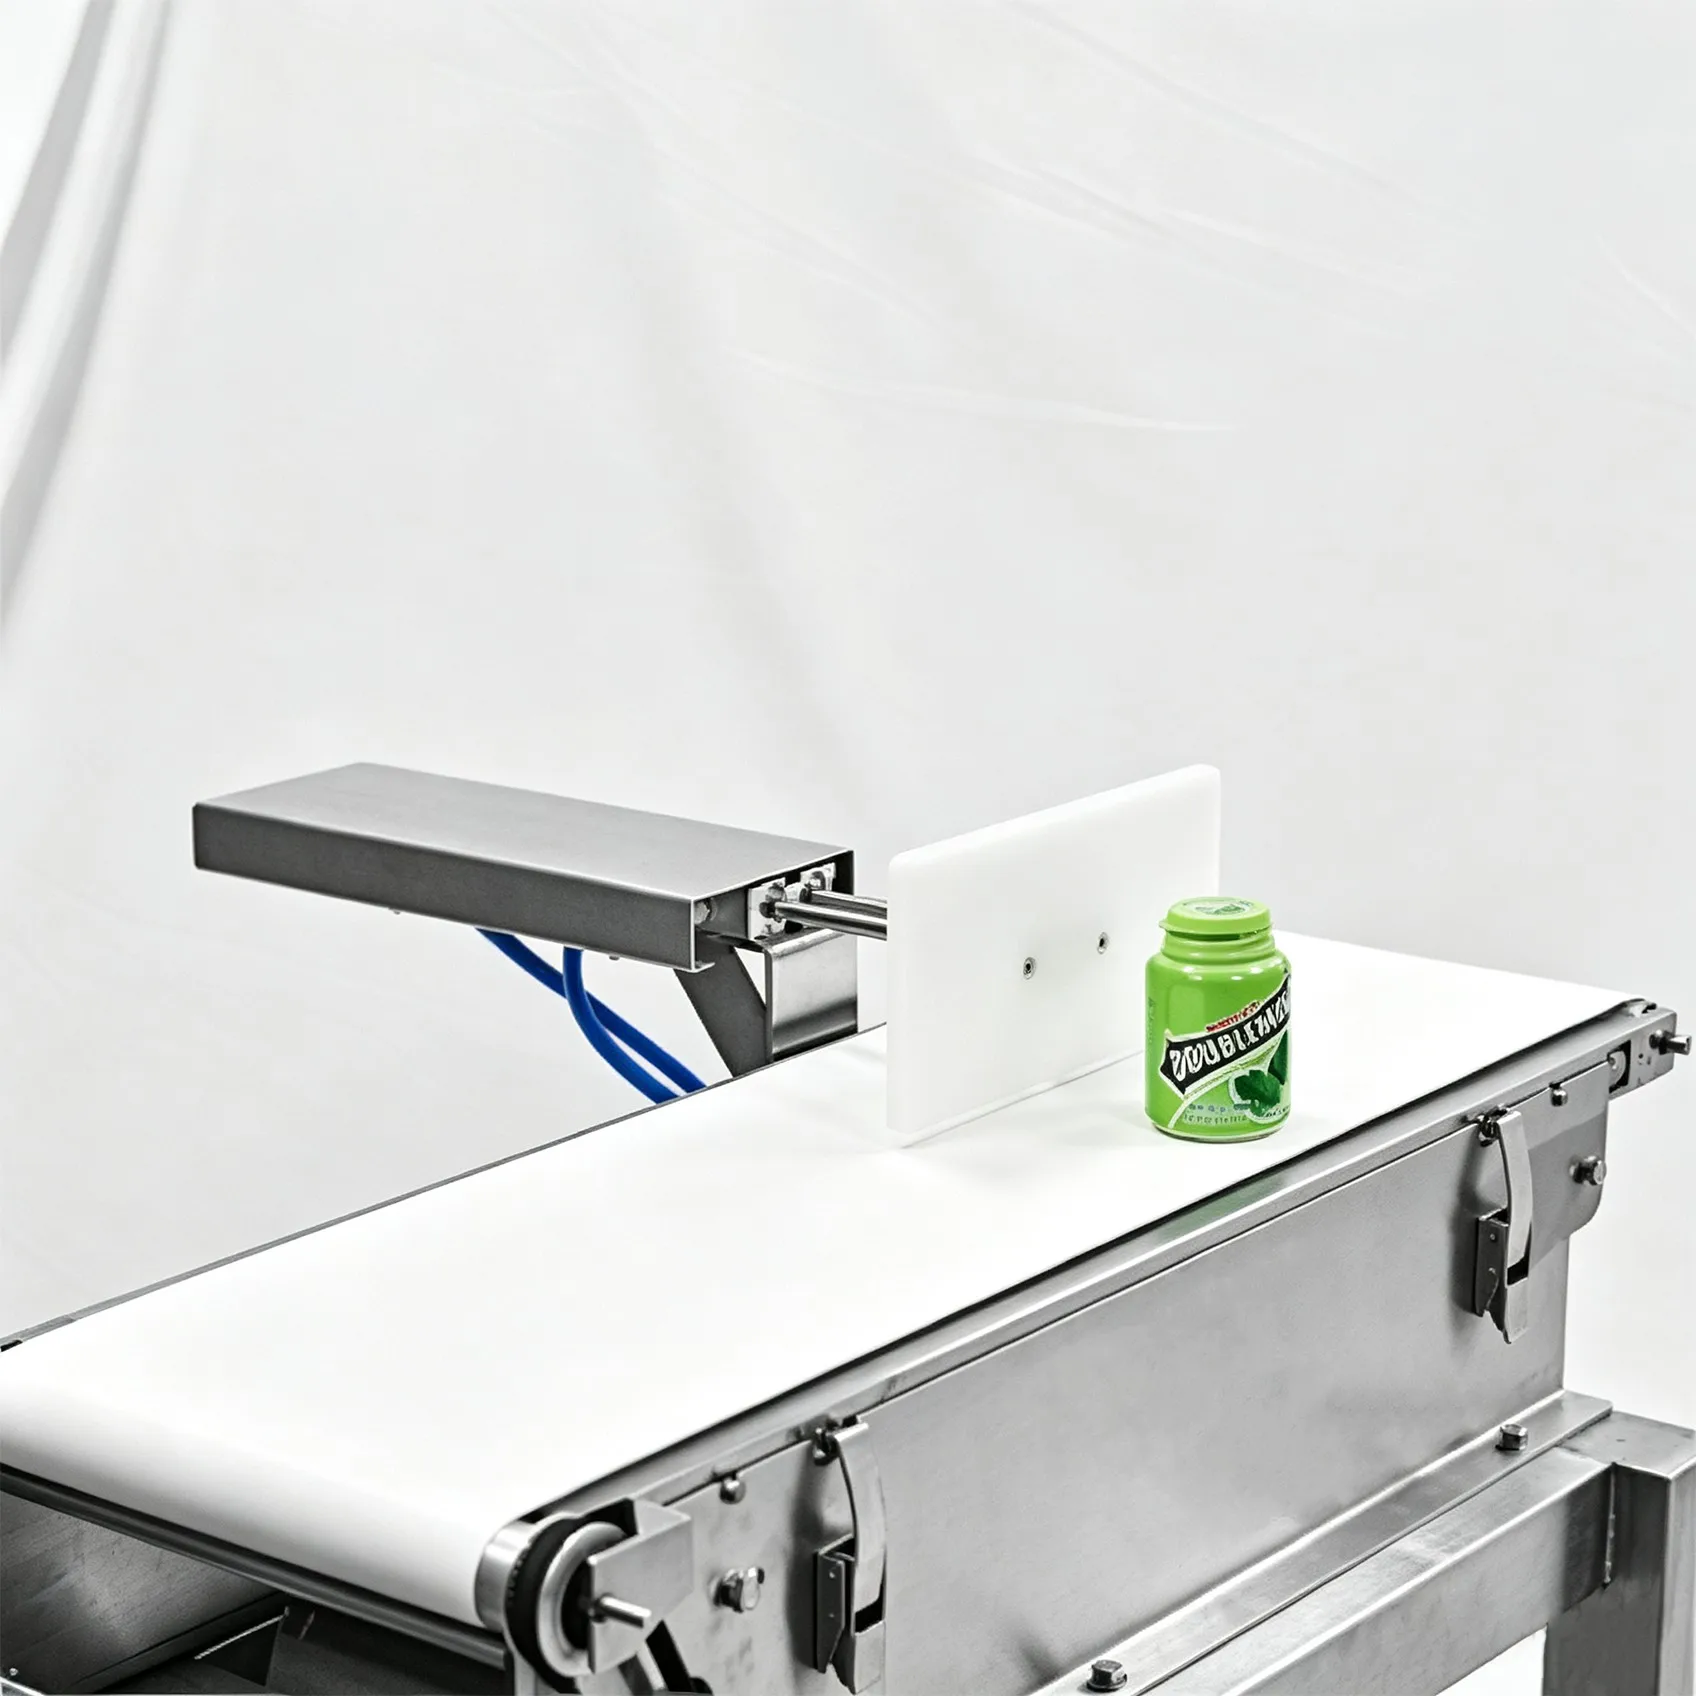
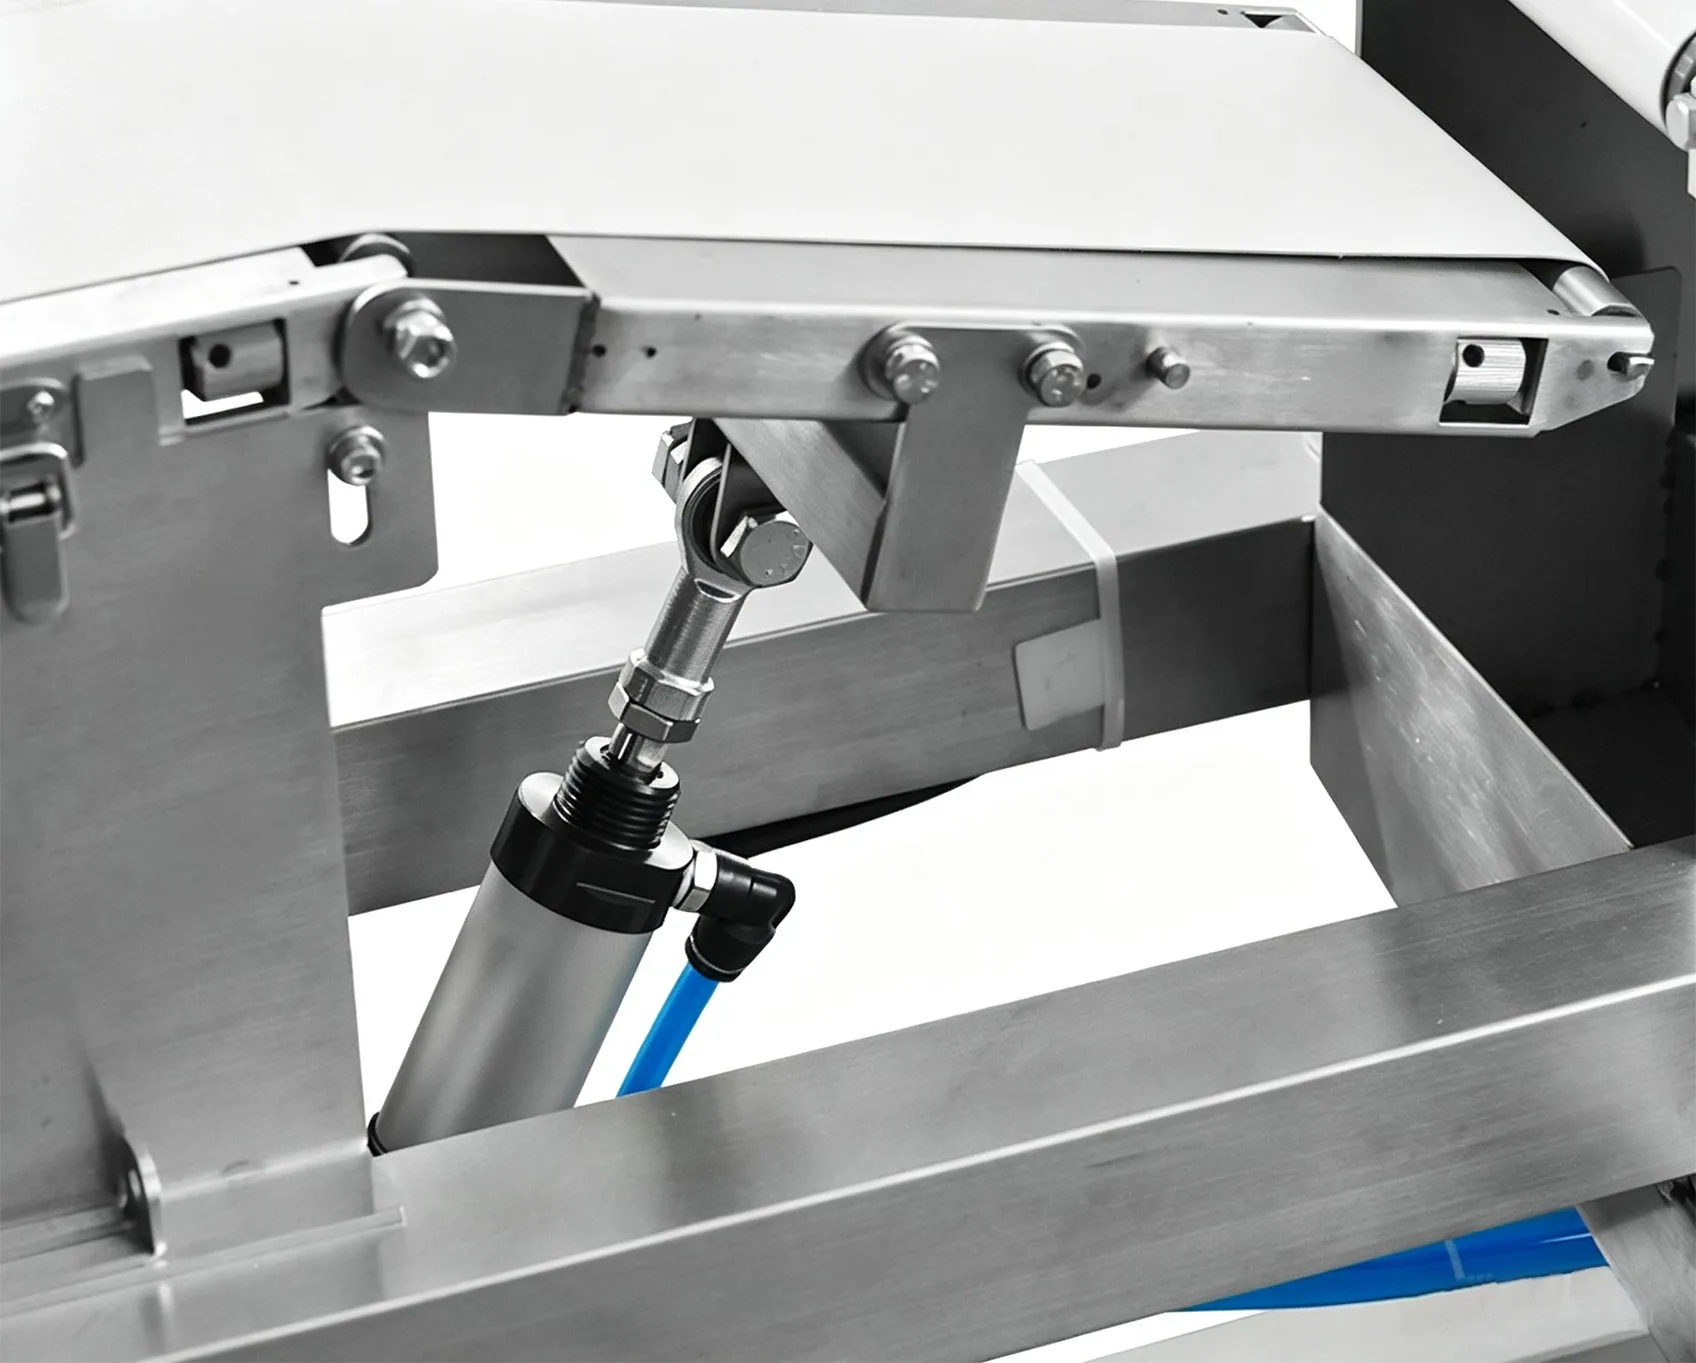
| プッシャー | プレートがベルトを横断し、荷物を側面から押し出す | 箱や硬質パッケージ(中~重量級) |
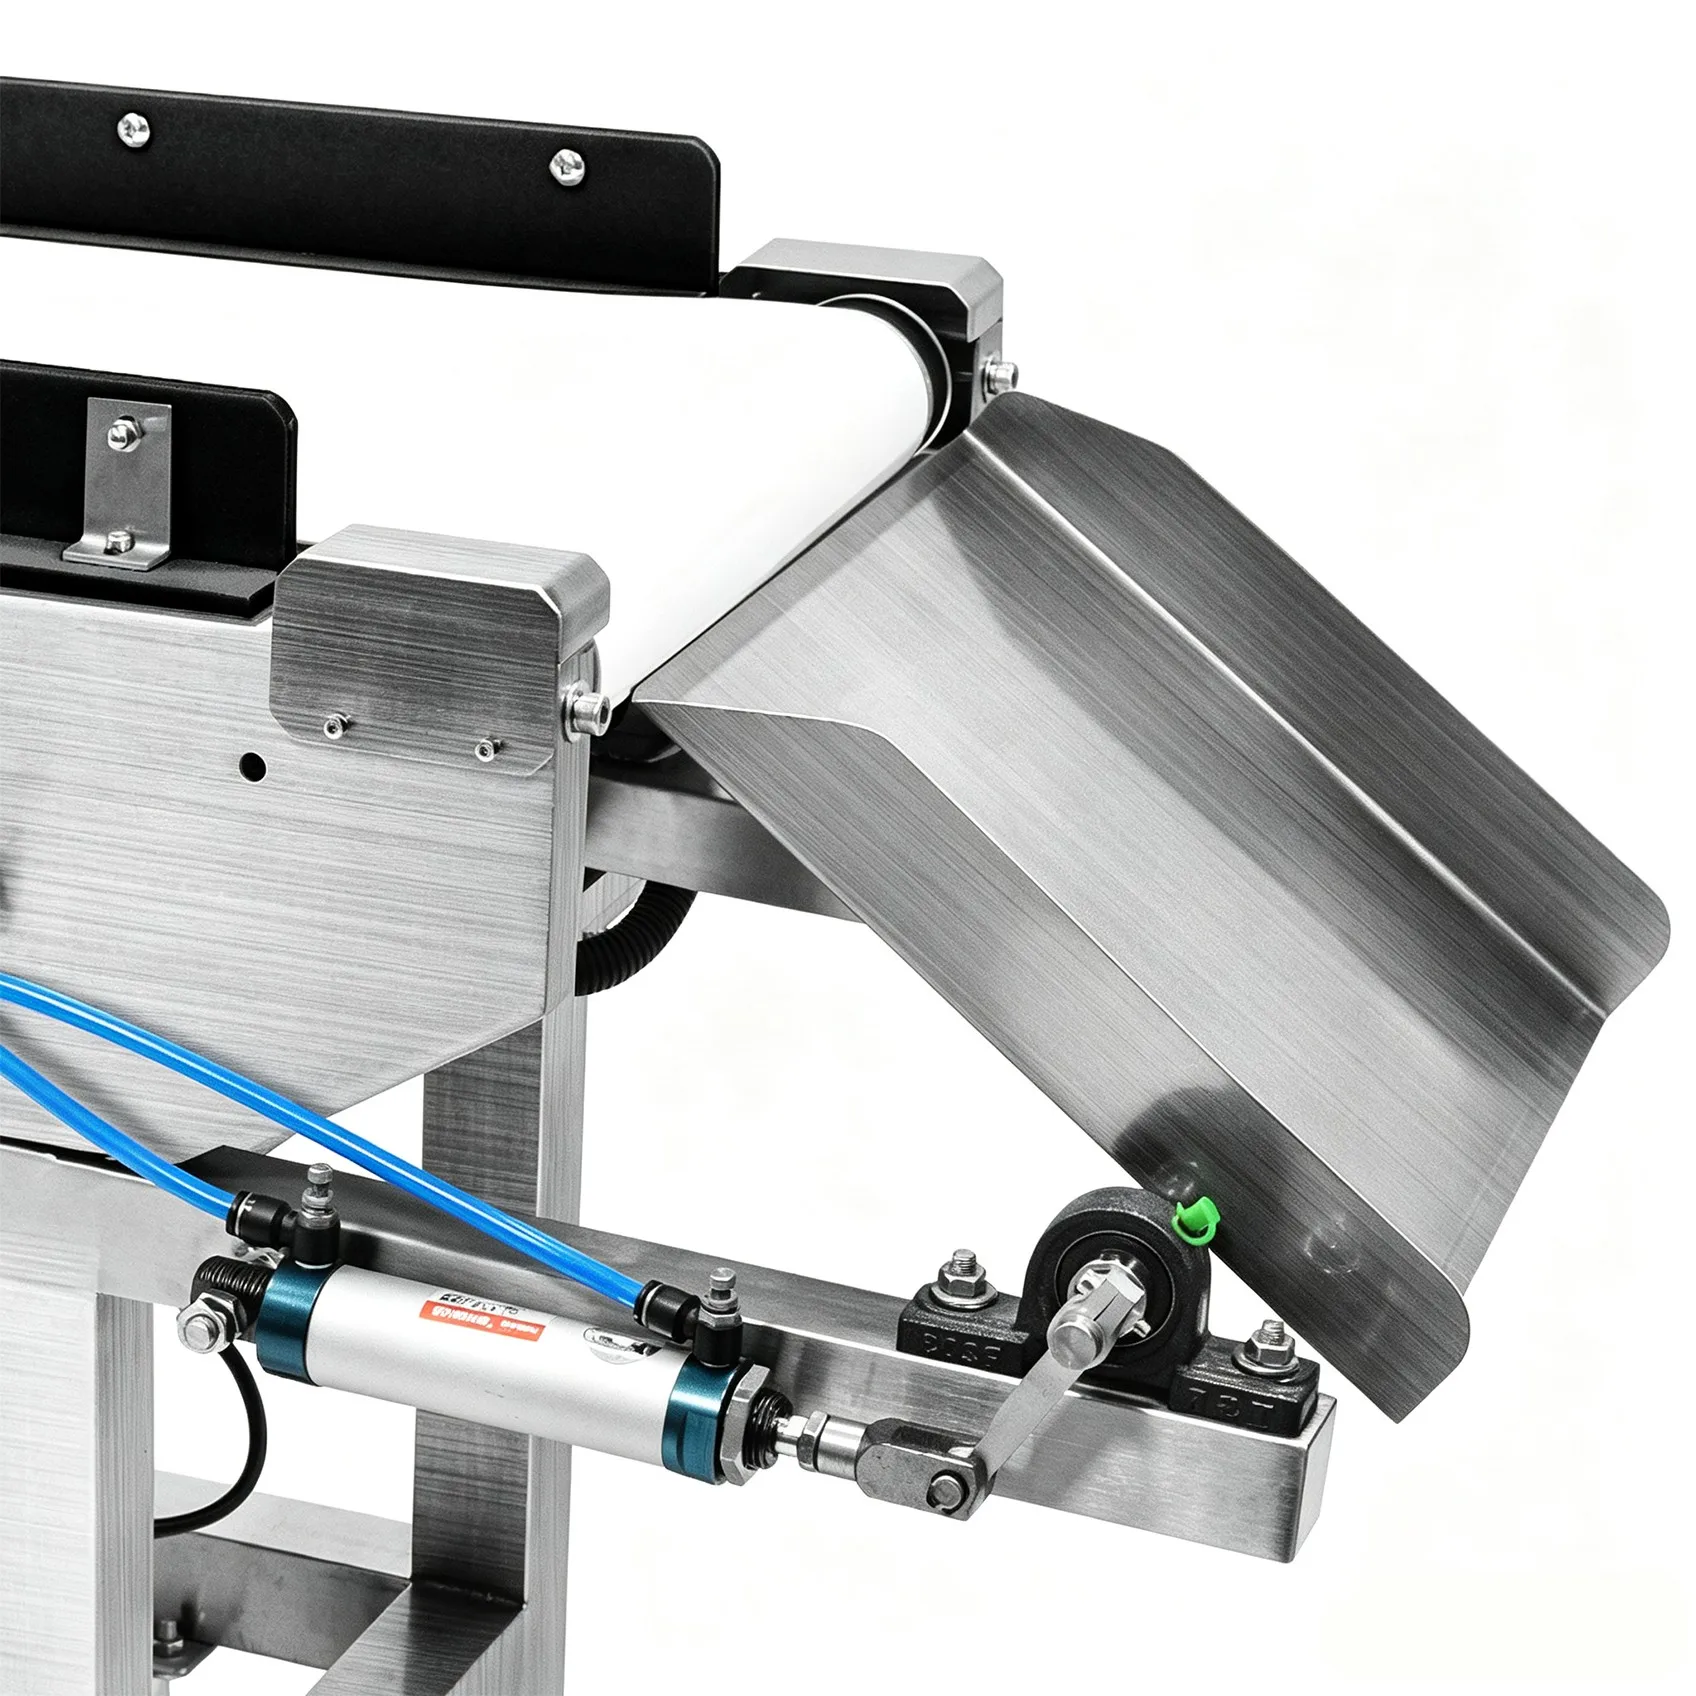
| フラップ | ゲートまたはベルトの一部が荷物の下で下降する | 袋や柔軟性のあるパッケージ(落下距離が短い) |
| エアーブロー | ノズルから噴出する空気で荷物をベルトから吹き飛ばす | 軽量パッケージおよび小型品(高速対応) |
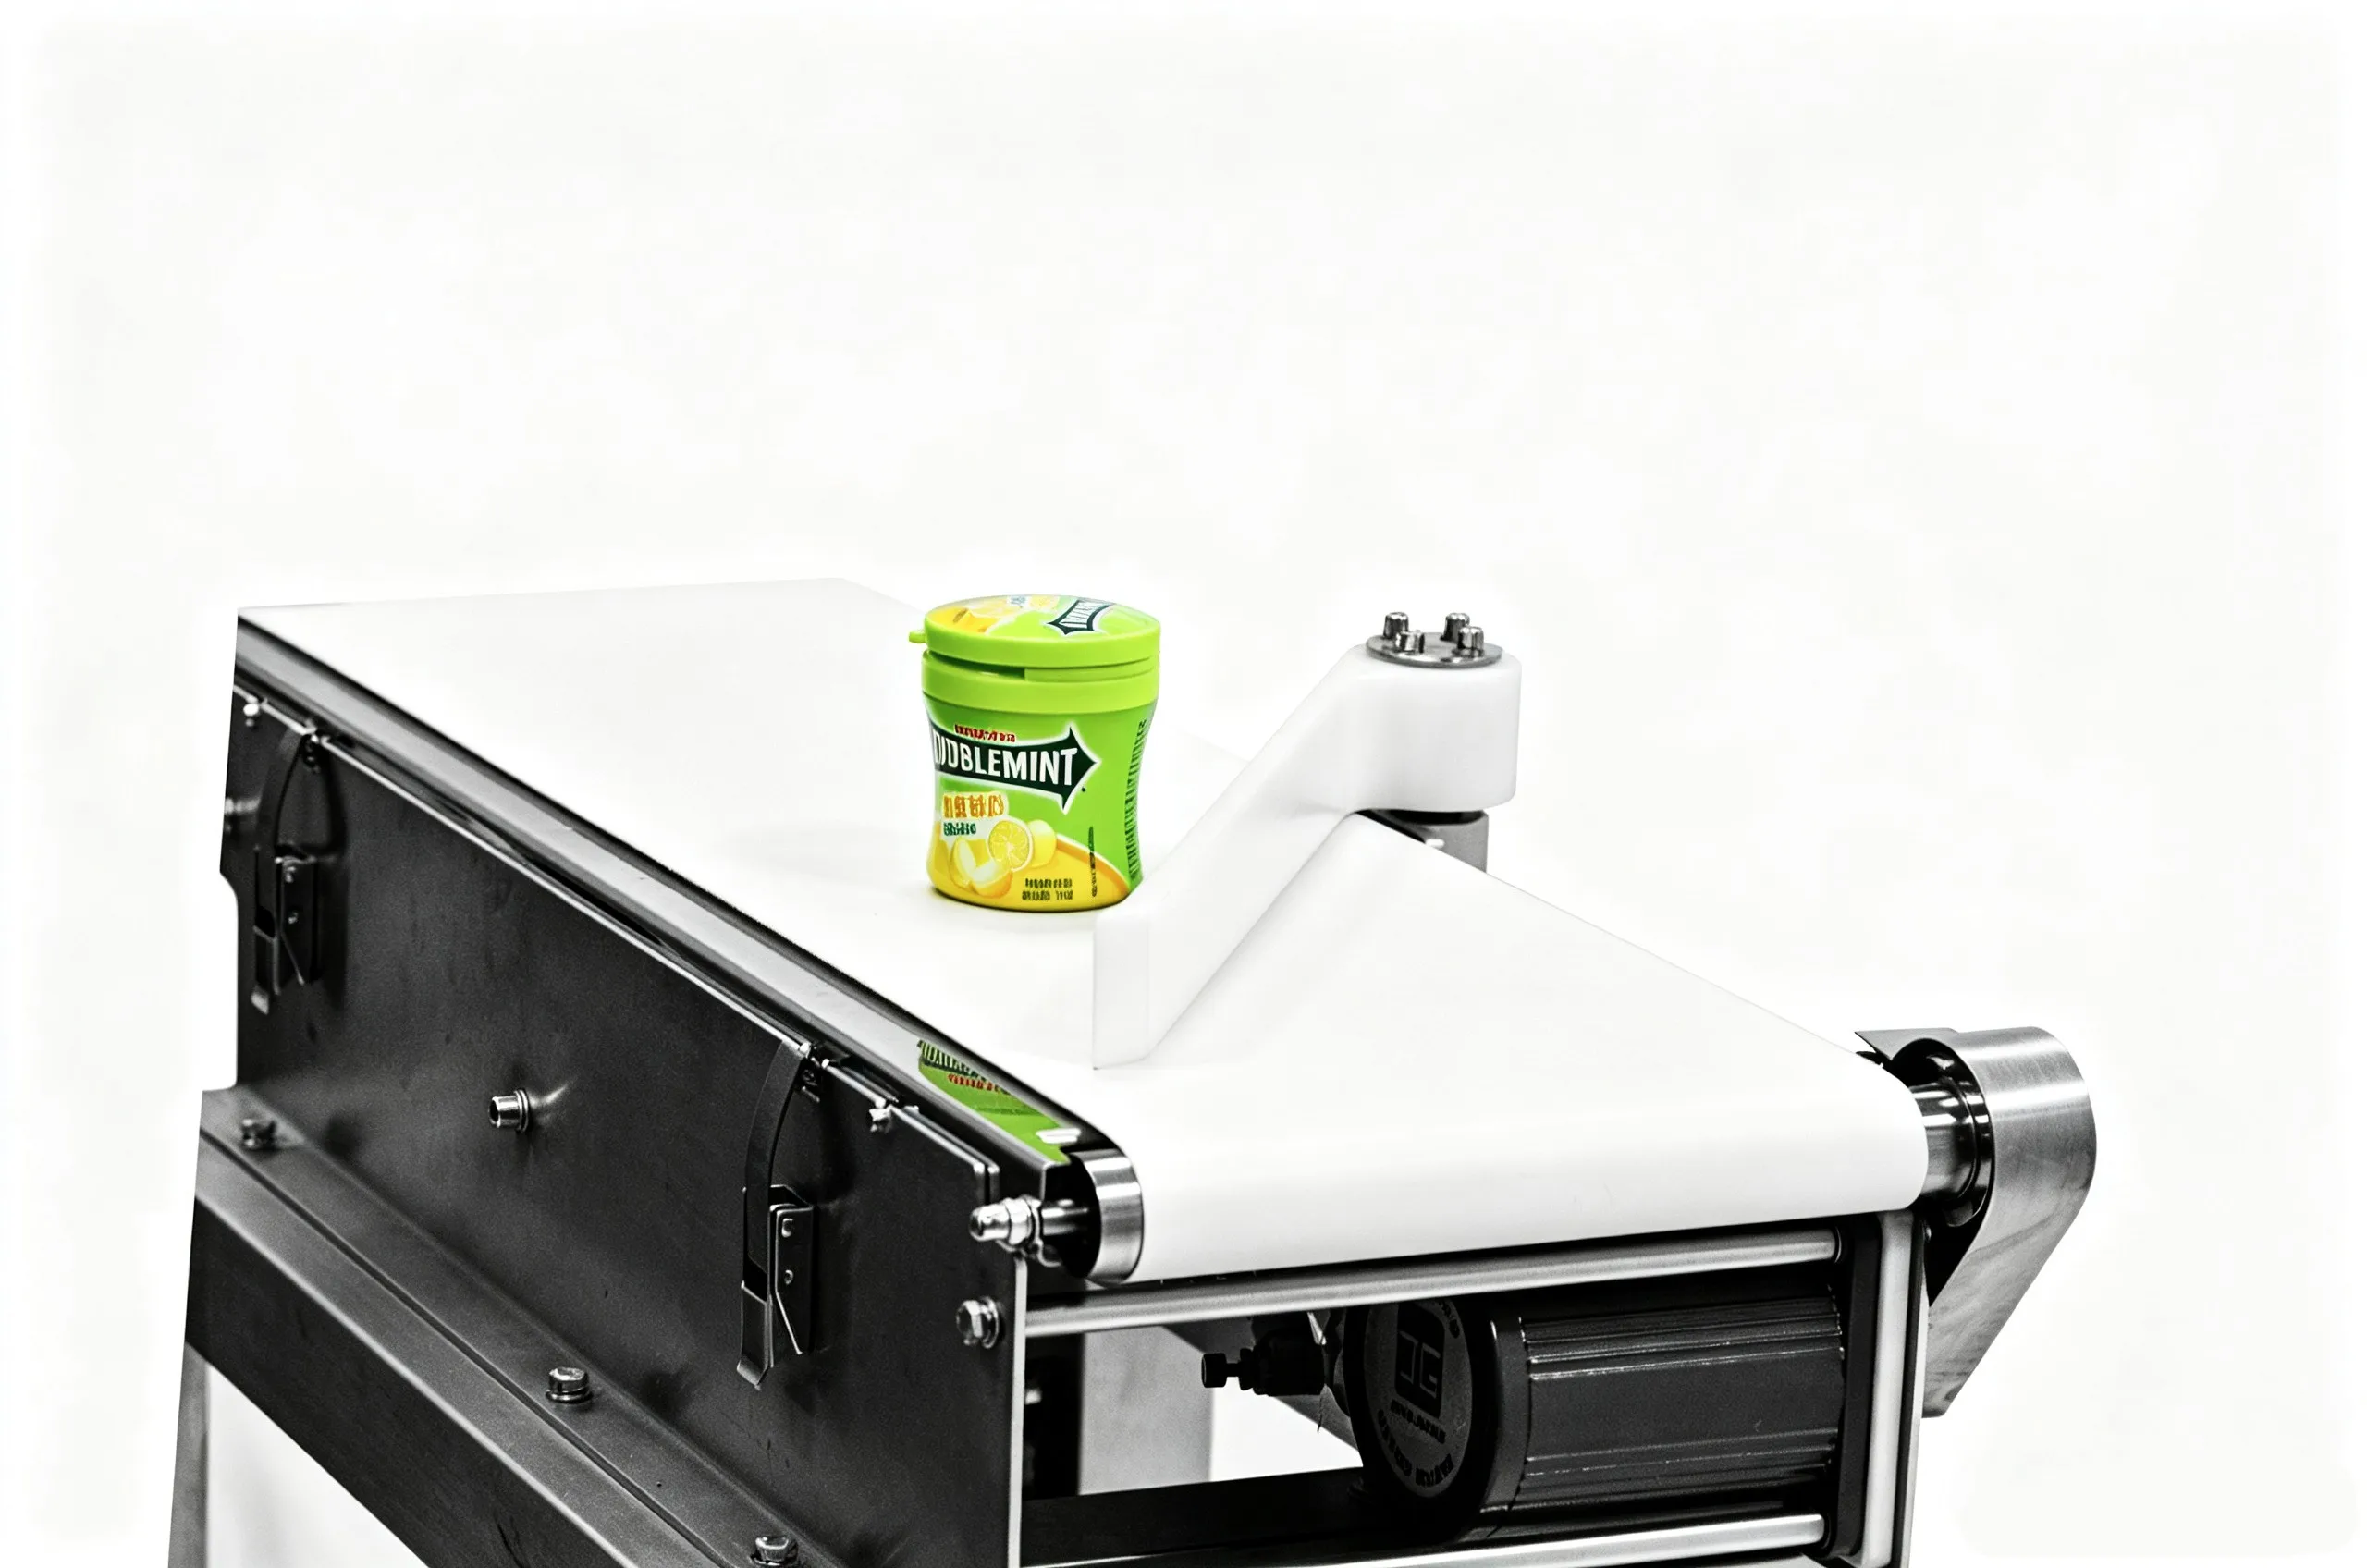
| スイングアーム | アームが横方向にスイープして荷物をベルトから払い落とす | 小型パッケージ(中速対応) |
| NG停止 | ベルトが停止し、荷物を手作業で取り外す | リジェクト用バインが設置できないライン |
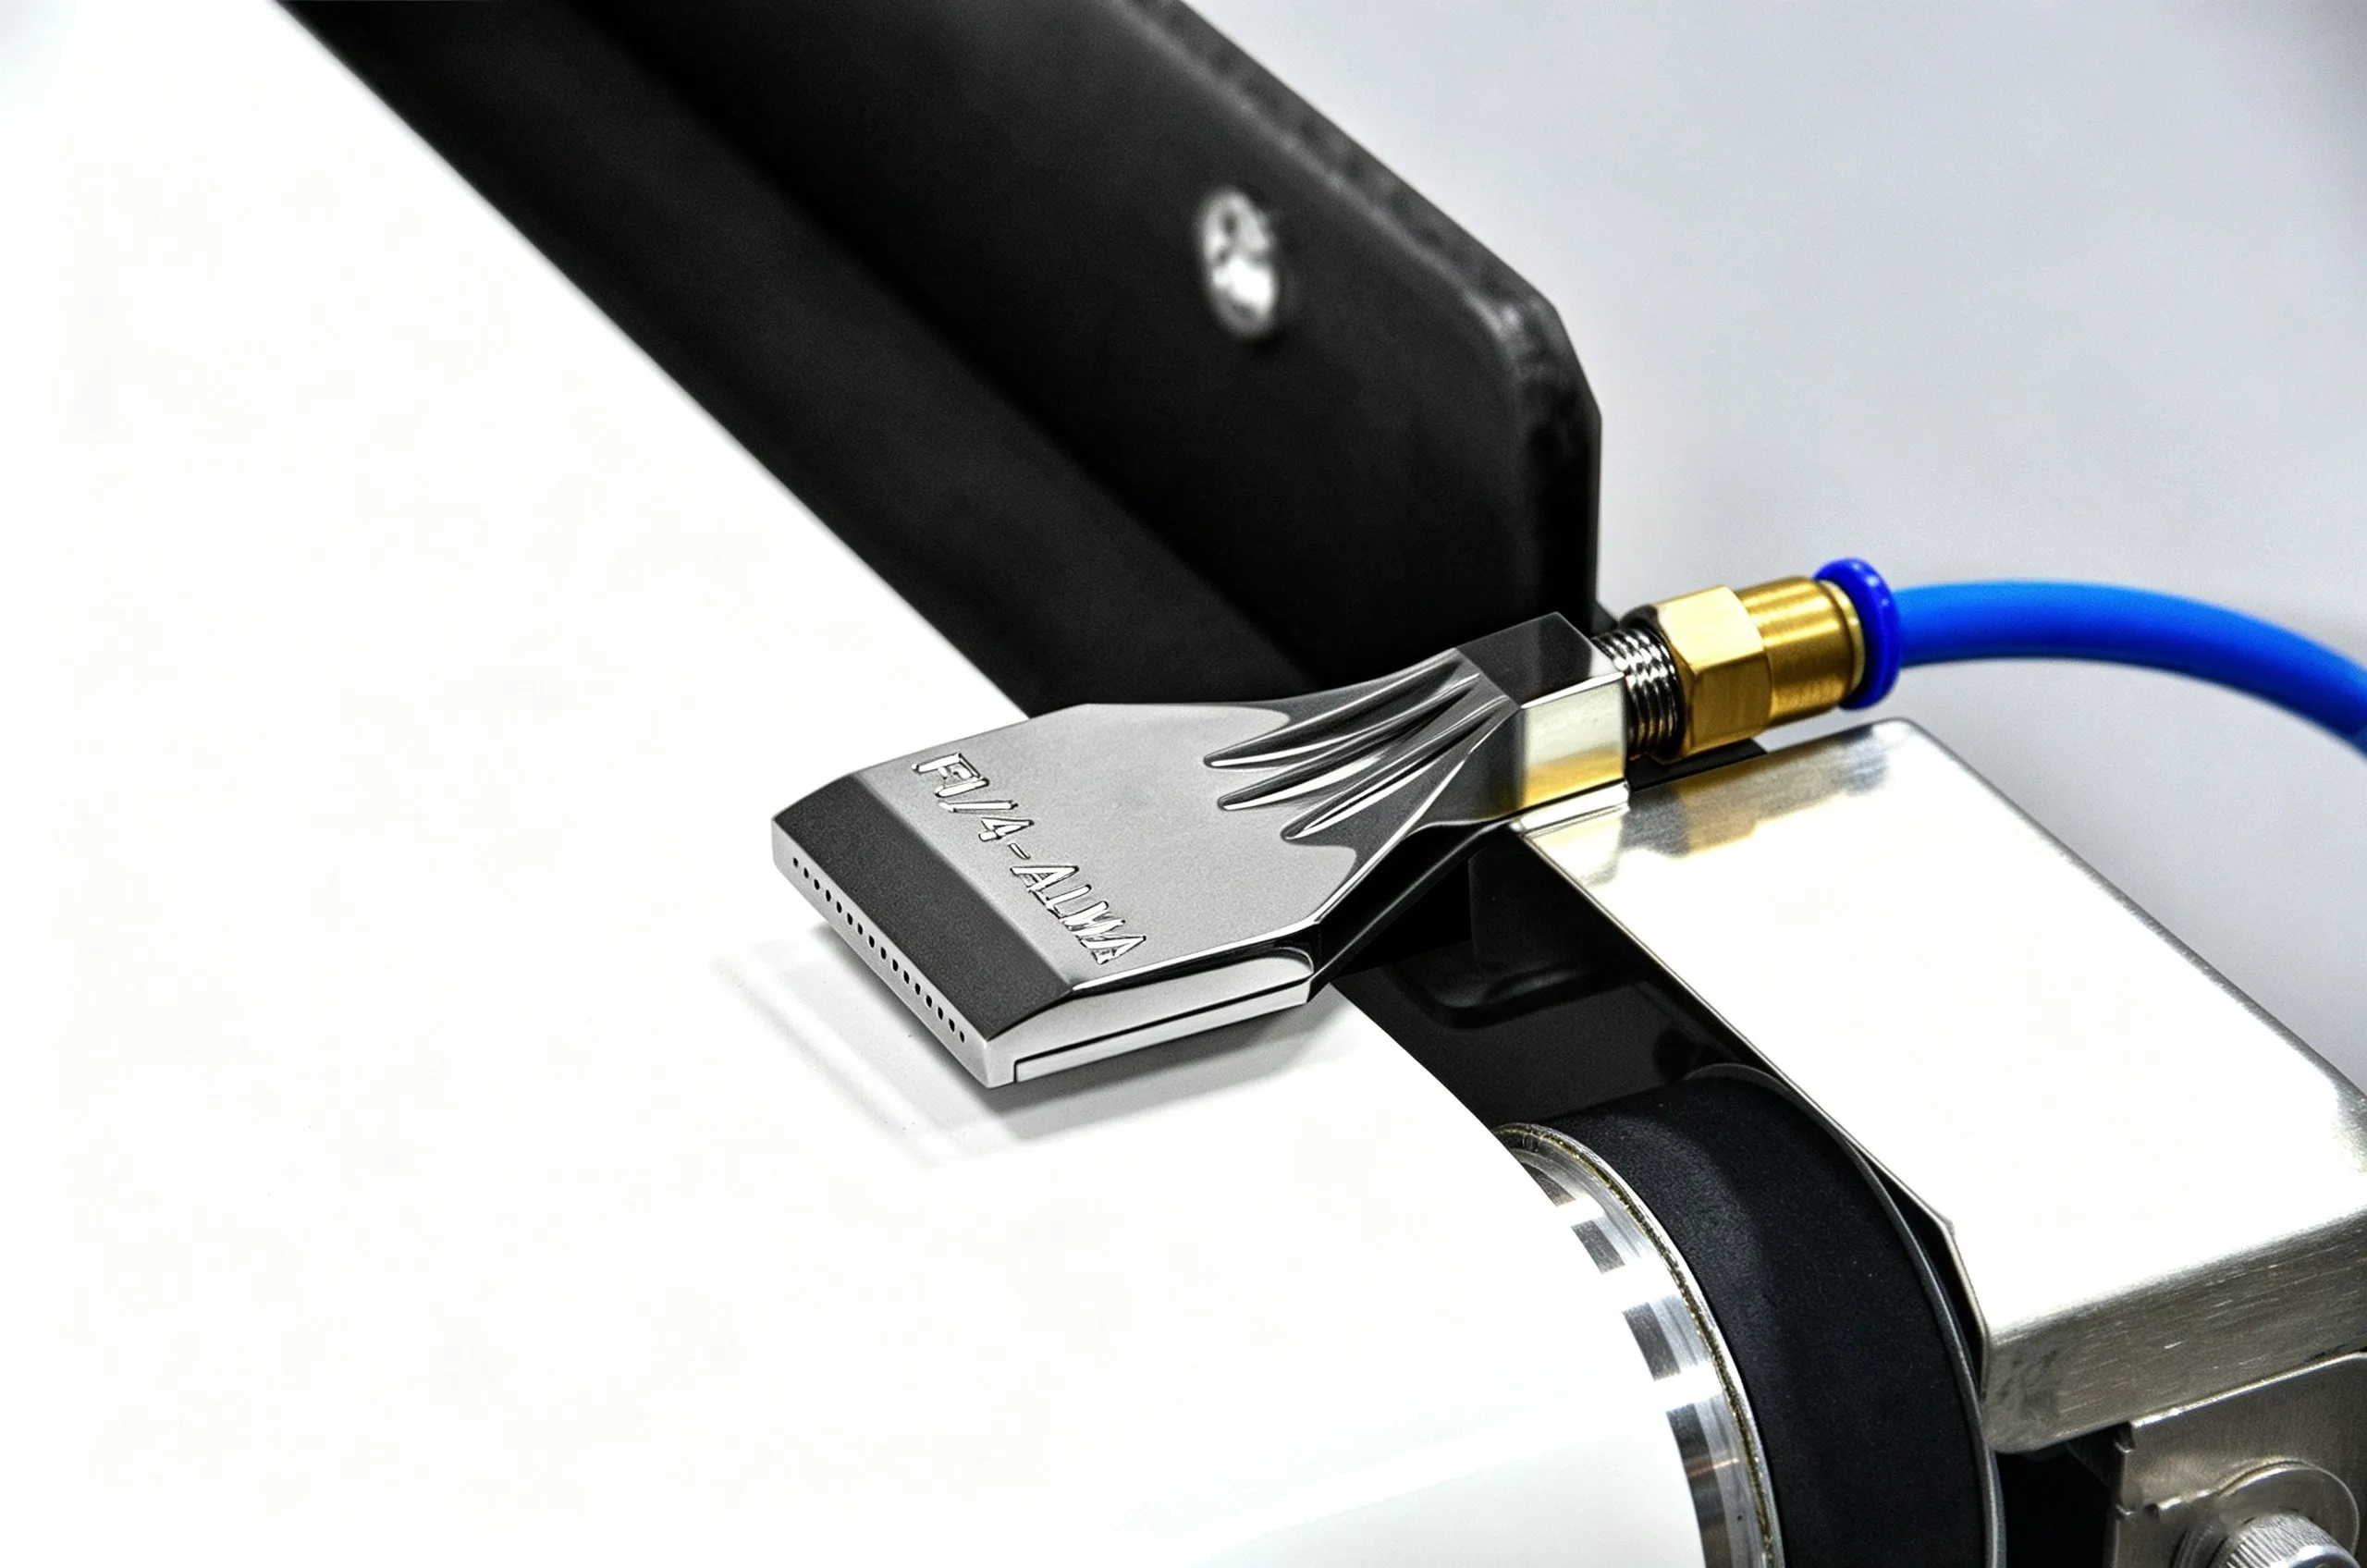
5種類の排除装置は、製品パックとの接触量が異なります。エアブローは接触が最も少なく、プッシャーは最も多く接触します。この接触量の違いは、価格差よりも重要です。フレップ式はベルト下方に落下高さが必要であり、スイングアーム式は側面に十分な空きスペースが必要です。ご提供のレイアウト図にそれらの条件が満たされていない場合、この2種類はすでに選択肢から除外されます。
ベルト速度とパック間隔が排除装置の選定を決める理由
排除装置が作動できる時間は、隣接する2つのパックの間隔をベルト速度で割った値です。たとえばパック間隔が100 mmでベルト速度が60 m/分の場合、装置の作動時間は約100 msとなります。狭い間隔では、プッシャーまたはスイングアームのみが所定時間内に作動を完了できます。
当社のチェックウェイバーのベルト速度は10~60 m/分で可変式なので、速度を落として装置に十分な作動時間を確保できます。しかし、 金属探知機 同シリーズの他の機種は25~30 m/分で固定運転し、その ベルトの速度 ベルト速度は調整できません。この機種では作動時間が固定されます。
なぜベルト速度が固定されていると選択肢が制限されるのか
可変速ベルト式の機械では、ベルトの速度を落とすことができます。固定速の機械ではできません。利用可能な時間が90ミリ秒であれば、プッシャーには90ミリ秒しか与えられません。現場でそれ以上に時間を確保する手段はありません。
リジェクション装置は、機械ではなくパッケージから選ぶ
エアブローは当社が採用する最も高速なリジェクション装置ですが、20kgの段ボール箱を動かすことはできません。プッシャーならその箱を動かせますが、柔らかいベーグルには傷をつけてしまいます。フラップは、短い落下に耐えられる袋に適しています。スイングアームは、横方向の衝撃に弱い小形パッケージに適しています。
まずパッケージから考えましょう。その重量、形状、および許容される接触の程度を確認します。その後、機械が駆動できるリジェクション装置の種類を検討します。多くの購入者は、この順序を逆にして判断しています。
リジェクトされたパッケージの行き先
パッケージを取り除くことと、その後の処理(廃棄・回収など)は、別々の課題です。ベルト横に設置したリジェクトボックスは、前者は解決しますが、後者を生じさせます——誰かが定期的に空にする必要がありますし、空にされたことを確実に把握する仕組みも必要です。
コンテナが使用できない場合、2つの選択肢があります。1つは不良品(NG)として機械を停止させる方法、もう1つは不良品を専用の拒否ラインでロック付き収容ボックスへ運ぶ方法です。袋詰め食品の場合、当社の 4020シリーズ は沈下式・分割フレーム構造を採用しています。つまり、拒否部には独立した脚部があり、メインフレームに衝撃が伝わらないようになっています。
コンテナが監査不合格の原因となる理由
コンテナが満杯になると、次に拒否された製品パックが床に落下しますが、機械は依然として「パックを除去した」と報告します。この点こそが、実際の生産では問題にならず、監査時にのみ露呈する拒否システムの欠陥です。
拒否装置が正常に作動したかを確認する方法
拒否装置は機械式であり、その故障パターンは予測可能です。たとえば、プッシャーはエア圧力の低下によりベルトを横断しなくなる、エアブローノズルは水分を吸収して角度を付けたままパックを吹き飛ばすようになる、スイングアームは軸受け部が緩んで正常に動作しなくなるなどです。
こうした異常はいずれも機械の表示画面上には一切表示されません。機械が表示するのは、センサーで検知した情報であり、実際にベルトから離脱したパックの状況ではありません。これは、監査において最も頻繁に報告される課題です。
対策:不良品排出経路でパック数をカウントする
不良品排出経路にセンサーを設置し、投入されたパック数と排出されたパック数をそれぞれカウントして、その差分にアラームを設定します。当社では別途、「 不良品確認用センサー 」および「 自動不良品排出タイミング .
」についても解説しています。
納入承認前に必ずこのテストを実施してください。実際に不良品として排出するパック(湿ったもの、凍ったもの、ベタつくものなど)を、生産速度で20回連続して装置に通します。ベルトから20個未満が落下した場合は不合格です。
価格見積もり依頼前に確認すべき4つの質問
- ベルトの速度は? パック間の間隔は? これらの2つの数値は、装置が作動する時間を示します。
- パックの重量と材質は何ですか? 重量によって、エアブロー方式かプッシャー方式かが決まります。材質によって、パックが耐えられる接触の程度が決まります。
- 不合格となったパックはどこへ行くのですか? 収容ボックス、不合格用レーン、鍵付きボックス、またはどこにも送らない(廃棄)のいずれかです。
- 工場で確保できる圧縮空気の供給量および設置可能な床面積はどのくらいですか? 当社のチェックウェイザーは、排除装置用に0.6~1 MPaの圧縮空気供給を前提として価格提示しています。また、プッシャーやスイングアームを採用する場合は、コンベアベルトの横に十分な作業空間が必要です。
この4つの質問に答えていただければ、排除方式の選定は簡単です。これらを見積もり段階まで先延ばしにすると、サプライヤーが代わりに判断することになります。
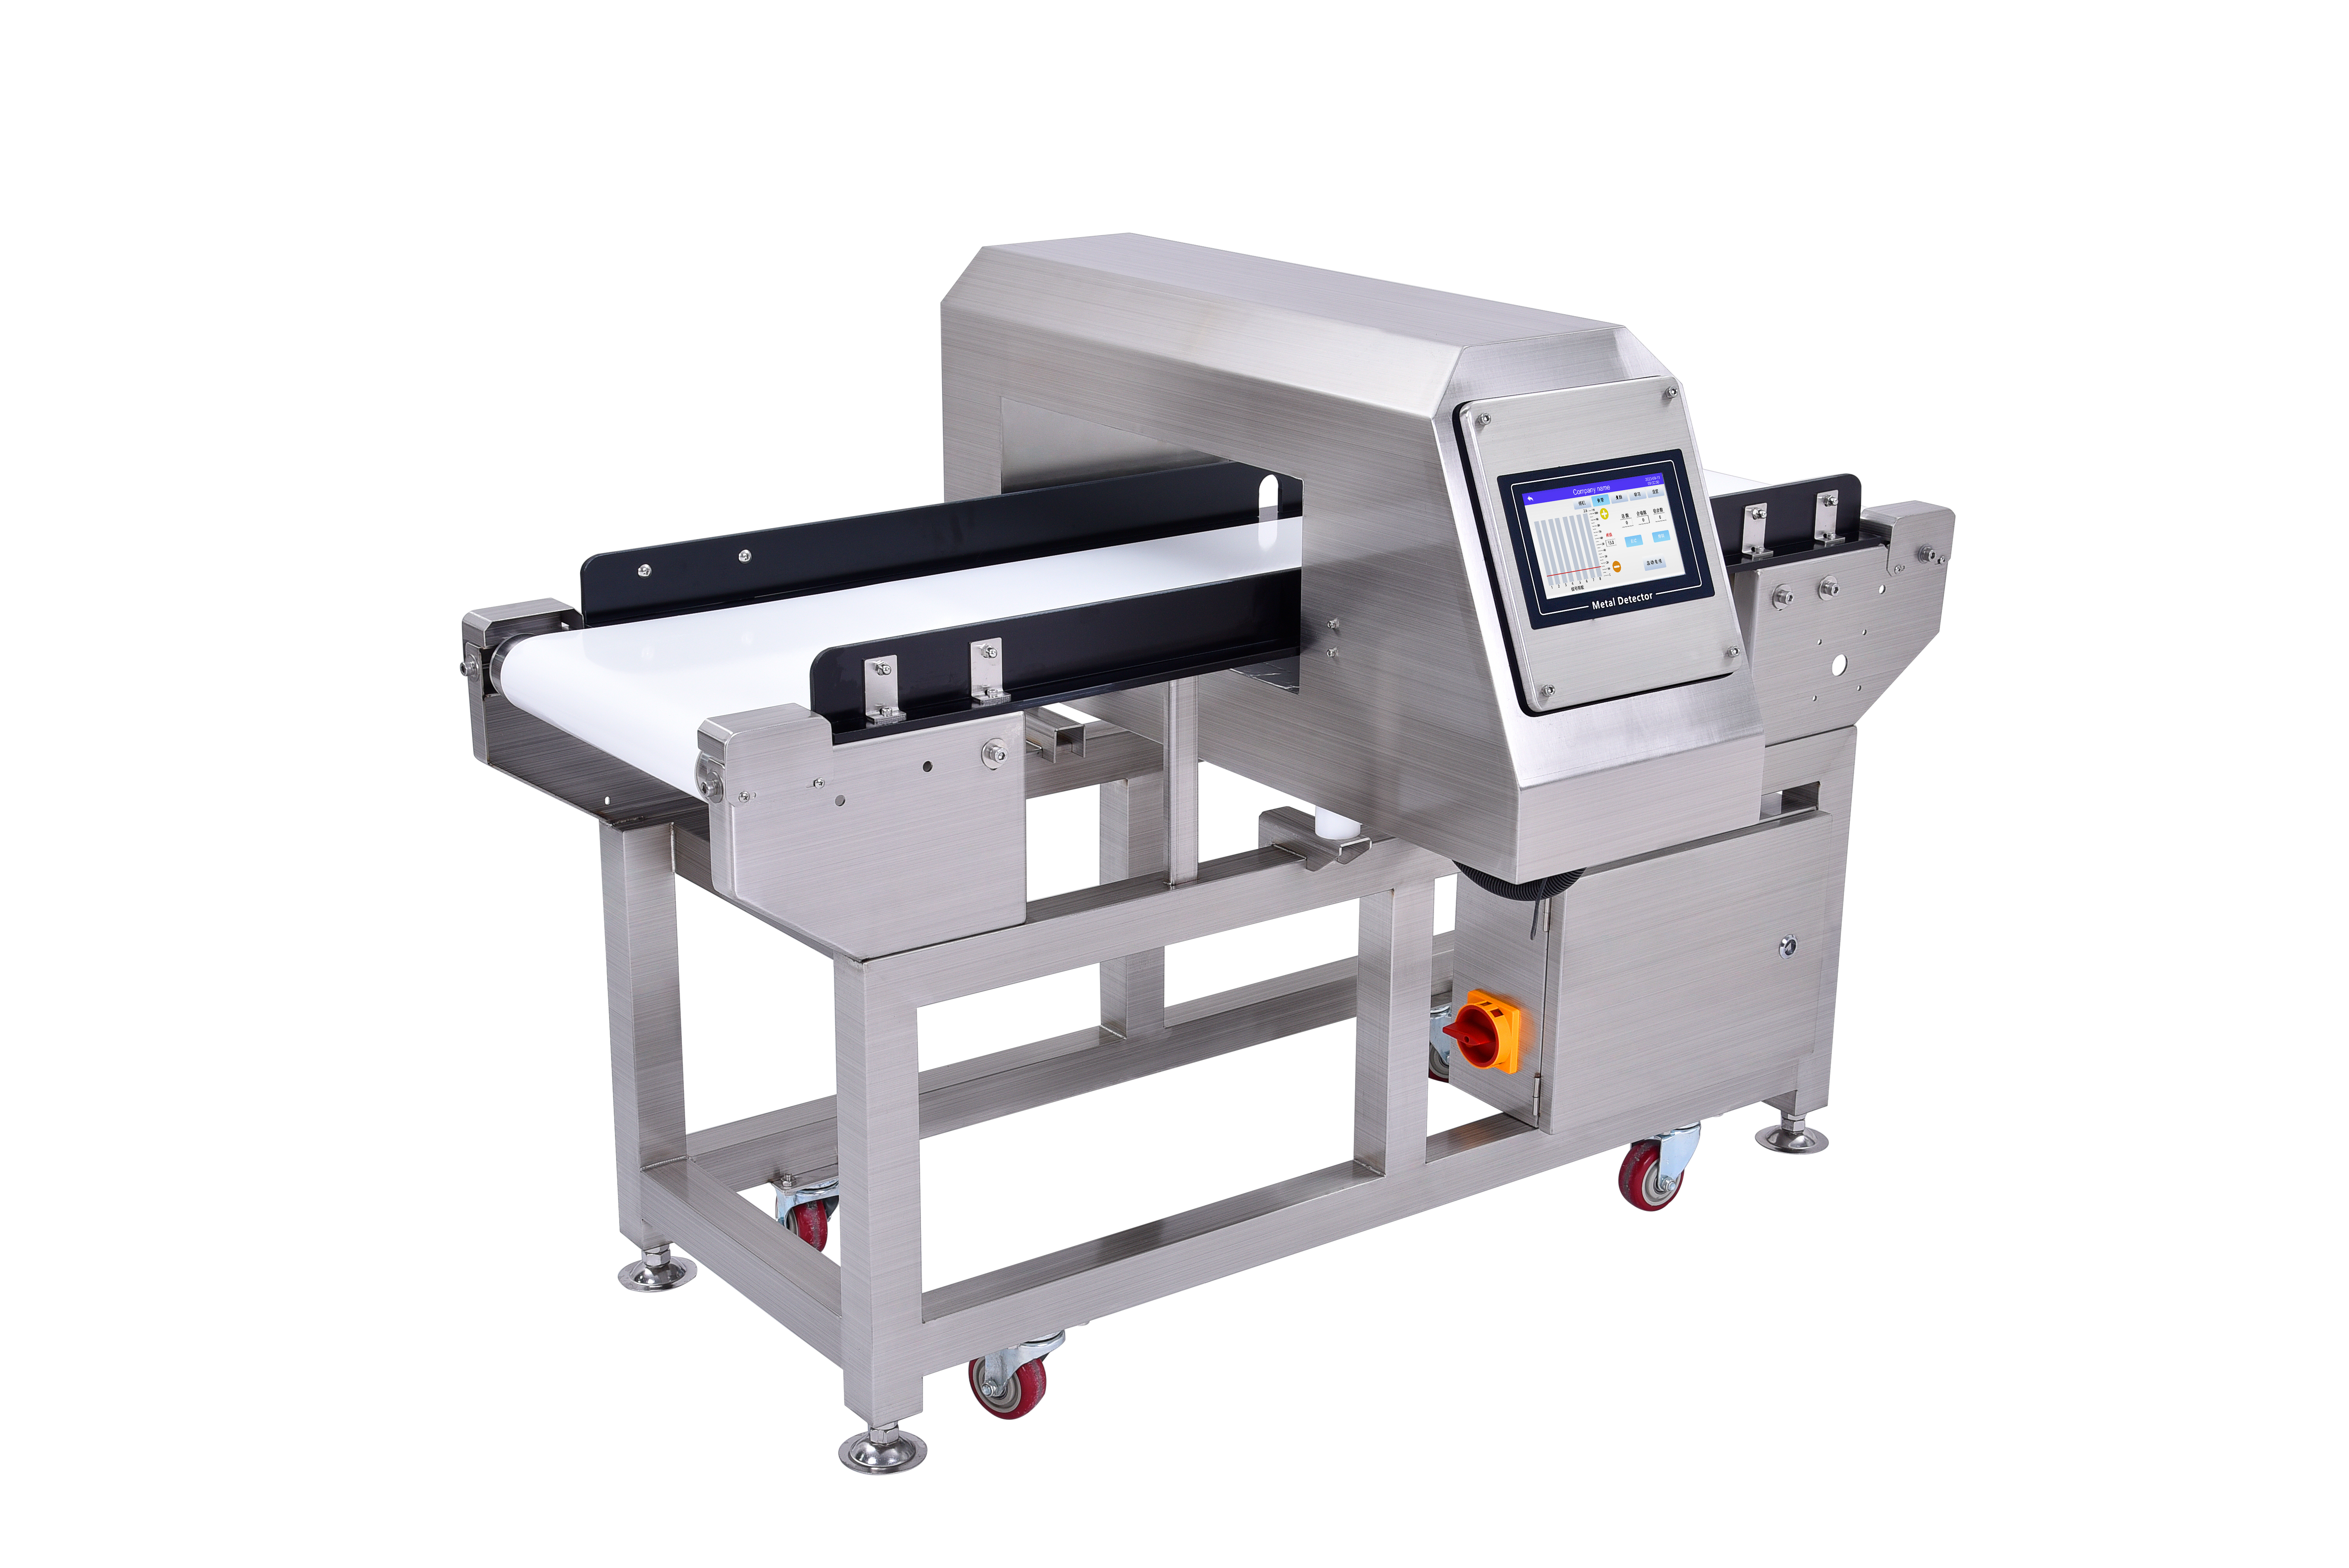
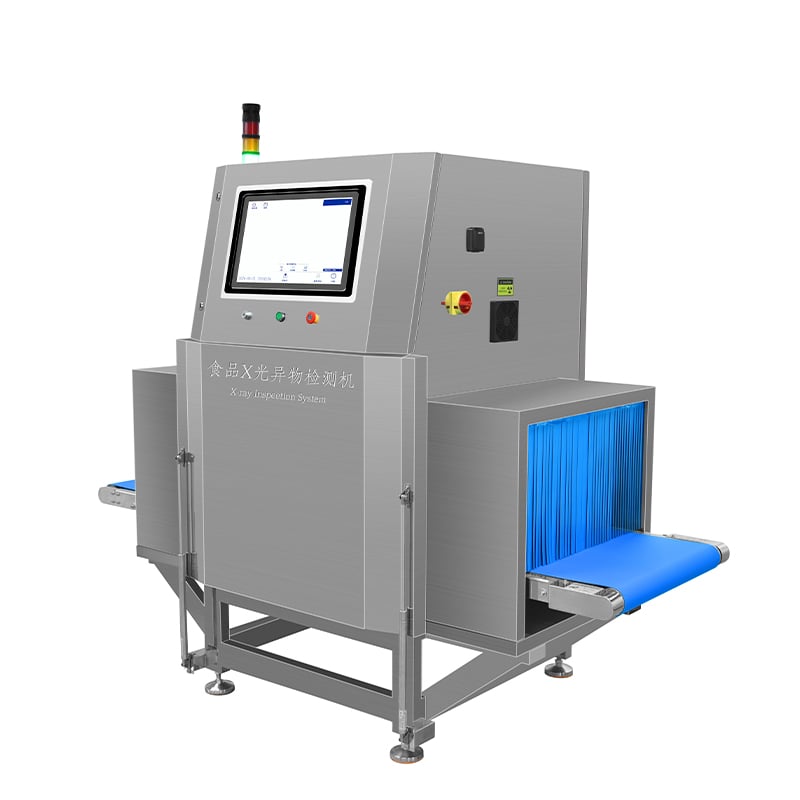
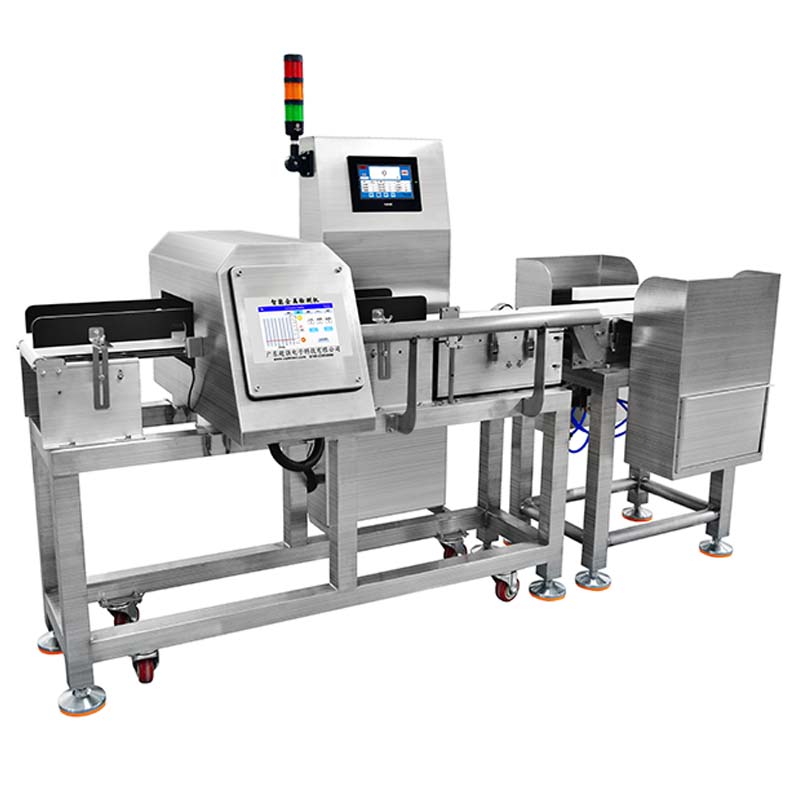
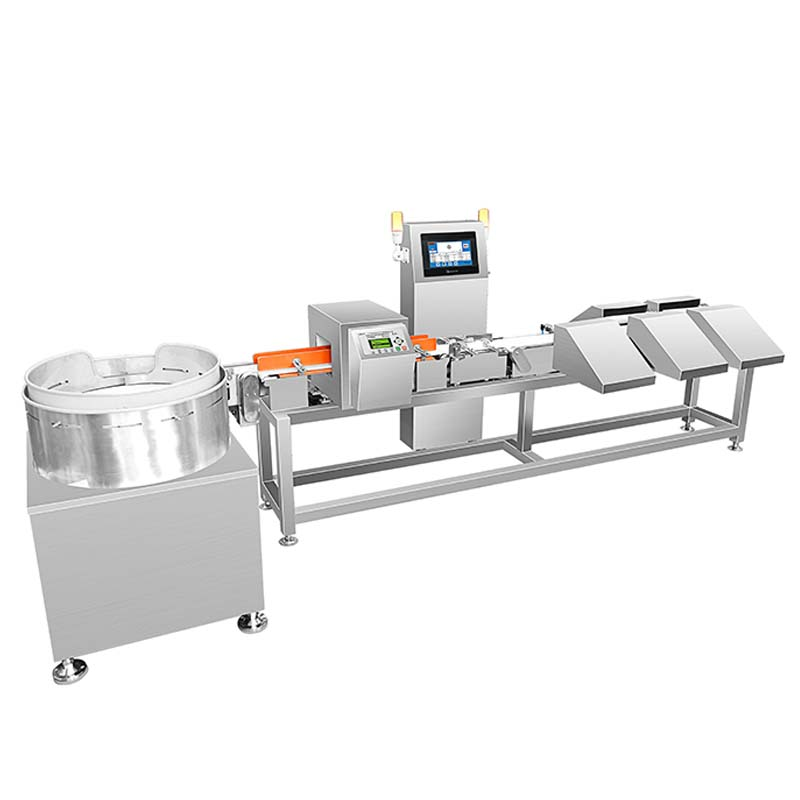
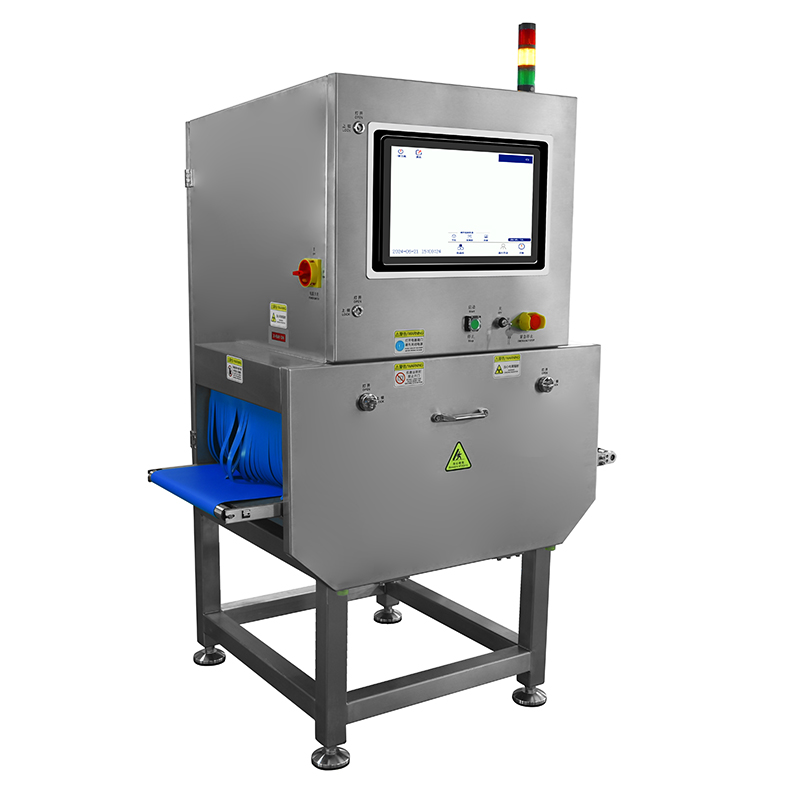
当社のラインナップ: CQ-YWXP400 チェックウェイザー プッシャー、フラップ、エアブロー、またはスイングアームで除去されます。 CQ-YW6040 X線検査装置 nG停止機能を追加します。金属検出は、 CQ-YW910K (ベルト速度は固定で25~30 m/分)で動作します。
よくあるご質問
後から除外装置を追加できますか?
通常はできません。装置自体の取り付けは容易ですが、設置スペースと圧縮空気の確保が困難です。除外ステーションを想定せずに設計されたラインでは、後から設置するための余裕空間がほとんどありません。最初のレイアウト図に除外装置を含めてご検討ください。
どの除外方式が最も高速ですか?
包装物が十分に軽量であれば、エアブローが最も高速です。ただし、実際の速度制限要因は、装置そのものではなく、除去に使える時間です。重い包装物の場合、エアでは全く動かせないため、プッシャーの方が高速です。スイングアームは、この両者の間の性能となります。
除外装置には圧縮空気が必要ですか?
エアブローおよびほとんどのプッシャーには必要です。当社の検量機は、除外装置用に0.6~1 MPaの圧縮空気供給を標準仕様としてご提案しています。フラップは比較的少量の空気で動作します。NG停止機能には圧縮空気は不要です。
不合格となったパックを廃棄してはいけない場合、どうすればよいですか?
その場合は「NGシャットダウン」機能をご利用ください。コンベアベルトが停止し、パックは手作業で取り除かれます。高速ラインでは、この機能により、単一のパックだけでなく、ライン全体が停止します。
検出・排除システムが正しく機能していることを、どのように証明すればよいですか?
排除経路にセンサーを取り付け、通過したパック数と実際に排除されたパック数をそれぞれカウントします。その差分が証拠となります。また、小売業者による監査では、まずこのデータが求められます。
排除装置は検査ラインの中で最も安価な部品ですが、ライン全体の保護が確実に行われるかどうかを左右する最も重要な要素です。ご発注前に、ベルト速度、パックの形状・サイズ、排除先、およびエア供給条件を必ずご確認ください。
ベルト速度、パックの仕様、およびベルト横の設置スペースをお知らせください。お客様のラインに最適な排除装置をご提案いたします。

 最新ニュース
 オンライン