 EN


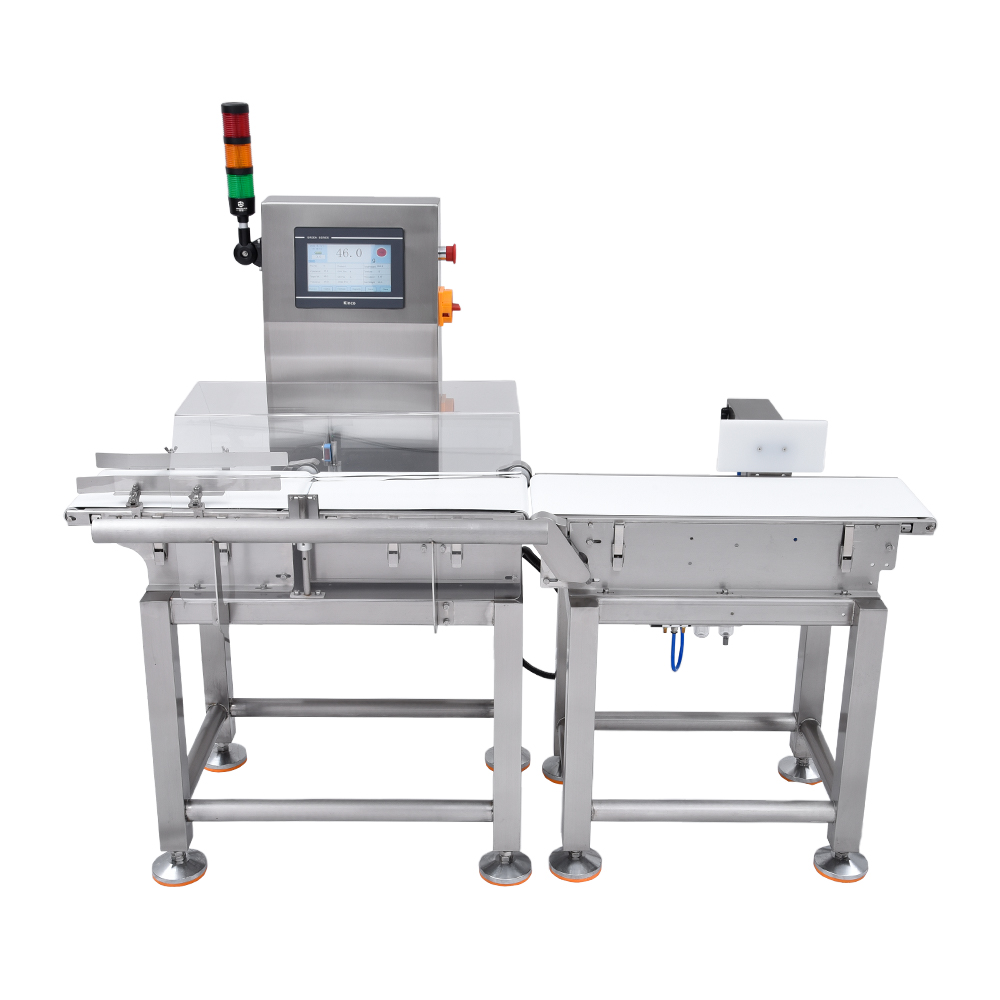
Ang awtomatikong panahon ng pagtanggi ay isa sa pinakamahalagang parameter ng operasyon sa modernong mga metal detector sa conveyor belt . Ang mekanismong ito ng panahon ang tumutukoy nang eksakto kung kailan mag-trigger ang pagtanggi ng isang produkto mula sa linya ng produksyon dahil sa natuklasang kontaminasyon ng metal. Ang pag-unawa kung paano suriin at i-configure ang panahon ng pagtanggi ay mahalaga para sa mga tagagawa na nais bawasan ang pagkawala ng produkto habang pinapanatili ang ganap na pag-iwas sa kontaminasyon. Ang bilis ng tugon ng iyong sistema ng pagtanggi ay direktang nakaaapekto sa parehong pagsunod sa mga pamantayan ng kaligtasan at kahusayan ng produksyon.

Ang proseso ng pagtataya sa oras ng pagtanggi ay nangangailangan ng balanse sa maraming variable kabilang ang bilis ng conveyor, sukat ng produkto, sensitibidad ng deteksyon, at kakayahan ng mekanikal na diverter na tumugon. Kapag ang isang tunnel metal detector ay nakikilala ang kontaminadong item, kailangan ng sistema na kalkulahin ang eksaktong sandali para i-activate ang mga mekanismo ng pneumatic o mekanikal na ejection. Ang hindi tamang konpigurasyon ng oras ay maaaring magresulta sa pagkakamali sa pagdetekta ng kontaminasyon o sa hindi kinakailangang pagtanggi sa mga produktong katanggap-tanggap mga produkto , kung saan ang parehong senaryo ay may malalaking epekto sa operasyon at regulasyon.
Pag-unawa sa Mga Mehanismo ng Oras ng Pagtanggi
Paano Gumagana ang mga Sekwensya ng Deteksyon at Pagtanggi
Ang mga modernong detector ng packaging line ay gumagana sa mga eksaktong sinasabay na pagkakasunud-sunod na nagsisimula agad kapag pumasok ang isang metal na bagay sa detection field. Kapag natukoy ang kontaminasyon, ang sistema ng metal inspection ay nagpapadala ng isang electrical signal sa reject mechanism. Dapat dumaloy ang signal na ito sa control circuit, i-activate ang mga pneumatic solenoid o mechanical arms, at pisikal na alisin ang produkto bago ito lumabas sa detection zone. Ang buong proseso ay kadalasang nagaganap sa loob ng ilang milisecond, kaya kailangan ng napakahusay na timing calibration upang gumana nang epektibo sa mga high-speed production line.
Ang iba’t ibang sistema ng pagtanggi ay gumagamit ng magkakaibang mekanismo ng tugon. Ang pneumatic air diverters ay gumagamit ng compressed air upang itulak ang mga kontaminadong bagay palabas sa conveyor belt. Ang mechanical plows ay gumagamit ng pisikal na braso upang i-divert ang mga produkto nang pahalang. Ang magnetic separators ay kumukuha ng mga ferrous materials mula sa daloy ng produkto. Ang bawat uri ng sistema ay may natatanging katangian ng tugon na kailangang eksaktong i-match sa bilis ng iyong conveyor at sa bilis ng daloy ng produkto upang maiwasan ang mga pagtanggi na may huling oras o maagang aktibasyon na maaaring pinsalahin ang mga produktong tinatanggap.
Mga Mahahalagang Variable na Nakaaapekto sa Katiyakan ng Pagtanggi
Ang bilis ng conveyor belt ang pangunahing salik na nakaaapekto sa mga kinakailangan sa oras para sa pagre-reject. Ang isang sistema ng detector para sa mabilis na linya ng packaging ay kailangang i-activate ang mga mekanismo ng pagre-reject nang mas maaga matapos ang unang pagkakakita upang mahuli ang kontaminasyon bago lumipas ang mga produkto sa punto ng paghihiwalay. Ang mga linyang mabagal ang takbo ay nagbibigay ng pahintulot para sa mas huling activation nang hindi nawawala ang kontaminasyon. Bukod dito, ang pisikal na distansya sa pagitan ng detection window at ng rejection point ang direktang tumutukoy kung gaano karaming oras ang mayroon ang control system upang iproseso ang signal at i-activate ang mga mekanikal na tugon.
Ang laki at timbang ng produkto ay may makabuluhang epekto din sa pagtatasa ng oras. Ang mas mabibigat o mas malaki na mga bagay ay nangangailangan ng higit pang puwersa upang maging epektibo, at ang mekanismo ng pagtanggi ay maaaring nangangailangan ng karagdagang oras upang pisikal na ilipat ang mga ito mula sa linya ng produksyon. Ang mga pagkakaiba-iba sa density sa pagitan ng mga produkto sa parehong detector ng linya ng packaging ay nakakaapekto sa kung paano maaasahan ang mga item sa paglipas ng zone ng pagtuklas. Ang mga kadahilanan sa kapaligiran kabilang ang pag-iibay, kahalumigmigan, at pagbabago ng temperatura ay maaaring magdulot ng bahagyang pagkaantala sa mga panahon ng pagtugon ng pneumatic, na nangangailangan ng maingat na sinusukat na mga pag-aayos sa oras.
Pag-aralan ang Pagganap ng Pag-aalis ng Iyong Sistema
Mga Paraan ng Pagsusulit at Pag-uukurin
Dapat ipatupad ang sistematikong mga protokol sa pagsusuri upang suriin kung ang mga metal detector ng iyong conveyor belt ay nakakamit ang pinakamainam na oras ng pagtanggi. Simulan sa pamamagitan ng pagpapatakbo ng mga produkto sa pagsusuri na may kilalang metal na kontaminante sa buong linya ng produksyon sa operasyonal na bilis. Ang mga sample sa pagsusuri na ito ay dapat kasama ang mga ferrous na materyales, non-ferrous na metal, at stainless steel sa iba’t ibang sukat upang imitate ang tunay na mga senaryo ng kontaminasyon. I-record kung ang mga pagtanggi ay nangyayari nang pare-pareho sa itinalagang punto ng diversion o kung ang mga pagbabago sa oras ay nagdudulot ng hindi pare-parehong resulta sa maraming pagsusuri.
Ang pagpapanatili ng pagkakapareho sa punto ng pagtanggi ay nangangailangan ng maingat na obserbasyon at pagsusukat. Tandaan ang inaasahang lokasyon ng pagtanggi sa iyong conveyor system at subaybayan kung ilang test item ang talagang naibabaliwala sa eksaktong puntong iyon kumpara sa aktuwal na lokasyon kung saan sila tinatanggal. Ang mga camera na may timing o high-speed video ay maaaring kumuha ng eksaktong sandali kung kailan nangyayari ang deteksyon at ihambing ito sa oras kung kailan aktibo ang mekanikal na pagtanggi. Ang mga pagkakaiba sa timing na lumalampas sa 50 milliseconds ay karaniwang nagpapahiwatig na kailangan ng mga pag-aadjust sa calibration ng sistema upang mapanatili ang maaasahang performance ng metal inspection sa lahat ng kondisyon ng produksyon.
Pagkilala sa mga Problema sa Timing at mga Mode ng Pagkabigo
Ang hindi sapat na pagpapalabas ay nagpapakita sa ilang napapansin na mga pattern ng kabiguan. Ang maagang pagpapalabas, kung saan ang mga produkto ay inaalis bago pa man talaga sila umabot sa pinakamainam na punto ng pag-alis, ay nagdudulot ng hindi kinakailangang pagkawala ng produkto at mas mataas na operasyonal na gastos. Ang huling pagpapalabas ay nagpapahintulot sa mga posibleng kontaminadong item na lumipas nang buo sa lugar ng pag-alis, na nagdudulot ng malubhang kabiguan sa kaligtasan ng pagkain o kalidad ng produksyon. Ang hindi pantay-pantay na pagpapalabas, kung saan ang pag-alis ay nangyayari nang hindi pare-pareho, ay nagpapahiwatig ng mga likidong problema sa pagpapasa ng signal, regulasyon ng pneumatic pressure, o pagsuot ng mekanikal na bahagi—na nangangailangan ng agarang pagpapanatili at recalibration ng tunnel metal detector.
Ang mga pagbabago sa kapaligiran at operasyon ay kadalasang nangangailangan ng muling pagsusuri sa oras ng pagtanggi. Ang mga pagbabago sa temperatura ng kapaligiran ay nagbabago sa likido ng pneumatic at sa bilis ng pagpapadala ng presyon. Ang mga pagbabago sa kahalumigan ay nakaaapekto sa pagtugon ng mga elektrikal na bahagi at sa katiyakan ng pagproseso ng signal. Ang mga conveyor belt na tumatanda ay maaaring magkaroon ng maliit na pagbabago sa bilis na nagpapalala ng mga kamalian sa oras ng pagtanggi sa paglipas ng panahon. Ang regular na pagmomonitor ay nagpapanatili ng pare-parehong pagganap ng detector sa iyong linya ng packaging at tumutulong na matukoy kung kailan kinakailangan ang mga pag-aadjust sa oras upang mapanatili ang mga pamantayan sa kaligtasan ng pagkain at kalidad ng produkto.
Pag-optimize ng Oras ng Pagtanggi para sa Epektibong Produksyon
Mga Pinakamahusay na Pamamaraan sa Kalibrasyon at Konpigurasyon
Ang tamang kalibrasyon ay nagsisimula sa pagtatatag ng mga panimulang sukat ng oras sa ilalim ng kontroladong kondisyon. Gawin ang maraming siklo ng pagsusulit sa karaniwang bilis ng iyong operasyon sa conveyor belt kasama ang pare-parehong katangian ng produkto. Pahinaang i-adjust ang mga parameter ng oras ng pagtanggi sa maliit na pagtaas habang sinusubaybayan ang pagkakapareho ng punto ng pagtanggi. Ang karamihan sa modernong metal detector para sa conveyor belt ay may digital na interface para sa pag-aadjust na nagbibigay-daan sa tiyak na pagbabago ng oras sa antas ng millisecond nang hindi kailangang baguhin ang hardware. I-record ang lahat ng mga pag-aadjust sa kalibrasyon at ang tiyak na kondisyon ng produksyon kung saan isinagawa ang pagsusulit para sa hinaharap na sanggunian at paglutas ng problema.
Ang presyon ng sistema at kalakasan ng elektrikal na signal ay direktang nakaaapekto sa bilis ng tugon ng mekanismo ng pagtanggi. Siguraduhing ang suplay ng hangin para sa pneumatic ay nagpapanatili ng pare-parehong presyon sa buong oras ng operasyon, dahil ang anumang pagbabago sa presyon—kahit isang 5 PSI—ay maaaring makapansin-pansin na makaapekto sa oras ng pagtanggi. Suriin ang mga koneksyon ng kuryente at mga kable ng signal para sa anumang korosyon o pinsala na maaaring magdulot ng pagkaantala sa pagpapasa ng signal. Subukan nang hiwalay ang bilis ng tugon ng solenoid valve upang matiyak na ang mga bahaging ito ay agad na gumagana kapag natatanggap ang signal ng deteksyon. Ang komprehensibong pagpapanatili ng lahat ng mga bahagi na kritikal sa oras ay nagpapagarantiya na ang iyong sistema ng inspeksyon ng metal ay maaasahan sa mahabang takdang panahon ng produksyon.
Pag-aadjust ng mga Parameter para sa Iba’t Ibang Sitwasyon ng Produksyon
Ang iba't ibang produkto ay nangangailangan ng mga pasadyang pagkakatakda ng oras na ino-optimize para sa kanilang tiyak na katangian. Ang magaan na mga item na may maliit na sukat ay maaaring kailanganin ng mas maagang aktibasyon ng pagtanggi kaysa sa mabigat na bulk na produkto dahil mas mabilis silang dumadaan sa detection zone. Ang mas mataas na bilis ng conveyor ay nangangailangan ng proporsyonally mas mabilis na response time sa pagtanggi kumpara sa mga aplikasyon ng detector sa packaging line na may mas mabagal na bilis. Ang mga tagagawa na gumagamit ng maraming production line na may iba't ibang bilis at uri ng produkto ay dapat panatilihin ang hiwalay na mga calibration profile na maaaring agad na piliin kapag nagbabago ng production scenario, upang matiyak ang pare-parehong performance ng metal inspection sa lahat ng manufacturing environment.
Dapat hulaan at isama sa estratehiya ng pagtatakda ng oras ang mga panahon at operasyonal na pagbabago. Maaaring kailanganin ang kaunting pag-aadjust sa oras sa mga buwan ng taglamig kapag ang mga pasilidad ng produksyon ay mas malamig kumpara sa operasyon sa tag-init dahil sa pagbabago ng likido sa pneumatic system. Ang pagpapakilala ng bagong produkto ay dapat agad na mag-trigger ng pagsusuri sa kahihinatnan ng oras ng pag-reject bago ang buong paglulunsad ng produksyon. Ang pagpapatupad ng isang quarterly re-verification schedule ay tumutulong na matukoy ang anumang pagkakaiba sa oras bago ito maging sanhi ng problema sa produksyon, na nagpapanatili ng katiyakan at eksaktong sukat na hinahanap ng mga modernong regulasyon sa kaligtasan ng pagkain at pamantayan sa kalidad.
Madalas Itanong
Ano ang mangyayari kung ang oras ng pag-reject ay naitakda nang maaga sa aking conveyor belt metal detectors?
Ang pagtakda ng oras ng pagtanggi nang masyadong maaga ay nagdudulot ng maagang pagpapalit ng produkto bago pa man dumating ang produkto sa pinakamainam na punto ng pagtanggi. Ito ay nagreresulta sa pagkawala ng produkto, pagbaba ng kahusayan sa produksyon, at pagtaas ng operasyonal na gastos. Maaaring tanggihan ang mga produkto kahit bago pa man mapatunayan ang kontaminasyon, na nagdudulot ng hindi kinakailangang pagkawala ng mga produktong katanggap-tanggap at pagbaba ng kabuuang bilis ng daloy sa iyong sistema ng detektor sa linya ng pagpapakete.
Gaano kadalas dapat kong suriin ang oras ng pagtanggi sa aking tunnel metal detector?
Dapat isagawa ang pagsusuri sa oras ng pagtanggi nang kada tatlong buwan sa ilalim ng normal na kondisyon ng operasyon, o agad na isagawa kapag may pagbabago sa bilis ng conveyor, uri ng produkto, o anumang pag-aayos sa kagamitan mo para sa inspeksyon ng metal. Ang mga pagbabago sa kapaligiran, pagtanda ng mga bahagi, at mga pagbabago ayon sa panahon ay maaaring unti-unting makaapekto sa katiyakan ng oras, kaya mahalaga ang regular na pagsusuri upang mapanatili ang maaasahang pag-iwas sa kontaminasyon sa iyong sistema ng detektor sa linya ng pagpapakete.
Maaapektohan ba ng oras ng pag-reject ang pagsumunod sa kaligtasan ng pagkain para sa metal detection?
Oo, ang hindi tamang oras ng pag-reject ay direktang nakaaapekto sa pagsumunod sa kaligtasan ng pagkain. Kung ang mga kontaminadong produkto ay lumipas sa punto ng pag-reject dahil sa huling oras, maaaring maabot nila ang mga konsyumer, na nagdudulot ng malubhang panganib sa kaligtasan at paglabag sa regulasyon. Ang mga regulasyon sa kaligtasan ng pagkain ay nangangailangan ng dokumentadong ebidensya na ang mga metal detector sa inyong conveyor belt ay konstanteng tinatanggal ang mga kontaminadong item, kaya ang wastong pagpapatunay ng oras ng pag-reject ay mahalaga upang mapanatili ang pagsumunod at protektahan ang reputasyon ng inyong brand.