 EN
Comment choisir un système de rejet pour votre ligne d’inspection
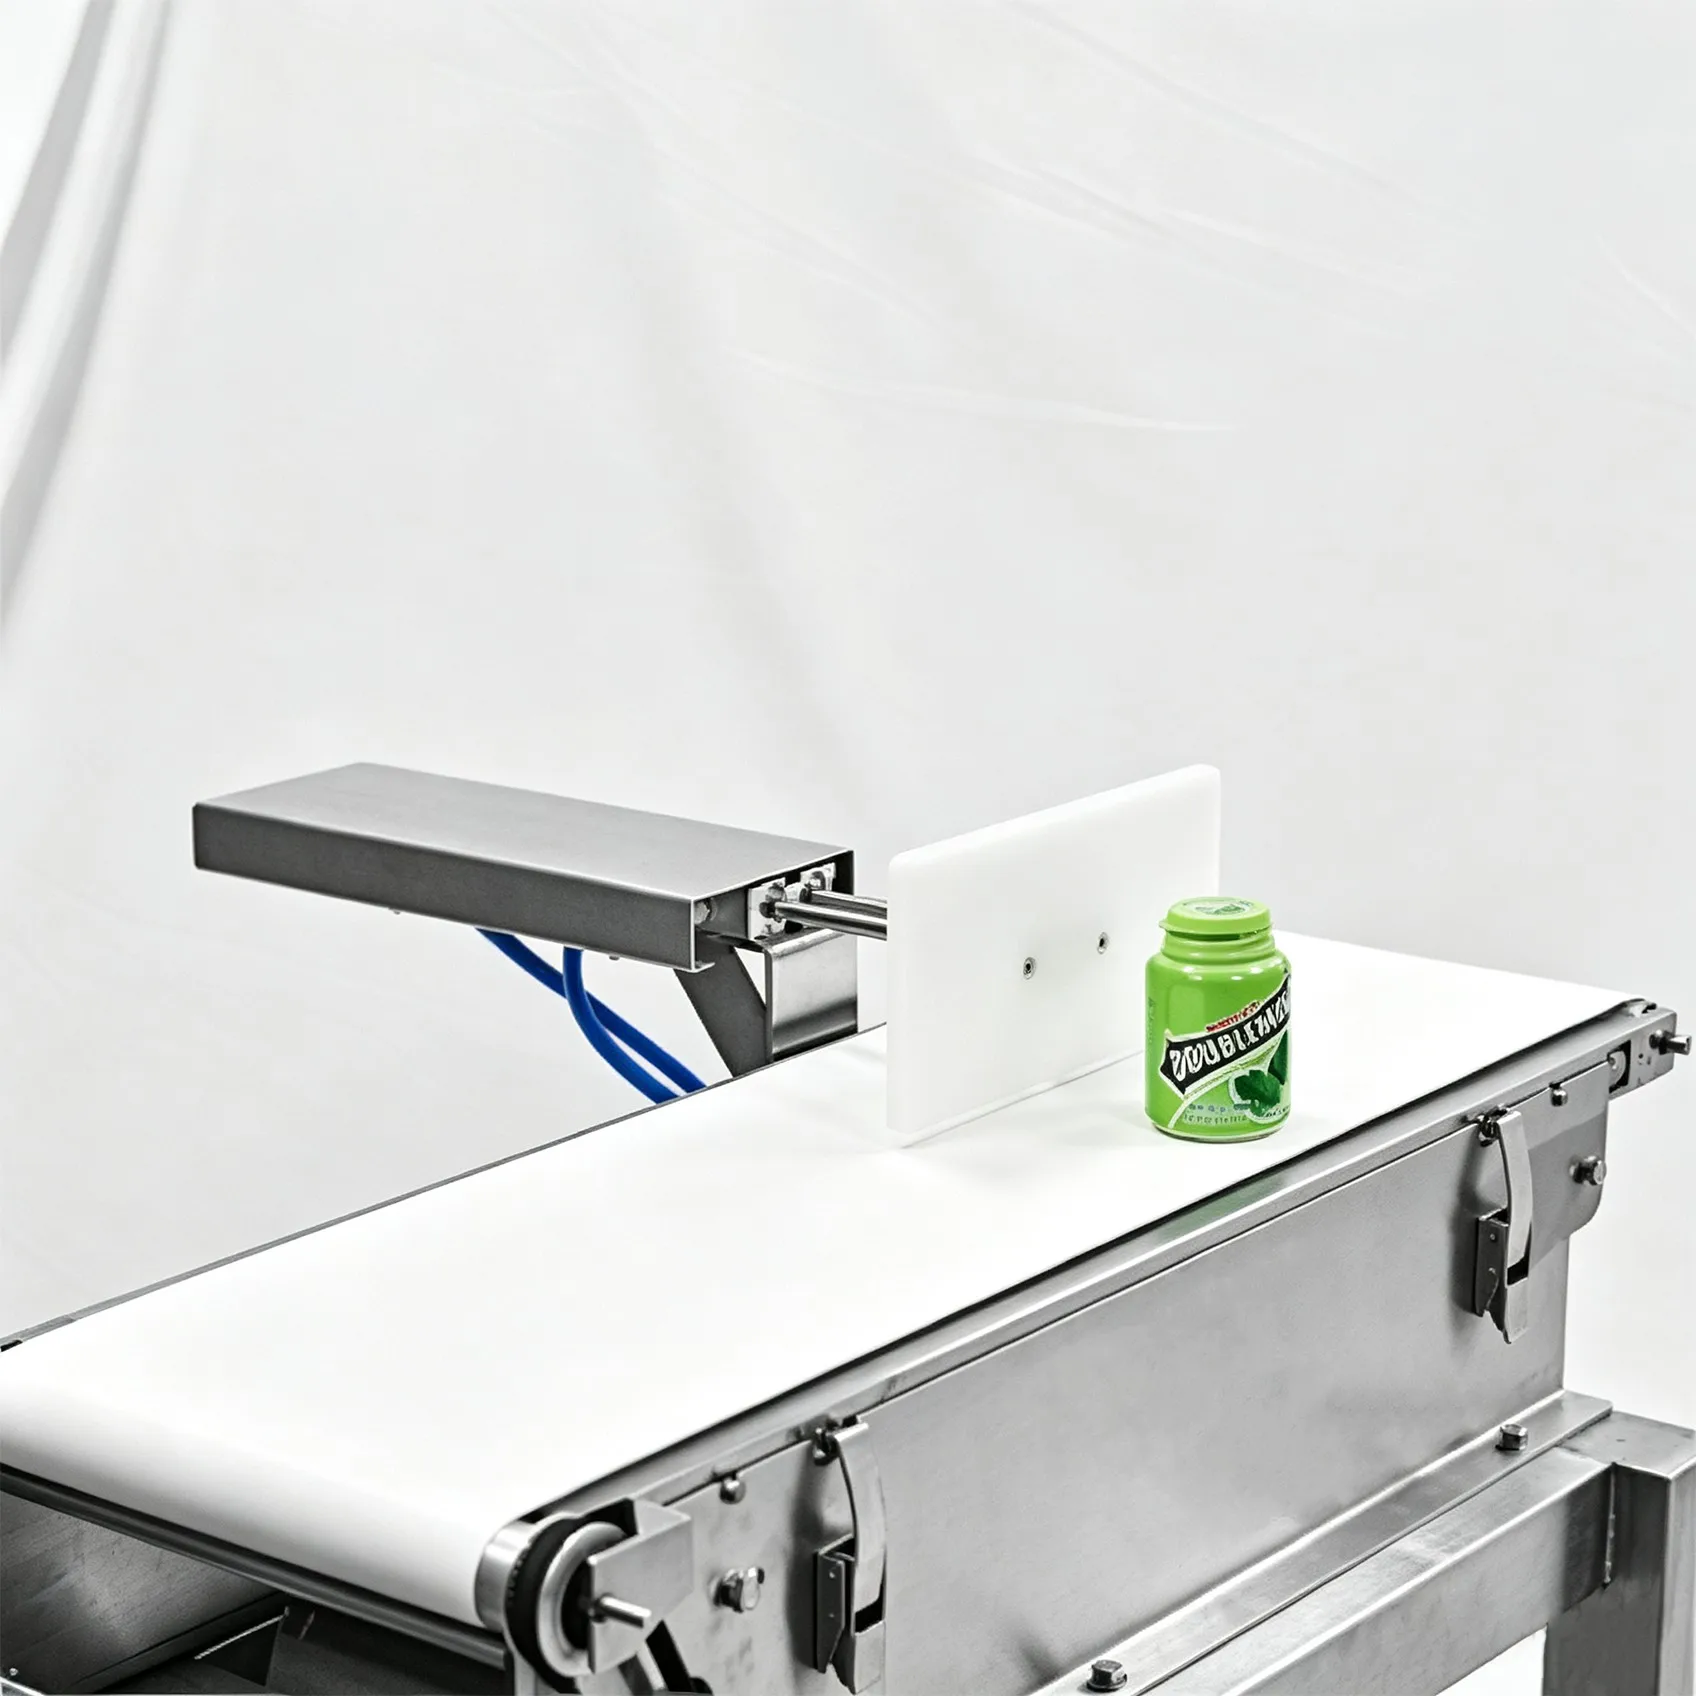
Le dispositif de rejet retire un emballage défectueux du convoyeur. Sans lui, un détecteur de métaux ou Système de rayons X ne fait que vous indiquer que votre produit est contaminé. Il n’élimine rien.
Nous installons cinq dispositifs de rejet sur notre contrôle-poids . Lequel vous pouvez utiliser dépend de la vitesse du convoyeur et de l’espace disponible à côté du convoyeur. Ces deux paramètres sont généralement fixés avant que quiconque ne pose des questions sur le système de rejet.
Ce que doit faire un système de rejet
Un système de rejet a trois fonctions, dans cet ordre :
- Retirer le colis que la machine vient de rejeter.
- Laisser les colis conformes sur le convoyeur.
- S’adapter à la ligne : espace disponible, vitesse du convoyeur et air comprimé disponible.
La troisième fonction est déterminée en dernier lieu, et c’est celle pour laquelle il ne reste plus d’espace.
Pourquoi la troisième fonction est-elle déterminée trop tard ?
Le poids, le produit et le prix sont abordés lors de la première réunion. L’espace disponible est évoqué la semaine de l’installation, lorsque le châssis est dessiné et que les pieds sont commandés. Si le dessin ne prévoit pas d’espace à côté du convoyeur, il est impossible d’en ajouter ultérieurement. Il s’agit d’un problème d’agencement, qui doit être résolu dès la phase de dessin.
Les cinq dispositifs de rejet que nous proposons
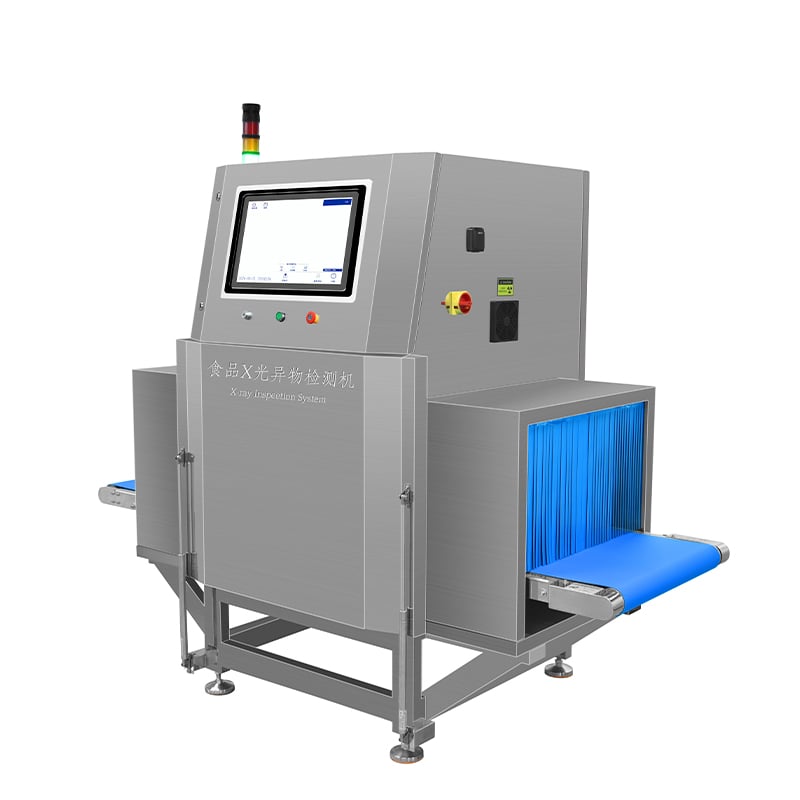
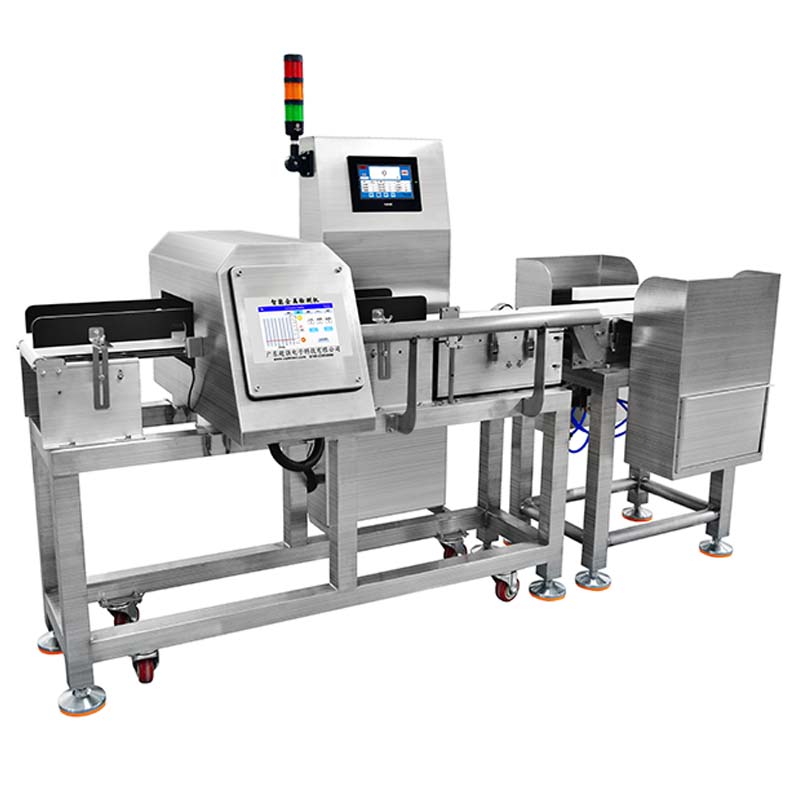
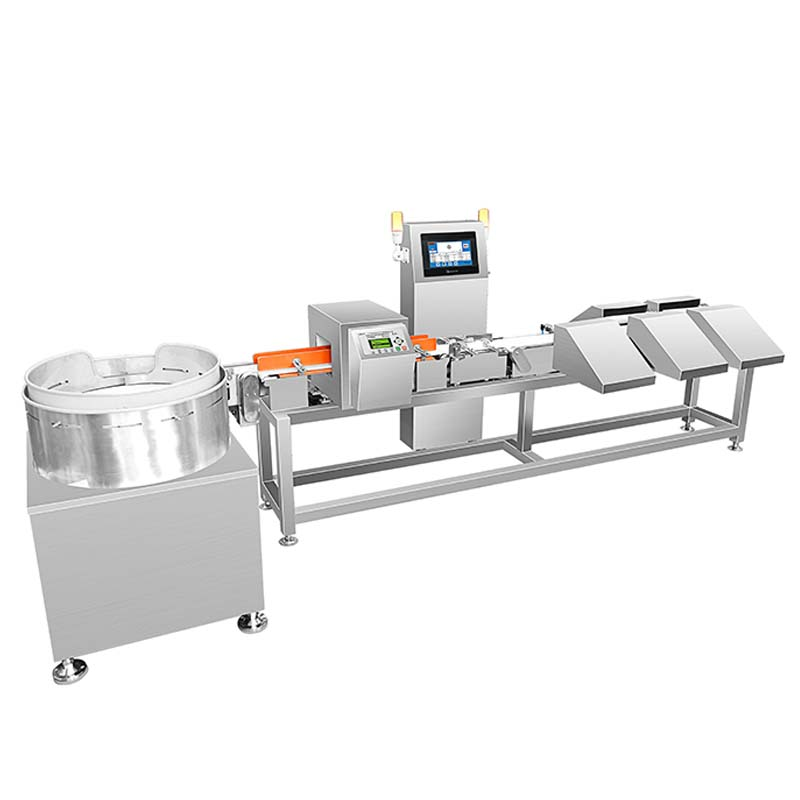
Il s’agit des dispositifs de rejet figurant sur nos propres fiches techniques. Nos contrôle-poids sont cotés avec quatre dispositifs ; les systèmes radiographiques en ajoutent un cinquième.
| Appareil | Comment il déplace le colis | À quoi cela convient-il |
|---|---|---|
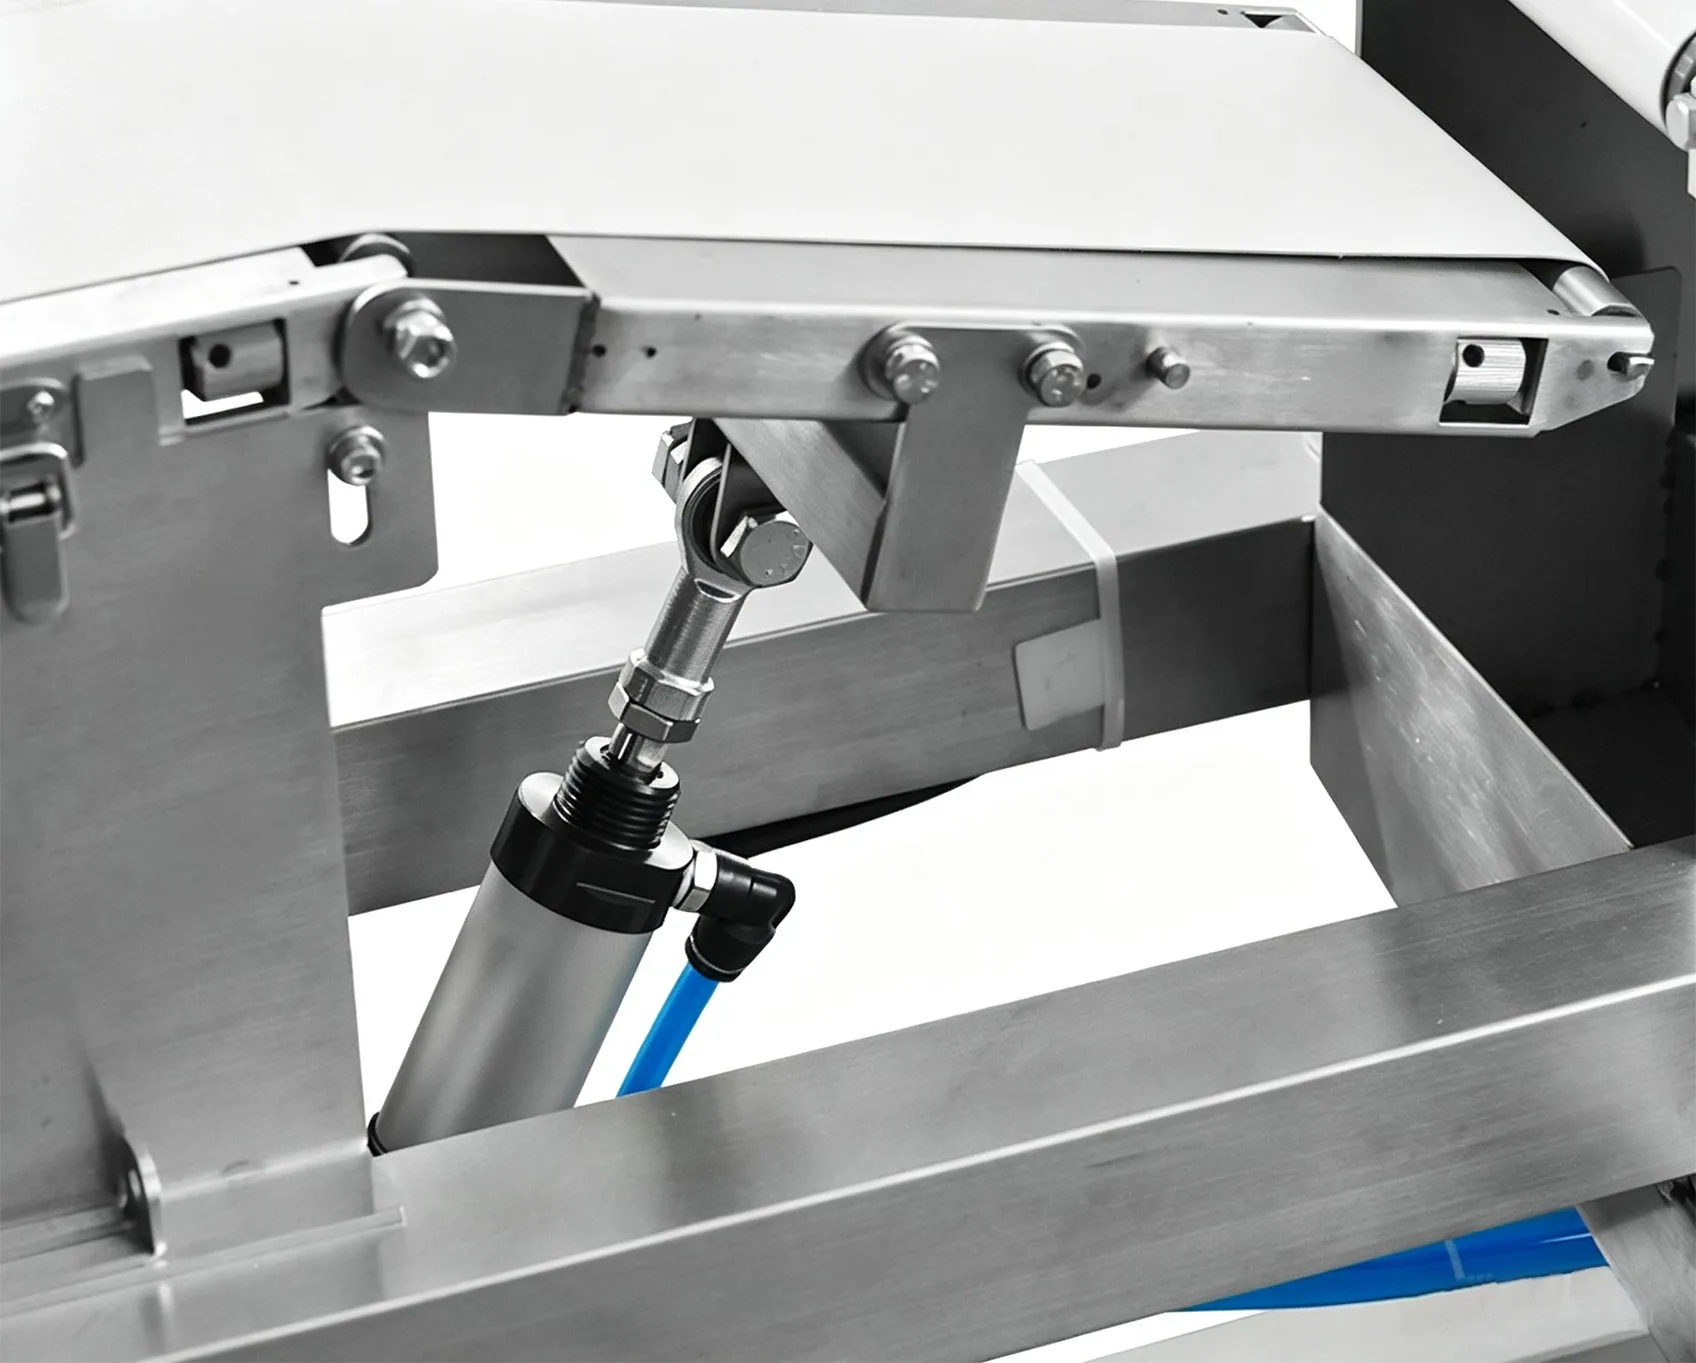
| Pousseur | Une plaque traverse le convoyeur et pousse le colis sur le côté | Boîtes et colis rigides, de poids moyen à lourd |
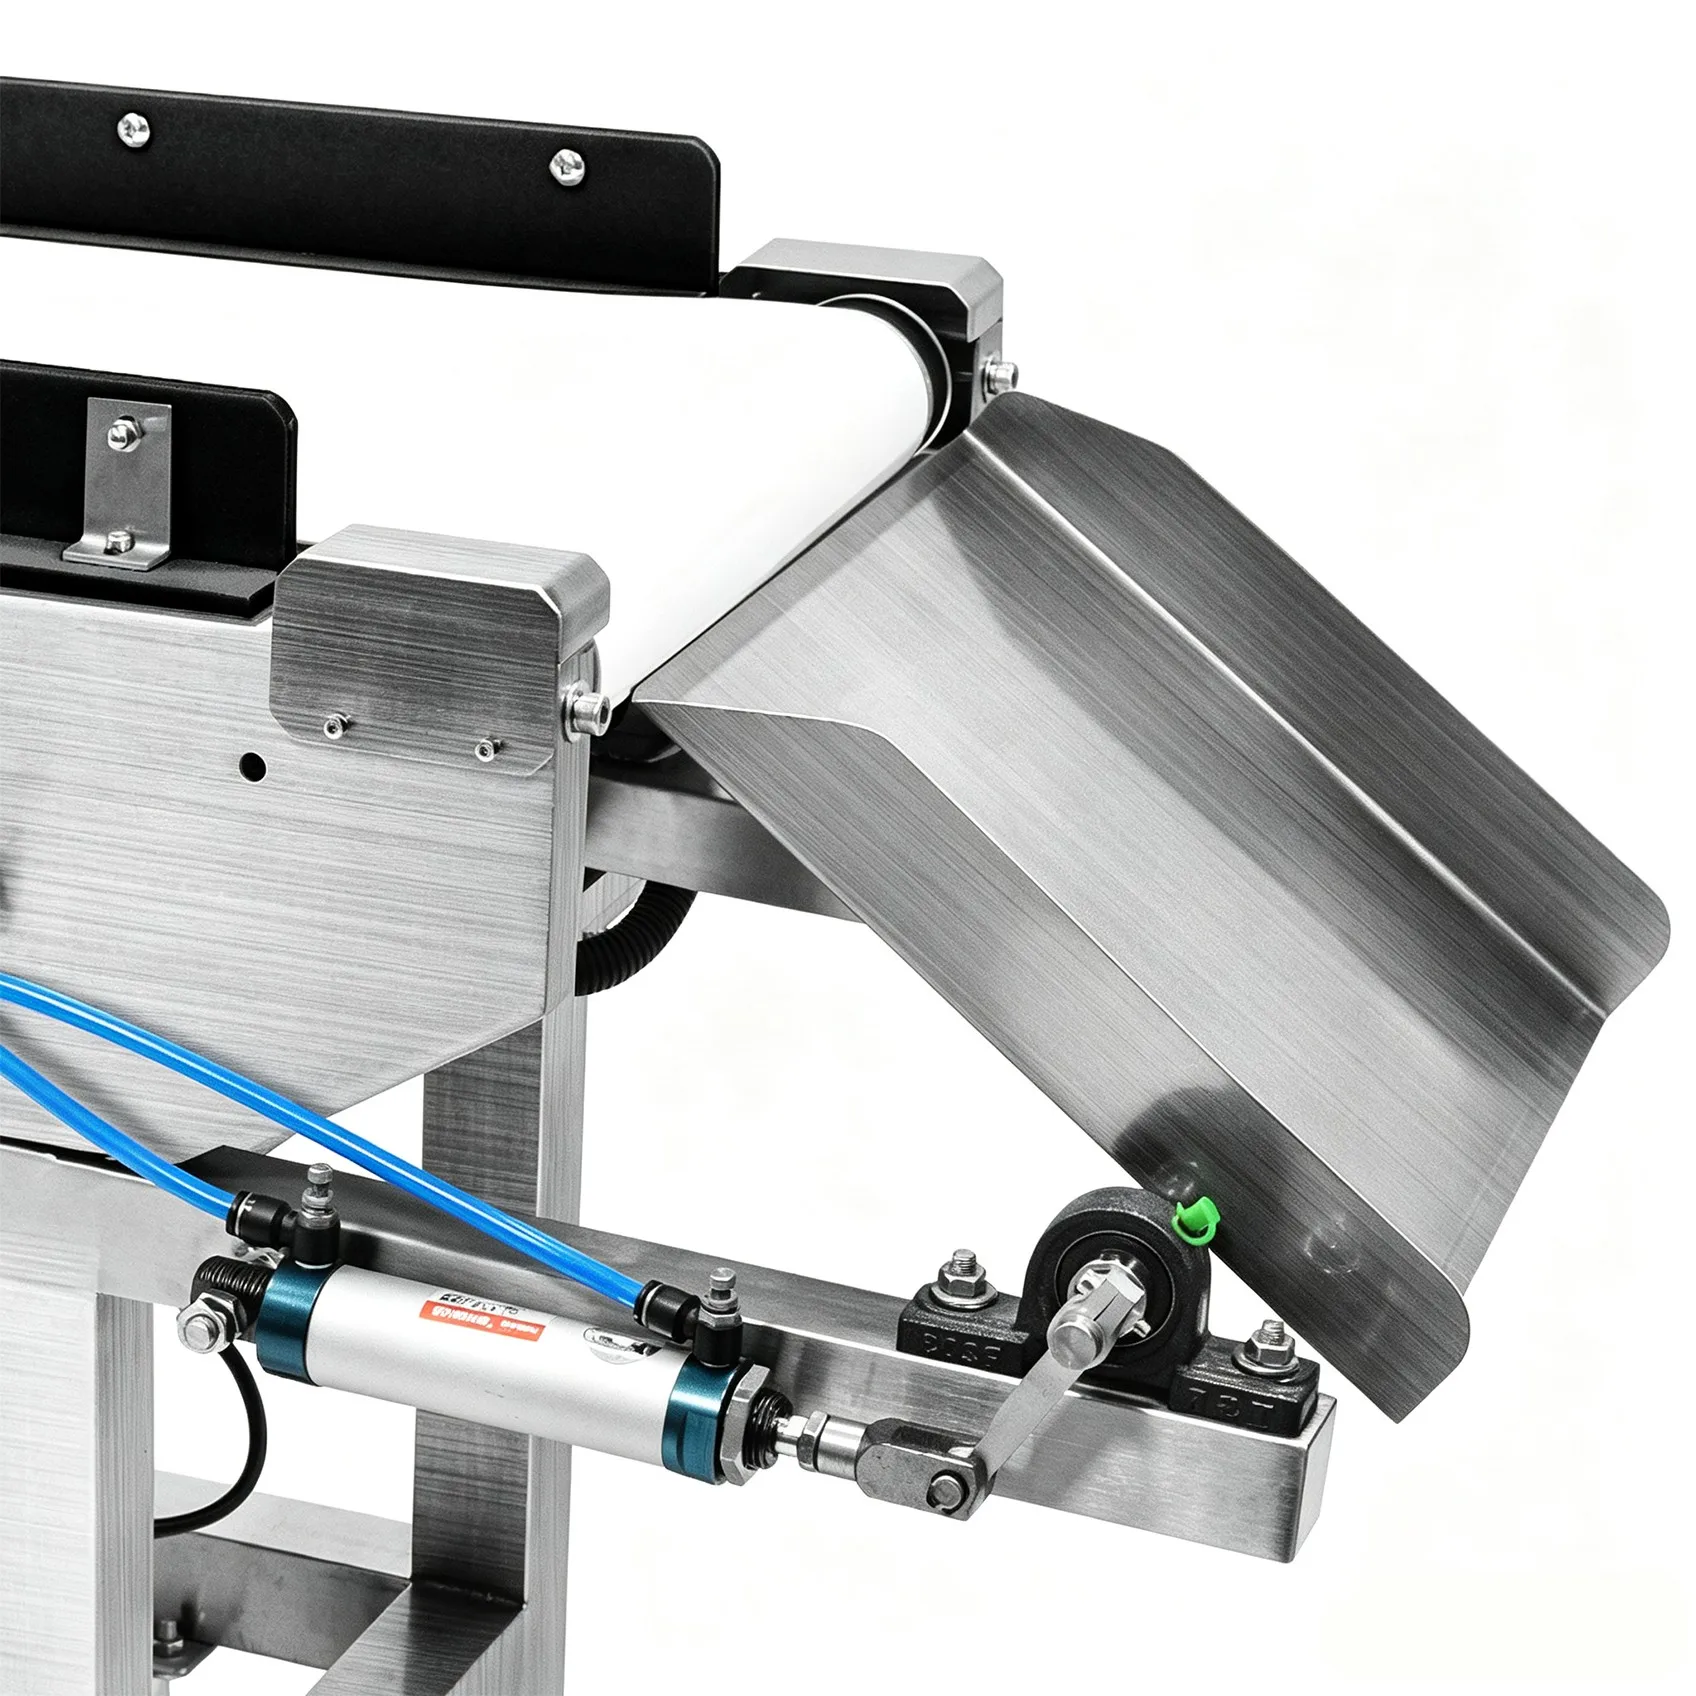
| RABAT | Une trappe ou une section du convoyeur s’abaisse sous le colis | Sacs et colis souples, faible hauteur de chute |
| Souffleur d'air | Une buse souffle le colis hors du convoyeur | Colis légers et petits articles, à grande vitesse |
| Bras de balancement | Un bras balaye le colis sur le côté | Petits colis, vitesse modérée |
| Arrêt NG | Le convoyeur s’arrête et le colis est retiré manuellement | Lignes où un bac de rejet n’est pas autorisé |
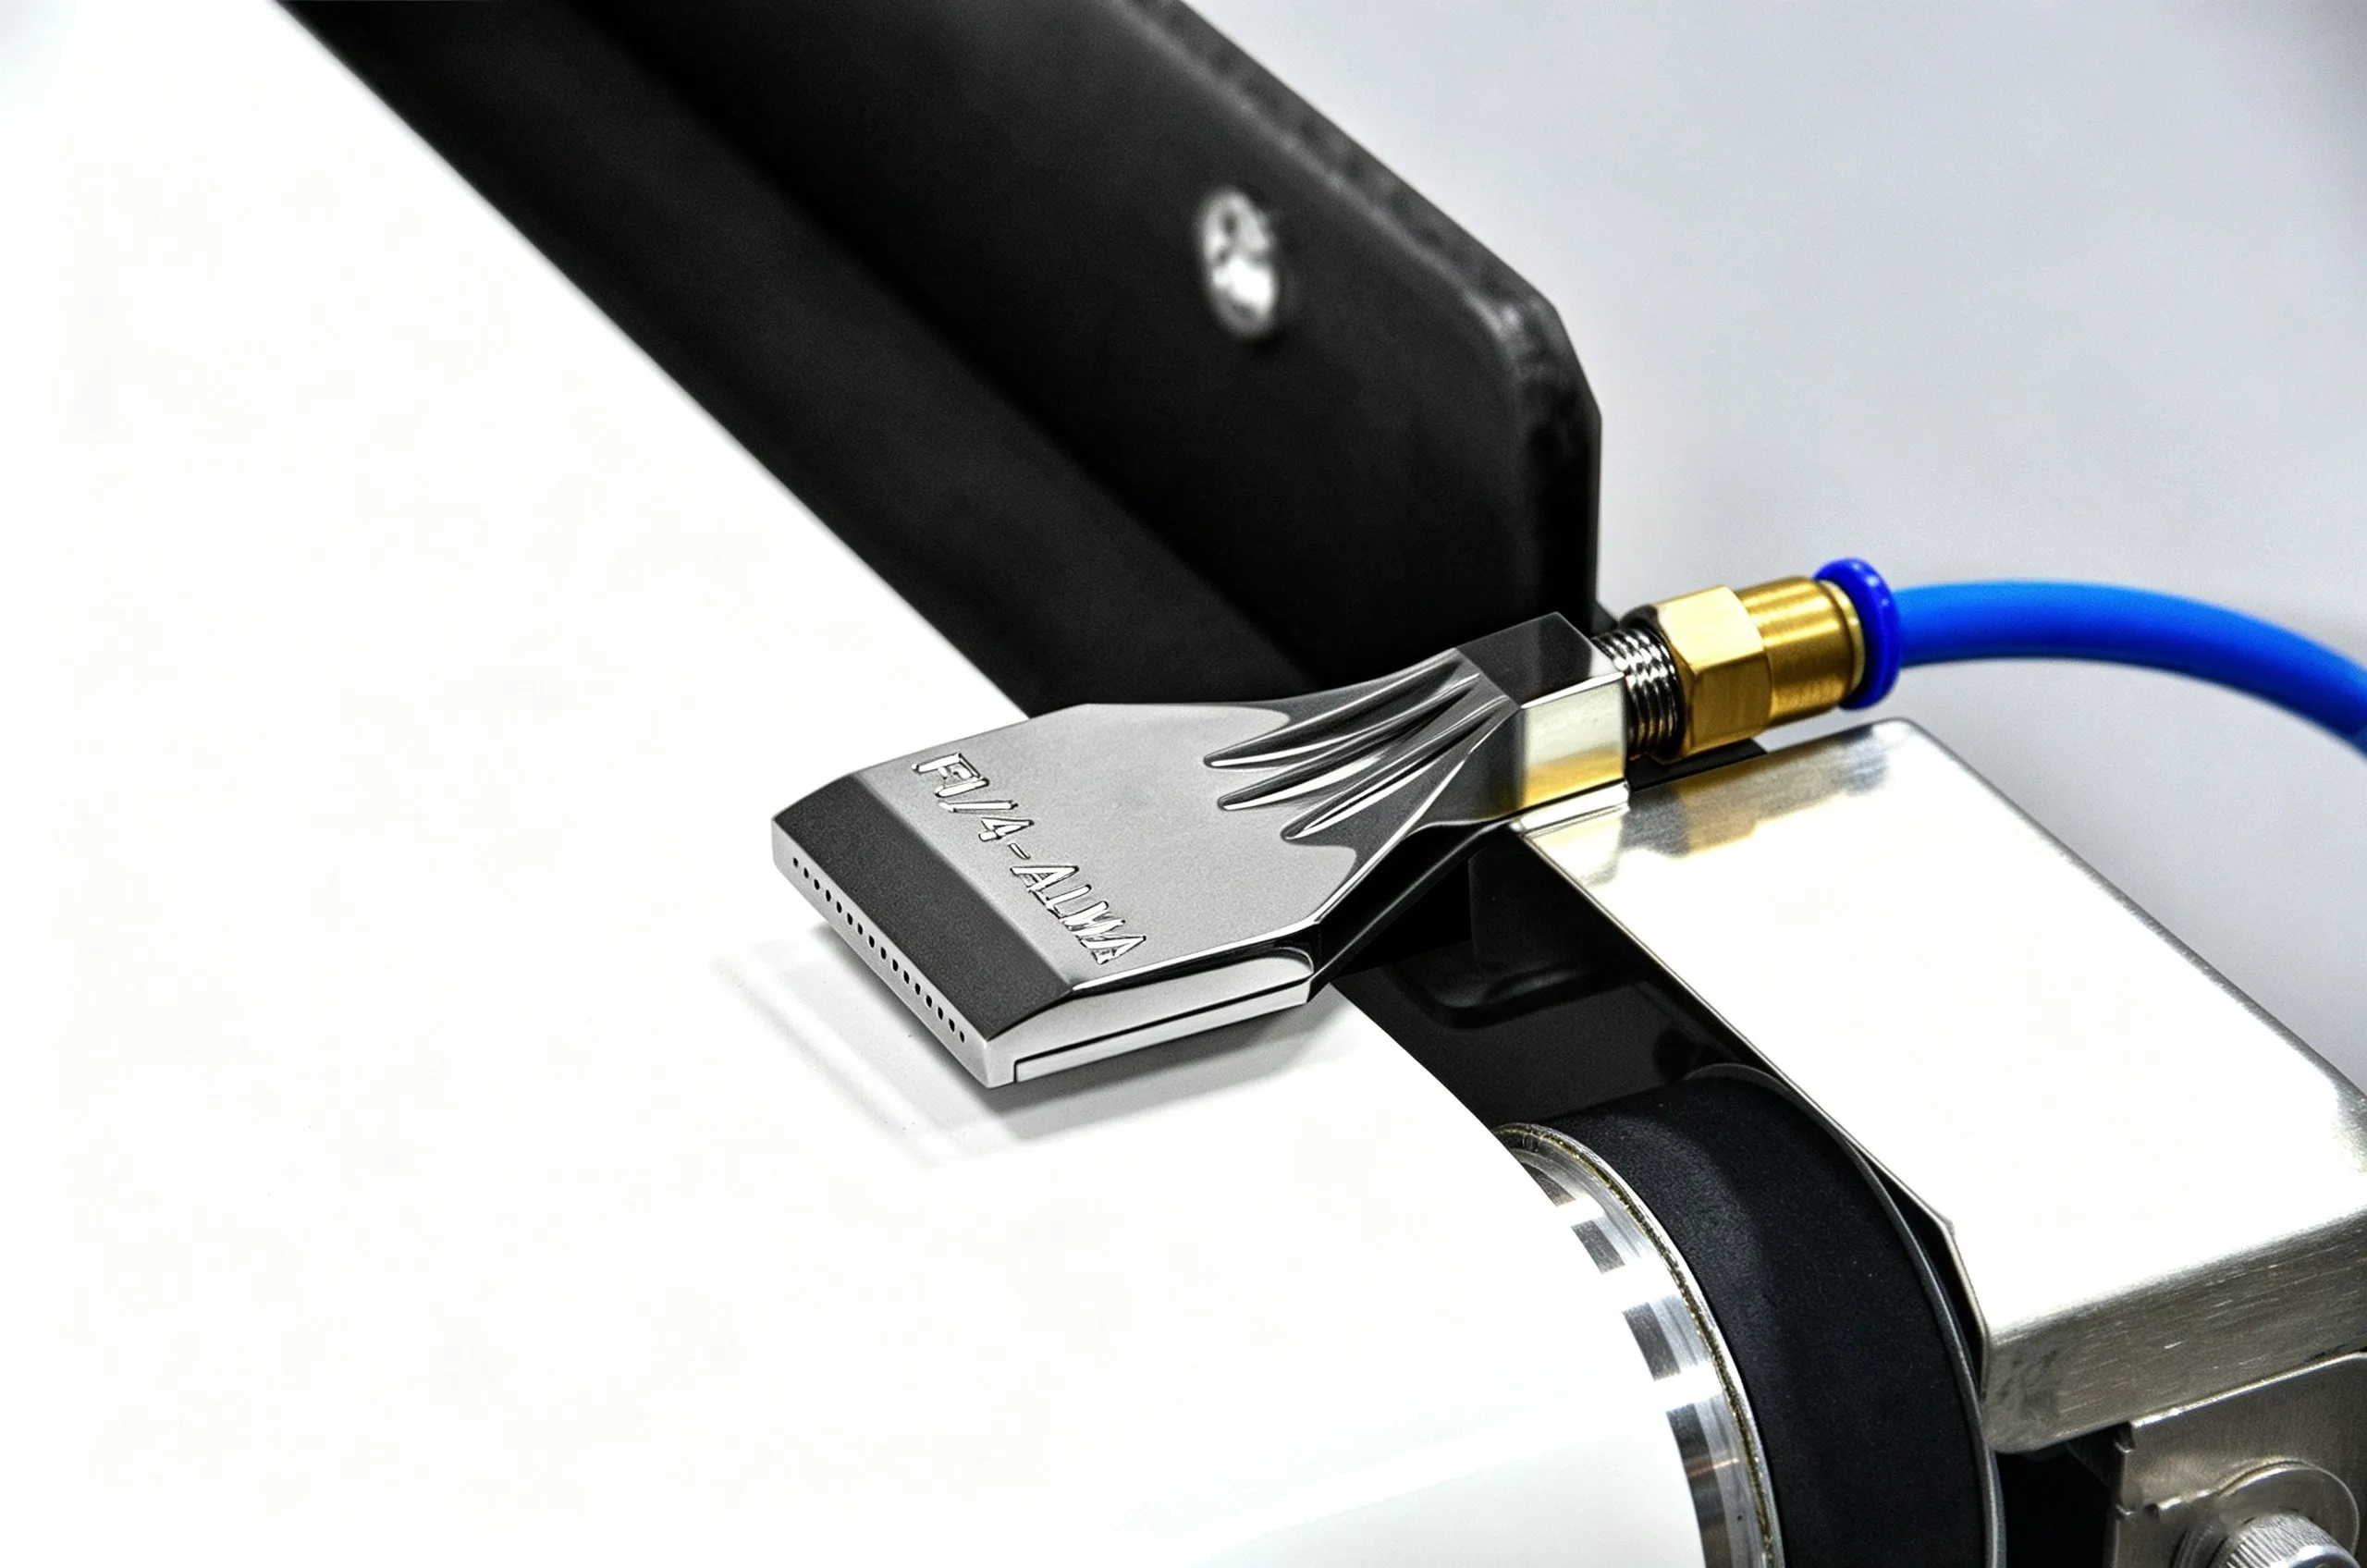
Les cinq dispositifs de rejet diffèrent selon le degré de contact qu’ils établissent avec l’emballage. Le soufflage d’air entre en contact avec l’emballage le moins, tandis qu’un poussoir y entre en contact le plus. Cela importe davantage que la différence de prix entre ces dispositifs. Un volet nécessite une hauteur de chute sous la bande ; un bras oscillant exige un espace dégagé sur son côté. Si votre plan ne prévoit ni l’une ni l’autre de ces conditions, ces deux dispositifs sont déjà écartés.
Comment la vitesse de la bande et l’espacement des emballages déterminent votre système de rejet
Le temps dont dispose un dispositif de rejet pour agir correspond à l’intervalle entre deux emballages divisé par la vitesse de la bande. Si les emballages sont espacés de 100 mm et que la bande avance à 60 m/min, le dispositif dispose d’environ 100 ms pour achever son mouvement. À un espacement serré, seuls un poussoir ou un bras oscillant peuvent encore terminer à temps.
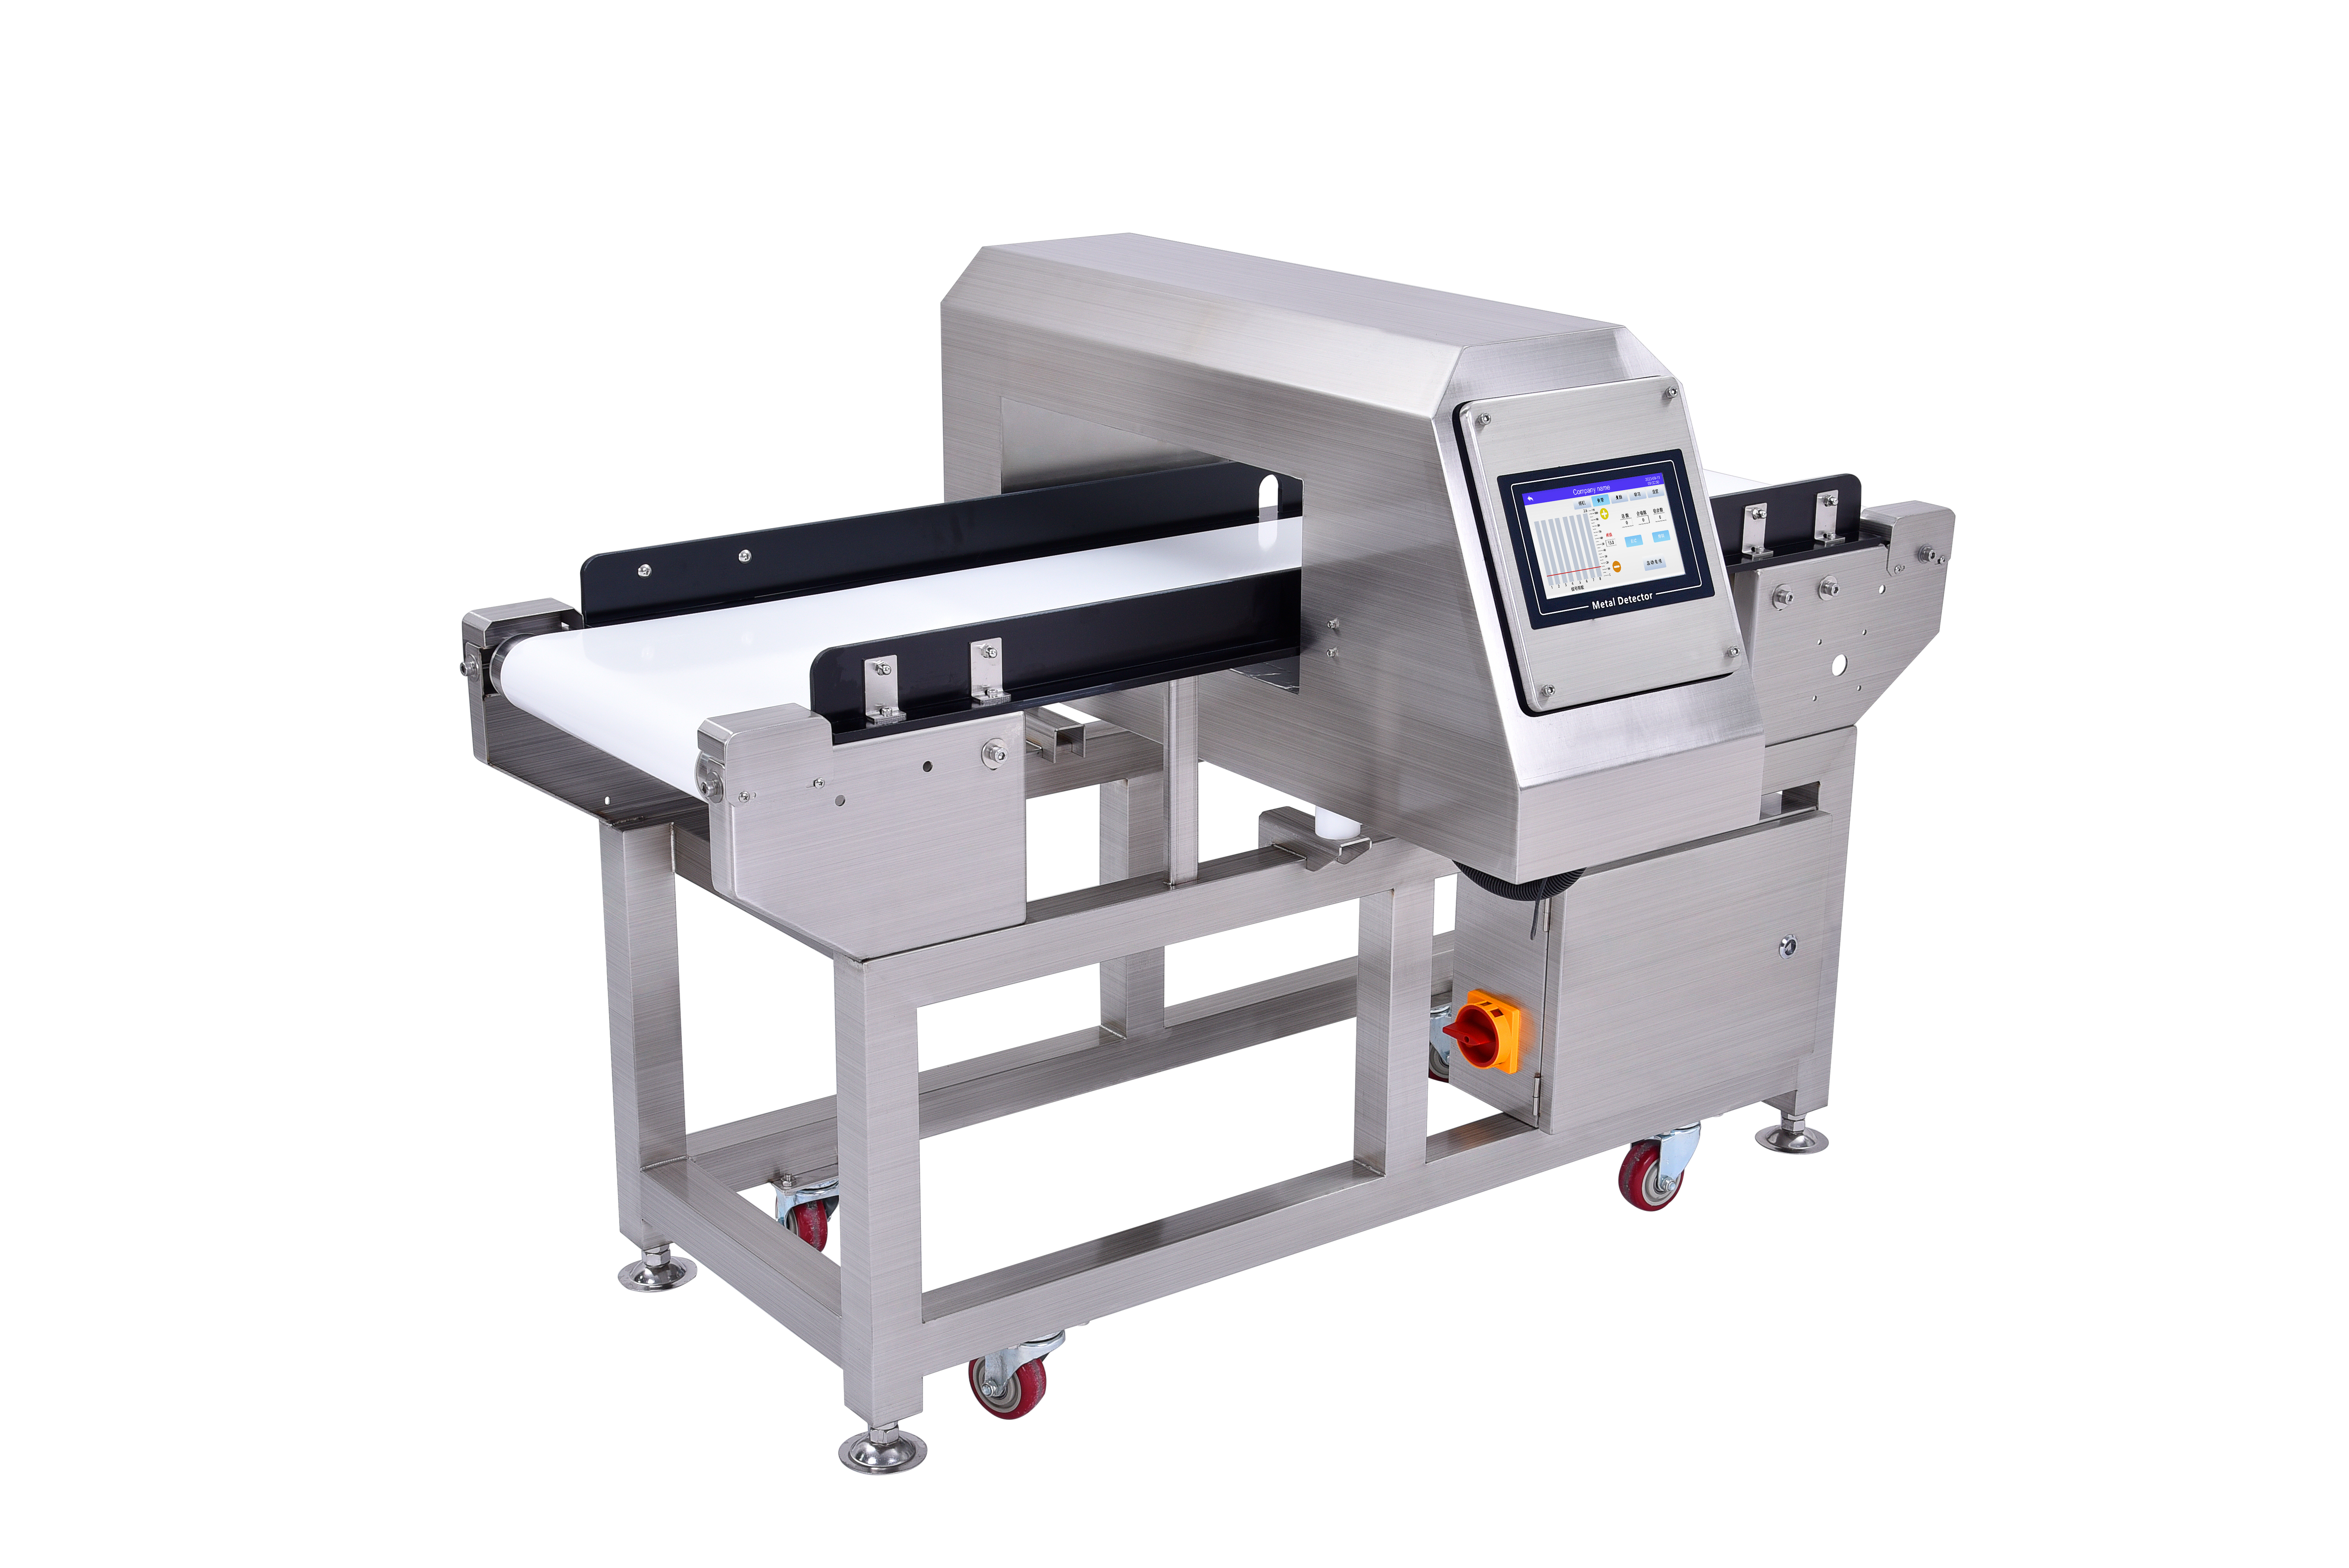
Notre bande transporteuse de contrôle-poids est réglable de 10 à 60 m/min, ce qui vous permet de la ralentir afin d’accorder plus de temps au dispositif. Le détecteur de métaux de la même gamme fonctionne à 25 à 30 m/min, et son vitesse de la ceinture n’est pas réglable. Sur cette machine, le temps est fixe.
Pourquoi une vitesse de tapis fixe limite-t-elle votre choix
Sur une machine à tapis réglable, vous pouvez ralentir le tapis. Sur une machine à vitesse fixe, ce n’est pas possible. Si le temps disponible est de 90 ms, un poussoir dispose de 90 ms. Rien sur site ne lui en accordera davantage.
Choisissez le dispositif de rejet à partir de l’emballage, pas de la machine
Le soufflage d’air est le dispositif de rejet le plus rapide que nous installons, mais il ne peut pas déplacer un carton de 20 kg. Un poussoir déplace ce carton, mais il abîmera un petit pain mou. Une trappe convient à un sac pouvant supporter une chute courte. Un bras oscillant convient à un petit emballage ne pouvant pas subir un impact latéral.
Commencez par l’emballage : son poids, sa forme et le niveau de contact qu’il peut supporter. Ensuite, vérifiez quels dispositifs de rejet la machine est capable de piloter. La plupart des acheteurs procèdent dans l’ordre inverse.
Où va l’emballage rejeté
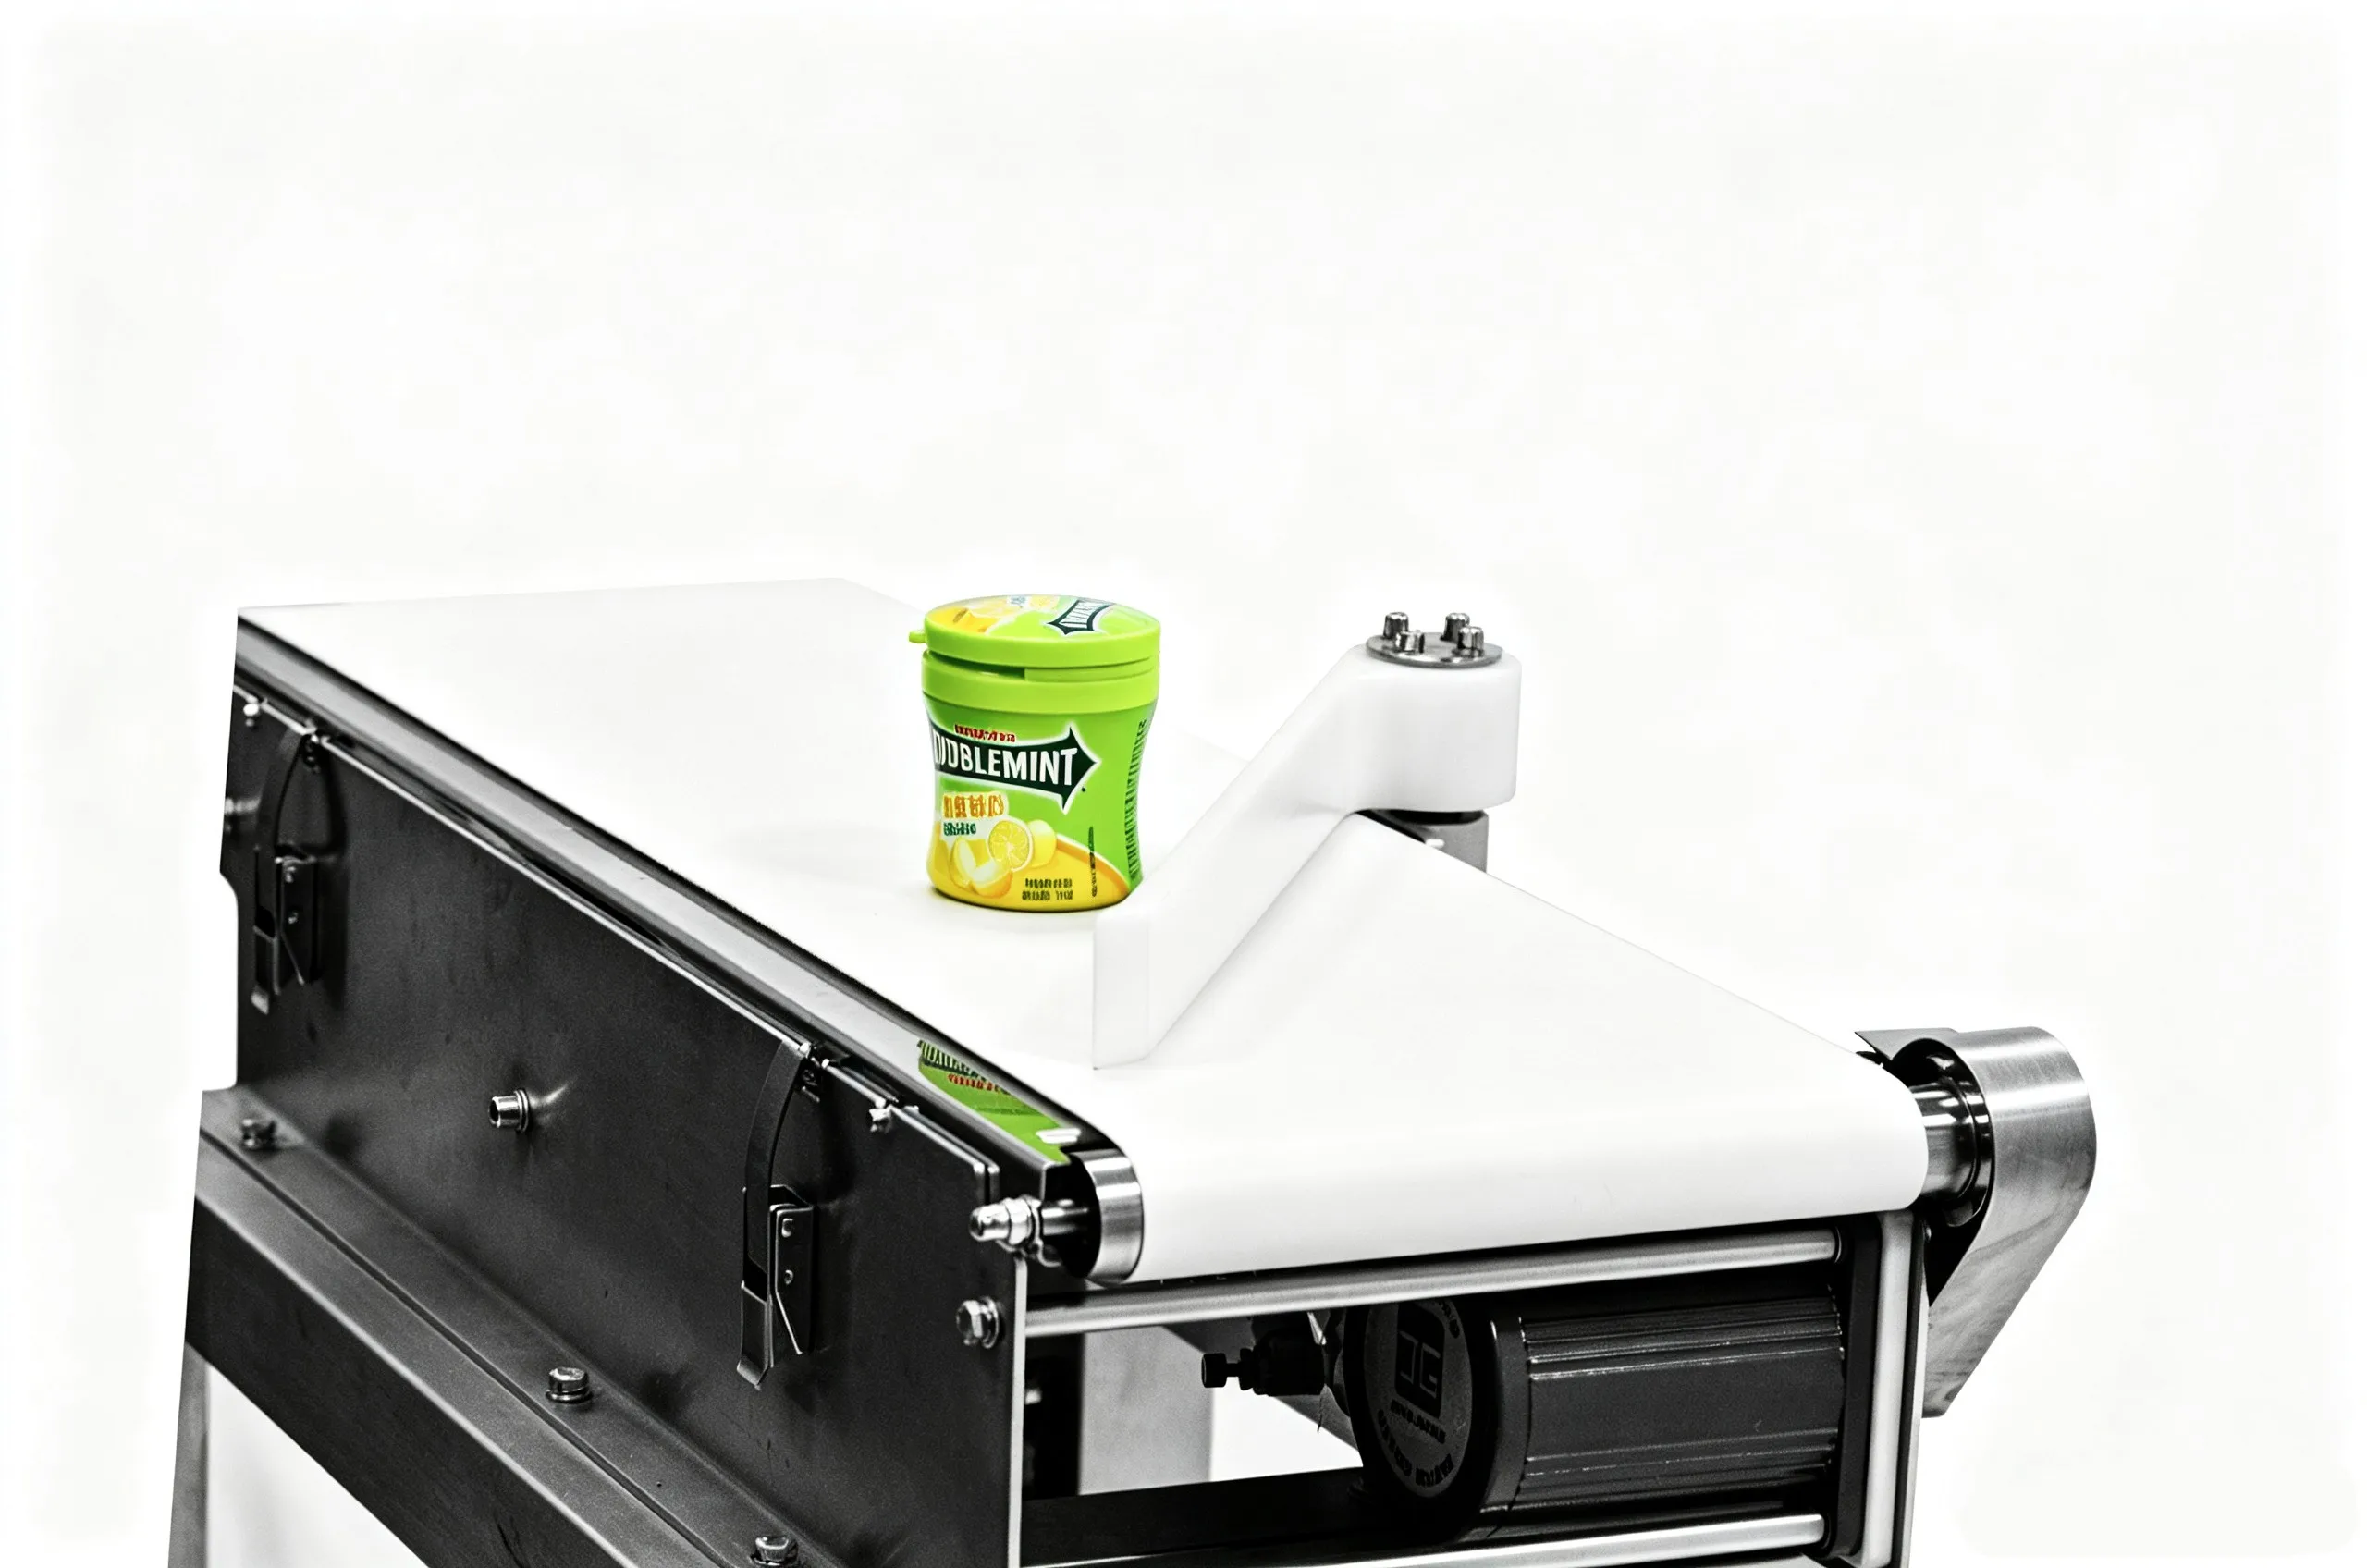
Retirer le colis et traiter le colis sont deux problèmes distincts. Un bac de rejet placé à côté du convoyeur résout le premier problème, mais crée le second : quelqu’un doit le vider, et vous devez disposer d’un moyen de savoir qu’il a bien été vidé.
Si l’emploi d’un bac n’est pas autorisé, vous avez deux options : arrêt en cas de non-conformité (NG), ou une voie de rejet qui achemine le colis vers un boîtier verrouillé. Pour les aliments conditionnés en sac, notre série 4020 utilise un châssis à section divisée et encastrable : la section de rejet possède ses propres pieds, de sorte que le châssis principal ne subit pas l’impact.
Pourquoi le bac entraîne des échecs lors des audits
Lorsque le bac est plein, le colis suivant rejeté tombe au sol, tandis que la machine continue de signaler qu’elle a retiré le colis. C’est cette partie du système de rejet qui échoue lors d’un audit, et non en production.
Comment vérifier le bon fonctionnement du dispositif de rejet
Le dispositif de rejet est mécanique et tombe en panne de façon prévisible. Un poussoir perd sa pression d’air et cesse de traverser le convoyeur. Une buse de soufflage à air absorbe de l’eau et commence à projeter les colis sous un angle. Un bras oscillant se desserre sur son axe.
Aucun de ces problèmes n’apparaît sur l’affichage de la machine. Celle-ci signale uniquement ce qu’elle a détecté, pas ce qui quitte effectivement le convoyeur. Il s’agit du problème le plus fréquemment signalé lors des audits.
La solution : compter les colis sur le trajet de rejet
Installer un capteur sur le trajet de rejet, compter les colis entrants et les colis sortants, puis paramétrer une alarme en cas d’écart. Nous avons rédigé des notes distinctes sur les capteurs de vérification de rejet et sur le réglage automatique du délai de rejet .
Testez ceci avant de valider
Faites passer vingt fois, à la vitesse de production, le type de colis que vous rejetez effectivement — celui qui est mouillé, congelé ou collant. Moins de vingt colis quittant le convoyeur constitue un échec.
Quatre questions à répondre avant de demander un prix
- À quelle vitesse se déplace la bande transporteuse, et quelle est la distance entre les emballages ? Ces deux valeurs déterminent le temps dont votre appareil dispose pour fonctionner.
- Quel est le poids de l’emballage, et de quel matériau est-il constitué ? Le poids détermine le choix entre un soufflage d’air et un poussoir. Le matériau détermine l’intensité du contact que l’emballage peut supporter.
- Où l’emballage rejeté est-il dirigé ? Vers une benne, une voie de rejet, une boîte verrouillée ou nulle part.
- Quel espace aérien et au sol l’usine peut-elle allouer ? Notre contrôle-peseur est coté avec une alimentation en air comprimé comprise entre 0,6 et 1 MPa pour le dispositif de rejet. Un poussoir ou un bras pivotant nécessite également un espace libre à côté de la bande transporteuse.
Répondez à ces quatre questions, et le choix de votre système de rejet devient simple. Reportez-les à la phase de devis, et c’est votre fournisseur qui décidera à votre place.
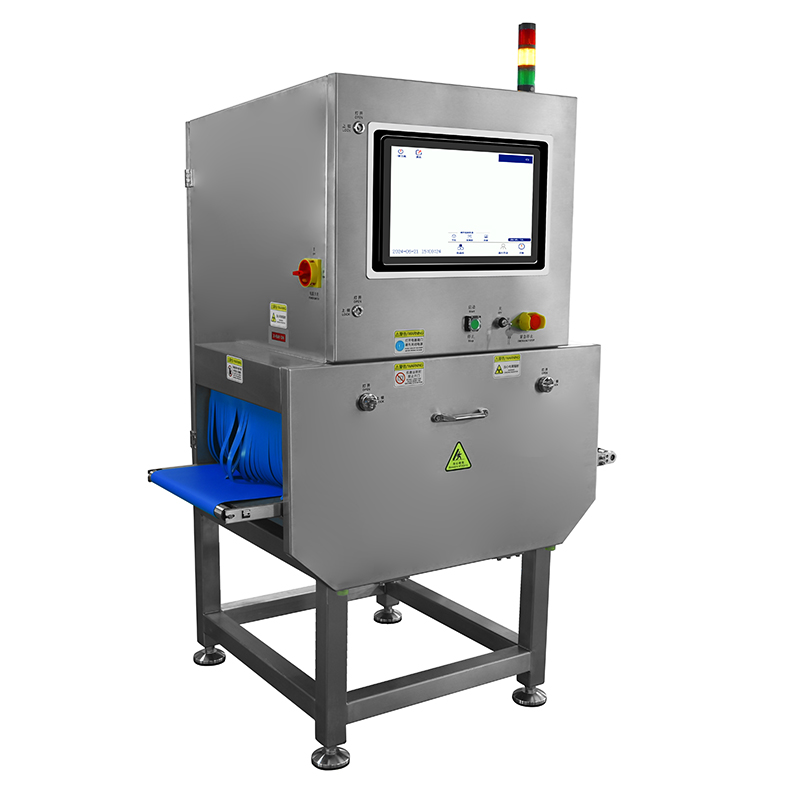
Notre gamme : la Balance de contrôle CQ-YWXP400 est cotée avec poussoir, volet, soufflage d’air ou bras oscillant ; le système radiographique CQ-YW6040 ajoute l’arrêt en cas de défaut. La détection des métaux fonctionne sur la CQ-YW910K , dont la bande transporteuse est réglée à 25 à 30 m/min.
Questions fréquemment posées
Un système de rejet peut-il être ajouté ultérieurement ?
Généralement non. L’appareil est facile à ajouter ; en revanche, l’espace et l’air comprimé ne le sont pas. Une ligne conçue sans station de rejet ne comporte normalement aucune place pour en intégrer une. Prévoir le dispositif de rejet dès le premier plan d’implantation.
Quel système de rejet est le plus rapide ?
Le soufflage d’air, à condition que l’emballage soit suffisamment léger. La limite réelle n’est pas l’appareil lui-même, mais le temps disponible. Sur un colis lourd, un poussoir est plus rapide, car l’air ne parvient pas à le déplacer du tout. Le bras oscillant se situe entre les deux.
Un système de rejet nécessite-t-il de l’air comprimé ?
L’air soufflé et la plupart des poussoirs en ont besoin. Notre contrôle-poids est coté avec une alimentation en air comprimé comprise entre 0,6 et 1 MPa pour le dispositif de rejet. Un volet nécessite moins d’air. L’arrêt NG n’en nécessite aucun.
Que faire si un conditionnement rejeté ne doit pas être jeté ?
Utilisez alors l’arrêt NG : le tapis s’arrête et le conditionnement est retiré manuellement. Sur une ligne à haute vitesse, cela arrête l’ensemble de la ligne, et non seulement un seul conditionnement.
Comment prouver qu’un système de rejet fonctionne ?
Installez un capteur sur le trajet de rejet et comptez les conditionnements entrants et sortants. La différence constitue votre preuve, et c’est la première chose demandée lors d’un audit par un distributeur.
Le dispositif de rejet est la partie la moins coûteuse de la ligne d’inspection, mais il détermine si la ligne est protégée ou non. Définissez la vitesse du tapis, le type de conditionnement, la destination et la pression d’air avant de passer commande.
Envoyez-nous la vitesse du tapis, le type de conditionnement et l’espace disponible à côté du tapis. Nous vous indiquerons quel dispositif de rejet convient à votre ligne.

 Actualités chaudes
 EN LIGNE