 EN


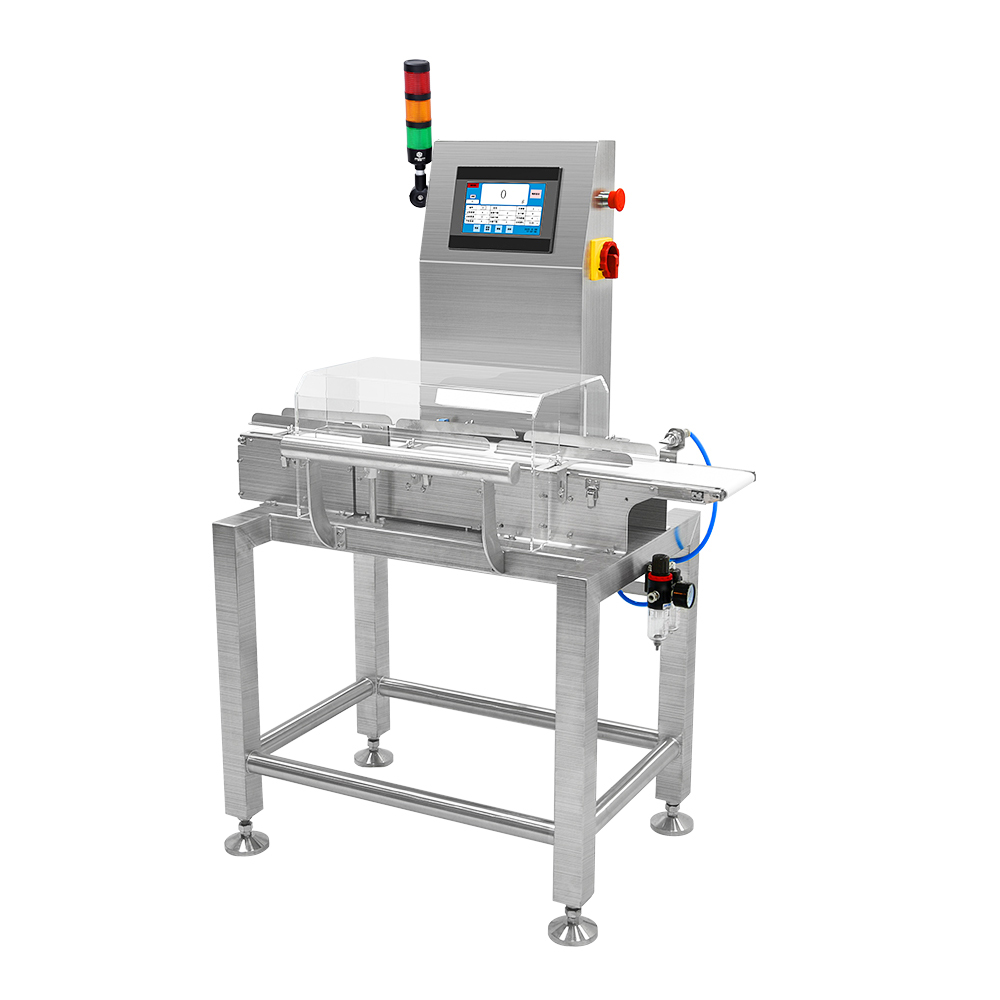
تتطلب عمليات التعبئة الحديثة الدقة في كل مرحلة، ويمثّل العلاقة بين أنظمة فحص الوزن ومعدات التعبئة إحدى أهم نقاط الدمج في خطوط الإنتاج المعاصرة. و مقياس التحقق من الوزن يؤدي الميزان الفاحص دور الحارس الجودي في المرحلة اللاحقة، حيث يكشف عن أي انحراف في أوزان العبوات المملوءة عن المواصفات المستهدفة. ومع ذلك، فإن القوة الحقيقية لهذه التقنية تظهر عندما تتدفق تغذية المعلومات من الميزان الفاحص إلى الأعلى لتحكم مباشرةً في معدات التعبئة نفسها، مكوّنةً بذلك نظاماً مغلقاً يمنع حدوث العيوب بدلًا من اكتشافها فقط.

يُغيِّر دمج تكنولوجيا المقياس الديناميكي مع أنظمة التعبئة من الأعلى طريقة تعامل المصنِّعين مع ضبط الجودة. فبدلًا من التخلُّص من العبوات غير المطابقة للوزن المطلوب المنتجات بعد اكتشافها، تسمح آليات التغذية الراجعة المدمجة بإجراء تعديلات فورية على حجم التعبئة وتوقيتها وتدفُّق المادة. ويستعرض هذا المقال كيفية عمل دمج التغذية الراجعة من أجهزة فحص الوزن، ولماذا يكتسب هذا الدمج أهميةً بالغةً في عمليات التعبئة الحديثة، وما الاستراتيجيات المُطبَّقة التي تحقِّق نتائجَ ملموسةً في خفض الهدر والحفاظ على ثبات جودة المنتج عبر خطوط التعبئة.
فهم دمج التغذية الراجعة من أجهزة فحص الوزن
المبادئ الأساسية لأنظمة فحص الوزن
يَعمَل جهاز فحص الوزن من خلال قياس الوزن الفعلي للعبوات المملوءة ومقارنته بمدى مقبول مُحدَّد مسبقًا. وتكتفي أنظمة فحص الوزن التقليدية بالإشارة إلى المنتجات الخارجة عن هذا النطاق أو رفضها، ما يؤدي إلى هدر المواد. أما معمارية التكامل الحديثة فهي ترسل إشارات بياناتٍ فوريةً إلى معدات التعبئة، مما يمكِّن من إجراء تعديلات ديناميكية قبل دخول المنتج التالي إلى ميزان خط التغليف. وهذه الطريقة الاستباقية تقلِّل من عدد العناصر غير المطابقة للمواصفات والتي تتطلب الرفض أو إعادة المعالجة.
تستند المؤسسة التقنية إلى حلقات تغذية راجعة مستمرة، حيث تنتقل بيانات الوزن فورياً من رأس قياس الميزان الديناميكي إلى وحدة التحكم في نظام التعبئة. وعندما يُسجَّل وزن الحاوية أقل قليلاً من المطلوب، يمكن للنظام أن يزيد مدة التعبئة أو معدل تدفق المنتج للحاويات التالية. أما عند اكتشاف أن الحاوية زائدة الوزن، فيؤدي ذلك فوراً إلى خفض حجم التعبئة. وتقلل هذه التصحيحات الفورية الفجوة بين الأوزان الفعلية والأوزان المستهدفة عبر دفعات الإنتاج المتتالية.
هندسة الاتصالات والتحكم في البيانات
يتطلب دمج جهاز فحص الوزن بكفاءة بروتوكولات اتصال قوية بين أجهزة فحص الوزن والمعدات المُملئة الواقعة في المرحلة السابقة. وتستخدم الأنظمة الحديثة معايير الإيثرنت الصناعي أو مخرجات الإشارات التناظرية أو واجهات رقمية خاصة لنقل بيانات الوزن بتكرارات تتماشى مع سرعات خطوط الإنتاج. ويُرسل الميزان الخاص بخط التعبئة قياسات الوزن إلى وحدة تحكم مركزية، تقوم بتحليل الاتجاهات وحساب التعديلات التصحيحية. ثم تُرسل هذه التعليمات إلى محركات سيرفو أو صمامات كهرومغناطيسية أو محركات ذات سرعة متغيرة التي تتحكم بدقة التعبئة في معدات التعبئة.
تحسِّن خوارزميات التحكُّم الإحصائي في العمليات هذه الاتصالات عبر تصفية الضوضاء والتمييز بين الانحراف الحقيقي والتقلُّب العشوائي. وبدلًا من الاستجابة لكل قياسٍ على حدة، تُنشئ الأنظمة الذكية نطاقات تحكُّمٍ وتُفعِّل تعديلات معدات التعبئة فقط عندما تُظهر اتجاهات الوزن انحرافًا مستمرًّا. ويحقِّق هذا النهج استقرار التعبئة مع منع التصحيح المفرط الذي قد يُدخل متغيِّرات جديدةً في خط التعبئة.
فوائد التحسين وأداء العملية
تخفيض الهدر والتحكم في الكمّية الزائدة
واحدٌ من أبرز الفوائد المباشرة لتغذية جهاز قياس الوزن المدمج هو خفضٌ ملموسٌ في كمية المنتج الزائدة التي تُضاف عادةً إلى العبوة، حيث يعمد المصنعون باستمرارٍ إلى ملء الحاويات بشكلٍ زائدٍ لتفادي رفض العبوات غير الممتلئة بالقدر الكافي. ويجبر نظام التعبئة الثابت التقليدي، الذي لا يتضمّن تغذيةً راجعةً، المشغلينَ على ضبط قيم التعبئة المستهدفة أعلى بكثيرٍ من القيم الاسمية للحفاظ على هامشٍ مقبولٍ من الدقة. أما أنظمة الموازين الديناميكية المدمجة فتقلّص هذا الهامش الوقائي بشكلٍ كبيرٍ. وبما أن معدات التعبئة تتعرّف باستمرارٍ على حالات النقص في الملء وتُصحّحها فورياً، يمكنها التشغيل عند وزنٍ أقربَ ما يكون إلى الوزن المستهدف الفعلي، مما يقلّل تكاليف المواد ويعزّز الربحية عبر أحجام إنتاجٍ كبيرةٍ.
يتجاوز تقليل الهدر مجرد التخلص من المواد. فعندما تعمل معدات التعبئة دون وجود تغذية راجعة من المراحل السابقة، تدخل المنتجات غير المطابقة للمواصفات إلى مرحلة الكشف، ما يستهلك وقت خط الإنتاج ويتطلب التخلص منها أو إعادة معالجتها. أما التغذية الراجعة المدمجة من أجهزة قياس الوزن التلقائية فهي تمنع حدوث هذه العيوب عند مصدرها، مما يقلل نسبة المنتجات المرفوضة ويحسّن الفعالية الكلية لمعدات الإنتاج. وبالمقابل، فإن التحسينات الطفيفة جدًّا في دقة التعبئة — حتى لو كانت أقل من نسبة مئوية واحدة — تُحقِّق أثرًا ماليًّا كبيرًا في المنشآت التي تُعالِج ملايين الوحدات سنويًّا.
اتساق خط الإنتاج وضمان الجودة
تؤدي ملاحظات خط التغليف حول المقاييس إلى إنشاء توزيعات إحصائية أضيق حول الأوزان المستهدفة. وبدلًا من التشغيل ضمن نطاقات تسامح واسعة، تحافظ الأنظمة المتكاملة على الكميات المعبأة ضمن نطاقات أضيق، ما يحسّن الاتساق بين الدفعات وبين النوبات المختلفة. ويقوّي هذا التناغم المُعزَّز سمعة العلامة التجارية ورضا العملاء، لا سيما في التطبيقات الحساسة مثل الأدوية والمنتجات الغذائية ومستحضرات التجميل، حيث يؤثر التوزيع الدقيق مباشرةً على تجربة المستهلك والامتثال التنظيمي. وتتوقَّع الهيئات التنظيمية بشكل متزايد أن يُبرهن المصنِّعون على قدرتهم على التحكم الإحصائي في العمليات، وتوفِّر أنظمة ملاحظات الموازين الفاحصة المتكاملة الوثائق البيانية اللازمة لعمليات التدقيق المتعلقة بالامتثال.
كما تؤدي فوائد الاتساق إلى خفض شكاوى العملاء المتعلقة بنقص المنتجات أو التناقضات المدرَكة في قيمتها. وعندما يظل وزن كل عبوة ضمن المواصفات الضيقة، يشعر المستهلكون بتوقعات متجانسة تجاه المنتج، ما يعزِّز موثوقية العلامة التجارية وثقتها.
استراتيجية التنفيذ وتصميم النظام
المتطلبات الفنية واختيار المعدات
يبدأ دمج جهاز فحص الوزن بنجاح باختيار موازين ديناميكية ومعدات تعبئة متوافقة مع معايير اتصال الإشارات المرتدة. فليست جميع أنظمة فحص الوزن مضبوطة للإشارات التحكمية الصاعدة؛ إذ توفر العديد من النماذج القديمة فقط إشارات خرج تدل على «الاجتياز» أو «الرسوب». أما حلول فحص الوزن الحديثة المصممة للتكامل فهي تتميز بأوقات استجابة سريعة، وتكرار عالٍ في القياسات، وقدرات قوية في نقل البيانات. ويجب أن تتضمن معدات التعبئة أنظمة مدفوعة بمحركات مؤازرة أو صمامات تحكم تناسبيّة قادرة على استقبال الإشارات الإلكترونية التصحيحية وضبط معايير التعبئة خلال جزء من الألف من الثانية.
تتطلب التكامل أيضًا اهتمامًا دقيقًا بموضع أجهزة الاستشعار وتباعد المعدات. ويجب تركيب جهاز فحص الوزن على مقربة كافية من معدات التعبئة بحيث يمكن اتخاذ إجراءات فورية تجاه إشارات التغذية الراجعة قبل أن تتراكم كميات كبيرة من المنتج. وتدخل في حساب قابلية التعديل الفعلي في الزمن الحقيقي عوامل مثل زمن الكمون الشبكي، والتأخيرات الناتجة عن معالجة الأجهزة، وأزمنة الاستجابة الميكانيكية. وعلى مصمِّمي النظام أن يحسبوا زمن التأخير الميت (Dead Time) وأن يضمنوا أن استجابة حلقة التحكم سريعة بما يكفي لمنع التذبذبات المفرطة أو التأخر في تصحيح الوزن.
أساليب التهيئة والضبط
يتطلب ضبط ملاحظات جهاز فحص الوزن تحديد معايير التحكم المناسبة، مثل عتبات الحساسية وأحجام خطوات التصحيح وتوقيت الاستجابة. ويمنع الضبط المحتاط التعديلات المفرطة التي قد تُحدث عدم استقرار جديد، بينما يُسرّع الضبط الجريء عملية التصحيح لكنه يعرّض النظام لخطر التذبذب. وتستخدم معظم التطبيقات الصناعية خوارزميات تحكّم من النوع بي-آي (تناسبي-تكاملي) أو بي-آي-دي (تناسبي-تكاملي-اشتقاقي) لتحقيق توازن بين هذه الأهداف المتضاربة. ويجب على المشغلين والفنيين اختبار مجموعات مختلفة من المعايير أثناء مرحلة التشغيل الأولي لتحديد الإعدادات المثلى الخاصة بالمنتج المحدّد ومعدات التعبئة والخصائص القياسية لخط التغليف.
إعادة المعايرة الدورية لنظام فحص الوزن ضرورية للحفاظ على دقة التغذية الراجعة. وعند تقدم أجهزة استشعار الموازين في العمر أو تغير الظروف البيئية، قد تتراكم انحرافات القياس، ما يؤدي إلى تلقي معدات التعبئة إشارات تصحيح خاطئة. ووضع جداول صيانة وقائية وفترات إعادة معايرة يضمن بقاء النظام المتكامل دقيقًا طوال عمره التشغيلي. كما أن توثيق جميع التغييرات في المعايير وأحداث المعايرة يدعم التحسين المستمر والقدرة على تتبع الإجراءات وفق المتطلبات التنظيمية.
الأسئلة الشائعة
ما سرعة إرسال الموازن التغذية الراجعة إلى معدات التعبئة؟
تنقل أنظمة فحص الوزن الحديثة التغذية الراجعة خلال جزء من الثانية، وعادةً ما تتراوح بين ٥٠ و٢٠٠ ملي ثانية اعتمادًا على بروتوكول الاتصال وهندسة النظام. وتتيح هذه السرعة لمعدات التعبئة تعديل كمية التعبئة في الدورة التالية للمنتج قبل أن تصل إلى ميزان خط التغليف، ما يُشكّل آلية تصحيح فعّالة تعمل ضمن حلقة مغلقة لتقليل عدد الحاويات الخارجة عن المواصفات.
هل يمكن تركيب نظام تكامل التغذية الراجعة من أجهزة الفحص الوزني في معدات التعبئة الحالية؟
يمكن تركيب هذا النظام بشكل لاحق، لكن ذلك يتوقف على ما إذا كانت معدات التعبئة الحالية تحتوي على إلكترونيات تحكم قادرة على استقبال الإشارات الإلكترونية. وقد تتطلب الأنظمة الميكانيكية القديمة أو تلك التي تمتلك إعدادات تعبئة ثابتة ترقية كبيرة لدعم التغذية الراجعة الديناميكية من الميزان. أما أنظمة التعبئة الأحدث المزودة بمحركات سيرفو أو صمامات كهرومغناطيسية تناسبية، فهي غالبًا ما يمكن تركيب النظام عليها لاحقًا باستخدام وحدات تحكم ومنافذ اتصال مناسبة وبتكلفة معتدلة.
أي المؤشرات يجب أن تراقبها الشركات المصنِّعة للتحقق من أداء التغذية العكسية لميزان الفحص؟
تشمل مؤشرات الأداء الرئيسية النسبة المئوية للمنتجات التي تقع ضمن المواصفات، ومتوسط الانحراف في الوزن عن القيمة المستهدفة، والانحراف المعياري للأوزان عبر دفعات الإنتاج، واتجاهات معدل الرفض، والنسبة المئوية للهدر في المواد. ويُظهر المقارنة بين هذه المؤشرات قبل وبعد تنفيذ التكامل التأثير التجاري الفعلي. وبجانب ذلك، يساعد تتبع وقت توقف النظام وتكرار الصيانة في تقييم موثوقية حل ميزان خط التعبئة المتكامل، وكذلك التكلفة الإجمالية لامتلاكه.