 EN


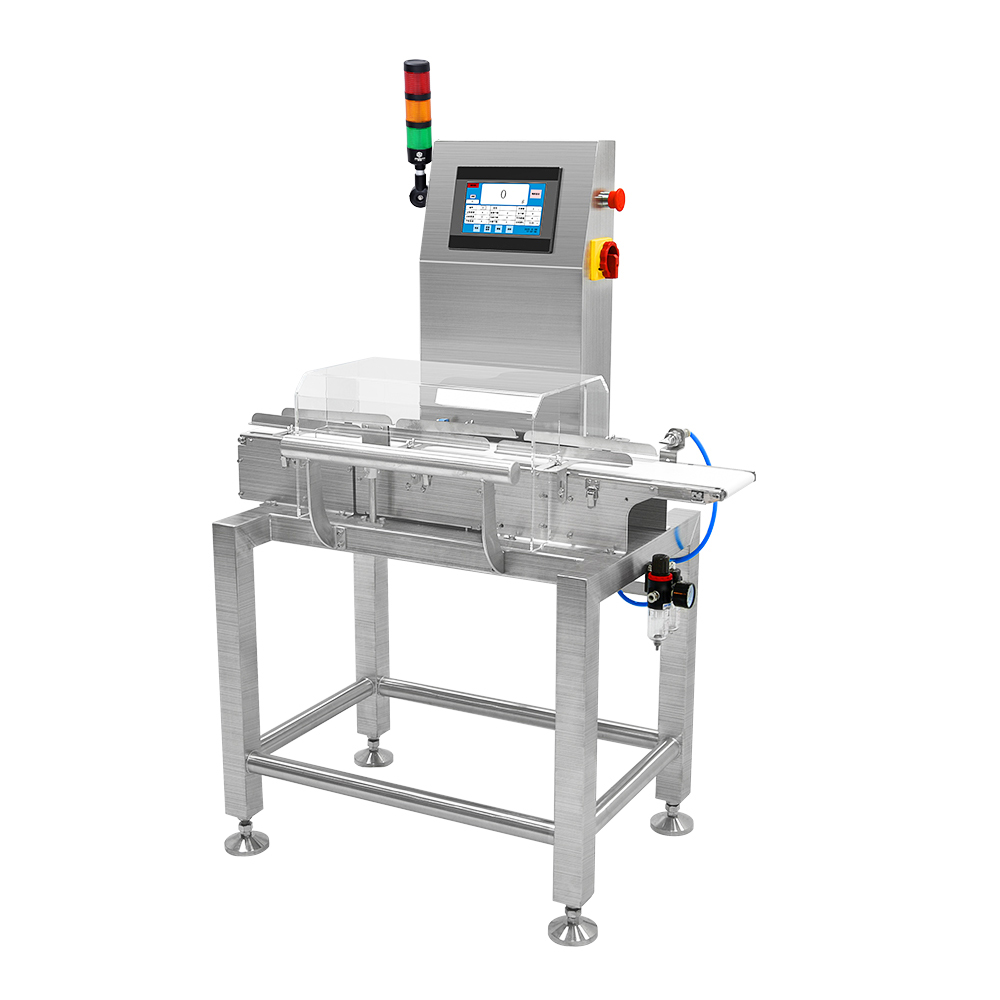
Operationes modernae impacchandi exigunt praecisionem in omni gradu, et relatio inter systemata inspectionis ponderis et equipamentum implectendi repraesentat unum ex criticissimis punctis integrationis in lineis productionis hodiernis. A ponderator servit ut custos qualitatis post rem, detegens quando vasa impleta a specificatis ponderis destinatis recedunt. Verumtamen potentia vera huius technologiae emergit cum feedback ex checkweigher ad equipamentum implectendi ipsum fluit, creans systema clausum quod defectus praevenit potius quam simpliciter detegit.

Integratio technologiae scalae dynamicae cum systematibus implendi superioribus transformet modum quo fabricantes ad inspectionem qualitatis accedunt. Non amplius reiciuntur producta ob pondus non idoneum productspost detectionem; mechanisma retroactionis integrata permittunt adaptationes in tempore reali voluminum implendi, temporum, et fluxus materiae. Hoc articulum explorat quomodo integratio retroactionis ex instrumentis inspicientibus pondus operatur, cur ea sit momenti pro operationibus emballandi modernis, et quae strategiae implementationis effectus mensurabiles afferant in minuendo ablatione et servando constantiam qualitatis productorum per lineas emballandi.
Intellectus Integrationis Retroactionis Ex Instrumentis Inspicientibus Pondus
Principia Fundamentalia Systematum Inspectionis Ponderis
Un aparatus de control al greutății funcționează măsurând greutatea reală a containerelor umplute și comparând această măsură cu intervalele acceptabile stabilite în prealabil. Sistemele tradiționale de inspecție a greutății marchează sau resping pur și simplu produsele care se află în afara acestor intervale, generând deșeuri. Arhitecturile moderne de integrare, însă, trimit semnale de date în timp real înapoi către echipamentele de umplere, permițând ajustări dinamice înainte ca următorul produs să intre pe balanța liniei de ambalare. Această abordare proactivă reduce cantitatea de articole care nu respectă specificațiile și care necesită respingere sau refacere.
Fundamentum technicum in circuitibus feedback continuus innititur, ubi data ponderis statim a capite mensurae scalae dynamicis ad controllerem systematis implendi fluunt. Cum vasculum leviter subponderans registratur, systema durantiam implendi vel velocitatem fluxus producti pro subsequentibus vasculis augere potest. Vicissim, detectiones superponderantis statim reductionem voluminis implendi activant. Haec correctio in tempore reali interstitium inter pondera actualia et praefinita per successive partus productionis minuit.
Architectura Communicationis Datae et Controlli
Integratio efficax checkweigher requirit protocollos communicationis robustos inter hardware inspectionis ponderis et apparatus impletionis superioris. Systemata moderna utuntur standardibus Ethernet industrialibus, outputibus signalis analogicis, aut interface digitalibus propriis ad transmittere data ponderis in frequentiis quae velocitates lineae productionis aequant. Scala lineae impachetationis mittit mensuras ponderis ad controllorem centralem, qui analysat trends et calculat adjustmentes correctivas. Haec praecepta deinde moventur ad motores servo, valves solenoidales, aut drives velocitatis variabiles quae regunt accuratiam impletionis in apparatus impletionis.
Algorithmi controlus processus statisticis hanc communicationem auxiliantur, rumorem filtrando et deviationem veram a variatione fortuita distinguendo. Non ad omnem mensuram singularem reagendo, systemata intelligens fasciculos controlis constituunt et tantummodo apparatus impletionis adjustmentes incitant, cum tendentiae ponderis deviationem continuam ostendunt. Haec ratio stabilitatem impletionis servat, dum supercorrectionem prohibet quae novam variabilitatem in lineam impachationis introducere posset.
Beneficia Optimisationis et Performantia Processus
Reductio Sordium et Controlus Donorum
Unus ex praecipuis beneficiis retroactionis integratae in machinis ad pensandum est diminutio mensurabilis excessus ponderis producti, ubi fabricatores saepius vascula superimplent ut reiectiones propter subimplentionem evitent. Impletio statica traditio, quae nullam retroactionem habet, cogit operatores statuere metas implentionis multo supra valores nominis, ut margines acceptabiles serventur. Systemata dynamica integrata ad pensandum hanc marginem tutelarem multum angustant. Cum subimplentiones continuo deteguntur et corriguntur in tempore reali, machinae ad implendum operari possunt propius ad verum pondus destinatum, ita ut impensae materiales minuantur et lucrativitas in magnis voluminibus productionis augeatur.
Reductio de residuis excedit simplicem donationem materialium. Cum machinae implentes operantur absque retroactione a superiori parte processus, producta extra specificaciones ad gradum detectionis perveniunt, tempus lineae consumunt, et aut eliminanda sunt aut rursus elaboranda. Retroactio integrata ab examinatoribus ponderis praecavet hos defectus in fonte, minuens proportionem productorum reiectorum et meliorans efficaciam totalem machinarum. Pro fabricis quae annuatim miliones unitatum tractant, etiam parvae fractiones procentus meliorationis in accuratia implendi magnos effectus pecuniarios generant.
Consistentia Lineae Productionis et Assurantia Qualitatis
Feedback ex linea impachationis producit distributiones statisticas strictiores circa pondera destinata. Non operans cum intervallis latissimis tolerantiis, systemata integrata servent plenitudines intra intervalla angustiora, quae uniformitatem meliorant inter singulas partitas et inter singulos turnos. Haec uniformitas aucta fortificat famam brandi et satisfactionem clientium, praesertim in applicationibus sensibilibus ut pharmaca, cibi, et cosmethica, ubi dosis exacta directe afficit experientiam consummatoris et conformitatem regulis. Agentiae regulatores magis atque magis exspectant ut fabricatores demonstrent facultates de controllo processuum statisticorum, et systemata integrata feedback de checkweigher praebent documenta data necessaria pro examinibus conformitatis.
E beneficii de consistentia reduc etiam querelas clientum de defectus in productis vel de inconsistentias in perceptione valoris. Cum pondus uniuscuiusque contineris manet intra limites strictos, consummatores experiuntur expectationes uniformes de producto, quod confirmat fidem et fidibilitatem brandi.
Strategia de Implementatione et Design Systematis
Requisita Technica et Selectio Apparatum
Integratio checkweigher succedens incipit a selectione dynamici scalae et apparatus implendi qui compatibiles sunt cum normis communicationis feedback. Non omnia systemata inspectionis ponderis configurata sunt ad signa controlis superioris; multi modelli veteres tantum praebent indicia 'transit' vel 'non transit'. Solutiones modernae checkweighing pro integratione designatae habent tempora responsionis celeria, repetibilitatem altam mensurationis, et facultates transmissionis datorum robustas. Apparatus implendi debet includere systemata servo-motus aut valves de controllo proportionali quae capaces sunt accipere signa correctionis electronicas et adaptare parametra implendi intra milliseconda.
Integratio quoque exiget diligentem curam de positione sensorum et spatiis inter instrumenta. Apparatus pro examinando pondere ita collocandus est, ut signa retroactionis ad effectum perducantur antequam quantitates magnae producti accumulentur. Latentia rete, morae in elaboratione instrumentorum, et tempora responsionis mechanicae omnia in febribilitatem correctionis in tempore reali influunt. Designatores systematis tempus mortuum calculare debent et certificare quod responsum circuitus regulantis satis celeriter sit, ut oscillationes nimiae aut tarditas in corrigendo pondere prohibeantur.
Methodi Configurationis et Adaptationis
Configuratio feedback checkweigher requirit constitutio parametrorum controlis aptorum, ut limina sensibilitatis, magnitudines graduum correctionis, et tempus responsionis. Regulatio cauta prohibet adaptationes nimis vehementes quae novam instabilitatem inducere possent; regulatio vehemens accelerationem correctionis praebet, sed oscillationem periclitatur. Plurimae applicationes industriales algoritmos controlis PI (Proportional-Integral) vel PID (Proportional-Integral-Derivative) utuntur ad ista obiecta contraria aequilibranda. Operatoribus et technicis necesse est diversa schemata parametrorum in tempore commissionis experiri, ut optima conpositiones pro suo proprio producto, apparatus implectionis, et characteristicis scalae lineae impachetionis inveniant.
Regularis rekalibratio systematis ponderis inspiciendi essentialis est ad accuratam retroactionem servandam. Cum sensoria checkweigher vetustescunt aut condicionibus ambientibus mutatis, derivatio mensurae accumulari potest, quae instrumenta implentia falsa signa correctionis accipere facit. Institutio programmatum praeventivae custodiae et intervallorum rekalibrationis systematis integrati accuratiam per totam vitam operationalem conservat. Documentatio omnium mutationum parametrorum et eventuum kalibrationis meliorationem continuam et tracciabilitatem regulativam sublevat.
Domande frequenti
Quam cito checkweigher retroactionem ad instrumenta implentia mittit?
Systemata inspectionis ponderis moderna retroactionem transmittere possunt in millisecondis, saepe inter 50 et 200 milliseconda, secundum protocolum communicationis et architecturam systematis. Haec celeritas machinas implentes permittit ut ad subsequentem cyclum producti adaptentur antequam ad scalae lineae impachetandae perveniant, creans efficacem mechanismum correctionis in circuitu clauso qui numerum recipientium extra specificatonem minimizat.
Num machinae implentes iam existentes cum integratione retroactionis checkweigher retrofici possunt?
Retrofictio possibilis est, sed pendet ex eo utrum machinae implentes iam existentes electronicam habent quae signa electronica accipere possint. Systemata mechanica antiquiora aut ea quae parametra implendi fixa habent fortasse magnas emendationes requirant ut retroactionem dynamicam scalae sustineant. Systemata implentia recentiora cum motoribus servo vel solenoidibus proportionalibus saepe retrofici possunt cum modulis controlis et interfacibus communicationis idoneis ad pretium modicum.
Quales indices manufactores observare debent ut praestatio retroactionis checkweigher comprobetur?
Indices praecipui praestationis includunt procentum productorum intra specificata, deviationem mediam ponderis ab obiectivo, deviationem standard ponderum per copias productionis, tendentias procentus rejectionis, et procentum materiae datae ultra necessarium. Comparatio horum indicum ante et post implementationem integrationis quantificat effectum commercialem realem. Praeterea, observatio temporis in quo systema non operatur et frequentiae manutionis adiuvat ad fidibilitatem et pretium totale possessionis solutionis scalae lineae impachationis integratae aestimandam.