 EN


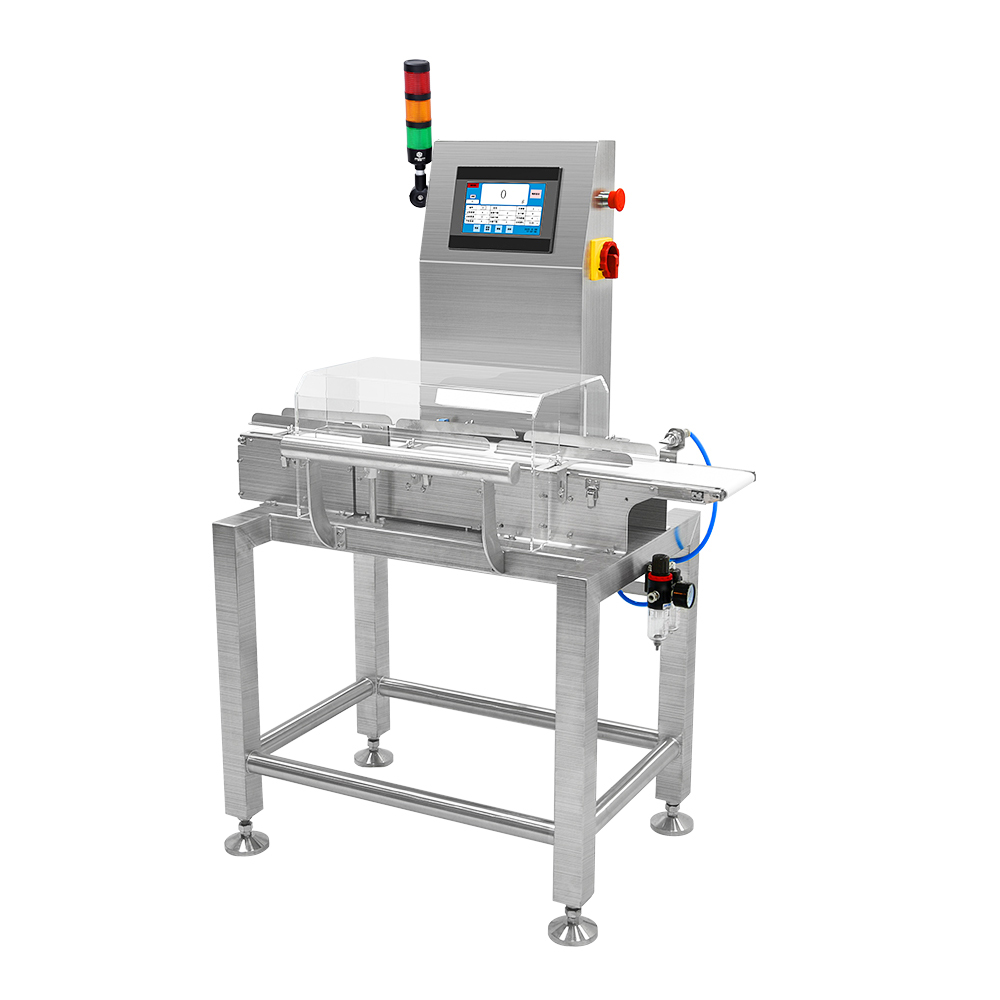
Súčasné obalové prevádzky vyžadujú presnosť na každom stupni výrobného procesu a vzťah medzi systémami kontroly hmotnosti a plniacimi zariadeniami predstavuje jeden z najdôležitejších integračných bodov v súčasných výrobných linkách. A kontrolná váha kontrolné vážiace zariadenie slúži ako kvalitný strážca v dolných častiach výrobného procesu a zisťuje odchýlky naplnených obalov od cieľových hmotnostných špecifikácií. Skutočná sila tejto technológie sa však prejaví, keď sa spätnoväzobný signál z kontrolného vážiaceho zariadenia poskytuje do plniacich zariadení v horných častiach výrobného procesu, čím vznikne uzavretý regulačný okruh, ktorý chyby predchádza namiesto toho, aby ich len zisťoval.

Integrácia technológie dynamických váh so systémami napĺňania z vyššie položených úrovní mení spôsob, akým výrobcovia pristupujú k kontrole kvality. Namiesto vyhadzovania výrobkov s nesprávnou hmotnosťou produkty po ich zistení umožňujú integrované spätné väzby reálnu úpravu objemov napĺňania, časovania a toku materiálu. Tento článok skúma, ako funguje integrácia spätnej väzby z kontrolných váh, prečo je dôležitá pre moderné obalové prevádzky a aké stratégie implementácie prinášajú merateľné výsledky pri znížení odpadu a udržiavaní konštantnej kvality výrobkov po celých obalových linkách.
Pochoptenie integrácie spätnej väzby z kontrolných váh
Základné princípy systémov kontrol hmotnosti
Kontrolná váha funguje tak, že meria skutočnú hmotnosť naplnených obalov a porovnáva tento údaj s prednastavenými prijateľnými rozsahmi. Tradičné systémy kontrolnej váhy jednoducho označia alebo odmietnu výrobky, ktoré tieto rozsahy presiahnu, čím vzniká odpad. Moderné integrované architektúry však posielajú signály s reálnymi údajmi späť na plniace zariadenia, čím umožňujú dynamické úpravy ešte predtým, než nasledujúci výrobok vstúpi na váhu v balicí linke. Tento preventívny prístup zníži množstvo výrobkov mimo špecifikácie, ktoré vyžadujú odmietnutie alebo prepracovanie.
Technický základ spočíva v nepretržitých spätnoväzobných slučkách, kde sa údaje o hmotnosti okamžite prenášajú z meracieho hlavného zariadenia dynamických váh do riadiaceho zariadenia systému plnenia. Ak sa nádoba zaregistruje ako mierne podvážená, systém môže zvýšiť dobu plnenia alebo prietokovú rýchlosť produktu pre nasledujúce nádoby. Naopak, detekcia nadmerného závažia spôsobí okamžité zníženie objemu plnenia. Táto korekcia v reálnom čase minimalizuje rozdiel medzi skutočnou a cieľovou hmotnosťou v rámci po sebe nasledujúcich výrobných dávok.
Komunikácia údajov a architektúra riadenia
Účinná integrácia kontrolného vážiaceho zariadenia vyžaduje spoľahlivé komunikačné protokoly medzi hardvérom na kontrolu hmotnosti a nadradeným plniacim zariadením. Moderné systémy využívajú priemyselné štandardy Ethernetu, analógové výstupné signály alebo vlastné digitálne rozhrania na prenos údajov o hmotnosti s frekvenciou zodpovedajúcou rýchlosti výrobnej linky. Váha na balicí linke posiela merané hodnoty hmotnosti do centrálneho riadiaceho zariadenia, ktoré analyzuje trendy a vypočíta korekčné nastavenia. Tieto pokyny sa potom odosielajú do servomotorov, elektromagnetických ventilov alebo regulovateľných pohonných jednotiek, ktoré riadia presnosť plnenia na plniacom zariadení.
Algoritmy štatistickej regulácie procesov túto komunikáciu zlepšujú tak, že odstraňujú šum a rozlišujú skutočný posun od náhodnej výkyvovosti. Namiesto reakcie na každé jednotlivé meranie inteligentné systémy stanovujú regulačné pásma a spúšťajú úpravy vyplňovacieho zariadenia len vtedy, keď sa ukáže trvalá odchýlka hmotnostných trendov. Tento prístup udržiava stabilitu naplnenia a zároveň bráni prekorekcii, ktorá by mohla do balicí linky zaviesť novú výkyvovosť.
Výhody optimalizácie a výkon procesu
Zníženie odpadu a kontrola nadmerného dávkovania
Jedným z najpriamejších výhod integrovanej spätnej väzby od kontrolnej váhy je merateľné zníženie prebytku výrobku, keď výrobcovia trvalo napĺňajú obaly nad ich nominálnu hmotnosť, aby sa vyhli odmietnutiu v dôsledku nedostatočného naplnenia. Tradičné statické plnenie bez spätnej väzby núti operátorov nastaviť cieľové množstvá výrazne vyššie ako nominálne hodnoty, aby sa udržali akceptovateľné rozpätia. Integrované dynamické vážiace systémy výrazne zužujú tento bezpečnostný rozdiel. Kontinuálne zisťovaním a okamžitou korekciou prípadov nedostatočného naplnenia v reálnom čase umožňujú plniacim zariadeniam pracovať bližšie k skutočnej cieľovej hmotnosti, čím sa znížia náklady na materiál a zvyšuje sa ziskovosť pri veľkých výrobných objemoch.
Zníženie odpadu sa neobmedzuje len na odovzdávanie materiálu. Keď sa plniace zariadenia prevádzkujú bez spätnej väzby zo strany nadradených procesov, výrobky mimo špecifikácie sa dostanú do fázy detekcie, spotrebujú čas na výrobnej linke a vyžadujú likvidáciu alebo prepracovanie. Integrovaná spätná väzba od kontrolného vážiaceho zariadenia tieto chyby predchádza priamo v ich zdroji, čím sa zníži podiel odmietnutých výrobkov a zvýši celková účinnosť vybavenia. Pre zariadenia, ktoré spracúvajú ročne milióny kusov, dokonca aj zlomkové percentuálne zlepšenia presnosti plnenia majú významný finančný dopad.
Konzistentnosť výrobnej linky a zabezpečenie kvality
Spätná väzba z linky na balenie vytvára užšie štatistické rozdelenia okolo cieľových hmotností. Namiesto prevádzkovania v širokých tolerančných pásmach integrované systémy udržiavajú naplnenie v užších rozsahoch, čím sa zvyšuje konzistencia medzi dávkami a medzi smenami. Táto zvýšená jednotnosť posilňuje renomé značky a uspokojenie zákazníkov, najmä pri citlivých aplikáciách, ako sú liečivá, potravinové výrobky a kozmetika, kde presné dávkovanie priamo ovplyvňuje skúsenosti spotrebiteľa a splnenie regulačných požiadaviek. Regulačné orgány čoraz viac očakávajú, že výrobcovia preukážu schopnosť štatistickej regulácie výrobného procesu, a integrované systémy spätnej väzby z kontrolných váh poskytujú dokumentáciu údajov potrebnú na audit splnenia týchto požiadaviek.
Výhody konzistencie tiež znížia sťažnosti zákazníkov týkajúce sa nedostatku výrobkov alebo nezrovnalostí vnímanej hodnoty. Keď hmotnosť každého obalu zostáva v rámci úzkeho tolerančného rozsahu, spotrebitelia majú jednotný pocit z očakávaní od výrobku, čím sa posilňuje spoľahlivosť a dôvera vo značku.
Stratégia implementácie a návrh systému
Technické požiadavky a výber vybavenia
Úspešná integrácia kontrolného vážiaceho zariadenia začína výberom dynamických váh a napĺňacieho vybavenia kompatibilného so štandardmi komunikácie spätných väzieb. Nie všetky systémy kontrolného váženia sú nastavené na riadiace signály z predchádzajúcich procesov; mnohé staršie modely poskytujú iba výstupné príznaky typu „prijateľné/neprijateľné“. Moderné riešenia kontrolného váženia určené pre integráciu disponujú rýchlymi dohami reakcie, vysokou opakovateľnosťou merania a robustnými možnosťami prenosu dát. Napĺňacie vybavenie musí obsahovať servopoháňané systémy alebo proporcionálne regulačné ventily schopné prijímať elektronické korekčné signály a upravovať parametre naplnenia v priebehu milisekúnd.
Integrácia tiež vyžaduje dôslednú pozornosť venovanú umiestneniu senzorov a rozostupu zariadení. Kontrolná váha musí byť umiestnená dostatočne blízko k napĺňacím zariadeniam, aby sa na spätné signály dalo reagovať ešte pred tým, než sa nahromadia významné množstvá výrobkov. Do možnosti reálneho nastavovania vplyvní aj oneskorenie siete, oneskorenia spracovania hardvéru a mechanické časy reakcie. Navrhovatelia systémov musia vypočítať mŕtvy čas a zabezpečiť, aby bola rýchlosť reakcie regulačného okruhu dostatočne vysoká na zabránenie nadmernej oscilácie alebo oneskorenia pri korekcii hmotnosti.
Prístupy k konfigurácii a ladeniu
Nastavenie spätnoväzobného systému kontrolného váženia vyžaduje určenie vhodných regulačných parametrov, ako sú prahy citlivosti, veľkosti krokov korekcie a časovanie reakcie. Konzervatívne ladenie zabraňuje nadmerným úpravám, ktoré by mohli spôsobiť novú nestabilitu, zatiaľ čo agresívne ladenie zrýchľuje korekciu, avšak nesie riziko oscilácií. Väčšina priemyselných implementácií využíva regulačné algoritmy typu PI (proporcionálno-integrálny) alebo PID (proporcionálno-integrálno-derivačný), aby sa dosiahla rovnováha medzi týmito protichodnými cieľmi. Obsluhoví pracovníci a technici musia počas uvádzania do prevádzky otestovať rôzne sady parametrov, aby identifikovali optimálne nastavenia pre svoj konkrétny výrobok, vyplňovacie zariadenie a charakteristiky balicích linkov.
Pravidelná prekalibrácia systému kontrolného váženia je nevyhnutná na udržanie presnosti spätnej väzby. Keď sa senzory kontrolného váženia starnú alebo sa menia vonkajšie podmienky, môže dôjsť k postupnému posunu meraní, čo spôsobuje, že vyplňovacie zariadenie dostáva nesprávne korekčné signály. Stanovenie plánov preventívnej údržby a intervalov prekalibrácie zaisťuje, že integrovaný systém zostáva po celú dobu prevádzky presný. Dokumentovanie všetkých zmien parametrov a kalibračných udalostí podporuje neustálu optimalizáciu a regulatívnu sledovateľnosť.
Často kladené otázky
Ako rýchlo kontrolné váženie odosiela spätnú väzbu vyplňovacím zariadeniam?
Moderné systémy kontroly hmotnosti prenášajú spätnú väzbu v milisekundách, zvyčajne medzi 50 a 200 milisekundami v závislosti od komunikačného protokolu a architektúry systému. Táto rýchlosť umožňuje plniacemu zariadeniu prispôsobiť sa ďalšiemu cyklu výrobku pred dosiahnutím stupnice balenia, čím sa vytvorí účinný korekčný mechanizmus uzavretého slučku, ktorý minimalizuje počet nádob mimo špecifikácie.
Je možné dodatočne vybaviť existujúce plniace zariadenia integráciou spätnej väzby kontrolných váh?
Postupné vybavenie je možné, ale závisí od toho, či súčasné plniace zariadenia obsahujú riadiacu elektroniku schopnú prijímať elektronické signály. Staršie mechanické systémy alebo systémy s pevnými nastavením plnenia môžu vyžadovať významné modernizácie na podporu dynamickej spätnej väzby z meradiel. Novšie plniace systémy so servomotormi alebo proporčnými magnetikami sa často môžu za stredné náklady doplniť o vhodné riadiace moduly a komunikačné rozhrania.
Aké ukazovatele by výrobcovia mali sledovať na overenie výkonnosti spätnej väzby kontrolných vážok?
Kľúčové ukazovatele výkonnosti zahŕňajú percento výrobkov v rámci špecifikácie, priemernú odchýlku hmotnosti od cieľovej hmotnosti, štandardnú odchýlku hmotnosti v rámci výrobných šarží, trendy v odmietaní a percento odovzdania materiálu. Porovnanie týchto ukazovateľov pred a po implementácii integrácie kvantifikuje skutočný vplyv na podnik. Okrem toho sledovanie času výpadku systému a frekvencie údržby pomáha posúdiť spoľahlivosť a celkové náklady na vlastníctvo integrovaného riešenia pre obalovú linku.